CN214556655U - 吸能盒侧板冲孔模具 - Google Patents
吸能盒侧板冲孔模具 Download PDFInfo
- Publication number
- CN214556655U CN214556655U CN202120612244.0U CN202120612244U CN214556655U CN 214556655 U CN214556655 U CN 214556655U CN 202120612244 U CN202120612244 U CN 202120612244U CN 214556655 U CN214556655 U CN 214556655U
- Authority
- CN
- China
- Prior art keywords
- die
- punching
- mounting plate
- hole
- plate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Landscapes
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
Abstract
本实用新型公开一种吸能盒侧板冲孔模具,包括下模组件、上模组件、顶冲组件和侧冲组件;其中侧冲组件包括安装座、滑块、侧部顶针和顶块的侧冲组件,其中侧部顶针设置在滑块的上,滑块与顶块的接触面为斜面,在顶块下压时可驱动滑块滑动,带动侧部顶针朝向工件运动,实现与顶部顶针对工件进行同步冲压,解决了分步冲压,效率较低且尺寸精度不高的问题。
Description
技术领域
本实用新型涉及冲压设备领域,特别是涉及一种吸能盒侧板冲孔模具。
背景技术
在当今汽车技术发展过程中,世界各国越来越重视碰撞安全问题。汽车防撞梁是一种用于车辆前端的车辆防撞缓冲防护装置,使汽车在收到撞击时具有缓冲能力,保护乘员人身安全。汽车防撞梁总成作为车身重要的结构零件,在低速碰撞时,能通过防撞梁总成中的吸能盒变形吸能,减少后端结构的损坏,降低维修成本。由于其通常螺接于车身纵梁前端,也使低速碰撞后维修更换方便。在高速碰撞时,吸能盒会先与后端结构变形吸能,降低对乘员的伤害。
吸能盒作为汽车保险杠上重要的吸能减震部件,在整车结构上两端分别与保险杠及纵梁连接,它的结构及尺寸加工精度直接影响到与其他部件连接的可靠性,从而影响整车的安全性能。目前,吸能盒的加工生产过程中,需对吸能盒侧板完成压型后再进行定位冲孔切,定位孔一般设置在吸能盒侧板的顶部和侧部,定位孔相对压包的位置度要求较高,这就要求在冲孔时吸能盒定位准确。现有技术顶部的定位孔和侧边的定位孔一般采用两套模具分步冲压,其效率较低且尺寸精度不高。
实用新型内容
本实用新型的目的是为了解决上述技术问题,提供了一种吸能盒侧板冲孔模具,该吸能盒侧板冲孔模具包括上模组件、下模组件、顶冲组件和侧冲组件;
所述下模组件包括:
下模安装板;
下凸模,包括模芯、设置在所述模芯上的顶部冲压孔和侧部冲压孔;
所述上模组件包括:
上模安装板;
上凹模,设置在所述上模安装板下方并与所述模芯适配,其上设置有与所述顶部冲压孔对应的贯通孔;
氮气弹簧,设置在所述上模安装板和上凹模之间;
第一导向机构,包括设置在所述上模安装板上的第一导柱以及设置在所述上凹模上的第一导套;
所述顶冲组件包括:
顶部顶针,一端设置在所述上模安装板上并贯穿所述贯通孔设置;
侧冲组件包括:
安装座,设置在所述下模安装板上并位于所述下凸模的一侧;
滑块,设置在所述安装座中,并可在所述安装座中向所述安装座滑动,所述滑块上设置有限位钩;
侧部顶针,设置在所述滑块上并与所述侧部冲压孔对应;
顶块,设置在所述上模安装板上,所述顶块与滑块的接触面均为斜面,所述顶块的侧面设置有延伸方向与所述斜面平行的滑槽,所述滑槽与所述限位钩适配。
优选地,所述模芯中部还设置有截断孔,所述顶冲组件还包括设置在所述上模安装板上的三个截断推块,中间的截断推块与所述截断孔适配,两侧的截断推块用于与所述模芯的两端配合,剪切所述吸能盒侧板的端面。
优选地,优选地,所述吸能盒侧板冲孔模具还包括设置在所述上模安装板上的防脱钩,所述防脱钩的下端的钩部用于承接所述上凹模。
优选地,所述下模安装板上还设置有与所述顶部冲压孔和侧部冲压孔连通的卸料孔。
优选地,所述吸能盒侧板冲孔模具还包括自所述下模安装板的下表面依次向下设置的垫块和下垫板,以及设置在所述下垫板上并与所述卸料孔对应的集料盒。
优选地,所述吸能盒侧板冲孔模具还包括设置在所述下模安装板上的限位柱,所述限位柱用于合模时支撑所述上凹模。
优选地,所述吸能盒侧板冲孔模具还包括设置在所述上模安装板和下模安装板上的吊钩。
优选地,所述吸能盒侧板冲孔模具还包括第二导向机构,所述第二导向机构包括:
第二导柱,设置在所述下模安装板上,并位于所述下模安装板的四角;
第二导套,设置在所述上模安装板上,并与所述第二导柱适配。
本实用新型的有益效果:
本实用新型通过设置包括安装座、滑块、侧部顶针和顶块的侧冲组件,其中侧部顶针设置在滑块的上,滑块与顶块的接触面为斜面,在顶块下压时可驱动滑块滑动,带动侧部顶针朝向工件运动,实现与顶部顶针对工件进行同步冲压,解决了分步冲压,效率较低且尺寸精度不高的问题。
附图说明
图1是吸能盒侧板的工序件的结构示意图;
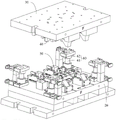
图2是吸能盒侧板冲孔模具一实施例的结构示意图;
图3是图1实施例中下模组件的结构示意图;
图4是图1实施例中下凸模结构示意图;
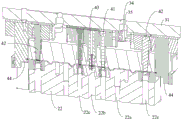
图5是图1实施例中吸能盒侧板冲孔模具的一剖面图;
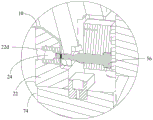
图6是图1实施例中吸能盒侧板冲孔模具的另一剖面图;
图7是图1实施例中上模组件的结构示意图;
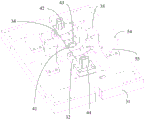
图8是图5实施例中侧冲组件的结构示意图。
具体实施方式
下面详细描述本实用新型的实施例,所述实施例的示例在附图中示出,其中自始至终相同或类似的标号表示相同或类似的元件或具有相同或类似功能的元件。下面通过参考附图描述的实施例是示例性的,旨在用于解释本实用新型,而不能理解为对本实用新型的限制。
如图1所示,吸能盒侧板冲孔模具用于对吸能盒侧板进行冲压,其中冲压前的工序件10是截面为拱形的薄壁件,该工序件10经冲压后其顶部和侧壁加工出顶部安装孔12和侧部安装孔13,该工序件10还被从中截断形成两个吸能盒侧板11。
参照图1至图8,在本实施例中,吸能盒侧板冲孔模具包括上模组件30、下模组件20、顶冲组件40和侧冲组件50;其中下模组件20包括下模安装板21和下凸模22,下凸模22包括设置在下模安装板21上的模芯22,模芯22与工序件10适配。在模芯22的顶部设置有贯通的固定孔22a,固定孔22a用于安装连接模芯22与下模安装板的螺钉。模芯22的顶部和侧部还设置有与工序件10上的顶部安装孔12和侧部安装孔13对应的第二通孔22c和第三通孔22d,第三通孔22d中设置有冲压套筒24。模芯22顶部的中间区域设置有第一通孔22b,模芯22表面设置有第一通孔22b和第二通孔22c的区域向内凹陷设置有安装腔,安装腔内设置有镶块,靠近两端的端部镶块23b上设置有与顶部安装孔12对应的顶部冲压孔23d,中间的中部镶块23a上设置有与第一通孔22b对应的截断孔23c。在上述的镶块上设置不同孔型和尺寸的顶部冲压孔23d和截断孔23c,可通过调整镶块来调整工序件10上的安装孔的孔型和尺寸。
上模组件30包括上模安装板31、上凹模32、氮气弹簧33和第一导向机构,上凹模32设置在所述上模安装板31下表面并与所述模芯22适配,其上设置有与所述顶部冲压孔23d和第三通孔22d对应的贯通孔;氮气弹簧33一端设置在所述上模安装板31上,另一端用于与上凹模32顶持。第一导向机构包括设置在所述上模安装板31上的第一导柱34以及设置在所述上凹模32上的第一导套35。
顶冲组件40包括顶部顶针,顶部顶针的一端设置在所述上模安装板31上并贯穿所述贯通孔设置,顶部安装孔12包括圆孔和扁孔,对应的,顶部顶针包括两种,一种是圆头顶针41,另一种是扁头顶针42。顶部顶针与顶部冲压孔23d适配。顶冲组件40还包括设置在所述上模安装板31上的三个截断推块,包括中部截断推块43和端部截断推块44,其中中部截断推块与所述截断孔23c适配,两侧的端部截断推块44用于与所述模芯22的两端配合,用于合模时剪切所述工序件10的端面。
侧冲组件50包括安装座51、滑块52、侧部顶针56和顶块54,安装座51设置在所述下模安装板21上并位于所述下凸模22的一侧;滑块52设置在所述安装座51中,并可在所述安装座51中向所述模芯滑动;侧部顶针56设置在所述滑块52上并与冲压套筒24对应;
顶块54设置在所述上模安装板31上,所述顶块54与滑块52的接触面均为斜面;滑块52与顶块54的接触面的相邻面上设置有限位钩53,顶块54的侧面设置有延伸方向与所述斜面平行的滑槽55,所述滑槽55与所述限位钩53的钩部适配。
本实用新型通过设置包括安装座51、滑块52、侧部顶针56和顶块54的侧冲组件50,其中侧部顶针56设置在滑块52的上,滑块52与顶块54的接触面为斜面,在顶块54下压时可驱动滑块52滑动,带动侧部顶针56朝向工件运动,实现与顶部顶针对工件进行同步冲压,解决了分步冲压,效率较低且尺寸精度不高的问题。
在本实施例中,所述吸能盒侧板冲孔模具还包括设置在所述上模安装板31上的防脱钩38,所述防脱钩38的下端的钩部用于承接所述上凹模32。所述吸能盒侧板冲孔模具还包括设置在所述下模安装板21上的限位柱28,所述限位柱28用于合模时支撑所述上凹模32。
进一步的,所述吸能盒侧板冲孔模具还包括第二导向机构,所述第二导向机构包括第二导柱61和第二导套62;第二导柱61设置在所述下模安装板上,并位于所述下模安装板的四角;第二导套62设置在所述上模安装板上,并与所述第二导柱61适配。所述吸能盒侧板冲孔模具还包括设置在所述上模安装板31和下模安装板21上的吊钩27。
进一步的,所述下模安装板21上还设置有与所述顶部冲压孔23d和第二通孔连通的卸料孔74。所述吸能盒侧板冲孔模具还包括自所述下模安装板21的下表面依次向下设置的垫块71和下垫板72,以及设置在所述下垫板上并与所述卸料孔74对应的集料盒73。
在本实用新型的描述中,需要理解的是,术语“中心”、“纵向”、“横向”、“长度”、“宽度”、“厚度”、“上”、“下”、“前”、“后”、“左”、“右”、“竖直”、“水平”、“顶”、“底”“内”、“外”、“顺时针”、“逆时针”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。
此外,术语“第一”、“第二”仅用于描述目的,而不能理解为指示或暗示相对重要性或者隐含指明所指示的技术特征的数量。由此,限定有“第一”、“第二”的特征可以明示或者隐含地包括一个或者更多个该特征。在本实用新型的描述中,“多个”的含义是两个或两个以上,除非另有明确具体的限定。
在本实用新型中,除非另有明确的规定和限定,术语“安装”、“相连”、“连接”、“固定”等术语应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通。对于本领域的普通技术人员而言,可以根据具体情况理解上述术语在本实用新型中的具体含义。
以上内容是结合具体的实施方式对本实用新型所作的进一步详细说明,不能认定本实用新型的具体实施只局限于这些说明。对于本实用新型所属技术领域的普通技术人员来说,在不脱离本实用新型构思的前提下,还可以做出若干简单推演或替换。
Claims (8)
1.一种吸能盒侧板冲孔模具,其特征在于,包括下模组件、上模组件、顶冲组件和侧冲组件;
所述下模组件包括:
下模安装板;
下凸模,包括模芯以及设置在所述模芯上的顶部冲压孔和侧部冲压孔;
所述上模组件包括:
上模安装板;
上凹模,设置在所述上模安装板下方并与所述模芯适配,其上设置有与所述顶部冲压孔和侧部冲压孔对应的贯通孔;
氮气弹簧,设置在所述上模安装板和上凹模之间;
第一导向机构,包括设置在所述上模安装板上的第一导柱以及设置在所述上凹模上的第一导套;
所述顶冲组件包括:
顶部顶针,一端设置在所述上模安装板上并贯穿所述贯通孔设置;
侧冲组件包括:
安装座,设置在所述下模安装板上并位于所述下凸模的一侧;
滑块,设置在所述安装座中,并可在所述安装座中向所述安装座滑动,所述滑块上设置有限位钩;
侧部顶针,设置在所述滑块上并与所述侧部冲压孔对应;
顶块,设置在所述上模安装板上,所述顶块与滑块的接触面均为斜面,所述顶块的侧面设置有延伸方向与所述斜面平行的滑槽,所述滑槽与所述限位钩适配。
2.根据权利要求1所述的吸能盒侧板冲孔模具,其特征在于,所述模芯中部还设置有截断孔,所述顶冲组件还包括设置在所述上模安装板上的三个截断推块,中间的截断推块与所述截断孔适配,两侧的截断推块用于与所述模芯的两端配合,剪切所述吸能盒侧板的端面。
3.根据权利要求1所述的吸能盒侧板冲孔模具,其特征在于,所述吸能盒侧板冲孔模具还包括设置在所述上模安装板上的防脱钩,所述防脱钩的下端的钩部用于承接所述上凹模。
4.根据权利要求1所述的吸能盒侧板冲孔模具,其特征在于,所述下模安装板上还设置有与所述顶部冲压孔和侧部冲压孔连通的卸料孔。
5.根据权利要求4所述的吸能盒侧板冲孔模具,其特征在于,所述吸能盒侧板冲孔模具还包括自所述下模安装板的下表面依次向下设置的垫块和下垫板,以及设置在所述下垫板上并与所述卸料孔对应的集料盒。
6.根据权利要求1所述的吸能盒侧板冲孔模具,其特征在于,所述吸能盒侧板冲孔模具还包括设置在所述下模安装板上的限位柱,所述限位柱用于合模时支撑所述上凹模。
7.根据权利要求1所述的吸能盒侧板冲孔模具,其特征在于,所述吸能盒侧板冲孔模具还包括设置在所述上模安装板和下模安装板上的吊钩。
8.根据权利要求1所述的吸能盒侧板冲孔模具,其特征在于,所述吸能盒侧板冲孔模具还包括第二导向机构,所述第二导向机构包括:
第二导柱,设置在所述下模安装板上,并位于所述下模安装板的四角;
第二导套,设置在所述上模安装板上,并与所述第二导柱适配。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202120612244.0U CN214556655U (zh) | 2021-03-25 | 2021-03-25 | 吸能盒侧板冲孔模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202120612244.0U CN214556655U (zh) | 2021-03-25 | 2021-03-25 | 吸能盒侧板冲孔模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN214556655U true CN214556655U (zh) | 2021-11-02 |
Family
ID=78355698
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202120612244.0U Expired - Fee Related CN214556655U (zh) | 2021-03-25 | 2021-03-25 | 吸能盒侧板冲孔模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN214556655U (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115921666A (zh) * | 2022-11-30 | 2023-04-07 | 宁波敏实汽车零部件技术研发有限公司 | 一种用于型材多面冲孔装置 |
| CN120095039A (zh) * | 2025-05-07 | 2025-06-06 | 博格(江苏)金属科技有限公司 | 一种用于吸能盒加工的冲压模具 |
| CN121018174A (zh) * | 2025-10-29 | 2025-11-28 | 江苏恒驰金属制品有限公司 | 一种槽钢模板加工用精准剪切装置 |
-
2021
- 2021-03-25 CN CN202120612244.0U patent/CN214556655U/zh not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115921666A (zh) * | 2022-11-30 | 2023-04-07 | 宁波敏实汽车零部件技术研发有限公司 | 一种用于型材多面冲孔装置 |
| CN120095039A (zh) * | 2025-05-07 | 2025-06-06 | 博格(江苏)金属科技有限公司 | 一种用于吸能盒加工的冲压模具 |
| CN121018174A (zh) * | 2025-10-29 | 2025-11-28 | 江苏恒驰金属制品有限公司 | 一种槽钢模板加工用精准剪切装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN106862386B (zh) | 一种汽车前摇臂下支架冲压系统 | |
| CN113172157A (zh) | 一种用于加工件的精密锻压模具 | |
| CN213915737U (zh) | 一种汽车纵梁外板冲压成型模具和冲压成型系统 | |
| CN222001318U (zh) | 一种u形件整形装置 | |
| CN211191593U (zh) | 一种铝压铸件复合去毛刺装置 | |
| CN108015118A (zh) | 一种线材冷挤压成型的模具结构 | |
| CN103949547A (zh) | 汽车翼子板冲压模具 | |
| CN211437782U (zh) | 一种模具侧压成形结构 | |
| CN214556627U (zh) | 吸能盒侧板裁边模具 | |
| CN217095278U (zh) | 一种汽车下壳体的翻边切边模具 | |
| CN216027681U (zh) | 一种带侧切机构的冲压模具 | |
| CN217912401U (zh) | 一种应用于汽车安全气囊扩散器生产的侧冲孔模具 | |
| CN216027391U (zh) | 一种用于汽车c型截面饰条的夹紧切断机构 | |
| CN212469451U (zh) | 一种汽车地板横梁的冲压模具 | |
| CN210966590U (zh) | 一种前地板修边冲孔快速成型精密模具 | |
| CN211637979U (zh) | 一种冲压半切整平模及冲压机 | |
| CN210497978U (zh) | 一种汽车座椅连接板的冲压模具 | |
| CN110625012B (zh) | 一种应用于汽车安全气囊生产的翻孔结构 | |
| CN210877138U (zh) | 一种便于脱料的冲压模具滑块机构 | |
| CN210333999U (zh) | 一种汽车包裹架上板翻边冲孔模具 | |
| CN115041593A (zh) | 一种汽车中通道下部支撑板的成型模具及成型工艺 | |
| CN213671407U (zh) | 一种车辆前侧门外板窗台加强板连续模具 | |
| CN213671408U (zh) | 一种车辆后侧门外板加强板连续模具 | |
| CN218903153U (zh) | 侧推整形模具 | |
| CN215237168U (zh) | 后防撞梁连接板冲孔模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20211102 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |