CN214443276U - 一种用于加工长轴零件的数控钻孔设备 - Google Patents
一种用于加工长轴零件的数控钻孔设备 Download PDFInfo
- Publication number
- CN214443276U CN214443276U CN202120705140.4U CN202120705140U CN214443276U CN 214443276 U CN214443276 U CN 214443276U CN 202120705140 U CN202120705140 U CN 202120705140U CN 214443276 U CN214443276 U CN 214443276U
- Authority
- CN
- China
- Prior art keywords
- sides
- drilling
- thick bamboo
- clamping
- blank
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000005553 drilling Methods 0.000 title claims abstract description 44
- 238000003754 machining Methods 0.000 title claims description 9
- 235000017166 Bambusa arundinacea Nutrition 0.000 claims abstract description 18
- 235000017491 Bambusa tulda Nutrition 0.000 claims abstract description 18
- 241001330002 Bambuseae Species 0.000 claims abstract description 18
- 235000015334 Phyllostachys viridis Nutrition 0.000 claims abstract description 18
- 239000011425 bamboo Substances 0.000 claims abstract description 18
- 238000003825 pressing Methods 0.000 claims description 8
- 230000000149 penetrating effect Effects 0.000 claims description 2
- 230000006978 adaptation Effects 0.000 abstract description 3
- 230000000712 assembly Effects 0.000 description 2
- 238000000429 assembly Methods 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 230000004075 alteration Effects 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000013016 damping Methods 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000010079 rubber tapping Methods 0.000 description 1
- 238000006467 substitution reaction Methods 0.000 description 1
Images


Landscapes
- Drilling And Boring (AREA)
Abstract
本实用新型提供一种用于加工长轴零件的数控钻孔设备,涉及数控机床领域,包括机座、用于钻孔的钻孔组件、夹筒、两个支撑块、两个滑轨、固定杆,两个所述滑轨竖向对称设置在机座顶部的两侧,两个支撑块分别竖向滑动适配在两个滑轨上,所述夹筒中部的两侧分别枢接在两个支撑块上,所述夹筒中部的上下两端均设置有固定块。当夹筒内的坯料面向钻头的一面钻孔完成后,固定杆抽离固定孔一,并将夹筒旋转180°,使坯料完成掉头,再将固定杆插入固定孔一中,再进行坯料另一头的钻孔作业,相较于现有技术,由于坯料两端在钻孔过程中并未拆下,旋转夹筒使坯料的两端始终处于同一轴线上,贯穿钻孔无偏差,钻孔精度高。
Description
技术领域
本实用新型涉及数控钻孔技术领域,具体为一种用于加工长轴零件的数控钻孔设备。
背景技术
钻床指主要用钻头在工件上加工孔的机床。通常钻头旋转为主运动,钻头轴向移动为进给运动。钻床结构简单,加工精度相对较低,可钻通孔、盲孔,更换特殊刀具,可扩、锪孔,铰孔或进行攻丝等加工。加工过程中工件不动,让刀具移动,将刀具中心对正孔中心,并使刀具转动。钻床的特点是工件固定不动,刀具做旋转运动。钻床是机械加工企业必不可少的设备之一。
在针对长轴坯料进行贯穿式钻孔时,由于钻床钻头的长度不足以一次性贯穿坯料,往往在坯料的一端钻孔一半深度后,将坯料从夹具上拆下,换另一头装上在进行钻孔,以此使钻孔贯穿;但是将坯料从夹具上拆下二次装上后,难免造成坯料两端不在同一轴线上,导致两端的孔线略有偏差,存在一定的瑕疵。
实用新型内容
(一)解决的技术问题
针对现有技术的不足,本实用新型提供了一种用于加工长轴零件的数控钻孔设备,解决了上述背景技术中提出的问题。
(二)技术方案
为实现以上目的,本实用新型通过以下技术方案予以实现:一种用于加工长轴零件的数控钻孔设备,包括机座、用于钻孔的钻孔组件、夹筒、两个支撑块、两个滑轨、固定杆,两个所述滑轨竖向对称设置在机座顶部的两侧,两个支撑块分别竖向滑动适配在两个滑轨上,所述夹筒中部的两侧分别枢接在两个支撑块上,所述夹筒中部的上下两端均设置有固定块,所述固定块、滑轨上分别横向贯穿开设有可供固定杆穿过的固定孔一、固定孔二,所述夹筒上设置有用于夹紧坯料的夹紧组件,当固定孔一、固定孔二横向对应时,钻孔组件与夹筒的轴线相对应。
优选的,所述滑轨上开设有与支撑块中部相对应的定位孔,所述定位孔上螺纹连接有定位栓,用于锁紧支撑块。
优选的,所述滑轨内位于支撑块的下方设置有缓冲组件,所述缓冲组件包括自上而下相连的缓冲板和弹簧,所述缓冲板与支撑块的底部相对应。
优选的,所述滑轨的两侧均竖向开设有滑槽,所述支撑块的两侧均设置有伸出滑槽的手柄,所述手柄能够在滑槽上竖向滑动。
优选的,所述夹紧组件有两组,分别设置在夹筒的前后两端上,所述夹紧组件包括若干组夹板、调节螺杆,若干所述夹板位于夹筒内且绕夹筒中心等角度分布,所述调节螺杆径向螺纹连接在夹筒上且底端与夹板枢接。
(三)有益效果
本实用新型提供了一种用于加工长轴零件的数控钻孔设备。具备以下有益效果:
1、该用于加工长轴零件的数控钻孔设备,在钻孔加工长轴零件坯料时,当夹筒内的坯料面向钻头的一面钻孔完成后,固定杆抽离固定孔一,并将夹筒旋转180°,使坯料完成掉头,再将固定杆插入固定孔一中,再进行坯料另一头的钻孔作业,相较于现有技术,由于坯料两端在钻孔过程中并未拆下,旋转夹筒使坯料的两端始终处于同一轴线上,贯穿钻孔无偏差,钻孔精度高。
附图说明
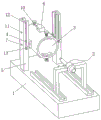
图1为本实用新型的轴测图;
图2为本实用新型的固定块与滑轨对应图;
图3为本实用新型的滑轨侧面剖视图。
图中:1机座、2钻孔组件、3夹筒、4支撑块、5滑轨、6固定块、7定位孔、8定位栓、9固定杆、10固定孔一、11固定孔二、12滑槽、13手柄、14夹板、15调节螺杆、16减震板、17弹簧。
具体实施方式
本实用新型实施例提供一种用于加工长轴零件的数控钻孔设备,如图1-3所示,包括机座1、用于钻孔的钻孔组件2、夹筒3、两个支撑块4、两个滑轨5、固定杆9,两个滑轨5竖向对称设置在机座1顶部的两侧,两个支撑块4分别竖向滑动适配在两个滑轨5上,夹筒3中部的两侧分别枢接在两个支撑块4上,夹筒3可相对于两个支撑块4旋转。
夹筒3中部的上下两端均设置有固定块6,固定块6、滑轨5上分别横向贯穿开设有可供固定杆6穿过的固定孔一10、固定孔二11。当坯料钻孔时,固定杆6用于锁定夹筒3。
如图1所示,夹筒3上设置有用于夹紧坯料的夹紧组件,夹紧组件有两组,分别设置在夹筒3的前后两端上,夹紧组件包括若干组夹板14、调节螺杆15,若干夹板14位于夹筒3内且绕夹筒3中心等角度分布,调节螺杆15径向螺纹连接在夹筒3上且底端与夹板14枢接。将坯料插入夹筒3后,通过多个夹板14将其夹紧,通过调节螺杆15调节夹板14,能够适配夹持不同直径的坯料。
在钻孔加工长轴零件坯料时,当夹筒3内的坯料面向钻头的一面钻孔完成后,固定杆9抽离固定孔一10,并将夹筒3旋转180°,使坯料完成掉头,再将固定杆9插入固定孔一10中,再进行坯料另一头的钻孔作业,相较于现有技术,由于坯料两端在钻孔过程中并未拆下,旋转夹筒3使坯料的两端始终处于同一轴线上,贯穿钻孔无偏差,钻孔精度高。
当固定孔一10、固定孔二11横向对应时,钻孔组件2与夹筒3的轴线相对应。固定孔一10、固定孔二11对应,用于夹筒3的轴线定位。
如图2所示,滑轨5上开设有与支撑块4中部相对应的定位孔7,定位孔7上螺纹连接有定位栓8,用于锁紧支撑块4。当定位栓8锁定支撑块4时,夹筒3的轴线刚好与钻头处于同一轴线上。
滑轨5的两侧均竖向开设有滑槽12,支撑块4的两侧均设置有伸出滑槽12的手柄13,手柄13能够在滑槽12上竖向滑动。手柄13用于带动夹筒3升降。
当坯料的一端钻孔完成后,由于坯料较长,直接转动夹筒3会使坯料触碰到机座1,由此,当坯料需要掉头时,将定位栓8拧出支撑块4,通过手柄13向上滑动支撑块4,使夹筒3内的坯料上升,再转动夹筒3能有效避免坯料触碰到机座1。
如图3所示,滑轨5内位于支撑块4的下方设置有缓冲组件,缓冲组件包括自上而下相连的缓冲板16和弹簧17,缓冲板16与支撑块4的底部相对应。当夹筒3旋转180°后,为避免下落造成撞击,缓冲板16能对支撑块4形成缓冲,避免下落速度过快。
尽管已经示出和描述了本实用新型的实施例,对于本领域的普通技术人员而言,可以理解在不脱离本实用新型的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本实用新型的范围由所附权利要求及其等同物限定。
Claims (5)
1.一种用于加工长轴零件的数控钻孔设备,其特征在于:包括机座(1)、用于钻孔的钻孔组件(2)、夹筒(3)、两个支撑块(4)、两个滑轨(5)、固定杆(9),两个所述滑轨(5)竖向对称设置在机座(1)顶部的两侧,两个支撑块(4)分别竖向滑动适配在两个滑轨(5)上,所述夹筒(3)中部的两侧分别枢接在两个支撑块(4)上,所述夹筒(3)中部的上下两端均设置有固定块(6),所述固定块(6)、滑轨(5)上分别横向贯穿开设有可供固定杆(9)穿过的固定孔一(10)、固定孔二(11),所述夹筒(3)上设置有用于夹紧坯料的夹紧组件,当固定孔一(10)、固定孔二(11)横向对应时,钻孔组件(2)与夹筒(3)的轴线相对应。
2.根据权利要求1所述的一种用于加工长轴零件的数控钻孔设备,其特征在于:所述滑轨(5)上开设有与支撑块(4)中部相对应的定位孔(7),所述定位孔(7)上螺纹连接有定位栓(8),用于锁紧支撑块(4)。
3.根据权利要求1所述的一种用于加工长轴零件的数控钻孔设备,其特征在于:所述滑轨(5)内位于支撑块(4)的下方设置有缓冲组件,所述缓冲组件包括自上而下相连的缓冲板(16)和弹簧(17),所述缓冲板(16)与支撑块(4)的底部相对应。
4.根据权利要求1所述的一种用于加工长轴零件的数控钻孔设备,其特征在于:所述滑轨(5)的两侧均竖向开设有滑槽(12),所述支撑块(4)的两侧均设置有伸出滑槽(12)的手柄(13),所述手柄(13)能够在滑槽(12)上竖向滑动。
5.根据权利要求1所述的一种用于加工长轴零件的数控钻孔设备,其特征在于:所述夹紧组件有两组,分别设置在夹筒(3)的前后两端上,所述夹紧组件包括若干组夹板(14)、调节螺杆(15),若干所述夹板(14)位于夹筒(3)内且绕夹筒(3)中心等角度分布,所述调节螺杆(15)径向螺纹连接在夹筒(3)上且底端与夹板(14)枢接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202120705140.4U CN214443276U (zh) | 2021-04-07 | 2021-04-07 | 一种用于加工长轴零件的数控钻孔设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202120705140.4U CN214443276U (zh) | 2021-04-07 | 2021-04-07 | 一种用于加工长轴零件的数控钻孔设备 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN214443276U true CN214443276U (zh) | 2021-10-22 |
Family
ID=78177713
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202120705140.4U Expired - Fee Related CN214443276U (zh) | 2021-04-07 | 2021-04-07 | 一种用于加工长轴零件的数控钻孔设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN214443276U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115178804A (zh) * | 2022-09-13 | 2022-10-14 | 烟台桐沃机械设备有限公司 | 用于空心轴制造使用的组合加工机床 |
| CN120715650A (zh) * | 2025-08-27 | 2025-09-30 | 泰兴市东岳机械有限公司 | 一种带换位调节机构的阀杆两端钻孔装置 |
-
2021
- 2021-04-07 CN CN202120705140.4U patent/CN214443276U/zh not_active Expired - Fee Related
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115178804A (zh) * | 2022-09-13 | 2022-10-14 | 烟台桐沃机械设备有限公司 | 用于空心轴制造使用的组合加工机床 |
| CN115178804B (zh) * | 2022-09-13 | 2022-11-11 | 烟台桐沃机械设备有限公司 | 用于空心轴制造使用的组合加工机床 |
| CN120715650A (zh) * | 2025-08-27 | 2025-09-30 | 泰兴市东岳机械有限公司 | 一种带换位调节机构的阀杆两端钻孔装置 |
| CN120715650B (zh) * | 2025-08-27 | 2025-11-04 | 泰兴市东岳机械有限公司 | 一种带换位调节机构的阀杆两端钻孔装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN110405242B (zh) | 一种全自动数控双夹具钻孔机床 | |
| CN205496626U (zh) | 一种可调孔距多孔门形卧式钻床 | |
| CN201596913U (zh) | 自动定心扶正器 | |
| CN101269459A (zh) | 建筑升降机齿条的加工工艺 | |
| CN110625156B (zh) | 一种差速器壳钻孔设备 | |
| CN210548264U (zh) | 一种用于加工差速器法兰盘的台钻 | |
| CN201192733Y (zh) | 一种组合式刀具 | |
| CN106738120A (zh) | 一种木门五金件孔槽数控加工机床 | |
| CN110576201B (zh) | 一种多工位进给式钻床 | |
| CN211331390U (zh) | 一种钻孔深度可调的钻床 | |
| CN222385953U (zh) | 复合钻孔装置 | |
| CN210254305U (zh) | 镗刀 | |
| CN219598193U (zh) | 一种合金钻头螺纹槽开槽装置 | |
| CN114473743B (zh) | 一种数控类刀具的多工位自适应磨槽机及其使用方法 | |
| CN219189401U (zh) | 双定位式汽车板簧簧片中心孔加工装置 | |
| CN112935810B (zh) | 压片机转盘钻孔方法及应用在该方法中的同心定位装置 | |
| CN214444871U (zh) | 一种曲轴四轴钻双头孔用定位工装 | |
| CN212599123U (zh) | 一种用于加工输出轴均布孔的专用夹具 | |
| CN215393695U (zh) | 一种头壳孔位钻攻装置 | |
| CN213288784U (zh) | 一种车床镗深孔的装置 | |
| CN205130066U (zh) | 一种木门五金件孔槽数控加工机床 | |
| CN204975395U (zh) | 一种可自动旋转工件横向多钻钻床 | |
| CN212217858U (zh) | 一种液压缸底斜置油孔钻孔夹具 | |
| CN209175263U (zh) | 支撑盖铣钻一体机 | |
| CN114850526A (zh) | 一种加工凸轮轴斜油孔的专用机床 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20211022 |