CN214414010U - 六堡茶手掰砖自动压制生产设备 - Google Patents
六堡茶手掰砖自动压制生产设备 Download PDFInfo
- Publication number
- CN214414010U CN214414010U CN202120358615.7U CN202120358615U CN214414010U CN 214414010 U CN214414010 U CN 214414010U CN 202120358615 U CN202120358615 U CN 202120358615U CN 214414010 U CN214414010 U CN 214414010U
- Authority
- CN
- China
- Prior art keywords
- tea
- steaming
- pressing
- suppression
- station
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 241001122767 Theaceae Species 0.000 title claims abstract description 231
- 238000003825 pressing Methods 0.000 title claims abstract description 66
- 239000011449 brick Substances 0.000 title claims abstract description 54
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 22
- 238000010025 steaming Methods 0.000 claims abstract description 127
- 239000000463 material Substances 0.000 claims abstract description 72
- 230000001629 suppression Effects 0.000 claims abstract description 25
- 210000003811 finger Anatomy 0.000 claims abstract description 5
- 210000003813 thumb Anatomy 0.000 claims abstract description 5
- 238000001704 evaporation Methods 0.000 claims abstract description 3
- 230000005540 biological transmission Effects 0.000 claims description 10
- 238000000034 method Methods 0.000 claims description 7
- 238000007599 discharging Methods 0.000 claims description 6
- 238000007493 shaping process Methods 0.000 claims description 4
- 238000005303 weighing Methods 0.000 claims description 3
- 238000012856 packing Methods 0.000 abstract description 2
- 238000009826 distribution Methods 0.000 description 5
- 230000000694 effects Effects 0.000 description 4
- 238000007789 sealing Methods 0.000 description 3
- 230000009286 beneficial effect Effects 0.000 description 2
- 238000005086 pumping Methods 0.000 description 2
- 230000000712 assembly Effects 0.000 description 1
- 238000000429 assembly Methods 0.000 description 1
- 239000000428 dust Substances 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
Images



Landscapes
- Tea And Coffee (AREA)
Abstract
本实用新型公开了一种六堡茶手掰砖自动压制生产设备,包括:机架、组合电子称、蒸茶装置、分料装置和压制装置;分料装置包括:传输轨道以及分料筒;压制装置包括:机箱、设取料组件、压料组件、封顶组件以及直线轨道;所述的蒸茶装置、分料装置均设置于机架上层,压制装置设置于机架下层,所述的取料组件对应于蒸茶装置的下料工位,以接收蒸茶后的茶叶。本实用新型中茶砖模具内可以放置茶叶,压制组件的压制是模仿传统人工左右往复压制,分次进料均匀向下压制等一系列动作,压制力度均匀,松紧度适度,容易撬取,且砖的压制时是实现无套纸式的压制,砖自动出模后,再用定型模具进行茶砖定型后,再进行包装,可以实现包装多样化的产品。
Description
技术领域
本实用新型涉及制茶设备技术领域,更具体的说是涉及一种六堡茶手掰砖自动压制生产设备。
背景技术
茶砖或者茶饼的生产工艺中,需要将零散的茶叶进行称量、蒸制以及压制成型,传统的压制成型过程为人工完成,效率低下,并且生产质量不一,大大地影响茶砖的质量。
而为了提供制茶的效率以及制茶的质量,市面上出现了蒸茶装置,用于完成茶叶的蒸制以及压制,但是蒸制与压制工艺都是分开进行的,在一定程度上影响了效率;
再者,现有技术中的蒸茶装置布局不合理,整体设备体积大,不紧凑,并且需要蒸茶装置只能单次蒸茶,等待时间长,影响效率,并且压制效果不佳。
因此,申请人研发出以下设备。
实用新型内容
有鉴于此,本实用新型提供了一种六堡茶手掰砖自动压制生产设备。
为了实现上述目的,本实用新型采用如下技术方案:六堡茶手掰砖自动压制生产设备,包括:机架,具有上层及下层;组合电子称,用于精准称量每一份茶叶;多个蒸茶装置,包括:蒸茶室、设置于蒸茶室内的多个蒸桶以及连接于蒸茶室的进气管、排气管,蒸桶通过第一驱动装置驱动移动,以完成取料工位、蒸茶工位和下料工位间的移动;分料装置,包括:传输轨道以及沿传输轨道移动的分料筒,分料筒连接于蒸茶室的取料工位,以将精准称量后的茶叶分送至每个蒸茶室的取料工位中;压制装置,包括:机箱、设置于机箱内部的取料组件、压料组件、封顶组件以及直线轨道;直线轨道上设置有茶砖模具,茶砖模具于压制组件和封顶组件之间移动以完成压料及定型工艺;
所述的蒸茶装置、分料装置均设置于机架上层,压制装置设置于机架下层,且对应于每个蒸茶装置设置有一压制装置,所述的取料组件对应于蒸茶装置的下料工位,以接收蒸茶后的茶叶。
优选的技术方案中,所述的蒸茶室通过蒸茶支架支撑于机架上层,蒸茶室内设置有多个圆形排列分布的蒸桶;蒸茶室的中心处设置有推动多个蒸桶之间圆周轨迹移动的推动件,盖驱动件通过所述的第一驱动装置驱动自转。
优选的技术方案中,所述的蒸茶室内设置有所述的取料工位、蒸茶工位以及下料工位,所述的蒸茶工位所在处设置有蒸汽孔,且蒸茶室对应于蒸茶工位的底部设置有蒸汽罩,蒸汽罩连接所述的进气管。
优选的技术方案中,还包括:第一提升机及第二提升机,第一提升机用于将茶叶从机架下层提升至机架上层;第二提升机用于将经过组合电子称称量后的每一个茶叶输送至分料筒中。
优选的技术方案中,还包括:送料装置,连接于蒸茶装置与压制装置之间;送料装置包括:送料轨道以及设置于送料轨道上的送料筒;送料装置完成相同的压制装置之间的下料或不同的压制装置之间的下料,将蒸茶完成后的茶叶送入压制装置的取料组件。
优选的技术方案中,所述的取料组件包括:传输线、料耙及料斗,料耙通过电机驱动转动,以将茶叶输送至料斗。
优选的技术方案中,所述的压制组件包括:对应于取料组件的出料口设置的第一支架、设置于第一支架上的压料杆以及驱动压料杆上下移动的驱动气缸。
优选的技术方案中,所述的封顶组件包括:第二支架、设置于第二支架上的封顶杆以及驱动封顶杆上下移动的驱动气缸,封顶杆设置有成型压块。
优选的技术方案中,所述的蒸茶装置设置有三组,相应的送料装置及压制装置设置有三组。
经由上述的技术方案可知,与现有技术相比,本实用新型具有以下有益技术效果:
本实用新型能够实现自动投料、称量、蒸茶、模拟手工压茶及出茶等一系列动作,制得的茶砖重量准确、外观平整光滑、松紧适宜、厚薄均匀,有效地提高了生产效率,具有极高的市场竞争力。
本实用新型的其余有益效果,于以下具体实施方式中体现。
附图说明
为了更清楚地说明本实用新型实施例或现有技术中的技术方案,下面将对实施例或现有技术描述中所需要使用的附图作简单地介绍,显而易见地,下面描述中的附图仅仅是本实用新型的实施例,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据提供的附图获得其他的附图。
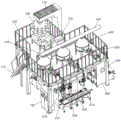
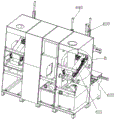
图1为本实用新型的结构示意图;
图2为本实用新型另一角度的结构示意图;
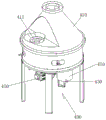
图3为本实用新型中蒸茶装置的结构示意图;
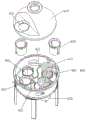
图4为本实用新型中蒸茶装置的分解结构示意图;
图5为本实用新型中蒸茶装置的底部结构示意图;
图6为本实用新型中送料装置的结构示意图;
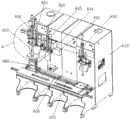
图7为本实用新型中压制装置的结构示意图;
图8为本实用新型中压制装置另一角度的结构示意图;
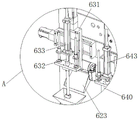
图9为图7中A处的局部放大图;
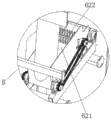
图10为图8中B处的局部放大图。
具体实施方式
现在结合附图对本发明作进一步详细的说明。这些附图均为简化的示意图,仅以示意方式说明本发明的基本结构,因此其仅显示与本发明有关的构成。
本申请的描述中,需要理解的是,术语“纵向”、“径向”、“长度”、“宽度”、“厚度”、“上”、“下”、“左”、“右”、“前”、“后”、“竖直”、“水平”、“顶”、“底”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本申请和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本申请的限制。在本申请的描述中,除非另有说明,“多个”的含义是两个或两个以上。
在本申请的描述中,需要说明的是,除非另有明确的规定和限定,术语“安装”、“相连”、“连接”应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通。对于本领域的普通技术人员而言,可以具体情况理解上述术语在本申请中的具体含义。
六堡茶手掰砖自动压制生产设备,请参阅图1-10所示,包括:机架100、组合电子称200、分料装置300、蒸茶装置400、送料装置500以及压制装置600。
机架100分为上层以及下层,并且设置有爬梯110,机架100的上层设置有护栏120,所述的组合电子称200、分料装置300、蒸茶装置400和送料装置500设于机架100的上层;而压制装置600设置于机架100的下层。
茶叶通过第一提升机130从机架100的下层向上层运输,并输送至组合电子称200,而经过称量后的每一份茶叶则经过第二提升机140输送至分料装置400。
本实施例中所使用的第一提升机130、第二提升机140以及组合电子称200的结构可以是采用现有技术,因此其具体的原理不作详细的赘述。
所述的分料装置300包括:传输轨道310以及沿传输轨道310移动的分料筒320。于传输轨道310上移动的分料筒320移动时经过各个蒸茶装置400,以将精准称量后的茶叶分送至每个蒸茶装置400中。
本实施例中传输轨道310于本实施例中是直线设置的,其设置是由多个蒸茶装置400的位置所决定的,而在其它的实施方式中,由于多个蒸茶装置400的分布位置不同,传输轨道310还可以设为弧形等。
所述的分料筒320设置有至少两个,其中一个用于承接来自第二提升机140的茶叶,同时另一个用于向蒸茶装置400运输待蒸制的茶叶;
所述的分料筒320是通过驱动装置,如丝杆电机、或者驱动气缸等驱动沿传输轨道310往复移动的;分料筒320的底部是镂空设计的,而传输轨道310上对应于蒸茶装置400的位置设置有出料口,那么当分料筒320移动至蒸茶装置400的上方时,分料筒320内的茶叶经出料口落下,并落入蒸茶装置400中。
当然,在其它的实施方式中,根据蒸茶装置400的数量不同,分料筒320的数量可以进行相应的增加。
所述的蒸茶装置400设置有三个,每个蒸茶装置400的结构均相同,因此本实施例中对单一的蒸茶装置400进行阐述,蒸茶装置400包括:蒸茶室410、设置于蒸茶室410内的多个蒸桶420以及连接于蒸茶室420的进气管430、排气管440。
所述的蒸茶室410通过蒸茶支架支撑于机架100上层,所述的蒸茶室410大致呈封闭装置,这样能够保证蒸汽尽量集中于蒸茶室410内,保证蒸茶的效果;而蒸茶室410内分为:取料工位401、蒸茶工位402以及下料工位403;蒸茶室410的上方设置有取料口411,取料口411是对应于分料装置300的传输轨道310的出料口,或者是通过管道连接于分料装置300的传输轨道310上的出料口的;这样分料装置300可以精确地将每一份茶叶输送至蒸茶装置400。
蒸茶室410内设置有蒸桶420,蒸桶420设置有四个,蒸桶420通过第一驱动装置450驱动于取料工位401、蒸茶工位402以及下料工位403之间进行切换。
蒸茶室410对应于下料工位403设置有下料口412。
所述的第一驱动装置450包括:电机451、设置于电机451的输出轴上的推动件452,推动件452上设置有半圆形的驱动臂453,推动件452转动时驱动蒸桶420移动。
本实施例中取料工位401、蒸茶工位402以及下料工位403于蒸茶室410内是圆周分布的,相应地,多个蒸桶420也是圆周排列的,电机451带动推动件452转动时,以带动蒸桶420圆周移动。
所述的蒸茶工位402所在处设置有蒸汽孔460,且蒸茶室410对应于蒸茶工位402的底部设置有蒸汽罩470,蒸汽罩470连接所述的进气管430;而蒸茶室410的顶部连接于所述的排气管440。
那么,在运行时,蒸汽经由进气管430、蒸汽罩470、蒸汽孔460进入蒸桶420内,然后经过蒸茶收从上方的排气管440排出。
进一步的实施方式中,所述的蒸茶室410内对应于蒸茶工位402的上方设置有盖板413,盖板413上设置有气孔;
进一步的实施方式中,所述的进气管430连接有蒸汽发生装置,而所述的排气管440连接有抽蒸汽装置,抽排设备的蒸汽溢出,以保证蒸压车间良好环境,无尘埃飞扬等现象产生。
所述的送料装置500连接于蒸茶装置400与压制装置600之间;送料装置500包括:送料轨道510以及设置于送料轨道510上的送料筒520,送料装置500完成相同的压制装置600之间的下料或不同的压制装置600之间的下料。所述的送料筒520设置于下料工位403的下方,以接收蒸制后的茶叶。
所述的送料筒520可以设置有两个,其中一个用于接收经过蒸茶装置400蒸制后的茶叶,同时另一个已经装满茶叶的送料筒520将茶叶送至压制装置600,如此完成有条不紊的运输。
所述的压制装置600包括:机箱610、设置于机箱610内部的取料组件620、压料组件630、封顶组件640以及直线轨道650;直线轨道650上设置有茶砖模具660。
所述的取料组件620用于接收送料装置500的茶叶,并且将茶叶送入茶砖模具660中;取料组件620包括:传输线621、料耙622及料斗623,传输线621倾斜设置,料耙622设置于传输线621的出料端,料耙622通过电机驱动转动,具体是通过电机带动链条的转动,电机在带动料耙622转动的同时可以带动传输线621转动,以将茶叶输送至料斗623;料斗623是便于将茶叶送入茶砖模具660的。
而在其它的实施方式中,传输线621可以通过另外的驱动结构驱动转。
所述的压制组件630包括:对应于取料组件620的料斗623设置的第一支架631、设置于第一支架631上的压料杆632以及驱动压料杆632上下移动的驱动气缸633,驱动气缸633驱动压料杆632下压于茶砖模具660内,将茶砖模具660内的茶叶压紧;所述的第一支架631还连接有横向气缸,以驱动压料杆632可以左右移动,对茶叶进行全方位的压制。
茶砖模具660内部构成有矩形容腔,以将茶叶压制为茶砖。
本实用新型中茶砖模具660内可以放置茶叶,压制组件630的压制是模仿传统人工左右往复压制,分次进料均匀向下压制等一系列动作,压制力度均匀,松紧度适度,容易撬取,且砖的压制时是实现无套纸式的压制,砖自动出模后,再用定型模具进行茶砖定型后,再进行包装,可以实现包装多样化的产品。
所述的封顶组件640包括:第二支架641、设置于第二支架641上的封顶杆642以及驱动封顶杆642上下移动的驱动气缸643,封顶杆642设置有成型压块644。
所述的成型压块644矩形设置,压制于茶砖模具660顶部,对茶砖进行封顶。
所述的茶砖模具660通过驱动装置驱动沿直线轨道650移动,完成于压制组件630和封顶组件640之间的工位切换。
所述的压制装置600还包括:一推料气缸670,推料气缸670设置于直线轨道650的下方,但位于茶砖模具660的移动轨迹上,当茶砖模具660移动至与推料气缸670对应时,推料气缸670的输出轴上移,将茶砖模具660内的茶砖顶起,以完成卸料;后续可以通过人工或者机械方式将茶砖取走即可。
本实施例中,所述的蒸茶装置400设置有三组,相应的送料装置500及压制装置600也设置有三组,整体结构分布合理,在最大的限度上节省空间;
所述的蒸茶装置400上的蒸茶工位402设置有两个,同样地,压制装置600上的压制组件630也设置有两个,则本实施例的生产设备可以同时完成六个茶砖的压制。
通过上述结构的生产设备,可以制茶工艺的实现自动投料、称量、蒸茶、模拟手工压茶及出茶等一系列动作。
本设备中还包括一控制主机700。
下面进一步说明本设备的使用方法:
S01:第一提升机130将茶叶从机架100的下层往上层输送并传输至组合电子称200;
S02:组合电子称200对茶叶进行精准的称量,并且将每一份茶叶传输至第二提升机140;
S03:第二提升机140将每一份茶叶传输至分料装置300的分料筒320中,分料筒320接收到茶叶后将茶叶传输至蒸茶装置400;
此步骤中,由于分料筒320设置有两个,那么当其中一个分料筒320正在接收来自第二提升机140的茶叶时,另外一个已经满载茶叶的分料筒320则可以向其中一个蒸茶装置400输送茶叶,以此不断循环地进行输送;
S04:蒸茶装置400的取料工位401上的第一个蒸桶420取得茶叶后,通过第一驱动装置450驱动移动一个工位,移动至蒸汽工位402进行蒸制;而相应地其它的蒸桶420移动至下一个工位,第二个蒸桶420移动至下一个蒸茶工位402,第三个蒸桶420移动至下料工位403进行下料,而第四个蒸桶420则移动至取料工位401,等待取料;
S05:送料装置500获取蒸茶装置400蒸制后的茶叶,然后输送至压制装置;
S06:茶叶先经过取料组件620输送,传输线621、料耙622同步转动,将茶叶逐渐地加入到茶砖模具660中;如传输线621和料耙622转动一次,将四分之一的茶叶放入料斗623中落入茶砖模具660中;通过压制组件630进行压制,然后压制组件630复位,传输线621和料耙622转动一次再将四分之一的茶叶放入料斗623中落入茶砖模具660中,再通过压制组件630进行压制,如此分四次投入茶叶进行压制,压制效果更好;
在其它的实施方式中,投放的次数根据设定可以相应不同;
S07:茶砖模具660沿直线轨道650移动至封顶组件640,通过封顶组件640进行封顶;
S08:茶砖模具660沿直线轨道650移动至推料气缸670,通过推料气缸670将压制好的茶砖顶起,将茶砖取出后,茶砖模具660复位。
本实用新型能够实现自动投料、称量、蒸茶、模拟手工压茶及出茶等一系列动作,制得的茶砖重量准确、外观平整光滑、松紧适宜、厚薄均匀,有效地提高了生产效率,具有极高的市场竞争力。
对所公开的实施例的上述说明,使本领域专业技术人员能够实现或使用本实用新型。对这些实施例的多种修改对本领域的专业技术人员来说将是显而易见的,本文中所定义的一般原理可以在不脱离本实用新型的精神或范围的情况下,在其它实施例中实现。因此,本实用新型将不会被限制于本文所示的这些实施例,而是要符合与本文所公开的原理和新颖特点相一致的最宽的范围。
Claims (9)
1.六堡茶手掰砖自动压制生产设备,其特征在于:包括:
机架,具有上层及下层;
组合电子称,用于精准称量每一份茶叶;
多个蒸茶装置,包括:蒸茶室、设置于蒸茶室内的多个蒸桶以及连接于蒸茶室的进气管、排气管,蒸桶通过第一驱动装置驱动移动,以完成取料工位、蒸茶工位和下料工位间的移动;
分料装置,包括:传输轨道以及沿传输轨道移动的分料筒,分料筒连接于蒸茶室的取料工位,以将精准称量后的茶叶分送至每个蒸茶室的取料工位中;压制装置,包括:机箱、设置于机箱内部的取料组件、压料组件、封顶组件以及直线轨道;直线轨道上设置有茶砖模具,茶砖模具于压制组件和封顶组件之间移动以完成压料及定型工艺;
所述的蒸茶装置、分料装置均设置于机架上层,压制装置设置于机架下层,且对应于每个蒸茶装置设置有一压制装置,所述的取料组件对应于蒸茶装置的下料工位,以接收蒸茶后的茶叶。
2.根据权利要求1所述的六堡茶手掰砖自动压制生产设备,其特征在于:所述的蒸茶室通过蒸茶支架支撑于机架上层,蒸茶室内设置有多个圆形排列分布的蒸桶;蒸茶室的中心处设置有推动多个蒸桶之间圆周轨迹移动的推动件,盖驱动件通过所述的第一驱动装置驱动自转。
3.根据权利要求2所述的六堡茶手掰砖自动压制生产设备,其特征在于:所述的蒸茶室内设置有所述的取料工位、蒸茶工位以及下料工位,所述的蒸茶工位所在处设置有蒸汽孔,且蒸茶室对应于蒸茶工位的底部设置有蒸汽罩,蒸汽罩连接所述的进气管。
4.根据权利要求1所述的六堡茶手掰砖自动压制生产设备,其特征在于:还包括:第一提升机及第二提升机,第一提升机用于将茶叶从机架下层提升至机架上层;第二提升机用于将经过组合电子称称量后的每一个茶叶输送至分料筒中。
5.根据权利要求1所述的六堡茶手掰砖自动压制生产设备,其特征在于:还包括:送料装置,连接于蒸茶装置与压制装置之间;
送料装置包括:送料轨道以及设置于送料轨道上的送料筒;送料装置完成相同的压制装置之间的下料或不同的压制装置之间的下料,将蒸茶完成后的茶叶送入压制装置的取料组件。
6.根据权利要求1所述的六堡茶手掰砖自动压制生产设备,其特征在于:所述的取料组件包括:传输线、料耙及料斗,料耙通过电机驱动转动,以将茶叶输送至料斗。
7.根据权利要求1所述的六堡茶手掰砖自动压制生产设备,其特征在于:所述的压制组件包括:对应于取料组件的出料口设置的第一支架、设置于第一支架上的压料杆以及驱动压料杆上下移动的驱动气缸。
8.根据权利要求1所述的六堡茶手掰砖自动压制生产设备,其特征在于:所述的封顶组件包括:第二支架、设置于第二支架上的封顶杆以及驱动封顶杆上下移动的驱动气缸,封顶杆设置有成型压块。
9.根据权利要求1所述的六堡茶手掰砖自动压制生产设备,其特征在于:所述的蒸茶装置设置有三组,相应的送料装置及压制装置设置有三组。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202120358615.7U CN214414010U (zh) | 2021-02-07 | 2021-02-07 | 六堡茶手掰砖自动压制生产设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202120358615.7U CN214414010U (zh) | 2021-02-07 | 2021-02-07 | 六堡茶手掰砖自动压制生产设备 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN214414010U true CN214414010U (zh) | 2021-10-19 |
Family
ID=78070841
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202120358615.7U Active CN214414010U (zh) | 2021-02-07 | 2021-02-07 | 六堡茶手掰砖自动压制生产设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN214414010U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115088770A (zh) * | 2022-06-30 | 2022-09-23 | 福鼎市三余茶业有限公司 | 一种白茶蒸茶机 |
-
2021
- 2021-02-07 CN CN202120358615.7U patent/CN214414010U/zh active Active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115088770A (zh) * | 2022-06-30 | 2022-09-23 | 福鼎市三余茶业有限公司 | 一种白茶蒸茶机 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN111923264B (zh) | 一种橡胶件自动配料装置及其配料方法 | |
| CN106041770B (zh) | 全自动回转式多工位砂轮成型机 | |
| KR102373201B1 (ko) | 자동차용 브레이크패드 성형장치 | |
| CN105660904A (zh) | 一种普洱茶自动压饼机 | |
| US2409725A (en) | Automatic molding of plastics | |
| CN202737043U (zh) | 回转式扣式电池物理放电机 | |
| US3773457A (en) | Apparatus for extracting, stacking and discharging moulded cups, jars and similar from moulding apparatus | |
| CN209396076U (zh) | 一种华夫杯自动填充装置 | |
| CN116619819B (zh) | 一种自旋式压片机 | |
| CN105660905A (zh) | 一种普洱茶自动压饼机的自动定型装置 | |
| CN110178915B (zh) | 团茶自动压制生产设备及团茶自动压制生产方法 | |
| US2620540A (en) | Block making machine | |
| CN115871996B (zh) | 一种稀土原料计量码垛输送装置 | |
| CN219844877U (zh) | 一种微型紧压茶自动化压制系统 | |
| CN215943792U (zh) | 压片机直驱电机装置 | |
| US3071087A (en) | Dough stamping machine | |
| CN214983501U (zh) | 一种压茶成型装置 | |
| CN116686878A (zh) | 自动紧压茶装置及加工方法 | |
| CN116898734A (zh) | 一种维生素片制备工艺 | |
| CN115958197A (zh) | 一种金刚石复合片的加工装置 | |
| CN210848202U (zh) | 自动蜡模机 | |
| CN209381498U (zh) | 一种多工位四面连续翻转压泡的装置 | |
| CN114407186A (zh) | 一种适应多种类型产品生产的pc构件生产线 | |
| CN209862189U (zh) | 团茶自动压制生产设备 | |
| CN112936968A (zh) | 一种压茶成型装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |