CN214353894U - 一种生产汽车内饰件的注塑模具 - Google Patents
一种生产汽车内饰件的注塑模具 Download PDFInfo
- Publication number
- CN214353894U CN214353894U CN202120263652.XU CN202120263652U CN214353894U CN 214353894 U CN214353894 U CN 214353894U CN 202120263652 U CN202120263652 U CN 202120263652U CN 214353894 U CN214353894 U CN 214353894U
- Authority
- CN
- China
- Prior art keywords
- guide
- mold
- linkage
- injection molding
- die set
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000002347 injection Methods 0.000 title claims abstract description 23
- 239000007924 injection Substances 0.000 title claims abstract description 23
- 238000001746 injection moulding Methods 0.000 claims abstract description 52
- 238000004519 manufacturing process Methods 0.000 claims abstract description 6
- 238000007599 discharging Methods 0.000 claims abstract description 4
- 230000007246 mechanism Effects 0.000 claims description 77
- 238000001514 detection method Methods 0.000 claims description 56
- 230000001154 acute effect Effects 0.000 claims description 3
- 229920003023 plastic Polymers 0.000 claims description 3
- 239000004033 plastic Substances 0.000 claims description 3
- 230000000149 penetrating effect Effects 0.000 claims description 2
- 238000000034 method Methods 0.000 description 6
- 239000000463 material Substances 0.000 description 5
- 238000000465 moulding Methods 0.000 description 4
- 150000001875 compounds Chemical class 0.000 description 2
- 238000001816 cooling Methods 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 239000000243 solution Substances 0.000 description 1
Images



Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
- Injection Moulding Of Plastics Or The Like (AREA)
Abstract
本实用新型公开了一种生产汽车内饰件的注塑模具,包括上模组、注塑组件、抽芯单元、导向单元、下模组和注塑腔;所述上模组和所述下模组相对设置,所述注塑腔由所述上模组和所述下模组配合形成;所述导向单元设置在所述上模组和所述下模组之间,用于开合模导向;所述注塑组件设置在所述下模组,所述注塑组件的进料端位于所述下模组的下表面,所述注塑组件的出料端与所述注塑腔连通;所述抽芯单元设置在所述上模组的其中一侧,所述抽芯单元的输出端与所述注塑腔连通,所述抽芯单元的抽芯动作方向与开合模方向相垂直;本申请旨在提供一种生产汽车内饰件的注塑模具,能够降低模具体积,减少模具生产成本。
Description
技术领域
本实用新型涉及模具技术领域,尤其涉及一种生产汽车内饰件的注塑模具。
背景技术
注塑模具对汽车内饰件注塑成型后,汽车内饰件的侧壁一般会包括凸环、凹槽或通孔的一种或多种。现有的加工方式一般是采用侧抽芯滑块进行抽芯工作,由于汽车内饰件在注塑成型后,其对侧抽芯滑块的包紧力大,采用油缸直接驱动拉出的方式,容易导致汽车内饰件变形,甚至被拉断。同时,油缸需要一定的安装控件和驱动行程,造成模具增大,提升了模具成本,同时提升了模具对使用场地的要求。
实用新型内容
本实用新型的目的在于提出一种生产汽车内饰件的注塑模具,能够降低模具体积,减少模具生产成本。
为达此目的,本实用新型采用以下技术方案:一种生产汽车内饰件的注塑模具,包括上模组、注塑组件、抽芯单元、导向单元、下模组和注塑腔;所述上模组和所述下模组相对设置,所述注塑腔由所述上模组和所述下模组配合形成;所述导向单元设置在所述上模组和所述下模组之间,用于开合模导向;所述注塑组件设置在所述下模组,所述注塑组件的进料端位于所述下模组的下表面,所述注塑组件的出料端与所述注塑腔连通;所述抽芯单元设置在所述上模组的其中一侧,所述抽芯单元的输出端与所述注塑腔连通,所述抽芯单元的抽芯动作方向与开合模方向相垂直。
优选的,所述上模组设置有让位孔;所述抽芯单元包括推动油缸、导向机构、联动机构、型芯和到位检测机构;所述推动油缸、所述导向机构和所述到位检测机构均设置在所述上模组的侧壁;所述推动油缸的输出端与所述导向机构的一端连接,所述导向机构的另一端与所述到位检测机构相对;所述联动机构设置在所述让位孔内;所述联动机构的一端与所述导向机构的侧壁连接,所述联动机构的另一端与所述型芯的一端连接,所述型芯的另一端延伸至所述注塑腔内。
优选的,所述导向机构包括固定套、导向槽、导向滑杆和导向连接槽;所述固定套设置有多个,所述导向槽设置在各个所述固定套的内壁,所述导向滑杆滑动穿设在导向槽内,所述导向连接槽设置在所述导向滑杆的一端;所述推动油缸的输出端设置有限位凸环,所述导向连接槽的内轮廓与所述限位凸环的外轮廓相适应。
优选的,所述让位孔设置有多个;所述联动机构设置有多组,各组所述联动机构的一端均与所述导向机构连接,各组所述联动机构的另一端延伸至对应的所述让位孔内;各组所述联动机构的位于让位孔内的一端与所述型芯连接。
优选的,所述联动机构包括斜撑滑块、限位滑轨、联动块、联动连接槽和型芯连接槽;所述斜撑滑块的一端与所述导向滑杆连接,所述限位滑轨设置在所述斜撑滑块的另一端;所述联动连接槽设置在所述联动块的一端,所述联动连接槽与所述限位滑轨配合实现所述斜撑滑块与所述联动块的联动;所述型芯连接槽设置在所述联动块的另一端,所述型芯的一端设置在所述型芯连接槽内。
优选的,所述斜撑滑块包括第一斜面,所述联动块包括第二斜面;所述第一斜面设置在所述斜撑滑块与所述联动块相对的一侧,所述第二斜面设置在所述联动连接槽内;所述第一斜面和所述第二斜面相平行,所述第一斜面与所述导向滑杆之间的夹角为锐角。
优选的,所述到位检测机构包括检测触发座、第一到位检测开关和第二到位检测开关;所述第一到位检测开关和所述第二到位检测开关沿水平方向并列设置在所述上模组的侧壁,所述第一到位检测开关和所述第二到位检测开关均设置在所述导向机构的一侧,所述检测触发座的一端与所述导向机构连接,所述检测触发座的另一端与所述第一到位检测开关的检测端或所述第二到位检测开关的检测端相对。
优选的,所述下模组设置有顶板导向槽;注塑模具还包括顶板单元,所述顶板单元包括顶升油缸、顶板和顶针;所述顶升油缸设置在所述下模组的侧壁,所述顶板设置在所述顶板导向槽内,所述顶升油缸的输出端与所述顶板连接,所述顶针设置有多个,多个所述顶针分布在所述顶板的上表面,多个所述顶针的上端与所述注塑腔连通。
优选的,所述上模组与所述下模组之间设置有平衡块,所述平衡块设置有多个,多个所述平衡块分布在所述注塑腔的外围。
优选的,还包括上模管路和下模管路;所述上模管路设置在所述上模组内,所述下模管路设置在所述下模组内。
本申请采用上述结构,通过上模组、导向单元和下模组配合,将上模组和下模组与驱动装置连接,即可完成开模、合模动作,导向单元起到良好的导向作用,防止开模、合模过程中,模组之间发生偏移,影响模具的成型,避免型芯与型腔发生碰撞而损坏。注塑组件采用由下至上的注塑方式,在注塑过程中,物料能够充分填充注塑腔,使模具成型更加稳定。本申请的抽芯单元的抽芯动作方向与开合模方向垂直,移动过程稳定,能够减小模具的体积,使模具整体小型化,减少模具成本。
附图说明
附图对本实用新型做进一步说明,但附图中的内容不构成对本实用新型的任何限制。
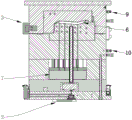
图1是本实用新型的结构示意图;
图2是本实用新型抽芯单元的部分结构示意图之一;
图3是本实用新型移除上模座的俯视结构示意图;
图4是本实用新型抽芯单元的部分结构示意图之二;
图5是本实用新型沿模具宽度方向的剖面示意图;
图6是本实用新型顶板单元的结构示意图。
其中:上模组1、让位孔1a;
注塑组件2、抽芯单元3;
推动油缸31、导向机构32、固定套321、导向滑杆322、导向连接槽323;
联动机构33、斜撑滑块331、限位滑轨332、联动块333、联动连接槽334、型芯连接槽335;
型芯34、到位检测机构35、检测触发座351、第一到位检测开关352、第二到位检测开关353;
导向单元4、下模组5、注塑腔6;
顶板单元7、顶升油缸71、顶板72、顶针73;
平衡块8、上模管路9、下模管路10。
具体实施方式
下面结合附图并通过具体实施方式来进一步说明本实用新型的技术方案。
下面详细描述本实用新型的实施例,所述实施例的示例在附图中示出,其中自始至终相同或类似的标号表示相同或类似的元件或具有相同或类似功能的元件。下面通过参考附图描述的实施例是示例性的,仅用于解释本实用新型,而不能理解为对本实用新型的限制。
在本实用新型的描述中,需要理解的是,术语“纵向”、“横向”“上”、“下”、“前”、“后”、“左”、“右”、“竖直”、“水平”、“顶”、“底”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。此外,限定有“第一”、“第二”的特征可以明示或者隐含地包括一个或者更多个该特征,用于区别描述特征,无顺序之分,无轻重之分。
在本实用新型的描述中,除非另有说明,“多个”的含义是两个或两个以上。
在本实用新型的描述中,需要说明的是,除非另有明确的规定和限定,术语“安装”、“相连”、“连接”应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通。对于本领域的普通技术人员而言,可以具体情况理解上述术语在本实用新型中的具体含义。
参阅图1至图6所示,一种生产汽车内饰件的注塑模具,包括上模组1、注塑组件2、抽芯单元3、导向单元4、下模组5和注塑腔6。
所述上模组1和所述下模组5相对设置,所述注塑腔6由所述上模组1和所述下模组5配合形成。
所述导向单元4设置在所述上模组1和所述下模组之间,用于开合模导向。
所述注塑组件2设置在所述下模组5,所述注塑组件2的进料端位于所述下模组5的下表面,所述注塑组件2的出料端与所述注塑腔6连通。
所述抽芯单元3设置在所述上模组1的其中一侧,所述抽芯单元3的输出端与所述注塑腔6连通,所述抽芯单元3的抽芯动作方向与开合模方向相垂直。
采用这种结构,通过上模组1、导向单元4和下模组5配合,将上模组1和下模组5与驱动装置连接,即可完成开模、合模动作,导向单元4起到良好的导向作用,防止开模、合模过程中,模组之间发生偏移,影响模具的成型,避免型芯与型腔发生碰撞而损坏。注塑组件2采用由下至上的注塑方式,在注塑过程中,物料能够充分填充注塑腔6,使模具成型更加稳定。本申请的抽芯单元 3的抽芯动作方向与开合模方向垂直,移动过程稳定,能够减小模具的体积,使模具整体小型化,减少模具成本。
本实施例中,所述上模组1设置有让位孔1a。
所述抽芯单元3包括推动油缸31、导向机构32、联动机构33、型芯34和到位检测机构35。
所述推动油缸31、所述导向机构32和所述到位检测机构35均设置在所述上模组1的侧壁。
所述推动油缸31的输出端与所述导向机构32的一端连接,所述导向机构 32的另一端与所述到位检测机构35相对。
所述联动机构33设置在所述让位孔1a内;所述联动机构33的一端与所述导向机构32的侧壁连接,所述联动机构33的另一端与所述型芯34的一端连接,所述型芯34的另一端延伸至所述注塑腔6内。
采用这种结构,推动油缸31与导向机构32连接,推动油缸31的输出端带动导向机构32进行移动,同时通过联动机构33带动型芯34移动,通过导向机构32和联动机构33配合,将推动油缸31沿模具长度方向的输出转换为型芯34 沿模具宽度方向的移动,从而完成模具的抽芯工作,这种结构,能够降低抽芯单元3的体积,降低模具整体的材料用量,降低成本。
具体地,所述导向机构32包括固定套321、导向槽、导向滑杆322和导向连接槽323。
所述固定套321设置有多个,所述导向槽设置在各个所述固定套321的内壁,所述导向滑杆322滑动穿设在导向槽内,所述导向连接槽323设置在所述导向滑杆322的一端。
所述推动油缸31的输出端设置有限位凸环,所述导向连接槽323的内轮廓与所述限位凸环的外轮廓相适应。
采用这种结构,设置多个固定套321,方便将固定套321进行拆卸,方便对相应的联动机构33或型芯34进行更换或维护。多个导向槽配合成整体的滑槽,导向滑杆322在滑槽内移动,起到良好的定位和限位作用,限位凸环和导向连接槽323的结构,方便进行连接的同时,还方便推动油缸31推动或拉回导向滑杆322。
优选的,所述让位孔1a设置有多个。
所述联动机构33设置有多组,各组所述联动机构33的一端均与所述导向机构32连接,各组所述联动机构33的另一端延伸至对应的所述让位孔1a内。
各组所述联动机构33的位于让位孔1a内的一端与所述型芯34连接。
同时,所述联动机构33包括斜撑滑块331、限位滑轨332、联动块333、联动连接槽334和型芯连接槽335。
所述斜撑滑块331的一端与所述导向滑杆322连接,所述限位滑轨332设置在所述斜撑滑块331的另一端。
所述联动连接槽334设置在所述联动块333的一端,所述联动连接槽334 与所述限位滑轨332配合实现所述斜撑滑块331与所述联动块333的联动。
所述型芯连接槽335设置在所述联动块333的另一端,所述型芯34的一端设置在所述型芯连接槽335内。
采用这种结构,通过斜撑滑块331和联动块333配合,导向滑杆322带动斜撑滑块331移动时,限位滑轨332与联动连接槽334配合,带动联动块333 沿让位孔1a的方向进行移动,从而带动型芯34抽出或插入注塑腔6。
通过导向滑杆322同时带动多组联动机构33进行移动,提高抽芯的效率,同时这种相互独立的联动机构33能够适应多种模具的抽芯工作,降低了模具的体积同时,有效地降低了模具的成本。
本申请中,所述斜撑滑块331包括第一斜面,所述联动块333包括第二斜面。
所述第一斜面设置在所述斜撑滑块331与所述联动块333相对的一侧,所述第二斜面设置在所述联动连接槽334内。
所述第一斜面和所述第二斜面相平行,所述第一斜面与所述导向滑杆322 之间的夹角为锐角。
采用这种结构,第一斜面和第二斜面,配合增加斜撑滑块331和联动块333 之间的接触面积,提高斜撑滑块331和联动块333的联动强度,根据实际生产模具的规格,设置第一斜面与导向滑杆322的夹角,从而调节导向滑杆322的行程和型芯34的行程。
同时,所述到位检测机构35包括检测触发座351、第一到位检测开关352 和第二到位检测开关353。
所述第一到位检测开关352和所述第二到位检测开关353沿水平方向并列设置在所述上模组1的侧壁,所述第一到位检测开关352和所述第二到位检测开关353均设置在所述导向机构32的一侧,所述检测触发座351的一端与所述导向机构32连接,所述检测触发座351的另一端与所述第一到位检测开关352 的检测端或所述第二到位检测开关353的检测端相对。
采用这种结构,第一到位检测开关352和第二到位检测开关353并排设置,导向滑杆322移动时,带动检测触发座351移动,检测触发座351与第一到位检测开关352接触时,导向滑杆322和型芯34分别移动至相应的第一限位,检测触发座351与第二到位检测开关353接触时,导向滑杆322和型芯34分别移动至相应的第二限位。到位检测机构35起到安全限位的作用,防止导向滑杆322 或型芯34移动过位,而造成模具的损坏。
具体地,所述下模组5设置有顶板导向槽。
注塑模具还包括顶板单元7,所述顶板单元7包括顶升油缸71、顶板72和顶针73。
所述顶升油缸71设置在所述下模组5的侧壁,所述顶板72设置在所述顶板导向槽内,所述顶升油缸71的输出端与所述顶板72连接,所述顶针73设置有多个,多个所述顶针73分布在所述顶板72的上表面,多个所述顶针73的上端与所述注塑腔6连通。
采用这种结构,顶升油缸71带动顶板72朝上模组1方向移动,顶针73上移完成模具的脱模工作,移动过程稳定,多个顶针73配合增加与模具的接触点,方便模具脱模。
优选的,所述上模组1与所述下模组5之间设置有平衡块8,所述平衡块8 设置有多个,多个所述平衡块8分布在所述注塑腔6的外围。
设置多个平衡块8为注塑腔6分担侧向压力,防止开合模过程中,损坏模具。
优选的,还包括上模管路9和下模管路10。
所述上模管路9设置在所述上模组1内,所述下模管路10设置在所述下模组5内。
上模管路9为上模组1降温,下模管路10防止注塑组件2内的物料冷却凝固。
在本说明书的描述中,参考术语“实施例”、“示例”等的描述意指结合该实施例或示例描述的具体特征、结构、材料或者特点包含于本实用新型的至少一个实施例或示例中。在本说明书中,对上述术语的示意性表述不一定指的是相同的实施例或示例。而且,描述的具体特征、结构、材料或者特点可以在任何的一个或多个实施例或示例中以合适的方式结合。
以上结合具体实施例描述了本实用新型的技术原理。这些描述只是为了解释本实用新型的原理,而不能以任何方式解释为对本实用新型保护范围的限制。基于此处的解释,本领域的技术人员不需要付出创造性的劳动即可联想到本实用新型的其它具体实施方式,这些方式都将落入本实用新型的保护范围之内。
Claims (10)
1.一种生产汽车内饰件的注塑模具,其特征在于,包括上模组、注塑组件、抽芯单元、导向单元、下模组和注塑腔;
所述上模组和所述下模组相对设置,所述注塑腔由所述上模组和所述下模组配合形成;
所述导向单元设置在所述上模组和所述下模组之间,用于开合模导向;
所述注塑组件设置在所述下模组,所述注塑组件的进料端位于所述下模组的下表面,所述注塑组件的出料端与所述注塑腔连通;
所述抽芯单元设置在所述上模组的其中一侧,所述抽芯单元的输出端与所述注塑腔连通,所述抽芯单元的抽芯动作方向与开合模方向相垂直。
2.根据权利要求1所述的一种生产汽车内饰件的注塑模具,其特征在于,所述上模组设置有让位孔;
所述抽芯单元包括推动油缸、导向机构、联动机构、型芯和到位检测机构;
所述推动油缸、所述导向机构和所述到位检测机构均设置在所述上模组的侧壁;
所述推动油缸的输出端与所述导向机构的一端连接,所述导向机构的另一端与所述到位检测机构相对;
所述联动机构设置在所述让位孔内;所述联动机构的一端与所述导向机构的侧壁连接,所述联动机构的另一端与所述型芯的一端连接,所述型芯的另一端延伸至所述注塑腔内。
3.根据权利要求2所述的一种生产汽车内饰件的注塑模具,其特征在于,所述导向机构包括固定套、导向槽、导向滑杆和导向连接槽;
所述固定套设置有多个,所述导向槽设置在各个所述固定套的内壁,所述导向滑杆滑动穿设在导向槽内,所述导向连接槽设置在所述导向滑杆的一端;
所述推动油缸的输出端设置有限位凸环,所述导向连接槽的内轮廓与所述限位凸环的外轮廓相适应。
4.根据权利要求3所述的一种生产汽车内饰件的注塑模具,其特征在于,所述让位孔设置有多个;
所述联动机构设置有多组,各组所述联动机构的一端均与所述导向机构连接,各组所述联动机构的另一端延伸至对应的所述让位孔内;
各组所述联动机构的位于让位孔内的一端与所述型芯连接。
5.根据权利要求4所述的一种生产汽车内饰件的注塑模具,其特征在于,所述联动机构包括斜撑滑块、限位滑轨、联动块、联动连接槽和型芯连接槽;
所述斜撑滑块的一端与所述导向滑杆连接,所述限位滑轨设置在所述斜撑滑块的另一端;
所述联动连接槽设置在所述联动块的一端,所述联动连接槽与所述限位滑轨配合实现所述斜撑滑块与所述联动块的联动;
所述型芯连接槽设置在所述联动块的另一端,所述型芯的一端设置在所述型芯连接槽内。
6.根据权利要求5所述的一种生产汽车内饰件的注塑模具,其特征在于,所述斜撑滑块包括第一斜面,所述联动块包括第二斜面;
所述第一斜面设置在所述斜撑滑块与所述联动块相对的一侧,所述第二斜面设置在所述联动连接槽内;
所述第一斜面和所述第二斜面相平行,所述第一斜面与所述导向滑杆之间的夹角为锐角。
7.根据权利要求2所述的一种生产汽车内饰件的注塑模具,其特征在于,所述到位检测机构包括检测触发座、第一到位检测开关和第二到位检测开关;
所述第一到位检测开关和所述第二到位检测开关沿水平方向并列设置在所述上模组的侧壁,所述第一到位检测开关和所述第二到位检测开关均设置在所述导向机构的一侧,所述检测触发座的一端与所述导向机构连接,所述检测触发座的另一端与所述第一到位检测开关的检测端或所述第二到位检测开关的检测端相对。
8.根据权利要求1所述的一种生产汽车内饰件的注塑模具,其特征在于,所述下模组设置有顶板导向槽;
注塑模具还包括顶板单元,所述顶板单元包括顶升油缸、顶板和顶针;
所述顶升油缸设置在所述下模组的侧壁,所述顶板设置在所述顶板导向槽内,所述顶升油缸的输出端与所述顶板连接,所述顶针设置有多个,多个所述顶针分布在所述顶板的上表面,多个所述顶针的上端与所述注塑腔连通。
9.根据权利要求1所述的一种生产汽车内饰件的注塑模具,其特征在于,所述上模组与所述下模组之间设置有平衡块,所述平衡块设置有多个,多个所述平衡块分布在所述注塑腔的外围。
10.根据权利要求1所述的一种生产汽车内饰件的注塑模具,其特征在于,还包括上模管路和下模管路;
所述上模管路设置在所述上模组内,所述下模管路设置在所述下模组内。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202120263652.XU CN214353894U (zh) | 2021-01-30 | 2021-01-30 | 一种生产汽车内饰件的注塑模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202120263652.XU CN214353894U (zh) | 2021-01-30 | 2021-01-30 | 一种生产汽车内饰件的注塑模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN214353894U true CN214353894U (zh) | 2021-10-08 |
Family
ID=77961846
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202120263652.XU Active CN214353894U (zh) | 2021-01-30 | 2021-01-30 | 一种生产汽车内饰件的注塑模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN214353894U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112793086A (zh) * | 2021-01-30 | 2021-05-14 | 佛山市鼎和盛汽车配件有限公司 | 一种生产汽车内饰件的注塑模具 |
-
2021
- 2021-01-30 CN CN202120263652.XU patent/CN214353894U/zh active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112793086A (zh) * | 2021-01-30 | 2021-05-14 | 佛山市鼎和盛汽车配件有限公司 | 一种生产汽车内饰件的注塑模具 |
| CN112793086B (zh) * | 2021-01-30 | 2025-01-14 | 佛山市鼎和盛汽车配件有限公司 | 一种生产汽车内饰件的注塑模具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN113787667A (zh) | 一种采用气压式脱模的橡胶生产用注塑装置 | |
| CN112793086A (zh) | 一种生产汽车内饰件的注塑模具 | |
| CN113787682A (zh) | 一种注塑模具塑件多方向倒扣脱模机构 | |
| CN220763431U (zh) | 一种注塑模具的前模顶出结构 | |
| CN221339396U (zh) | 复杂产品的多方向油缸抽芯模具 | |
| CN220261845U (zh) | 斜顶抽芯机构 | |
| CN216708220U (zh) | 一种多通道阀体的成型模具 | |
| CN209903838U (zh) | 一种空间受限的司筒顶出机构 | |
| CN211105383U (zh) | 一种c形板生产模具装置 | |
| CN220482449U (zh) | 一种注塑模具的镶件脱模结构 | |
| CN223369939U (zh) | 一种便于取料的充电器注塑生产用模具 | |
| CN210501245U (zh) | 一种斜顶模组及汽车保险杠模具 | |
| CN214239273U (zh) | 大型薄壁轻量化汽车后尾门注塑模具 | |
| CN223849871U (zh) | 一种顶出防断保护机构 | |
| CN221048950U (zh) | 一种适用于汽车保险杠支架的注塑模具 | |
| CN222360571U (zh) | 模具顶出结构及注塑模具 | |
| CN224183630U (zh) | 一种充分节省空间的行位结构 | |
| CN222779940U (zh) | 大型内分型汽车保险杠模具外置油缸拉钩脱模机构 | |
| CN115056428B (zh) | 一种异型材塑料高速挤出成型模具 | |
| CN214773627U (zh) | 一种塑料模具的组件 | |
| CN223266163U (zh) | 一种二段顶斜顶注塑模具 | |
| CN222135840U (zh) | 一种便于带螺纹产品倒扣强出模的脱模结构 | |
| CN223520087U (zh) | 一种车载控制盒的模具 | |
| CN215849351U (zh) | 一种模具顶针强制复位结构 | |
| CN221021949U (zh) | 一种塑胶模具滑块带顶出脱模结构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |