CN214289430U - 一种圆环工件的检测设备 - Google Patents
一种圆环工件的检测设备 Download PDFInfo
- Publication number
- CN214289430U CN214289430U CN202023156827.1U CN202023156827U CN214289430U CN 214289430 U CN214289430 U CN 214289430U CN 202023156827 U CN202023156827 U CN 202023156827U CN 214289430 U CN214289430 U CN 214289430U
- Authority
- CN
- China
- Prior art keywords
- base
- tray
- axle
- detection device
- clamping jaw
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000001514 detection method Methods 0.000 title claims abstract description 72
- 230000002950 deficient Effects 0.000 claims abstract description 21
- 239000011521 glass Substances 0.000 claims abstract description 19
- 238000007689 inspection Methods 0.000 claims abstract description 12
- 238000012216 screening Methods 0.000 claims abstract description 10
- 238000012360 testing method Methods 0.000 claims abstract description 5
- 239000000463 material Substances 0.000 claims description 21
- 238000007599 discharging Methods 0.000 claims description 16
- 238000002360 preparation method Methods 0.000 claims description 9
- 230000000903 blocking effect Effects 0.000 claims description 3
- 230000003028 elevating effect Effects 0.000 claims 1
- 238000003860 storage Methods 0.000 abstract description 2
- 230000001681 protective effect Effects 0.000 description 6
- 238000009434 installation Methods 0.000 description 5
- 230000007547 defect Effects 0.000 description 4
- 238000003754 machining Methods 0.000 description 2
- 238000011084 recovery Methods 0.000 description 2
- 230000004075 alteration Effects 0.000 description 1
- 238000013459 approach Methods 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 238000004064 recycling Methods 0.000 description 1
- 238000006467 substitution reaction Methods 0.000 description 1
- 230000001360 synchronised effect Effects 0.000 description 1
- 238000012546 transfer Methods 0.000 description 1
Images



Landscapes
- Specific Conveyance Elements (AREA)
Abstract
本实用新型公开了一种圆环工件的检测设备,包括按工件的流动顺序从前到后依次设置的上料机构、检测筛选机构和摆盘机构,本实用新型实现了自动上料、自动检测和自动摆盘一体的全自动功能,自动化程度高,最大程度地节省人力,且工件在玻璃转盘可以在上下和左右全方位检测,检测覆盖率高,产品随玻璃转盘移动,检测效率高,设备具备强大的数据采集和储存功能,并且各种不良品对应收集至不同区域,使用方便。
Description
技术领域
本实用新型涉及工件检测技术领域,具体为一种圆环工件的检测设备。
背景技术
工件指机械加工过程中的加工对象。它可以是单个零件,也可以是固定在一起的几个零件的组合体,对于加工完成的工件在出厂前需要进行检测,以保证所生产的工件满足生产要求。
对于圆环工件的检测,需要进行检测工件的内径、外径、圆环的高度以及表面的完整度,现有检测方式检测过程复杂,检测效率较低,影响加工效率。
实用新型内容
本实用新型主要是解决上述现有技术所存在的技术问题,提供一种圆环工件的检测设备。
为实现上述目的,本实用新型提供如下技术方案:一种圆环工件的检测设备,包括按工件的流动顺序从前到后依次设置的上料机构、检测筛选机构和摆盘机构,所述上料机构包括第一底座,所述第一底座的上侧固定安装有第一固定架,所述第一固定架的上侧固定安装有料斗,所述料斗的下侧固定安装下料道,所述第一底座上侧固定安装有第二固定架,所述第二固定架的上侧固定安装有振动送料盘,所述振动送料盘的出料口处安装有第一导料轨道,第一导料轨道一端延伸至检测筛选机构;所述检测筛选机构包括第二底座,第二底座的上侧固定安装有转盘驱动机构,所述转盘驱动机构的上端驱动连接有可360度转动的玻璃转盘,所述第二底座的上侧围绕着玻璃转盘安装有第一俯视检测装置、第二水平检测装置、第三俯视检测装置、第四仰视检测装置;所述摆盘机构包括第三底座,第三底座上设置一工件下料输送带、载盘输送带和装盘机械手,载盘输送带上从前至后依次设置有空盘放置区、摆盘区和满盘收集区,空盘放置区左右两侧设置有第一托起装置,摆盘区设置有定位装置,满盘收集区设置有第二托起装置。
更具体的,所述第二底座上安装有第二导料轨道,所述第二导料轨道的一端设置在玻璃转盘的表面,另一端设置在摆盘机构的工件下料输送带上。
更具体的,所述第二底座的一侧固定安装有第一不良品下料口和第三不良品下料口,所述第二底座的另一侧固定安装有第二不良品下料口和回收下料口。
更具体的,所述工件下料输送带一端设置有产品夹取准备位,产品夹取准备位的左右两侧和前侧设置挡料块。
更具体的,所述第二底座上还设置有多组预留检测位。
更具体的,所述第一俯视检测装置、第二水平检测装置、第三俯视检测装置、第四仰视检测装置均为CCD相机。
更具体的,装盘机械手包括能够沿Y轴方向和Z轴方向动的夹爪安装座,夹爪安装座上安装有N个能够同步等间隔运动的夹爪。
更具体的,所述载盘输送带包括同轴转动的两条左右输送皮带,两条左右输送皮带之间设置有间隔,第一托起装置和第二托起装置均包括安装在载盘输送带下方的顶升气缸以及与顶升气缸驱动连接的托起顶升板,托起顶升板的左右两侧相对设置有一对侧托板,一对侧托板能够同步上下升降且同步向两者之间靠拢或远离,所述定位装置包括安装在载盘输送带下方的定位顶升气缸以及与定位顶升气缸驱动连接的定位顶升板,所述定位顶升板的左右两侧设置有一对定位夹块,所述定位夹块各与一定位顶升气缸驱动连接。
更具体的,空盘放置区和满盘收集区的四周设置有多根用于限位载盘的挡柱。
更具体的,装盘机械手包括通过龙门架设置在载盘输送带上方的Y轴直线模组,所述Y轴直线模组上滑动设置有一Y轴滑座,由设置于Y轴直线模组一端的Y轴伺服电机驱动Y轴滑座沿Y轴方向来回运动,所述Y轴滑座上安装有一Z轴气缸,Z轴气缸驱动所述的夹爪安装座沿Z轴方向做升降运动,所述夹爪安装座前侧壁设置有X轴滑轨,所述X轴滑轨上滑动设置有N个夹爪,所述N个夹爪后侧固定连接有N个导向柱,所述夹爪安装座内设置有能够沿Z轴方向滑动的等距导向座,由安装至夹爪安装座的间距调节气缸驱动等距导向座相对于夹爪安装座做升降运动,所述等距导向座上设置有N条导向槽,所述N个导向柱被限位在N条导向槽内移动。
更具体的,第二底座的上侧安装有保护罩,保护罩的一侧转动连接有保护罩窗户。
与现有技术相比,本实用新型的有益效果如下:
1、本实用新型实现了自动上料、自动检测和自动摆盘一体的全自动功能,自动化程度高,最大程度地节省了人力,通过设置透明的玻璃转盘,工件可以进行上下和左右全方位检测,检测覆盖率高,产品随转盘移动,检测效率高,且设备具备强大的数据采集和检测功能,并且将各种不良品按类别对应收集到不同区域;
2、本实用新型通过第一俯视检测装置检测圆环工件的外径和内径,通过第二水平检测装置检测圆环工件的高度,通过第三俯视检测装置检测圆环工件的上端面是否有表面凹坑、毛刺及反边等缺陷,通过第四仰视检测装置检测圆环工件的下端面是否有表面凹坑、毛刺及反边等缺陷,经过上述设置,能够实现圆环工件的全方面检测,提高检测效率。
3、本实用新型的摆盘机构上的N个夹爪可以实现任意间距的等间隔摆盘操作,操作效率高,每分钟可高达100片。
附图说明
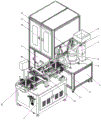
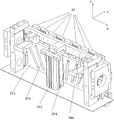
图1为本实用新型的结构示意图;
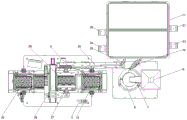
图2为本实用新型俯视的结构示意图;
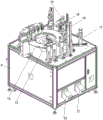
图3为本实用新型第二底座上侧俯视的结构示意图;
图4为本实用新型第二底座上侧立体的结构示意图;
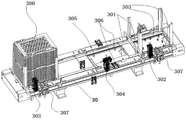
图5为本实用新型第三底座上侧立体的结构示意图;
图6为摆盘机构的结构示意图;
图7为装盘机械手的结构示意图;
图8为间距调节气缸和等距导向座的结构示意图。
具体实施方式
下面将结合本实用新型实施例中的附图,对本实用新型实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本实用新型一部分实施例,而不是全部的实施例。基于本实用新型中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本实用新型保护的范围。
请参阅图1-8,一种圆环工件的检测设备,包括按工件的流动顺序从前到后依次设置的上料机构、检测筛选机构和摆盘机构,上料机构包括第一底座1,第一底座1的上侧固定安装有第一固定架5,第一固定架5的上侧固定安装有料斗6,料斗6的下侧固定安装下料道7,第一底座1上侧固定安装有第二固定架8,第二固定架8的上侧安装有振动送料盘9,振动送料盘9的出料口处安装有第一导料轨道10,第一导料轨道10一端延伸至检测筛选机构;
检测筛选机构包括第二底座2,第二底座2的上侧固定安装有转盘驱动机构13,转盘驱动机构13的上端驱动连接有可360度转动的玻璃转盘14,第二底座2的上侧围绕着玻璃转盘14安装有第一俯视检测装置16、第二水平检测装置17、第三俯视检测装置18、第四仰视检测装置19;
摆盘机构包括第三底座3,第三底座3上设置有工件下料输送带29、载盘输送带30和装盘机械手26,载盘输送带30上从前至后依次设置有空盘放置区15、摆盘区28和满盘收集区20,空盘放置区15左右两侧设置有第一托起装置,摆盘区28设置有定位装置,满盘收集区20设置有第二托起装置,空盘放置区15和满盘收集区20的四周设置有多根用于限位载盘的挡柱。
请参阅图1-8,载盘输送带30包括同轴转动的两条左右输送皮带301,两条左右输送皮带301之间设置有间隔(避让顶升板),第一托起装置和第二托起装置均包括安装在载盘输送带30下方的顶升气缸302以及与顶升气缸302驱动连接的托起顶升板,托起顶升板的左右两侧相对设置有一对侧托板303,一对侧托板303由侧托板气缸组307(包括一个沿Z方向驱动的气缸和一个沿水平方向驱动的气缸)驱动,能够同步上下升降且同步向两者之间靠拢或远离,定位装置包括安装在载盘输送带30下方的定位顶升气缸304以及与定位顶升气缸304驱动连接的定位顶升板305,定位顶升板305的左右两侧设置有一对定位夹块306,定位夹块306各与一定位顶升气缸304驱动连接。
请参阅图1-8,第二底座2的上侧安装有保护罩11,保护罩11的一侧转动连接有保护罩窗户12,第二底座2的一侧固定安装有第一不良品下料口21和第三不良品下料口23,第二底座2的另一侧固定安装有第二不良品下料口22和回收下料口24,圆环工件从料斗6加入,通过下料道7落入振动送料盘9,通过振动送料盘9将圆环工件整齐排列并通过第一导料轨道10输送至玻璃转盘14表面,其中玻璃转盘14为透明,同时转盘驱动机构13带动玻璃转盘14匀速转动,使圆环工件依次经过第一俯视检测装置16、第二水平检测装置17、第三俯视检测装置18、第四仰视检测装置19进行检测,其中通过第一俯视检测装置16(CCD相机)检测圆环工件的外径和内径,通过第二水平检测装置17(CCD相机)检测圆环工件的高度,通过第三俯视检测装置18(CCD相机)检测圆环工件的上端面是否有表面凹坑、毛刺及反边等缺陷,通过第四仰视检测装置19(CCD相机)检测圆环工件的下端面是否有表面凹坑、毛刺及反边等缺陷,经过上述设置,能够实现圆环工件的全方面检测,提高检测效率,检测完成后系统判定OK与不良品,不良品通过第一不良品下料口21、第二不良品下料口22、第三不良品下料口23或回收下料口24分类别排出。
请参阅图1-8,第二底座2的上侧固定安装有第二导料轨道25,第二导料轨道25的一端位于玻璃转盘14的表面,第二导料轨道25另一端延伸到工件下料输送带29,工件下料输送带29的另一端设置有产品夹取准备位4,产品夹取准备位4的左右两侧和前侧设置挡料块,检测完成后的良品通过第二导料轨道25及工件下料输送带29移动至产品夹取准备位4,方便后续的装盘机械手26过来夹取工件。
装盘机械手26包括通过龙门架设置在载盘输送带上方的Y轴直线模组261,所述Y轴直线模组261上滑动设置有一Y轴滑座263,由设置于Y轴直线模组一端的Y轴伺服电机262驱动Y轴滑座263沿Y轴方向来回运动,所述Y轴滑座263上安装有一Z轴气缸264,Z轴气缸264驱动所述的夹爪安装座265沿Z轴方向做升降运动,所述夹爪安装座265前侧壁设置有X轴滑轨,所述X轴滑轨上滑动设置有N个夹爪27,所述N个夹爪27后侧固定连接有N个导向柱274,所述夹爪安装座265内设置有能够沿Z轴方向滑动的等距导向座271,由安装至夹爪安装座265的间距调节气缸273驱动等距导向座271相对于夹爪安装座265做升降运动,所述等距导向座271上设置有N条导向槽272,所述N个导向柱274被限位在N条导向槽272内移动,这种设计,使N个夹爪能够等间距的张开或收拢,可以按照预设的间距等间距的摆放工件。
载盘输送带30上从前至后(按工件流动顺序)依次设置有空盘放置区15、摆盘区28和满盘收集区20,第三底座3的上侧设置有装盘机械手26,装盘机械手26上的多个夹爪27能够一次从产品夹取准备位4上夹取多个良品圆环工件放置到摆盘区28的空载盘内,进行摆盘操作,方便快捷,节省人工。
工作原理:圆环工件从料斗6加入,通过下料道7落入振动送料盘9,通过振动送料盘9将圆环工件整齐排列并通过第一导料轨道10输送至玻璃转盘14表面,同时转盘驱动机构13带动玻璃转盘14匀速转动,使圆环工件依次经过第一俯视检测装置16、第二水平检测装置17、第三俯视检测装置18、第四仰视检测装置19进行检测,检测完成后系统判定OK与不良品,不良品分类通过第一不良品下料口21、第二不良品下料口22、第三不良品下料口23或回收下料口24排出,检测完成后的良品沿第二导料轨道25及工件下料输送带29移动至产品夹取准备位4,通过装盘机械手26上的多个夹爪27,能够把多个一字形排列的良品移送到空盘并且按照设定的间距进行等间距摆放,进行装盘(摆盘)操作;
其中人工在载盘输送带30一端的空盘放置区15摆上多个层叠放置的空盘,第一托起装置的一对侧托板303从两侧托住空载盘上升,使最下层的空载盘与上方空载盘分离,随后两条左右输送皮带301开始移动,将最下层的空载盘移送到摆盘区28,随后定位顶升气缸304驱动定位顶升板305上顶,使空载盘在竖直方向上定位,一对定位夹块306从左右两侧夹紧空载盘,使空载盘在水平面内定位,随后装盘机械手开始摆盘,装满后,两条左右输送皮带301将满盘运送到满盘收集区20,在此处一对侧托板303将其它的满盘托起,随后由摆盘区28过来的满盘移动到最下层,随后一对侧托板303下降,多个满盘形成层叠,堆到一定数量后,再由人工收取多个满盘300。
综上所述:该圆环工件的检测设备,实现了自动上料、自动检测和自动摆盘一体的全自动功能,自动化程度高,未使用最大程度地节省人力,且玻璃转盘是透明状,产品可以在上下和左右全方位检测,检测覆盖率高,产品随玻璃转盘移动,检测效率高,且设备具备强大的数据采集和储存功能,并且对应收集至不同区域,使用方便。
尽管已经示出和描述了本实用新型的实施例,对于本领域的普通技术人员而言,可以理解在不脱离本实用新型的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本实用新型的范围由所附权利要求及其等同物限定。
Claims (10)
1.一种圆环工件的检测设备,包括按工件的流动顺序从前到后依次设置的上料机构、检测筛选机构和摆盘机构,其特征在于:
所述上料机构包括第一底座(1),所述第一底座(1)的上侧固定安装有第一固定架(5),所述第一固定架(5)的上侧固定安装有料斗(6),所述料斗(6)的下侧固定安装下料道(7),所述第一底座(1)的上侧固定安装有第二固定架(8),所述第二固定架(8)的上侧固定安装有振动送料盘(9),所述振动送料盘(9)的出料口处安装有第一导料轨道(10),第一导料轨道(10)一端延伸至检测筛选机构;
所述检测筛选机构包括第二底座(2),第二底座(2)的上侧固定安装有转盘驱动机构(13),所述转盘驱动机构(13)的上端驱动连接有可360度转动的玻璃转盘(14),所述第二底座(2)的上侧围绕着玻璃转盘(14)安装有第一俯视检测装置(16)、第二水平检测装置(17)、第三俯视检测装置(18)、第四仰视检测装置(19);
所述摆盘机构包括第三底座(3),第三底座(3)上设置有工件下料输送带(29)、载盘输送带(30)和装盘机械手(26),载盘输送带(30)上从前至后依次设置有空盘放置区(15)、摆盘区(28)和满盘收集区(20),空盘放置区(15)左右两侧设置有第一托起装置,摆盘区(28)设置有定位装置,满盘收集区(20)设置有第二托起装置。
2.根据权利要求1所述的一种圆环工件的检测设备,其特征在于:所述第二底座(2)上安装有第二导料轨道(25),所述第二导料轨道(25)的一端设置在玻璃转盘(14)的表面,另一端设置在摆盘机构的工件下料输送带(29)上。
3.根据权利要求2所述的一种圆环工件的检测设备,其特征在于:所述第二底座(2)的一侧固定安装有第一不良品下料口(21)和第三不良品下料口(23),所述第二底座(2)的另一侧固定安装有第二不良品下料口(22)和回收下料口(24)。
4.根据权利要求3所述的一种圆环工件的检测设备,其特征在于:所述工件下料输送带(29)一端设置有产品夹取准备位(4),产品夹取准备位(4)的左右两侧和前侧设置挡料块。
5.根据权利要求4所述的一种圆环工件的检测设备,其特征在于:所述第二底座(2)上还设置有多组预留检测位。
6.根据权利要求5所述的一种圆环工件的检测设备,其特征在于:所述第一俯视检测装置(16)、第二水平检测装置(17)、第三俯视检测装置(18)、第四仰视检测装置(19)均为CCD相机。
7.根据权利要求6所述的一种圆环工件的检测设备,其特征在于:装盘机械手(26)包括能够沿Y轴方向和Z轴方向动的夹爪安装座(265),夹爪安装座(265)上安装有N个能够同步等间隔运动的夹爪(27)。
8.根据权利要求7所述的一种圆环工件的检测设备,其特征在于:所述载盘输送带(30)包括同轴转动的两条左右输送皮带(301),两条左右输送皮带(301)之间设置有间隔,第一托起装置和第二托起装置均包括安装在载盘输送带(30)下方的顶升气缸(302)以及与顶升气缸(302)驱动连接的托起顶升板,托起顶升板的左右两侧相对设置有一对侧托板(303),一对侧托板(303)能够同步上下升降且同步向两者之间靠拢或远离,所述定位装置包括安装在载盘输送带(30)下方的定位顶升气缸(304)以及与定位顶升气缸(304)驱动连接的定位顶升板(305),所述定位顶升板(305)的左右两侧设置有一对定位夹块(306),所述定位夹块(306)各与一定位顶升气缸(304)驱动连接。
9.根据权利要求8所述的一种圆环工件的检测设备,其特征在于:所述空盘放置区(15)和满盘收集区(20)的四周设置有多根用于限位载盘的挡柱。
10.根据权利要求9所述的一种圆环工件的检测设备,其特征在于:装盘机械手(26)包括通过龙门架设置在载盘输送带上方的Y轴直线模组(261),所述Y轴直线模组(261)上滑动设置有一Y轴滑座(263),由设置于Y轴直线模组一端的Y轴伺服电机(262)驱动Y轴滑座(263)沿Y轴方向来回运动,所述Y轴滑座(263)上安装有一Z轴气缸(264),Z轴气缸(264)驱动所述的夹爪安装座(265)沿Z轴方向做升降运动,所述夹爪安装座(265)前侧壁设置有X轴滑轨,所述X轴滑轨上滑动设置有N个夹爪(27),所述N个夹爪(27)后侧固定连接有N个导向柱(274),所述夹爪安装座(265)内设置有能够沿Z轴方向滑动的等距导向座(271),由安装至夹爪安装座(265)的间距调节气缸(273)驱动等距导向座(271)相对于夹爪安装座(265)做升降运动,所述等距导向座(271)上设置有N条导向槽(272),所述N个导向柱(274)被限位在N条导向槽(272)内移动。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202023156827.1U CN214289430U (zh) | 2020-12-24 | 2020-12-24 | 一种圆环工件的检测设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202023156827.1U CN214289430U (zh) | 2020-12-24 | 2020-12-24 | 一种圆环工件的检测设备 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN214289430U true CN214289430U (zh) | 2021-09-28 |
Family
ID=77860927
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202023156827.1U Active CN214289430U (zh) | 2020-12-24 | 2020-12-24 | 一种圆环工件的检测设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN214289430U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112676173A (zh) * | 2020-12-24 | 2021-04-20 | 东莞市瑞科智能科技有限公司 | 一种圆环工件的检测设备 |
| CN119016377A (zh) * | 2024-10-23 | 2024-11-26 | 东莞市瑞科智能科技有限公司 | 一种瓶盖ccd自动检测设备 |
-
2020
- 2020-12-24 CN CN202023156827.1U patent/CN214289430U/zh active Active
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112676173A (zh) * | 2020-12-24 | 2021-04-20 | 东莞市瑞科智能科技有限公司 | 一种圆环工件的检测设备 |
| CN119016377A (zh) * | 2024-10-23 | 2024-11-26 | 东莞市瑞科智能科技有限公司 | 一种瓶盖ccd自动检测设备 |
| CN119016377B (zh) * | 2024-10-23 | 2025-10-10 | 东莞市瑞科智能科技有限公司 | 一种瓶盖ccd自动检测设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN115140548B (zh) | 一种集下料、垛盘和ccd检测的全自动一体机 | |
| CN108212828B (zh) | 一种全自动电池检查设备 | |
| CN107826745B (zh) | 一种面板检测装置 | |
| CN110841932B (zh) | 一种纸盒检测分拣装置 | |
| CN111038983B (zh) | 一种自动树脂整列装载机 | |
| CN113182196B (zh) | 一种摄像头模组外观的自动检测设备 | |
| CN109623929B (zh) | 用于密封圈的自动倒角装置 | |
| CN210497313U (zh) | 一种电感机能自动测试机 | |
| CN115101433B (zh) | 一种晶圆表面缺陷检测仪 | |
| CN112497632B (zh) | 一种注塑和品质检测一体装置 | |
| CN112676173A (zh) | 一种圆环工件的检测设备 | |
| CN115672774B (zh) | 一种轴承套圈检测装置 | |
| CN218223598U (zh) | 玻璃屏测试设备 | |
| CN113546853A (zh) | 全自动视觉检测分拣及下料装置 | |
| CN106743392B (zh) | 耳机充磁装置上的自动换位机构 | |
| CN107470899B (zh) | 一种燃油泵自动装配线的右端装配机及其操作方法 | |
| CN119016379A (zh) | 批量玻璃应力检测自动流水线设备 | |
| CN115301564A (zh) | 一种基于人工智能和多传感器的检测装置 | |
| CN105830944B (zh) | 一种圆形耳标自动组装机 | |
| CN110899791B (zh) | 一种ic卡铣槽机和铣槽方法 | |
| CN115400960B (zh) | 一种金属钽电容的整形测试编带设备 | |
| CN217971658U (zh) | 一种晶圆上料抓取装置 | |
| CN120326857A (zh) | 一种注塑机全自动上下料装置 | |
| CN110342242B (zh) | 一种半导体器件的搬运装置 | |
| CN218460171U (zh) | 一种基于机器视觉的气门尺寸连续检测装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |