CN214256764U - 一种用于pcb压合回流拆解工序的分板机 - Google Patents
一种用于pcb压合回流拆解工序的分板机 Download PDFInfo
- Publication number
- CN214256764U CN214256764U CN202023073942.2U CN202023073942U CN214256764U CN 214256764 U CN214256764 U CN 214256764U CN 202023073942 U CN202023073942 U CN 202023073942U CN 214256764 U CN214256764 U CN 214256764U
- Authority
- CN
- China
- Prior art keywords
- hob
- plate
- side plate
- motor
- cutter
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000000034 method Methods 0.000 title claims abstract description 17
- 230000008569 process Effects 0.000 title claims abstract description 15
- 230000007246 mechanism Effects 0.000 claims abstract description 124
- 238000001514 detection method Methods 0.000 claims abstract description 39
- 238000003825 pressing Methods 0.000 claims abstract description 26
- 238000013519 translation Methods 0.000 claims description 21
- 230000001360 synchronised effect Effects 0.000 claims description 14
- 238000009434 installation Methods 0.000 claims 3
- 238000005520 cutting process Methods 0.000 abstract description 45
- 238000012545 processing Methods 0.000 abstract description 3
- 238000000926 separation method Methods 0.000 abstract 3
- 238000005096 rolling process Methods 0.000 abstract 1
- 230000000694 effects Effects 0.000 description 6
- 239000000463 material Substances 0.000 description 4
- 230000000737 periodic effect Effects 0.000 description 4
- 238000010586 diagram Methods 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 3
- 230000009286 beneficial effect Effects 0.000 description 2
- 239000000758 substrate Substances 0.000 description 2
- 238000012546 transfer Methods 0.000 description 2
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 description 1
- 239000011889 copper foil Substances 0.000 description 1
- 238000003475 lamination Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
Images




Landscapes
- Nonmetal Cutting Devices (AREA)
Abstract
本实用新型涉及PCB板加工领域,尤指一种用于PCB压合回流拆解工序的分板机,包含裁刀机构,用于横向分板;滚刀机构,用于纵向分板;检测机构,用时定位纵向分板切口;推送机构,用于推送PCB板;所述裁刀机构、所述滚刀机构、所述检测机构和所述推送机构均设在左侧板和右侧板之间,所述左侧板和所述右侧板之间还设有连接方通,所述裁刀机构、所述推送机构和所述滚刀机构交替设置,所述裁刀机构和所述推送机构之间还设有所述检测机构,所述裁刀机构、所述滚刀机构、所述检测机构和所述推送机构均设在同一水平面上,集成定位、横向裁切和纵向滚切功能,设备购置成本低,切割过程不需要人工操作,具有很高的效率,整体占用空间小的特点。
Description
技术领域
本实用新型涉及PCB板加工领域,尤指一种用于PCB压合回流拆解工序的分板机。
背景技术
在PCB板加工流程中,在基板上压合铜箔后需要回流后进行拆解切割,现有技术中有三种方式进行拆解,第一种是通过人工操作切刀一块一块进行切割,但由于通过人工操作,切割误差较大,而且切割效率低;第二种是通过设备定位后使用超声波刀片进行切割,这种方式可以减少误差,但是切割效率低;第三种是通过设备定位后,采用闸刀从横向和纵向分别拆解,虽然这种方式具有一定的切割效率,但是横向和纵向拆解之间需要有一个物料变换方向或物料转移的过程,导致单次切割的耗时较长,而且所述的设备数量多、占用空间较大,整体设备成本昂贵,难以满足对于大批量生产的需求,因此亟需一种低成本、高效率的分板机。
发明内容
为解决上述问题,本实用新型提供一种用于PCB压合回流拆解工序的分板机,集成定位、横向裁切和纵向滚切功能,设备购置成本低,切割过程不需要人工操作,具有很高的效率,整体占用空间小的特点。
为实现上述目的,本实用新型采用的技术方案是:
一种用于PCB压合回流拆解工序的分板机,包含:
裁刀机构,用于横向分板;
滚刀机构,用于纵向分板;
检测机构,用时定位纵向分板切口;
推送机构,用于推送PCB板;
所述裁刀机构、所述滚刀机构、所述检测机构和所述推送机构均设在左侧板和右侧板之间,所述左侧板和所述右侧板之间还设有连接方通,所述裁刀机构、所述推送机构和所述滚刀机构交替设置,所述裁刀机构和所述推送机构之间还设有所述检测机构,所述裁刀机构、所述滚刀机构、所述检测机构和所述推送机构均设在同一水平面上。
通过所述裁刀机构对PCB板进行横向的切割分板,在进行纵向分板之前所述检测机构对PCB板进行定位,确定切割位置后所述推送机构夹持并将PCB板送到所述滚刀机构进行纵向切割分板,完成分板后再由所述推送机构将成品送出。
进一步地,所述裁刀机构包括上裁刀、下裁刀、裁刀电机、裁刀轴心、偏心轮、连接轴和线性轴承座,所述裁刀电机通过所述裁刀轴心带动两端分别装有的所述偏心轮,所述偏心轮连接所述连接轴的一端,所述连接轴的另一端连接所述线性轴承座,所述上裁刀的两侧分别固定安装在所述线性轴承座上,所述下裁刀的两侧则固定连接所述左侧板和所述右侧板。
进一步地,所述偏心轮、所述连接轴和所述线性轴承座均设在所述左侧板和所述右侧板的外边,所述连接轴的两端分别通过轴承连接所述偏心轮和所述线性轴承座,所述线性轴承座可以在所述左侧板和所述右侧板上竖直滑动。
所述裁刀电机为所述裁刀机构提供动力,带动所述裁刀轴心旋转,安装在所述裁刀轴心两端的所述偏心轮同时转动,进而使两个所述连接轴同时周期活动,由于所述线性轴承座可以沿竖直方向活动,因此在所述连接轴的带动下作周期的上下活动,从而使所述上裁刀配合固定的所述下裁刀实现开合裁切。
进一步地,所述裁刀机构还设有压板和压板气缸,三个所述压板气缸均匀分布设置,所述压板气缸的固定端连接所述连接方通,所述压板固定连接所述压板气缸的活动端。
在所述裁刀机构前设有所述压板和所述压板气缸,在进行裁切前对PCB板进行定位,防止裁切时后续的PCB板跳动,保证裁切的准确性。
进一步地,所述检测机构包括检测导轨、伺服电机、同步带、同步轮和超声波模块,两条所述同步带平行设置,所述超声波模块通过的滑动连接所述检测导轨,所述超声波模块通过所述同步带拖动,两条所述同步带的两端均设有同步轮,且靠近所述左侧板的所述同步轮连接所述伺服电机,所述检测导轨通过固定连接所述左侧板和所述右侧板。
所述检测机构采用超声波检测双层PCB板的技术对PCB板进行定位,通过所述伺服电机带动两个所述同步轮转动,进而让所述同步带拉动所述超声波模块在所述检测导轨上平移,实现定位切割位置。
进一步地,所述滚刀机构包括主安装板、平移电机、丝杆、丝杆座,滚刀组、滑块和滚刀滑轨,两个块所述主安装板沿竖直上下共面且固定连接所述左侧板和所述右侧板,上方所述主安装板的中间水平设置两个所述平移电机,所述主安装板靠近所述左侧板的位置也设有所述平移电机,所述三个平移电机的输出端分别连接所述丝杆,所述丝杆通过所述丝杆座安装在所述主安装板上,两根所述滚刀滑轨水平平行安装在所述主安装板的两侧,所述两根所述滚刀滑轨上分别设有三块所述滑块,三个所述滚刀组分别固定连接上下两块所述滑块,且分别在所述丝杆活动,下方所述主安装板与上方所述主安装板呈镜面对称设置。
每块所述主安装板上均设有三个所述滚刀组,所述滚刀组可以在所述滚刀滑轨上滑动,每个所述滚刀组分别通过一个所述平移电机驱动,通过所述平移电机带动所述丝杆旋转,进而带动所述滚刀组左右平移,根据所述检测机构的定位,将所述滚刀组移动到相应的切割位置,实现纵向切割。
进一步地,所述滚刀组还包括螺母固定座、滚刀底板、滚刀气缸、滚刀电机和圆刀,所述滚刀组通过所述螺母固定座连接所述丝杆,所述滚刀底板连接上下所述滑块和所述螺母固定座,所述滚刀气缸的固定端固定连接所述滚刀底板,所述滚刀气缸的活动端连接所述滚刀电机,所述滚刀电机上设有所述圆刀。
所述螺母固定座用于配合所述丝杆带动所述滚刀组进行平移,所述滚刀气缸用于提供一定的切割压力。
进一步地,所述推送机构包括主动压轮、被动压轮、推送电机、压刀同步轮、电机同步轮、胀紧滑轮、皮带和压轮气缸,所述被动压轮和所述主动压轮上下靠近设置,所述主动压轮靠近所述右侧板的一端连接所述压轮同步轮,所述主动压轮的另一端活动连接所述左侧板,所述被动压轮的两端分别连接所述压轮气缸的活塞端,所述压轮气缸的固定端分别固定在所述左侧板和所述右侧板上,所述推送电机安装在所述右侧板上,所述推送电机的活动端设有所述电机同步轮,所述电机同步轮与所述压轮同步轮通过所述皮带连接,所述胀紧滑轮设在所述皮带的中段。
所述被动压轮在所述压轮气缸的推动下产生向下的压力,使所述主动压轮和所述被动压轮尽可能贴合,从而实现夹持物料进行推送,在所述推送电机的带动下,所述压刀同步轮和所述电机同步轮通过所述皮带实现同步转动,同时带动所述主动压轮进行转动,达到推送的效果,所述胀紧滑轮用以给所述皮带一定的绷紧度,防止发生打滑。
本实用新型的有益效果在于:
集成和纵向切割和横向切割的功能,减少设备数量,同时切割过程不需要人工操作,减低了人工成本和设备成本,减少设备的占用空间;采用成熟的超声波检测PCB双层技术,用以对纵向切割进行定位,定位设备成本低,,定位速度快,满足大批量生产需求。
附图说明
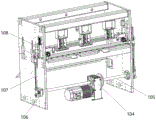
图1是本实用新型的结构示意图。
图2是本实用新型的结构示意图。
图3是本实用新型的切刀机构结构图。
图4是本实用新型的切刀机构结构图。
图5是本实用新型的检测机构结构图。
图6是本实用新型的滚刀机构结构图。
图7是本实用新型的滚刀机构结构图。
图8是本实用新型的推送机构结构图。
图9是本实用新型的推送机构结构图。
附图标号说明:101.裁刀机构;102.上裁刀;103.下裁刀;104.裁刀电机;5.裁刀轴心;106.偏心轮;107.连接轴;108.线性轴承座;109.压板;110.压板气缸;201.检测机构;202.检测导轨;203.伺服电机;204.同步带;205.同步轮;206.超声波模块;301.滚刀机构;302.主安装板;303. 平移电机;304.丝杆305.丝杆座;306.滚刀组;307.滑块;308.滚刀滑轨; 309.螺母固定座;310.滚刀底板;311.滚刀气缸;312.滚刀电机;313.圆刀;401.推送电机;402.主动压轮;403.被动压轮;404.推送电机;405.压刀同步轮;406.电机同步轮;407.胀紧滑轮;408.皮带;409.压轮气缸;5. 左侧板;6.右侧板;7.连接方通。
具体实施方式
请参阅图1-9所示,本实用新型关于一种用于PCB压合回流拆解工序的分板机,包含:
裁刀机构101,用于横向分板;
检测机构201,用时定位纵向分板切口;
滚刀机构301,用于纵向分板;
推送机构401,用于推送PCB板;
所述裁刀机构101、所述滚刀机构301、所述检测机构201和所述推送机构 401均设在左侧板5和右侧板6之间,所述左侧板5和所述右侧板6之间还设有连接方通7,所述裁刀机构101、所述推送机构401和所述滚刀机构301交替设置,所述裁刀机构101和所述推送机构401之间还设有所述检测机构201,所述裁刀机构101、所述滚刀机构301、所述检测机构201和所述推送机构401均设在同一水平面上。
通过所述裁刀机构101对PCB板进行横向的切割分板,在进行纵向分板之前所述检测机构201对PCB板进行定位,确定切割位置后所述推送机构401夹持并将PCB板送到所述滚刀机构301进行纵向切割分板,完成分板后再由所述推送机构401将成品送出。
如图3-4所示,所述裁刀机构101包括上裁刀102、下裁刀103、裁刀电机 104、裁刀轴心105、偏心轮106、连接轴107和线性轴承座108,所述裁刀电机 104通过所述裁刀轴心105带动两端分别装有的所述偏心轮106,所述偏心轮106 连接所述连接轴107的一端,所述连接轴107的另一端连接所述线性轴承座108,所述上裁刀102的两侧分别固定安装在所述线性轴承座108上,所述下裁刀103 的两侧则固定连接所述左侧板5和所述右侧板6。
所述偏心轮106、所述连接轴107和所述线性轴承座108均设在所述左侧板5和所述右侧板6的外边,所述连接轴107的两端分别通过轴承连接所述偏心轮 106和所述线性轴承座108,所述线性轴承座108可以在所述左侧板5和所述右侧板6上竖直滑动。
所述裁刀电机104为所述裁刀机构101提供动力,带动所述裁刀轴心105 旋转,安装在所述裁刀轴心105两端的所述偏心轮106同时转动,进而使两个所述连接轴107同时周期活动,由于所述线性轴承座108可以沿竖直方向活动,因此在所述连接轴107的带动下作周期的上下活动,从而使所述上裁刀102配合固定的所述下裁刀103实现开合裁切。
所述裁刀机构101还设有压板109和压板气缸110,三个所述压板气缸110 均匀分布设置,所述压板气缸110的固定端连接所述连接方通7,所述压板109 固定连接所述压板气缸110的活动端。
在所述裁刀机构101前设有所述压板109和所述压板气缸110,在进行裁切前对PCB板进行定位,防止裁切时后续的PCB板跳动,保证裁切的准确性。
如图5所示,所述检测机构201包括检测导轨202、伺服电机203、同步带 204、同步轮205和超声波模块206,两条所述同步带204平行设置,所述超声波模块206通过的滑动连接所述检测导轨202,所述超声波模块206通过所述同步带204拖动,两条所述同步带204的两端均设有同步轮205,且靠近所述左侧板5的所述同步轮205连接所述伺服电机203,所述检测导轨202通过固定连接所述左侧板5和所述右侧板6。
所述检测机构201采用超声波检测双层PCB板的技术对PCB板进行定位,通过所述伺服电机203带动两个所述同步轮205转动,进而让所述同步带204 拉动所述超声波模块206在所述检测导轨202上平移,实现定位切割位置。
如图6-7所示,所述滚刀机构301包括主安装板302、平移电机303、丝杆 304、丝杆座305,滚刀组306、滑块307和滚刀滑轨308,两个块所述主安装板 302沿竖直上下共面且固定连接所述左侧板5和所述右侧板6,上方所述主安装板302的中间水平设置两个所述平移电机303,所述主安装板302靠近所述左侧板5的位置也设有所述平移电机303,所述三个平移电机303的输出端分别连接所述丝杆304,所述丝杆304通过所述丝杆座305安装在所述主安装板302上,两根所述滚刀滑轨308水平平行安装在所述主安装板302的两侧,所述两根所述滚刀滑轨308上分别设有三块所述滑块307,三个所述滚刀组306分别固定连接上下两块所述滑块307,且分别在所述丝杆304活动,下方所述主安装板302 与上方所述主安装板302呈镜面对称设置。
每块所述主安装板302上均设有三个所述滚刀组306,所述滚刀组306可以在所述滚刀滑轨308上滑动,每个所述滚刀组306分别通过一个所述平移电机 303驱动,通过所述平移电机303带动所述丝杆304旋转,进而带动所述滚刀组 306左右平移,根据所述检测机构201的定位,将所述滚刀组306移动到相应的切割位置,实现纵向切割。
所述滚刀组还包括螺母固定座309、滚刀底板310、滚刀气缸311、滚刀电机312和圆刀313,所述滚刀组306通过所述螺母固定座309连接所述丝杆304,所述滚刀底板310连接上下所述滑块307和所述螺母固定座309,所述滚刀气缸 311的固定端固定连接所述滚刀底板310,所述滚刀气缸311的活动端连接所述滚刀电机312,所述滚刀电机312上设有所述圆刀313。
所述螺母固定座309用于配合所述丝杆304带动所述滚刀组306进行平移,所述滚刀气缸311用于提供一定的切割压力。
如图8-9所示,所述推送机构包括主动压轮402、被动压轮403、推送电机 404、压刀同步轮405、电机同步轮406、胀紧滑轮407、皮带408和压轮气缸 409,所述被动压轮403和所述主动压轮402上下靠近设置,所述主动压轮402 靠近所述右侧板6的一端连接所述压轮同步轮405,所述主动压轮402的另一端活动连接所述左侧板5,所述被动压轮403的两端分别连接所述压轮气缸409的活塞端,所述压轮气缸409的固定端分别固定在所述左侧板5和所述右侧板6 上,所述推送电机404安装在所述右侧板6上,所述推送电机404的活动端设有所述电机同步轮406,所述电机同步轮406与所述压轮同步轮405通过所述皮带408连接,所述胀紧滑轮407设在所述皮带408的中段。
所述被动压轮403在所述压轮气缸409的推动下产生向下的压力,使所述主动压轮402和所述被动压轮403尽可能贴合,从而实现夹持物料进行推送,在所述推送电机404的带动下,所述压刀同步轮405和所述电机同步轮406通过所述皮带408实现同步转动,同时带动所述主动压轮402进行转动,达到推送的效果,所述胀紧滑轮407用以给所述皮带408一定的绷紧度,防止发生打滑。
本实用新型的工作原理是:
人工将压合后的PCB板送到所述裁刀机构101后,所述压板109通过所述压板气缸110固定所述PCB板,所述裁刀机构101进行横向裁切,所述推送机构401将裁切后的PCB板推送到所述滚刀机构301,同时所述检测机构201利用所述超声波模块206进行定位,所述滚刀机构301调成所述滚刀组306的位置到指定位置后进行纵向滚切,滚切完成后的PCB板再由所述推送机构401带出完成PCB板的压合回流拆解工序。
本实用新型的有益效果在于:
集成和纵向切割和横向切割的功能,减少设备数量,同时切割过程不需要人工操作,减低了人工成本和设备成本,减少设备的占用空间;采用成熟的超声波检测PCB双层技术,用以对纵向切割进行定位,定位设备成本低,,定位速度快,满足大批量生产需求。
以上实施方式仅仅是对本实用新型的优选实施方式进行描述,并非对本实用新型的范围进行限定,在不脱离本实用新型设计精神的前提下,本领域普通工程技术人员对本实用新型的技术方案作出的各种变形和改进,均应落入本实用新型的权利要求书确定的保护范围内。
Claims (8)
1.一种用于PCB压合回流拆解工序的分板机,其特征在于,包含:
裁刀机构,用于横向分板;
滚刀机构,用于纵向分板;
检测机构,用时定位纵向分板切口;
推送机构,用于推送PCB板;
所述裁刀机构、所述滚刀机构、所述检测机构和所述推送机构均设在左侧板和右侧板之间,所述左侧板和所述右侧板之间还设有连接方通,所述裁刀机构、所述推送机构和所述滚刀机构交替设置,所述裁刀机构和所述推送机构之间还设有所述检测机构,所述裁刀机构、所述滚刀机构、所述检测机构和所述推送机构均设在同一水平面上。
2.根据权利要求1所述的用于PCB压合回流拆解工序的分板机,其特征在于:所述裁刀机构包括上裁刀、下裁刀、裁刀电机、裁刀轴心、偏心轮、连接轴和线性轴承座,所述裁刀电机通过所述裁刀轴心带动两端分别装有的所述偏心轮,所述偏心轮连接所述连接轴的一端,所述连接轴的另一端连接所述线性轴承座,所述上裁刀的两侧分别固定安装在所述线性轴承座上,所述下裁刀的两侧则固定连接所述左侧板和所述右侧板。
3.根据权利要求2所述的用于PCB压合回流拆解工序的分板机,其特征在于:所述偏心轮、所述连接轴和所述线性轴承座均设在所述左侧板和所述右侧板的外边,所述连接轴的两端分别通过轴承连接所述偏心轮和所述线性轴承座,所述线性轴承座可以在所述左侧板和所述右侧板上竖直滑动。
4.根据权利要求2所述的用于PCB压合回流拆解工序的分板机,其特征在于:所述裁刀机构还设有压板和压板气缸,三个所述压板气缸均匀分布设置,所述压板气缸的固定端连接所述连接方通,所述压板固定连接所述压板气缸的活动端。
5.根据权利要求1所述的用于PCB压合回流拆解工序的分板机,其特征在于:所述检测机构包括检测导轨、伺服电机、同步带、同步轮和超声波模块,两条所述同步带平行设置,所述超声波模块通过的滑动连接所述检测导轨,所述超声波模块通过所述同步带拖动,两条所述同步带的两端均设有同步轮,且靠近所述左侧板的所述同步轮连接所述伺服电机,所述检测导轨通过固定连接所述左侧板和所述右侧板。
6.根据权利要求1所述的用于PCB压合回流拆解工序的分板机,其特征在于:所述滚刀机构包括主安装板、平移电机、丝杆、丝杆座,滚刀组、滑块和滚刀滑轨,两个块所述主安装板沿竖直上下共面且固定连接所述左侧板和所述右侧板,上方所述主安装板的中间水平设置两个所述平移电机,所述主安装板靠近所述左侧板的位置也设有所述平移电机,所述三个平移电机的输出端分别连接所述丝杆,所述丝杆通过所述丝杆座安装在所述主安装板上,两根所述滚刀滑轨水平平行安装在所述主安装板的两侧,所述两根所述滚刀滑轨上分别设有三块所述滑块,三个所述滚刀组分别固定连接上下两块所述滑块,且分别在所述丝杆活动,下方所述主安装板与上方所述主安装板呈镜面对称设置。
7.根据权利要求6所述的用于PCB压合回流拆解工序的分板机,其特征在于:所述滚刀组还包括螺母固定座、滚刀底板、滚刀气缸、滚刀电机和圆刀,所述滚刀组通过所述螺母固定座连接所述丝杆,所述滚刀底板连接上下所述滑块和所述螺母固定座,所述滚刀气缸的固定端固定连接所述滚刀底板,所述滚刀气缸的活动端连接所述滚刀电机,所述滚刀电机上设有所述圆刀。
8.根据权利要求1所述的用于PCB压合回流拆解工序的分板机,其特征在于:所述推送机构包括主动压轮、被动压轮、推送电机、压刀同步轮、电机同步轮、胀紧滑轮、皮带和压轮气缸,所述被动压轮和所述主动压轮上下靠近设置,所述主动压轮靠近所述右侧板的一端连接所述压轮同步轮,所述主动压轮的另一端活动连接所述左侧板,所述被动压轮的两端分别连接所述压轮气缸的活塞端,所述压轮气缸的固定端分别固定在所述左侧板和所述右侧板上,所述推送电机安装在所述右侧板上,所述推送电机的活动端设有所述电机同步轮,所述电机同步轮与所述压轮同步轮通过所述皮带连接,所述胀紧滑轮设在所述皮带的中段。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202023073942.2U CN214256764U (zh) | 2020-12-19 | 2020-12-19 | 一种用于pcb压合回流拆解工序的分板机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202023073942.2U CN214256764U (zh) | 2020-12-19 | 2020-12-19 | 一种用于pcb压合回流拆解工序的分板机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN214256764U true CN214256764U (zh) | 2021-09-21 |
Family
ID=77739935
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202023073942.2U Active CN214256764U (zh) | 2020-12-19 | 2020-12-19 | 一种用于pcb压合回流拆解工序的分板机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN214256764U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117259851A (zh) * | 2023-11-09 | 2023-12-22 | 鼎勤科技(广东)有限公司 | 一种板材的滚切一体分板机 |
-
2020
- 2020-12-19 CN CN202023073942.2U patent/CN214256764U/zh active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117259851A (zh) * | 2023-11-09 | 2023-12-22 | 鼎勤科技(广东)有限公司 | 一种板材的滚切一体分板机 |
| CN117259851B (zh) * | 2023-11-09 | 2026-06-12 | 鼎勤科技(广东)有限公司 | 一种板材的滚切一体分板机 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103203769B (zh) | Pvc塑木复合板材生产线中的板材切断装置 | |
| CN201410685Y (zh) | 木工全自动上下多片四面锯切机床 | |
| CN205704425U (zh) | 蜂窝板修边机 | |
| CN202805268U (zh) | 一种多工位的酚醛发泡板的裁切装置 | |
| CN207327191U (zh) | 一种用于电线电缆铁木盘扇板加工的自动裁切设备 | |
| CN203221535U (zh) | Pvc塑木复合板材生产线中的板材切断装置 | |
| CN113634655B (zh) | 极片模切机构、卷绕装置及电芯卷绕方法 | |
| CN120755164A (zh) | 一种用于光伏组件玻璃和背板电池片的分离装置和方法 | |
| CN109482678A (zh) | 一种单板双向自动折边机 | |
| CN221019687U (zh) | 一种在线冲孔切断一体机 | |
| CN108943066A (zh) | 一种铁氟龙管精密全自动裁切设备 | |
| CN216422701U (zh) | 一种应用于复合保温板生产线的可调式切割装置 | |
| CN216609277U (zh) | 一种适用多种尺寸pcb板的分板机 | |
| CN214446615U (zh) | 一种自动切管机 | |
| CN106808007B (zh) | 一种铁氟龙细管裁切设备 | |
| CN213945132U (zh) | 自动方型管开槽设备 | |
| CN206242262U (zh) | 电池碳毡机器人切割装置 | |
| CN109015836B (zh) | 一种横切设备中纸塑的压紧固定装置 | |
| CN221953401U (zh) | 一种塑料板切割装置 | |
| CN218533027U (zh) | 管材自动切割系统用切割装置 | |
| CN223946915U (zh) | 一种不锈钢棒材自动送料切割结构 | |
| CN222785324U (zh) | 一种极片加工设备 | |
| CN112045144A (zh) | 一种多工位冷镦机主传动精准切料分割机构 | |
| CN215969052U (zh) | 一种糖棒条的切割成型装置 | |
| CN223339511U (zh) | 一种瓦楞纸生产裁切一体机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |