CN214134753U - 一种烟管筛片组装机 - Google Patents
一种烟管筛片组装机 Download PDFInfo
- Publication number
- CN214134753U CN214134753U CN202023249179.4U CN202023249179U CN214134753U CN 214134753 U CN214134753 U CN 214134753U CN 202023249179 U CN202023249179 U CN 202023249179U CN 214134753 U CN214134753 U CN 214134753U
- Authority
- CN
- China
- Prior art keywords
- frame
- blanking
- driving
- mounting
- point
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 235000002637 Nicotiana tabacum Nutrition 0.000 title claims abstract description 11
- 244000061176 Nicotiana tabacum Species 0.000 title 1
- 238000007599 discharging Methods 0.000 claims abstract description 34
- 239000000463 material Substances 0.000 claims abstract description 18
- 241000208125 Nicotiana Species 0.000 claims abstract description 10
- 239000000779 smoke Substances 0.000 claims description 21
- 230000007246 mechanism Effects 0.000 claims description 8
- 210000001503 joint Anatomy 0.000 claims description 4
- 238000004519 manufacturing process Methods 0.000 abstract description 3
- 230000008901 benefit Effects 0.000 abstract description 2
- 238000002360 preparation method Methods 0.000 abstract description 2
- 238000009434 installation Methods 0.000 description 7
- 238000007664 blowing Methods 0.000 description 3
- 238000010586 diagram Methods 0.000 description 3
- 230000009471 action Effects 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000006073 displacement reaction Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000003517 fume Substances 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 238000009776 industrial production Methods 0.000 description 1
- 238000011900 installation process Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
Images


Landscapes
- Combined Means For Separation Of Solids (AREA)
Abstract
本申请涉及烟管制备技术领域,更具体地说,它涉及一种烟管筛片组装机,包括:工作台,所述工作台设有筛片取料点、筛片夹持点和筛片安装点;传送装置,用于输送放料治具;上料装置,包括多个振动盘、连通振动盘与取料点的上料轨道以及将取料点的筛片移送至夹持点的第一机械手;夹料装置,包括左夹具、右夹具以及驱动左、右夹具相互靠近和远离的第一驱动部,所述第一驱动部能够驱动左、右夹具由夹持点移动至安装点;安装装置,包括安装架、第一抵接杆以及第二驱动部;下料装置,包括安装于传送装置上方的下料架、第二抵接杆、驱动抵接杆的第三驱动部以及设于下料架正下方的下料筒。本申请具有提高生产效率的优点。
Description
技术领域
本申请涉及烟管制备技术领域,更具体地说,它涉及一种烟管筛片组装机。
背景技术
目前的烟管生产中,筛片安装于烟管中以防止烟丝散落,现有的筛片安装均采用人工的方式进行,效率低下,不符合现代工业生产的需求。
实用新型内容
针对上述现有技术的不足,本申请的目的是提供一种烟管筛片组装机,具有提高生产效率的优点。
本申请的上述技术目的是通过以下技术方案得以实现的:一种烟管筛片组装机,包括:
工作台,所述工作台设有筛片取料点、筛片夹持点和筛片安装点;
传送装置,用于输送放料治具;
上料装置,包括多个振动盘、连通振动盘与取料点的上料轨道以及将取料点的筛片移送至夹持点的第一机械手;
夹料装置,包括左夹具、右夹具以及驱动左、右夹具相互靠近和远离的第一驱动部,所述第一驱动部能够驱动左、右夹具由夹持点移动至安装点;
安装装置,包括安装于传送装置上方的安装架、滑动连接于安装架上用于对应抵接安装点筛片的第一抵接杆以及用于驱动第一抵接杆滑动的第二驱动部;
下料装置,包括安装于传送装置上方的下料架、滑动连接于下料架用于抵接放料治具上安装好筛片的烟管的第二抵接杆、驱动抵接杆的第三驱动部以及设于下料架正下方的下料筒。
优选的,所述传送装置位于下料架的末端设有限位机构。
优选的,所述限位机构为气缸驱动的限位块。
优选的,所述下料架下方设有用于定位放料治具的定位结构。
优选的,所述定位结构包括定位架、驱动定位架上下运动的第四驱动部和设于定位架上与放料治具上的定位孔匹配的定位块。
优选的,所述上料装置、所述夹料装置和所述安装装置均为双工位设置。
综上所述,本申请具有的有益效果:工人首先将装好烟管的放料治具放在传送装置上,之后传送装置将放料治具移动至安装点处,与此同时,多个振动盘同时上料,将一个个筛片成排输送至取料点,之后第一机械手吸取取料点的一排筛片移送至夹持点,之后在第一驱动部的带动下,左、右夹具夹紧该排筛片,并将该排筛片移送至安装点,然后第二驱动部驱动与该排筛片一一对应的第一抵接杆将筛片抵接于安装点处放料治具内的一排烟管中,从而完成一次上料,之后重复该上料动作,直到放料治具上的各排烟管均安装完筛片,且每次上料完,传送装置移动放料治具位移一个工位,该工位距离为放料治具上各排烟管的间距,待放料治具上的各排烟管均安装完筛片后,传送装置将装配好的放料治具移送至下料装置处,第三驱动部驱动第二抵接杆将放料治具内的烟管全部抵接于下料筒中,从而完成下料,该筛排安装过程无需人工操作,极大的提高了筛片安装效率。
附图说明
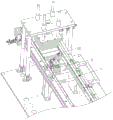
图1是本申请实施例的整体结构示意图;
图2是本申请实施例中夹料装置和安装装置的结构示意图;
图3是本申请实施例中传送装置和下料装置的结构示意图;
图4是本申请实施例中传送装置和下料装置的部分示意图。
附图标记:1、工作台;11、取料点;12、夹持点;13、安装点;14、放料治具;2、上料装置;21、振动盘;22、上料轨道;23、第一机械手;3、夹料装置;31、左夹具;32、右夹具;33、第一驱动部;4、安装装置;41、安装架;42、第一抵接杆;43、第二驱动部;5、下料装置;51、下料架;52、第二抵接杆;53、第三驱动部;54、下料筒;6、限位机构;7、传送装置;8、定位结构;81、定位块。
具体实施方式
为了使本申请所要解决的技术问题、技术方案及有益效果更加清楚明白,以下结合附图及实施例,对本申请进行进一步详细说明。应当理解,此处所描述的具体实施例仅仅用以解释本申请,并不用于限定本申请。
需说明的是,当部件被称为“固定于”或“设置于”另一个部件,它可以直接在另一个部件上或者间接在该另一个部件上。当一个部件被称为是“连接于”另一个部件,它可以是直接或者间接连接至该另一个部件上。
需要理解的是,术语“长度”、“宽度”、“上”、“下”、“前”、“后”、“左”、“右”、“竖直”、“水平”、“顶”、“底”“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本申请和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本申请的限制。
此外,术语“第一”、“第二”仅用于描述目的,而不能理解为指示或暗示相对重要性或者隐含指明所指示的技术特征的数量。由此,限定有“第一”、“第二”的特征可以明示或者隐含地包括一个或者更多个该特征。在本申请的描述中,“多个”的含义是两个或两个以上,除非另有明确具体的限定。
一种烟管筛片组装机,参见图1至图4,包括:
工作台1,所述工作台1设有筛片取料点11、筛片夹持点12和筛片安装点13;
传送装置7,用于输送放料治具14;
上料装置2,包括多个振动盘21、连通振动盘21与取料点11的上料轨道22以及将取料点11的筛片移送至夹持点12的第一机械手23;
夹料装置3,包括左夹具31、右夹具32以及驱动左、右夹具32相互靠近和远离的第一驱动部33,所述第一驱动部33能够驱动左、右夹具32由夹持点12移动至安装点13;
安装装置4,包括安装于传送装置7上方的安装架41、滑动连接于安装架41上用于对应抵接安装点13筛片的第一抵接杆42以及用于驱动第一抵接杆42滑动的第二驱动部43;
下料装置5,包括安装于传送装置7上方的下料架51、滑动连接于下料架51用于抵接放料治具14上安装好筛片的烟管的第二抵接杆52、驱动抵接杆的第三驱动部53以及设于下料架51正下方的下料筒54。
工人首先将装好烟管的放料治具14放在传送装置7上,之后传送装置7将放料治具14移动至安装点13处,与此同时,多个振动盘21同时上料,将一个个筛片成排输送至取料点11,之后第一机械手23吸取取料点11的一排筛片移送至夹持点12,之后在第一驱动部33的带动下,左、右夹具32夹紧该排筛片,并将该排筛片移送至安装点13,然后第二驱动部43驱动与该排筛片一一对应的第一抵接杆42将筛片抵接于安装点13处放料治具14内的一排烟管中,从而完成一次上料,之后重复该上料动作,直到放料治具14上的各排烟管均安装完筛片,且每次上料完,传送装置7移动放料治具14位移一个工位,该工位距离为放料治具14上各排烟管的间距,待放料治具14上的各排烟管均安装完筛片后,传送装置7将装配好的放料治具14移送至下料装置5处,第三驱动部53驱动第二抵接杆52将放料治具14内的烟管全部抵接于下料筒54中,从而完成下料,该筛排安装过程无需人工操作,极大的提高了筛片安装效率。
优选的,所述传送装置7位于下料架51的末端设有限位机构6。限位机构6用于限制放料治具14在传送装置7上的位移。
优选的,所述限位机构6为气缸驱动的限位块。
优选的,所述下料架51下方设有用于定位放料治具14的定位结构8。定位结构进一步提高了第二抵接杆52与放料治具14上烟管的抵接精准度。
优选的,所述定位结构包括定位架、驱动定位架上下运动的第四驱动部和设于定位架上与放料治具14上的定位孔匹配的定位块81。
优选的,所述上料装置2、所述夹料装置3和所述安装装置4均为双工位设置。双工位结构进一步提高了组装机的组装效率。
在本实施例中,第一驱动部33、第二驱动部43、第三驱动部53和第四驱动部均为气缸。
上述实施例仅仅是对本申请的解释,其并不是对本申请的限制,本领域技术人员在阅读完本说明书后可以根据需要对本实施例做出没有创造性贡献的修改,但只要在本申请的权利要求范围内都受到专利法的保护。
Claims (6)
1.一种烟管筛片组装机,其特征是,包括:
工作台,所述工作台设有筛片取料点、筛片夹持点和筛片安装点;
传送装置,用于输送放料治具;
上料装置,包括多个振动盘、连通振动盘与取料点的上料轨道以及将取料点的筛片移送至夹持点的第一机械手;
夹料装置,包括左夹具、右夹具以及驱动左、右夹具相互靠近和远离的第一驱动部,所述第一驱动部能够驱动左、右夹具由夹持点移动至安装点;
安装装置,包括安装于传送装置上方的安装架、滑动连接于安装架上用于对应抵接安装点筛片的第一抵接杆以及用于驱动第一抵接杆滑动的第二驱动部;
下料装置,包括安装于传送装置上方的下料架、滑动连接于下料架用于抵接放料治具上安装好筛片的烟管的第二抵接杆、驱动抵接杆的第三驱动部以及设于下料架正下方的下料筒。
2.根据权利要求1所述的一种烟管筛片组装机,其特征是:所述传送装置位于下料架的末端设有限位机构。
3.根据权利要求2所述的一种烟管筛片组装机,其特征是:所述限位机构为气缸驱动的限位块。
4.根据权利要求3所述的一种烟管筛片组装机,其特征是:所述下料架下方设有用于定位放料治具的定位结构。
5.根据权利要求4所述的一种烟管筛片组装机,其特征是:所述定位结构包括定位架、驱动定位架上下运动的第四驱动部和设于定位架上与放料治具上的定位孔匹配的定位块。
6.根据权利要求5所述的一种烟管筛片组装机,其特征是:所述上料装置、所述夹料装置和所述安装装置均为双工位设置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202023249179.4U CN214134753U (zh) | 2020-12-29 | 2020-12-29 | 一种烟管筛片组装机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202023249179.4U CN214134753U (zh) | 2020-12-29 | 2020-12-29 | 一种烟管筛片组装机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN214134753U true CN214134753U (zh) | 2021-09-07 |
Family
ID=77543790
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202023249179.4U Active CN214134753U (zh) | 2020-12-29 | 2020-12-29 | 一种烟管筛片组装机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN214134753U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112719837A (zh) * | 2020-12-29 | 2021-04-30 | 东莞市新时为智能科技有限公司 | 一种烟管筛片组装机 |
-
2020
- 2020-12-29 CN CN202023249179.4U patent/CN214134753U/zh active Active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112719837A (zh) * | 2020-12-29 | 2021-04-30 | 东莞市新时为智能科技有限公司 | 一种烟管筛片组装机 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN104175110A (zh) | 一种全自动锁螺丝机 | |
| CN108907403A (zh) | 长管全自动智能焊接设备 | |
| CN210908956U (zh) | 一种用于叉车门架槽钢加工的自动化生产线 | |
| CN111283289A (zh) | 铜管与接头的自动钎焊设备及其控制流程 | |
| CN112938482A (zh) | 全自动圆环形零件外圈矫形装置 | |
| CN210615719U (zh) | 一种全自动锁芯机 | |
| CN218533448U (zh) | 空调器管压板自动装配设备 | |
| CN112719837A (zh) | 一种烟管筛片组装机 | |
| CN105345289B (zh) | 一种灯具焊接机和焊接方法 | |
| CN119282538B (zh) | 一种自动焊接模组 | |
| CN210703245U (zh) | 一种滚轮轴焊接工作站 | |
| CN108857307A (zh) | 一种弹刮片上料组装设备 | |
| CN109940240B (zh) | Led灯丝灯驱动板自动装入焊接机泡壳夹具 | |
| CN212552567U (zh) | 一种化妆笔组装设备的自动上料装置 | |
| CN214161410U (zh) | 一种支架连接轴自动车削设备 | |
| CN107363426B (zh) | 一种空调压缩机上壳体多部件连续焊接机 | |
| CN211387593U (zh) | 一种铝壳与支架组立机 | |
| CN210389178U (zh) | Led灯丝灯驱动板装入焊接机泡壳夹具夹紧退出装置 | |
| CN210755884U (zh) | 一种激光切管设备 | |
| CN115106708A (zh) | 叉腿自动焊接流水线 | |
| CN115091084A (zh) | 一种用于压力表生产的自动焊接机 | |
| CN114300311A (zh) | 一种保险丝组装装置 | |
| CN223629819U (zh) | 一种基于输液器组装机的新型输液器调节壳上料机构 | |
| CN119328516B (zh) | 玻璃纤维打孔装料一体机 | |
| CN224254721U (zh) | 一种底管一体化加工装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |