CN214123936U - 一种电芯撕膜贴辅助胶及检测装置 - Google Patents
一种电芯撕膜贴辅助胶及检测装置 Download PDFInfo
- Publication number
- CN214123936U CN214123936U CN202022929282.7U CN202022929282U CN214123936U CN 214123936 U CN214123936 U CN 214123936U CN 202022929282 U CN202022929282 U CN 202022929282U CN 214123936 U CN214123936 U CN 214123936U
- Authority
- CN
- China
- Prior art keywords
- glue
- adhesive
- cylinder
- taking
- cutting
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 239000000853 adhesive Substances 0.000 title claims abstract description 43
- 230000001070 adhesive effect Effects 0.000 title claims abstract description 43
- 238000001514 detection method Methods 0.000 title claims abstract description 28
- 239000003292 glue Substances 0.000 claims abstract description 148
- 238000005520 cutting process Methods 0.000 claims abstract description 62
- 238000007599 discharging Methods 0.000 claims abstract description 48
- 239000002390 adhesive tape Substances 0.000 claims abstract description 35
- 238000004804 winding Methods 0.000 claims abstract description 13
- 238000005096 rolling process Methods 0.000 claims abstract description 6
- 210000000078 claw Anatomy 0.000 claims description 10
- 239000000463 material Substances 0.000 claims description 7
- 230000005611 electricity Effects 0.000 claims description 6
- 239000011248 coating agent Substances 0.000 claims description 3
- 238000000576 coating method Methods 0.000 claims description 3
- 239000012528 membrane Substances 0.000 description 12
- 238000004026 adhesive bonding Methods 0.000 description 6
- 229910000831 Steel Inorganic materials 0.000 description 3
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 3
- 229910052782 aluminium Inorganic materials 0.000 description 3
- 238000005253 cladding Methods 0.000 description 3
- 239000010959 steel Substances 0.000 description 3
- WHXSMMKQMYFTQS-UHFFFAOYSA-N Lithium Chemical compound [Li] WHXSMMKQMYFTQS-UHFFFAOYSA-N 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 230000003028 elevating effect Effects 0.000 description 2
- 229910052744 lithium Inorganic materials 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 238000012827 research and development Methods 0.000 description 2
- HBBGRARXTFLTSG-UHFFFAOYSA-N Lithium ion Chemical compound [Li+] HBBGRARXTFLTSG-UHFFFAOYSA-N 0.000 description 1
- 229920000297 Rayon Polymers 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 238000009795 derivation Methods 0.000 description 1
- 238000012938 design process Methods 0.000 description 1
- 238000004146 energy storage Methods 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000010030 laminating Methods 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 229910001416 lithium ion Inorganic materials 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
- 239000002985 plastic film Substances 0.000 description 1
- 229920006255 plastic film Polymers 0.000 description 1
- 229920000642 polymer Polymers 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
Images




Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/50—Manufacturing or production processes characterised by the final manufactured product
Landscapes
- Folding Of Thin Sheet-Like Materials, Special Discharging Devices, And Others (AREA)
Abstract
本实用新型公开了一种电芯撕膜贴辅助胶及检测装置,包括机架、卷胶轮、出胶切胶组件、取胶组件及检测组件,其中,上述机架包括上下两层,卷胶轮可转动地设置在机架上层;上述出胶切胶组件设置在机架下层,胶带经出胶切胶组件向前拉出并切断,胶带覆膜经卷胶轮卷绕回收;上述取胶组件设置在机架上层,且延伸至出胶切胶组件上方,以便取出切断的胶纸,并将其贴附至电芯上;上述检测组件为CCD镜头,检测组件设置在出胶切胶组件的上方,以便在取胶纸前对胶纸位置进行拍照定位。本实用新型实现胶带的自动拉出、切断及自动取胶纸和位置检测功能。
Description
技术领域
本实用新型涉及自动化领域,特别指一种电芯撕膜贴辅助胶及检测装置。
背景技术
软包电芯是通过将液态锂离子电池套上一层聚合物外壳。在结构上采用铝塑膜包装,在发生安全隐患的情况下软包电池最多只会鼓气裂开。其具备:1、安全性能好,软包电池,而不像钢壳铝壳电芯那样会发生爆炸;2.重量轻,软包电池重量较同等容量的钢壳锂电轻40%,较铝壳电池轻20%;3.容量大,软包电池较同等规格尺寸的钢壳电池容量高10~15%,较铝壳电池高5~10%;4.内阻小,软包电池的内阻较锂电池小,国产软包电池芯的内阻最小可做到35mΩ以下,极大的降低了电池的自耗电;5.设计灵活,软包电池的形状可根据客户的需求定制,开发新的电芯型号。由于以上特点,软包电芯是目前市场主流电池,广泛用作为各类智能终端的储能部件。
在电芯实际生产过程中,电芯表面包覆有膜体以实现特殊工序下的保护电芯等功能,膜体使用完成后需要将其撕离电芯本体,在膜体包覆工序中为简化工序提升效率,采用长条状一体式的膜体,电芯本体抵住长条状膜体的中线,膜体分别向电芯本体的上下表面折弯,从而包覆于电芯的上下表面。针对该种膜体结构及包覆方式,在进行全自动撕膜的研发设计过程中,存在以下技术难点需要突破:针对膜体与电芯本体之间附着力较大的情况,还需要采用辅助粘胶工艺,需要先通过将辅助胶贴附至待撕离膜体表面,通过辅助胶预先将膜体从电芯本体上拉起分离,因此需要解决辅助胶的自动导出、切断及贴附位置检测问题。
实用新型内容
本实用新型要解决的技术问题是针对上述现有技术的不足,提供一种实现胶带的自动拉出、切断及自动取胶纸和位置检测功能的电芯撕膜贴辅助胶及检测装置。
本实用新型采用的技术方案如下:一种电芯撕膜贴辅助胶及检测装置,包括机架、卷胶轮、出胶切胶组件、取胶组件及检测组件,其中,上述机架包括上下两层,卷胶轮可转动地设置在机架上层;上述出胶切胶组件设置在机架下层,胶带经出胶切胶组件向前拉出并切断,胶带覆膜经卷胶轮卷绕回收;上述取胶组件设置在机架上层,且延伸至出胶切胶组件上方,以便取出切断的胶纸,并将其贴附至电芯上;上述检测组件为CCD镜头,检测组件设置在出胶切胶组件的上方,以便在取胶纸前对胶纸位置进行拍照定位。
优选地,所述的出胶切胶组件包括出胶支板、切胶支台、出胶气缸、出胶滑座、夹胶气缸、夹胶爪、切胶气缸、切刀及卷轮,其中,上述出胶支板竖直设置,切胶支台及卷轮间隔设置于出胶支板的一侧,切胶支台水平设置,卷胶轮上卷绕有胶带;上述出胶气缸设置在出胶支板的另一侧,出胶滑座沿水平方向可滑动地连接在出胶支板上,且与出胶气缸的输出端连接。
优选地,所述的夹胶气缸设置在出胶滑座上,且输出端延伸至出胶支板的一侧;上述夹胶爪连接在夹胶气缸的输出端上,夹胶爪夹紧胶带,经出胶气缸驱动而将胶带向前拉至切胶支台上。
优选地,所述的切胶气缸竖直设置在切胶支台的下方,切刀连接在切胶气缸的输出端上,并经切胶气缸驱动而向上运动切断胶带。
优选地,所述的取胶组件包括取胶纵向直线模组、取胶横向直线模组、取胶滑座、取胶升降气缸、取胶升降滑座、取胶气缸、取胶支座及取胶吸座,其中,上述取胶纵向直线模组沿纵向方向设置,取胶横向直线模组沿横向方向设置,并连接在取胶纵向直线模组的输出端上;上述取胶滑座水平连接在取料横向直线模组的输出端上;上述取胶升降气缸竖直连接在取胶滑座上,取胶升降滑座沿竖直方向可滑动地连接在取胶滑座上,并与取胶升降气缸的输出端连接。
优选地,所述的取胶气缸竖直设置在取胶升降滑座外侧水平延伸的支台上,且输出端朝下设置,取胶支座沿竖直方向可滑动地连接在取胶升降滑座上,并与取胶气缸的输出端连接,取胶吸座连接在取胶吸座上,取胶吸座吸附切胶支台上胶带切断后形成的胶纸。
本实用新型的有益效果在于:
本实用新型针对现有技术存在的缺陷和不足自主研发设计了一种胶带的自动拉出、切断及自动取胶纸和位置检测功能的电芯撕膜贴辅助胶及检测装置。本实用新型针对膜体与电芯本体之间附着力较强,通过高压吹气吹离膜体效果较差的情况,进行独创性设计。本实用新型整体包括出胶切胶组件、取胶组件及检测组件,来料为带状结构的辅助胶带卷绕在出胶切胶组件的卷轮上,胶带的胶头经夹胶气缸驱动夹胶爪夹紧后,出胶气缸驱动出胶滑座带动夹胶气缸向外直线运动,将胶带向外自动拉出至切胶平台上。设置于切胶平台下方的切胶气缸驱动切刀向上直线运动将胶带切断为片状的胶纸于切胶平台上。取胶组件的取胶纵向直线模组和取胶横向直线模组驱动取料滑座在水平面内纵横向运动,取胶升降气缸设置于取胶滑座上,取胶升降气缸驱动取胶升降滑座带动取胶气缸升降运动,以便靠近切断后的胶纸,并经取胶气缸驱动取胶吸座贴近并吸附胶纸。
附图说明
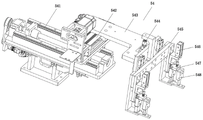
图1为本实用新型的立体结构示意图之一。
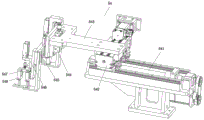
图2为本实用新型的立体结构示意图之二。
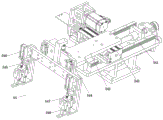
图3为本实用新型的立体结构示意图之三。
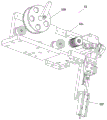
图4为本实用新型的立体结构示意图之四。
图5为图1中取胶组件的立体结构示意图之一。
图6为图1中取胶组件的立体结构示意图之二。
图7为图1中取胶组件的立体结构示意图之三。
图8为图1中出胶切胶组件的立体结构示意图之一。
图9为图1中出胶切胶组件的立体结构示意图之二。
图10为图1中出胶切胶组件的立体结构示意图之三。
具体实施方式
下面将结合附图对本实用新型作进一步描述:
如图1至图10所示,本实用新型采取的技术方案如下:一种电芯撕膜贴辅助胶及检测装置,包括机架51、卷胶轮52、出胶切胶组件53、取胶组件54及检测组件55,其中,上述机架51包括上下两层,卷胶轮52可转动地设置在机架51上层;上述出胶切胶组件53设置在机架51下层,胶带经出胶切胶组件53向前拉出并切断,胶带覆膜经卷胶轮52卷绕回收;上述取胶组件54设置在机架51上层,且延伸至出胶切胶组件53上方,以便取出切断的胶纸,并将其贴附至电芯上;上述检测组件55为CCD镜头,检测组件55设置在出胶切胶组件53的上方,以便在取胶纸前对胶纸位置进行拍照定位。
出胶切胶组件53包括出胶支板531、切胶支台532、出胶气缸533、出胶滑座534、夹胶气缸535、夹胶爪536、切胶气缸537、切刀538及卷轮539,其中,上述出胶支板531竖直设置,切胶支台532及卷轮539间隔设置于出胶支板531的一侧,切胶支台532水平设置,卷胶轮52上卷绕有胶带;上述出胶气缸533设置在出胶支板531的另一侧,出胶滑座534沿水平方向可滑动地连接在出胶支板531上,且与出胶气缸533的输出端连接。
夹胶气缸535设置在出胶滑座534上,且输出端延伸至出胶支板531的一侧;上述夹胶爪536连接在夹胶气缸535的输出端上,夹胶爪536夹紧胶带,经出胶气缸533驱动而将胶带向前拉至切胶支台532上。
切胶气缸537竖直设置在切胶支台532的下方,切刀538连接在切胶气缸537的输出端上,并经切胶气缸537驱动而向上运动切断胶带。
取胶组件54包括取胶纵向直线模组541、取胶横向直线模组542、取胶滑座543、取胶升降气缸544、取胶升降滑座545、取胶气缸546、取胶支座547及取胶吸座548,其中,上述取胶纵向直线模组541沿纵向方向设置,取胶横向直线模组542沿横向方向设置,并连接在取胶纵向直线模组541的输出端上;上述取胶滑座543水平连接在取料横向直线模组542的输出端上;上述取胶升降气缸544竖直连接在取胶滑座543上,取胶升降滑座545沿竖直方向可滑动地连接在取胶滑座543上,并与取胶升降气缸544的输出端连接。
取胶气缸546竖直设置在取胶升降滑座545外侧水平延伸的支台上,且输出端朝下设置,取胶支座547沿竖直方向可滑动地连接在取胶升降滑座545上,并与取胶气缸546的输出端连接,取胶吸座548连接在取胶吸座548上,取胶吸座548吸附切胶支台532上胶带切断后形成的胶纸。
进一步,本实用新型设计了一种胶带的自动拉出、切断及自动取胶纸和位置检测功能的电芯撕膜贴辅助胶及检测装置。本实用新型针对膜体与电芯本体之间附着力较强,通过高压吹气吹离膜体效果较差的情况,进行独创性设计。本实用新型整体包括出胶切胶组件、取胶组件及检测组件,来料为带状结构的辅助胶带卷绕在出胶切胶组件的卷轮上,胶带的胶头经夹胶气缸驱动夹胶爪夹紧后,出胶气缸驱动出胶滑座带动夹胶气缸向外直线运动,将胶带向外自动拉出至切胶平台上。设置于切胶平台下方的切胶气缸驱动切刀向上直线运动将胶带切断为片状的胶纸于切胶平台上。取胶组件的取胶纵向直线模组和取胶横向直线模组驱动取料滑座在水平面内纵横向运动,取胶升降气缸设置于取胶滑座上,取胶升降气缸驱动取胶升降滑座带动取胶气缸升降运动,以便靠近切断后的胶纸,并经取胶气缸驱动取胶吸座贴近并吸附胶纸。
本实用新型的实施例只是介绍其具体实施方式,不在于限制其保护范围。本行业的技术人员在本实施例的启发下可以作出某些修改,故凡依照本实用新型专利范围所做的等效变化或修饰,均属于本实用新型专利权利要求范围内。
Claims (6)
1.一种电芯撕膜贴辅助胶及检测装置,其特征在于:包括机架(51)、卷胶轮(52)、出胶切胶组件(53)、取胶组件(54)及检测组件(55),其中,上述机架(51)包括上下两层,卷胶轮(52)可转动地设置在机架(51)上层;上述出胶切胶组件(53)设置在机架(51)下层,胶带经出胶切胶组件(53)向前拉出并切断,胶带覆膜经卷胶轮(52)卷绕回收;上述取胶组件(54)设置在机架(51)上层,且延伸至出胶切胶组件(53)上方,以便取出切断的胶纸,并将其贴附至电芯上;上述检测组件(55)为CCD镜头,检测组件(55)设置在出胶切胶组件(53)的上方,以便在取胶纸前对胶纸位置进行拍照定位。
2.根据权利要求1所述的一种电芯撕膜贴辅助胶及检测装置,其特征在于:所述的出胶切胶组件(53)包括出胶支板(531)、切胶支台(532)、出胶气缸(533)、出胶滑座(534)、夹胶气缸(535)、夹胶爪(536)、切胶气缸(537)、切刀(538)及卷轮(539),其中,上述出胶支板(531)竖直设置,切胶支台(532)及卷轮(539)间隔设置于出胶支板(531)的一侧,切胶支台(532)水平设置,卷胶轮(52)上卷绕有胶带;上述出胶气缸(533)设置在出胶支板(531)的另一侧,出胶滑座(534)沿水平方向可滑动地连接在出胶支板(531)上,且与出胶气缸(533)的输出端连接。
3.根据权利要求2所述的一种电芯撕膜贴辅助胶及检测装置,其特征在于:所述的夹胶气缸(535)设置在出胶滑座(534)上,且输出端延伸至出胶支板(531)的一侧;上述夹胶爪(536)连接在夹胶气缸(535)的输出端上,夹胶爪(536)夹紧胶带,经出胶气缸(533)驱动而将胶带向前拉至切胶支台(532)上。
4.根据权利要求3所述的一种电芯撕膜贴辅助胶及检测装置,其特征在于:所述的切胶气缸(537)竖直设置在切胶支台(532)的下方,切刀(538)连接在切胶气缸(537)的输出端上,并经切胶气缸(537)驱动而向上运动切断胶带。
5.根据权利要求4所述的一种电芯撕膜贴辅助胶及检测装置,其特征在于:所述的取胶组件(54)包括取胶纵向直线模组(541)、取胶横向直线模组(542)、取胶滑座(543)、取胶升降气缸(544)、取胶升降滑座(545)、取胶气缸(546)、取胶支座(547)及取胶吸座(548),其中,上述取胶纵向直线模组(541)沿纵向方向设置,取胶横向直线模组(542)沿横向方向设置,并连接在取胶纵向直线模组(541)的输出端上;上述取胶滑座(543)水平连接在取料横向直线模组(542)的输出端上;上述取胶升降气缸(544)竖直连接在取胶滑座(543)上,取胶升降滑座(545)沿竖直方向可滑动地连接在取胶滑座(543)上,并与取胶升降气缸(544)的输出端连接。
6.根据权利要求5所述的一种电芯撕膜贴辅助胶及检测装置,其特征在于:所述的取胶气缸(546)竖直设置在取胶升降滑座(545)外侧水平延伸的支台上,且输出端朝下设置,取胶支座(547)沿竖直方向可滑动地连接在取胶升降滑座(545)上,并与取胶气缸(546)的输出端连接,取胶吸座(548)连接在取胶吸座(548)上,取胶吸座(548)吸附切胶支台(532)上胶带切断后形成的胶纸。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202022929282.7U CN214123936U (zh) | 2020-12-09 | 2020-12-09 | 一种电芯撕膜贴辅助胶及检测装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202022929282.7U CN214123936U (zh) | 2020-12-09 | 2020-12-09 | 一种电芯撕膜贴辅助胶及检测装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN214123936U true CN214123936U (zh) | 2021-09-03 |
Family
ID=77510962
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202022929282.7U Active CN214123936U (zh) | 2020-12-09 | 2020-12-09 | 一种电芯撕膜贴辅助胶及检测装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN214123936U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117735202A (zh) * | 2023-12-28 | 2024-03-22 | 珠海科创储能科技有限公司 | 撕取设备以及撕取方法 |
-
2020
- 2020-12-09 CN CN202022929282.7U patent/CN214123936U/zh active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117735202A (zh) * | 2023-12-28 | 2024-03-22 | 珠海科创储能科技有限公司 | 撕取设备以及撕取方法 |
| CN117735202B (zh) * | 2023-12-28 | 2024-06-07 | 珠海科创储能科技有限公司 | 撕取设备以及撕取方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN111162305B (zh) | 电池叠片机 | |
| CN112591240A (zh) | 一种全自动电芯撕膜机及其撕膜工艺 | |
| CN212277257U (zh) | 电芯贴胶装置及叠片机 | |
| CN208078103U (zh) | 动力电池及其贴膜装置 | |
| CN112652845B (zh) | 一种软包电池制备方法和设备 | |
| CN217062420U (zh) | 一种电芯极耳自动化贴胶装置 | |
| CN210136959U (zh) | 模切叠片一体机 | |
| CN106515186A (zh) | 一种自动薄膜拼接设备 | |
| CN116706203B (zh) | 备膜与贴膜同时进行的方壳电池贴膜机 | |
| CN212113907U (zh) | 一种改善锂离子电池隔膜褶皱的叠片装置 | |
| WO2022194121A1 (zh) | 隔膜新型自动交换卷装置 | |
| CN214325597U (zh) | 一种全自动电芯撕膜机 | |
| CN207441887U (zh) | 一种异形电池铝塑膜自动贴胶装置 | |
| CN220723080U (zh) | 一种方形锂离子电池叠片机 | |
| CN118579560A (zh) | 一种锂电池隔膜整平裁切一体机及其使用方法 | |
| CN211654975U (zh) | 一种锂硫电池制袋叠片装置 | |
| CN117977009A (zh) | 一种电池叠片装置 | |
| CN206367261U (zh) | 一种自动薄膜拼接设备 | |
| CN216850025U (zh) | 一种叠片电芯绕胶用的备胶机构 | |
| CN216288590U (zh) | 一种用于偏置型焊接电芯的贴胶装置 | |
| CN119674252B (zh) | 锂电池切叠一体机及其生产工艺 | |
| CN215896531U (zh) | 一种软包锂电池u型自动包膜机构 | |
| CN205985222U (zh) | 一种叠片式锂离子卷芯的叠片机 | |
| CN218701456U (zh) | 光伏组件贴引线胶带折叠成型机构 | |
| CN115709820B (zh) | 一种锂离子电池防爆阀的贴膜装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |