CN214109514U - 一种汽车零部件加工打孔攻丝装置 - Google Patents
一种汽车零部件加工打孔攻丝装置 Download PDFInfo
- Publication number
- CN214109514U CN214109514U CN202022714447.9U CN202022714447U CN214109514U CN 214109514 U CN214109514 U CN 214109514U CN 202022714447 U CN202022714447 U CN 202022714447U CN 214109514 U CN214109514 U CN 214109514U
- Authority
- CN
- China
- Prior art keywords
- fixedly connected
- tube
- tapping
- circular
- drill bit
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images


Landscapes
- Drilling And Boring (AREA)
Abstract
本实用新型属于零件加工设备技术领域,尤其为一种汽车零部件加工打孔攻丝装置,包括底座,所述底座的上表面固定连接有限位管,所述限位管的前侧面固定连接有固定管,所述固定管的顶部固定安装有工作台,所述工作台的上表面、侧面和底面滑动安装有滑轨,所述滑轨的左右两端固定连接有竖板,所述竖板的表面开孔处螺纹安装有螺纹杆。本实用新型通过设置按压杆、活动杆、弹簧、插条、旋转壳体、圆形管、开孔钻头和攻丝钻头,通过按压杆、活动杆、弹簧、插条、旋转壳体和圆形管的配合组成锁止机构,可以控制开孔钻头和攻丝钻头的自由转换,从而可以实现一台机器同时进行打孔、攻丝的工序,大大提升了加工效率。
Description
技术领域
本实用新型涉及零件加工设备技术领域,具体为一种汽车零部件加工打孔攻丝装置。
背景技术
随着现代社会的飞速发展,对工业领域的各装置提出了新的要求,在汽车零部件工厂中,随处可见工人师傅对某个汽车零件进行打孔或攻丝,他们大多数采用专门的打孔攻丝设备进行加工。
一般的汽车零部件加工打孔攻丝装置存在以下问题:
1、一般的打孔攻丝机对于汽车零部件的打孔、攻丝工序只能分开进行,大大降低了打孔、攻丝的效率。
2、一般的汽车零部件加工打孔攻丝装置夹具不够完善,很多特殊结构的零部件难以加工。
实用新型内容
(一)解决的技术问题
针对现有技术的不足,本实用新型提供了一种汽车零部件加工打孔攻丝装置,解决了效率较低,夹具不完善的问题。
(二)技术方案
为实现上述目的,本实用新型提供如下技术方案:一种汽车零部件加工打孔攻丝装置,包括底座,所述底座的上表面固定连接有限位管,所述限位管的前侧面固定连接有固定管,所述固定管的顶部固定安装有工作台,所述工作台的上表面、侧面和底面滑动安装有滑轨,所述滑轨的左右两端固定连接有竖板,所述竖板的表面开孔处螺纹安装有螺纹杆,所述螺纹杆的顶部通过轴承转动安装有圆形夹具,所述螺纹杆的底部固定安装有转轮,所述滑轨上表面的前侧开孔处螺纹安装有螺纹杆,所述螺纹杆的顶部通过轴承转动安装有双头夹具,所述螺纹杆的底部固定安装有转轮,所述限位管的内表面固定连接有方形板,所述方形板的螺纹孔内螺纹安装有螺纹主轴,所述螺纹主轴的底部固定连接有电机,所述电机的侧面固定安装有方形伸缩管,所述方形伸缩管的侧面滑动安装有限位管,所述方形伸缩管的底面固定连接有限位块,所述限位块的侧面滑动安装有限位管,所述方形伸缩管的顶部固定连接有连接柱,所述连接柱的前侧面固定连接有圆形管,所述圆形管的内表面固定安装有电机,所述电机主轴的顶部延伸出圆形管固定安装有大齿轮,所述大齿轮的右侧面和下侧面活动安装有两个斜方齿轮,所述斜方齿轮的底部固定连接有钻头转轴,大齿轮下方的所述钻头转轴的底部固定安装有开孔钻头,大齿轮右侧的所述钻头转轴的底部固定安装有攻丝钻头,所述钻头转轴侧面的上下两侧通过轴承转动安装有限位板,所述限位板的底部和顶部固定连接有旋转壳体,所述旋转壳体后端圆形开口的内表面通过轴承转动安装有圆形管,所述旋转壳体侧面的左端开孔处固定安装有控制握把,所述控制握把上表面的右侧开孔内滑动安装有按压杆,所述按压杆的底部活动安装有活动杆,所述活动杆侧面的中部通过转轴转动安装有控制握把,所述活动杆靠近按压杆一侧的底部活动安装有弹簧,所述弹簧的底部固定安装有旋转壳体,所述活动杆远离按压杆一侧的侧面通过转轴转动安装有插条,所述插条的侧面滑动安装有旋转壳体和圆形管。
作为本实用新型的一种优选技术方案,所述滑轨的侧面开孔处螺纹安装有定位螺栓,所述定位螺栓的顶部贯穿滑轨并延伸至外部活动安装有工作台。
作为本实用新型的一种优选技术方案,所述圆形管侧面的右端固定连接有挡板固定架,所述挡板固定架的顶部固定安装有钻头保护壳,所述钻头保护壳的内表面活动安装有攻丝钻头。
作为本实用新型的一种优选技术方案,所述滑轨上表面的中部开设有长方形开槽。
作为本实用新型的一种优选技术方案,所述圆形管侧面的上部和左侧开设有开孔,左侧开孔内滑动安装有插条。
作为本实用新型的一种优选技术方案,所述双头夹具的形状为“C”字型。
(三)有益效果
与现有技术相比,本实用新型提供了一种汽车零部件加工打孔攻丝装置,具备以下有益效果:
1、该汽车零部件加工打孔攻丝装置,设置了按压杆、活动杆、弹簧、插条、旋转壳体、圆形管、开孔钻头和攻丝钻头,通过按压杆、活动杆、弹簧、插条、旋转壳体和圆形管的配合组成锁止机构,可以控制开孔钻头和攻丝钻头的自由转换,从而实现一台机器同时进行打孔、攻丝的工序,大大提升了加工效率。
2、该汽车零部件加工打孔攻丝装置,设置了双头夹具和两个圆形夹具,能实现对一个配件进行三处固定的装夹方案,还可以实现双头夹具和圆形夹具单独使用的方案,既实现了功能多样,又让装夹的稳定性得到了保证。
附图说明
图1为本实用新型结构示意图;
图2为本实用新型结构剖视图;
图3为本实用新型结构部分剖视图;
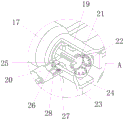
图4为本实用新型图3中A处结构放大图。
图中:1、底座;2、限位管;3、固定管;4、工作台;5、滑轨;6、竖板;7、螺纹杆;8、圆形夹具;9、转轮;10、双头夹具;11、方形板;12、螺纹主轴;13、电机;14、方形伸缩管;15、限位块;16、连接柱;17、圆形管;18、挡板固定架;19、旋转壳体;20、控制握把;21、大齿轮;22、斜方齿轮;23、钻头转轴;24、限位板;25、插条;26、活动杆;27、弹簧;28、按压杆;29、开孔钻头;30、攻丝钻头;31、钻头保护壳;32、定位螺栓。
具体实施方式
下面将结合本实用新型实施例中的附图,对本实用新型实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本实用新型一部分实施例,而不是全部的实施例。基于本实用新型中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本实用新型保护的范围。
实施例
请参阅图1-4,本实用新型提供以下技术方案:一种汽车零部件加工打孔攻丝装置,包括底座1,底座1的上表面固定连接有限位管2,限位管2的前侧面固定连接有固定管3,固定管3的顶部固定安装有工作台4,工作台4的上表面、侧面和底面滑动安装有滑轨5,滑轨5的左右两端固定连接有竖板6,竖板6的表面开孔处螺纹安装有螺纹杆7,螺纹杆7的顶部通过轴承转动安装有圆形夹具8,螺纹杆7的底部固定安装有转轮9,滑轨5上表面的前侧开孔处螺纹安装有螺纹杆7,螺纹杆7的顶部通过轴承转动安装有双头夹具10,螺纹杆7的底部固定安装有转轮9,限位管2的内表面固定连接有方形板11,方形板11的螺纹孔内螺纹安装有螺纹主轴12,螺纹主轴12的底部固定连接有电机13,电机13的侧面固定安装有方形伸缩管14,方形伸缩管14的侧面滑动安装有限位管2,方形伸缩管14的底面固定连接有限位块15,限位块15的侧面滑动安装有限位管2,方形伸缩管14的顶部固定连接有连接柱16,连接柱16的前侧面固定连接有圆形管17,圆形管17的内表面固定安装有电机13,电机13主轴的顶部延伸出圆形管17固定安装有大齿轮21,大齿轮21的右侧面和下侧面活动安装有两个斜方齿轮22,斜方齿轮22的底部固定连接有钻头转轴23,大齿轮21下方的钻头转轴23的底部固定安装有开孔钻头29,大齿轮21右侧的钻头转轴23的底部固定安装有攻丝钻头30,钻头转轴23侧面的上下两侧通过轴承转动安装有限位板24,限位板24的底部和顶部固定连接有旋转壳体19,旋转壳体19后端圆形开口的内表面通过轴承转动安装有圆形管17,旋转壳体19侧面的左端开孔处固定安装有控制握把20,控制握把20上表面的右侧开孔内滑动安装有按压杆28,按压杆28的底部活动安装有活动杆26,活动杆26侧面的中部通过转轴转动安装有控制握把20,活动杆26靠近按压杆28一侧的底部活动安装有弹簧27,弹簧27的底部固定安装有旋转壳体19,活动杆26远离按压杆28一侧的侧面通过转轴转动安装有插条25,插条25的侧面滑动安装有旋转壳体19和圆形管17。
本实施方案中,限位块15的安装可以对方形伸缩管14起到限制作用,防止方形伸缩管14向上伸长时脱离限位管2。
具体的,滑轨5的侧面开孔处螺纹安装有定位螺栓32,定位螺栓32的顶部贯穿滑轨5并延伸至外部活动安装有工作台4。
本实施例中,定位螺栓32能方便对滑轨5移动后对滑轨5进行定位,防止发生位移,影响加工精度。
具体的,圆形管17侧面的右端固定连接有挡板固定架18,挡板固定架18的顶部固定安装有钻头保护壳31,钻头保护壳31的内表面活动安装有攻丝钻头30。
本实施例中,钻头保护壳31可以防止工作人员在装置工作过程中触碰到攻丝钻头30,产生危险,增加了安全性。
具体的,滑轨5上表面的中部开设有长方形开槽。
本实施例中,设置长方形开槽可以在滑轨5和零件之间预留一定的缓冲空间,减小了钻头位移过度而撞到滑轨5的可能性。
具体的,圆形管17侧面的上部和左侧开设有开孔,左侧开孔内滑动安装有插条25。
本实施例中,圆形管17侧面的上部和左侧开设有开孔使得插条25在圆形管17上进行九十度的的旋转后可以卡进圆形管17侧面上部的开孔,从而将旋转壳体19壳体固定,增加了装置的稳定性。
具体的,双头夹具10的形状为“C”字型。
本实施例中,“C”字型的双头夹具10可以在将待加工汽车零配件固定牢固的同时,保留出待加工的部分。
本实用新型的工作原理及使用流程:将待加工汽车零配件放置到滑轨5上,转动转轮9,转轮9带动螺纹杆7进行转动,螺纹杆7在螺纹孔的限制下进行相对上下运动并带动圆形夹具8和双头夹具10进行上下运动,圆形夹具8和双头夹具10运动到合适位置后将待加工汽车零配件固定;启动装置,圆形管17内电机13转动并通过主轴带动大齿轮21转动,大齿轮21带动斜方齿轮22转动,斜方齿轮22通过钻头转轴23带动开孔钻头29转动;方形伸缩管14内电机13启动并带动螺纹主轴12转动,螺纹主轴12受到方形板11的显示带动电机13向下运动,电机13带动方形伸缩管14向下运动,方形伸缩管14通过连接柱16、圆形管17和旋转壳体19带动开孔钻头29向下运动,开孔钻头29旋转并向下运动,对待加工汽车零配件做开孔处理,开孔完毕后,方形伸缩管14内电机13反向运转并带动开孔钻头29上升至原位;按下按压杆28并带动活动杆26运动,活动杆26在转轴的限制下进行转动并带动弹簧27进行压缩同时通过转换轴带动插条25运动,插条25在旋转壳体19和旋转壳体19开孔的限制下进行想做的平移后脱离圆形管17左侧开孔,然后握住控制握把20顺时针旋转九十度,控制握把20通过旋转壳体19带动插条25顺时针旋转九十度后顶部对准圆形管17顶部开孔,此时控制握把20通过旋转壳体19带动攻丝钻头30顺时针旋转九十度后顶部对准待加工汽车零配件开孔,方形伸缩管14内电机13启动并带动螺纹主轴12转动,螺纹主轴12受到方形板11的显示带动电机13向下运动,电机13带动方形伸缩管14向下运动,方形伸缩管14通过连接柱16、圆形管17和旋转壳体19带动攻丝钻头30向下运动,攻丝钻头30旋转并向下运动,对待加工汽车零配件做攻丝处理,攻丝完毕后,方形伸缩管14内电机13反向运转并带动攻丝钻头30上升至原位,加工完毕。
最后应说明的是:以上所述仅为本实用新型的优选实施例而已,并不用于限制本实用新型,尽管参照前述实施例对本实用新型进行了详细的说明,对于本领域的技术人员来说,其依然可以对前述各实施例所记载的技术方案进行修改,或者对其中部分技术特征进行等同替换。凡在本实用新型的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本实用新型的保护范围之内。
Claims (6)
1.一种汽车零部件加工打孔攻丝装置,包括底座(1),其特征在于:所述底座(1)的上表面固定连接有限位管(2),所述限位管(2)的前侧面固定连接有固定管(3),所述固定管(3)的顶部固定安装有工作台(4),所述工作台(4)的上表面、侧面和底面滑动安装有滑轨(5),所述滑轨(5)的左右两端固定连接有竖板(6),所述竖板(6)的表面开孔处螺纹安装有螺纹杆(7),所述螺纹杆(7)的顶部通过轴承转动安装有圆形夹具(8),所述螺纹杆(7)的底部固定安装有转轮(9),所述滑轨(5)上表面的前侧开孔处螺纹安装有螺纹杆(7),所述螺纹杆(7)的顶部通过轴承转动安装有双头夹具(10),所述螺纹杆(7)的底部固定安装有转轮(9),所述限位管(2)的内表面固定连接有方形板(11),所述方形板(11)的螺纹孔内螺纹安装有螺纹主轴(12),所述螺纹主轴(12)的底部固定连接有电机(13),所述电机(13)的侧面固定安装有方形伸缩管(14),所述方形伸缩管(14)的侧面滑动安装有限位管(2),所述方形伸缩管(14)的底面固定连接有限位块(15),所述限位块(15)的侧面滑动安装有限位管(2),所述方形伸缩管(14)的顶部固定连接有连接柱(16),所述连接柱(16)的前侧面固定连接有圆形管(17),所述圆形管(17)的内表面固定安装有电机(13),所述电机(13)主轴的顶部延伸出圆形管(17)固定安装有大齿轮(21),所述大齿轮(21)的右侧面和下侧面活动安装有两个斜方齿轮(22),所述斜方齿轮(22)的底部固定连接有钻头转轴(23),大齿轮(21)下方的所述钻头转轴(23)的底部固定安装有开孔钻头(29),大齿轮(21)右侧的所述钻头转轴(23)的底部固定安装有攻丝钻头(30),所述钻头转轴(23)侧面的上下两侧通过轴承转动安装有限位板(24),所述限位板(24)的底部和顶部固定连接有旋转壳体(19),所述旋转壳体(19)后端圆形开口的内表面通过轴承转动安装有圆形管(17),所述旋转壳体(19)侧面的左端开孔处固定安装有控制握把(20),所述控制握把(20)上表面的右侧开孔内滑动安装有按压杆(28),所述按压杆(28)的底部活动安装有活动杆(26),所述活动杆(26)侧面的中部通过转轴转动安装有控制握把(20),所述活动杆(26)靠近按压杆(28)一侧的底部活动安装有弹簧(27),所述弹簧(27)的底部固定安装有旋转壳体(19),所述活动杆(26)远离按压杆(28)一侧的侧面通过转轴转动安装有插条(25),所述插条(25)的侧面滑动安装有旋转壳体(19)和圆形管(17)。
2.根据权利要求1所述的一种汽车零部件加工打孔攻丝装置,其特征在于:所述滑轨(5)的侧面开孔处螺纹安装有定位螺栓(32),所述定位螺栓(32)的顶部贯穿滑轨(5)并延伸至外部活动安装有工作台(4)。
3.根据权利要求1所述的一种汽车零部件加工打孔攻丝装置,其特征在于:所述圆形管(17)侧面的右端固定连接有挡板固定架(18),所述挡板固定架(18)的顶部固定安装有钻头保护壳(31),所述钻头保护壳(31)的内表面活动安装有攻丝钻头(30)。
4.根据权利要求1所述的一种汽车零部件加工打孔攻丝装置,其特征在于:所述滑轨(5)上表面的中部开设有长方形开槽。
5.根据权利要求1所述的一种汽车零部件加工打孔攻丝装置,其特征在于:所述圆形管(17)侧面的上部和左侧开设有开孔,左侧开孔内滑动安装有插条(25)。
6.根据权利要求1所述的一种汽车零部件加工打孔攻丝装置,其特征在于:所述双头夹具(10)的形状为“C”字型。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202022714447.9U CN214109514U (zh) | 2020-11-20 | 2020-11-20 | 一种汽车零部件加工打孔攻丝装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202022714447.9U CN214109514U (zh) | 2020-11-20 | 2020-11-20 | 一种汽车零部件加工打孔攻丝装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN214109514U true CN214109514U (zh) | 2021-09-03 |
Family
ID=77505858
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202022714447.9U Expired - Fee Related CN214109514U (zh) | 2020-11-20 | 2020-11-20 | 一种汽车零部件加工打孔攻丝装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN214109514U (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115476165A (zh) * | 2022-07-27 | 2022-12-16 | 江南科技(松阳)有限公司 | 一种立式车铣磨一体复合加工中心 |
| CN116141008A (zh) * | 2023-01-10 | 2023-05-23 | 浙江美日智能装备有限公司 | 钻攻两用机 |
| CN118595486A (zh) * | 2024-04-28 | 2024-09-06 | 水谷精密零件制造(上海)有限公司 | 一种铝合金板材加工用打孔平台 |
-
2020
- 2020-11-20 CN CN202022714447.9U patent/CN214109514U/zh not_active Expired - Fee Related
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115476165A (zh) * | 2022-07-27 | 2022-12-16 | 江南科技(松阳)有限公司 | 一种立式车铣磨一体复合加工中心 |
| CN115476165B (zh) * | 2022-07-27 | 2024-01-09 | 江南科技(松阳)有限公司 | 一种立式车铣磨一体复合加工中心 |
| CN116141008A (zh) * | 2023-01-10 | 2023-05-23 | 浙江美日智能装备有限公司 | 钻攻两用机 |
| CN116141008B (zh) * | 2023-01-10 | 2025-09-16 | 浙江美日智能装备有限公司 | 钻攻两用机 |
| CN118595486A (zh) * | 2024-04-28 | 2024-09-06 | 水谷精密零件制造(上海)有限公司 | 一种铝合金板材加工用打孔平台 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN112692322A (zh) | 一种由内向外钻孔的多头钻专用机 | |
| CN211661532U (zh) | 一种可调节角度的机床夹具 | |
| CN210208743U (zh) | 一种机械制造用加工设备 | |
| CN216442086U (zh) | 一种电机端盖孔加工用的工装夹具 | |
| CN207308690U (zh) | 一种分度冲孔机 | |
| CN112719991A (zh) | 一种机床用多功能夹具 | |
| CN116900382B (zh) | 一种特种金属全自动刨削装置 | |
| CN218341056U (zh) | 一种可定位车床钻孔装置 | |
| CN117483856A (zh) | 一种金属工件加工装置 | |
| CN217316994U (zh) | 一种机床配件加工用固定定位装置 | |
| CN215355471U (zh) | 一种用于摩托车减震器定位管的校直设备 | |
| CN205386751U (zh) | 一种侧向钻铣机床 | |
| CN212238696U (zh) | 一种五金件加工用的自动折弯工装 | |
| CN216370290U (zh) | 一种制动器壳体的开孔辅助工装 | |
| CN211516173U (zh) | 一种钻床夹具 | |
| CN215319020U (zh) | 一种电子板加工用工装夹具 | |
| CN220805621U (zh) | 一种铣床用的工件夹紧装置 | |
| CN110962191A (zh) | 一种木材加工机床的辅助设备 | |
| CN219684702U (zh) | 一种钻床夹持工装 | |
| CN217800314U (zh) | 一种便于固定工件的数控车床固定台 | |
| CN223057176U (zh) | 一种龙门侧孔钻攻一体机 | |
| CN212665446U (zh) | 一种带有装夹结构的三台联合机 | |
| CN214349741U (zh) | 用于斜导柱固定块导孔加工专用夹具 | |
| CN217193239U (zh) | 一种超声波焊接机 | |
| CN212191319U (zh) | 一种高铁引导螺母打孔装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20210903 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |