CN213857952U - 变速箱前壳体定位销衬套压装机构 - Google Patents
变速箱前壳体定位销衬套压装机构 Download PDFInfo
- Publication number
- CN213857952U CN213857952U CN202021806312.9U CN202021806312U CN213857952U CN 213857952 U CN213857952 U CN 213857952U CN 202021806312 U CN202021806312 U CN 202021806312U CN 213857952 U CN213857952 U CN 213857952U
- Authority
- CN
- China
- Prior art keywords
- frame
- fixing plate
- dowel
- fixed
- dowel bar
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 230000007246 mechanism Effects 0.000 title claims abstract description 23
- 241001397809 Hakea leucoptera Species 0.000 claims abstract description 8
- 238000001514 detection method Methods 0.000 claims description 7
- 238000006073 displacement reaction Methods 0.000 claims description 7
- 230000005540 biological transmission Effects 0.000 claims description 3
- 108090000565 Capsid Proteins Proteins 0.000 abstract description 10
- 238000000034 method Methods 0.000 abstract description 5
- 229910000831 Steel Inorganic materials 0.000 description 7
- 239000010959 steel Substances 0.000 description 7
- 238000003825 pressing Methods 0.000 description 5
- 238000004519 manufacturing process Methods 0.000 description 1
Images


Landscapes
- Automatic Assembly (AREA)
Abstract
本实用新型涉及一种变速箱前壳体加工装置,具体说是变速箱前壳体定位销衬套压装机构。它的特点是包括竖向布置的直线导轨,直线导轨上有框架,框架与直线导轨间呈上、下滑动状配合。所述框架的底部有竖直向下布置的定位销压头。所述框架上有竖向布置的传力杆,传力杆的下端从框架的底部伸出,传力杆与框架间呈上、下滑动状配合,传力杆的下端固定有衬套压头,传力杆上方的框架上有驱动缸,驱动缸的活塞杆外端与传力杆相连。该压装机构的压装过程简便,工作效率较高,设备成本较低。
Description
技术领域
本实用新型涉及一种变速箱前壳体加工装置,具体说是用于对变速箱前壳体的定位销和衬套进行压装的变速箱前壳体定位销衬套压装机构。
背景技术
在汽车行业内都知道,汽车的变速箱前壳体在生产时,均需要采用压装机构压装定位销和衬套。目前,汽车行业中变速箱前壳体定位销和衬套都是分开压装的,即采用两套独立的压装机构先压定位销后压装衬套,压装过程复杂,工作效率较低。而且,需要两套压装机构,设备成本较高。
实用新型内容
本实用新型要解决的技术问题是提供一种变速箱前壳体定位销衬套压装机构,该压装机构的压装过程简便,工作效率较高,设备成本较低。
为解决上述问题,提供以下技术方案:
本实用新型的变速箱前壳体定位销衬套压装机构的特点是包括竖向布置的直线导轨,直线导轨上有框架,框架与直线导轨间呈上、下滑动状配合。所述框架的底部有竖直向下布置的定位销压头。所述框架上有竖向布置的传力杆,传力杆的下端从框架的底部伸出,传力杆与框架间呈上、下滑动状配合,传力杆的下端固定有衬套压头,传力杆上方的框架上有驱动缸,驱动缸的活塞杆外端与传力杆相连。
其中,所述框架包括水平布置的上固定板和下固定板,上固定板与下固定板间呈上、下并排布置,上固定板与下固定板的四个角间均有支撑柱。
所述传力杆有四个,它们分别位于一个长方体的四个竖棱上,传力杆均位于下固定板上,且传力杆与下固定板间呈上、下滑动状配合,四个传力杆均连接有驱动缸,驱动缸均固定在上固定板上。四个传力杆所在的那个长方体两侧均有辅助压头,辅助压头均固定在下固定板的底部。所述定位销压头有八个,它们均固定在四个传力杆间的下固定板底部。
所述驱动缸活塞杆的下端均固定有水平布置的转接板,所述传力杆的上端均固定在对应的转接板上。所述转接板一侧的下固定板上板面上均固定有支撑板,支撑板呈竖向布置,转接板上方的支撑板上固定有位移传感器,位移传感器检测头的下方有水平布置的检测板,检测板的一边均固定在对应的转接板上。
所述驱动缸为油缸。
采取以上方案,具有以下优点:
由于本实用新型的变速箱前壳体定位销衬套压装机构的框架的底部有竖直向下布置的定位销压头,框架上有竖向布置的传力杆,传力杆的下端从框架的底部伸出,传力杆与框架间呈上、下滑动状配合,传力杆的下端固定有衬套压头,传力杆上方的框架上有驱动缸,驱动缸的活塞杆外端与传力杆相连。这种压装机构利用定位销压头和衬套压头同时对定位销和衬套进行压装,一次压装即可完成,从而大大简化了压装过程,提高了工作效率。而且,采用一套压装机构即可完成定位销和衬套的压装工作,减少了设备的数量,降低了设备成本。
附图说明
图1是本实用新型的变速箱前壳体定位销衬套压装机构的结构示意图;
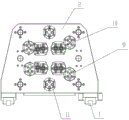
图2是图1的仰视示意图;
图3是本实用新型的变速箱前壳体定位销衬套压装机构的立体示意图。
具体实施方式
以下结合附图对本实用新型做进一步详细说明。
如图1~3所示,本实用新型的变速箱前壳体定位销衬套压装机构包括竖向布置的直线导轨1,直线导轨1上有框架,框架与直线导轨1间呈上、下滑动状配合。所述框架的底部有竖直向下布置的定位销压头9。所述框架上有竖向布置的传力杆8,传力杆8的下端从框架的底部伸出,传力杆8与框架间呈上、下滑动状配合,传力杆8的下端固定有衬套压头10,传力杆8上方的框架上有驱动缸6,驱动缸6的活塞杆外端与传力杆8相连。
所述框架包括水平布置的上固定板5和下固定板2,上固定板5与下固定板2间呈上、下并排布置,上固定板5与下固定板2的四个角间均有支撑柱3。
所述传力杆8有四个,它们分别位于一个长方体的四个竖棱上,传力杆8均位于下固定板2上,且传力杆8与下固定板2间呈上、下滑动状配合,四个传力杆8均连接有驱动缸6,驱动缸6均固定在上固定板5上。四个传力杆8所在的那个长方体两侧均有辅助压头11,辅助压头11均固定在下固定板2的底部。所述定位销压头9有八个,它们均固定在四个传力杆8间的下固定板2底部。
所述驱动缸6活塞杆的下端均固定有水平布置的转接板7,所述传力杆8的上端均固定在对应的转接板7上。所述转接板7一侧的下固定板2上板面上均固定有支撑板12,支撑板12呈竖向布置,转接板7上方的支撑板12上固定有位移传感器13,位移传感器13检测头的下方有水平布置的检测板4,检测板4的一边均固定在对应的转接板7上。
所述驱动缸6为油缸。
使用时,将本实用新型的变速箱前壳体定位销衬套压装机构固定带压机上,将上固定板5与压机的驱动头相连。工作时,先将变速箱前壳体固定到压机的定位座上,把衬套和定位销安装分别安装到衬套压头10和定位销压头9上。然后,启动压机带动框架沿直线导轨1下行,将衬套和定位销压装到位。接着,框架继续下行,辅助压头11压装在变速箱前壳体两侧,保证变速箱前壳体的受力平衡。之后,驱动缸6的活塞杆伸出,带动衬套压头10下行,衬套压装到位,同时位移传感器13检测压装深度。最后,压装完成后驱动缸6复位,压机带动框架复位即可。
Claims (5)
1.变速箱前壳体定位销衬套压装机构,其特征在于包括竖向布置的直线导轨(1),直线导轨(1)上有框架,框架与直线导轨(1)间呈上、下滑动状配合;所述框架的底部有竖直向下布置的定位销压头(9);所述框架上有竖向布置的传力杆(8),传力杆(8)的下端从框架的底部伸出,传力杆(8)与框架间呈上、下滑动状配合,传力杆(8)的下端固定有衬套压头(10),传力杆(8)上方的框架上有驱动缸(6),驱动缸(6)的活塞杆外端与传力杆(8)相连。
2.如权利要求1所述的变速箱前壳体定位销衬套压装机构,其特征在于所述框架包括水平布置的上固定板(5)和下固定板(2),上固定板(5)与下固定板(2)间呈上、下并排布置,上固定板(5)与下固定板(2)的四个角间均有支撑柱(3)。
3.如权利要求2所述的变速箱前壳体定位销衬套压装机构,其特征在于所述传力杆(8)有四个,它们分别位于一个长方体的四个竖棱上,传力杆(8)均位于下固定板(2)上,且传力杆(8)与下固定板(2)间呈上、下滑动状配合,四个传力杆(8)均连接有驱动缸(6),驱动缸(6)均固定在上固定板(5)上;四个传力杆(8)所在的那个长方体两侧均有辅助压头(11),辅助压头(11)均固定在下固定板(2)的底部;所述定位销压头(9)有八个,它们均固定在四个传力杆(8)间的下固定板(2)底部。
4.如权利要求3所述的变速箱前壳体定位销衬套压装机构,其特征在于所述驱动缸(6)活塞杆的下端均固定有水平布置的转接板(7),所述传力杆(8)的上端均固定在对应的转接板(7)上;所述转接板(7)一侧的下固定板(2)上板面上均固定有支撑板(12),支撑板(12)呈竖向布置,转接板(7)上方的支撑板(12)上固定有位移传感器(13),位移传感器(13)检测头的下方有水平布置的检测板(4),检测板(4)的一边均固定在对应的转接板(7)上。
5.如权利要求1~4任一项所述的变速箱前壳体定位销衬套压装机构,其特征在于所述驱动缸(6)为油缸。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021806312.9U CN213857952U (zh) | 2020-08-26 | 2020-08-26 | 变速箱前壳体定位销衬套压装机构 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021806312.9U CN213857952U (zh) | 2020-08-26 | 2020-08-26 | 变速箱前壳体定位销衬套压装机构 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN213857952U true CN213857952U (zh) | 2021-08-03 |
Family
ID=77047055
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202021806312.9U Active CN213857952U (zh) | 2020-08-26 | 2020-08-26 | 变速箱前壳体定位销衬套压装机构 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN213857952U (zh) |
-
2020
- 2020-08-26 CN CN202021806312.9U patent/CN213857952U/zh active Active
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN2406795Y (zh) | 往复式拼板机 | |
| CN212822769U (zh) | 一种飞轮齿圈车内圆的半自动夹紧通用工装 | |
| CN219900963U (zh) | 副车架一次成型柔性衬套压装台 | |
| CN211101023U (zh) | 一种汽车零部件生产用冲压机 | |
| CN115592026B (zh) | 一种新能源汽车面板冲压模具 | |
| CN218693264U (zh) | 压铆夹具、双工位数控压铆机 | |
| CN113843566B (zh) | 叉车车架铆接定位工装 | |
| CN214254306U (zh) | 一种用于安装断路器转轴的夹具装置 | |
| CN202155410U (zh) | 一种折弯机的斜楔式挠度补偿装置 | |
| CN102581120B (zh) | 一种板簧下料机 | |
| CN221247629U (zh) | 一种轮对装拆机 | |
| CN219851707U (zh) | 一种连续式金属零部件加工用冲压装置 | |
| CN212918556U (zh) | 用于加工液压阀体的夹具 | |
| CN216150727U (zh) | 一种汽车内外饰件金属卡脚压装设备 | |
| CN2778426Y (zh) | 宽幅面一次通过钢板冲孔机 | |
| CN202752412U (zh) | 8字筋构件加工机 | |
| CN211438176U (zh) | 汽车压盘钻孔机 | |
| CN200988320Y (zh) | 工作台液压提升夹紧机构 | |
| CN210280323U (zh) | 一种方便定位的汽车仪表板下本体总成冲压装置 | |
| CN223642606U (zh) | 一种用于板材加工的折弯机 | |
| CN220697906U (zh) | 一种用于冷柜外壳生产的折弯机 | |
| CN120038697B (zh) | 一种kab安全气囊壳体盖板压弯机 | |
| CN221388407U (zh) | 一种压力机 | |
| CN217315532U (zh) | 一种具有减震效果的加工用缩口机 | |
| CN222696351U (zh) | 用于汽车座椅脚托骨架总成焊接装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |