CN213827103U - 一种快速定位划槽锪钻装置 - Google Patents
一种快速定位划槽锪钻装置 Download PDFInfo
- Publication number
- CN213827103U CN213827103U CN202022963936.8U CN202022963936U CN213827103U CN 213827103 U CN213827103 U CN 213827103U CN 202022963936 U CN202022963936 U CN 202022963936U CN 213827103 U CN213827103 U CN 213827103U
- Authority
- CN
- China
- Prior art keywords
- positioning
- hole
- grooving
- countersink
- drill body
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 239000007787 solid Substances 0.000 claims 1
- 125000006850 spacer group Chemical group 0.000 claims 1
- 238000002360 preparation method Methods 0.000 abstract description 2
- 238000000034 method Methods 0.000 description 5
- 241000251468 Actinopterygii Species 0.000 description 2
- 238000003754 machining Methods 0.000 description 2
- 238000003825 pressing Methods 0.000 description 2
- 238000006748 scratching Methods 0.000 description 2
- 230000002393 scratching effect Effects 0.000 description 2
- 238000010923 batch production Methods 0.000 description 1
- 210000000080 chela (arthropods) Anatomy 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 239000011148 porous material Substances 0.000 description 1
Images

Landscapes
- Drilling Tools (AREA)
Abstract
本实用新型公开了一种快速定位划槽锪钻装置,包括定位装置和划槽锪钻装置,定位装置包括垫块、定位型面、定位孔和可换衬套,垫块上设有定位型面,定位型面上设有定位孔;划槽锪钻装置包括圆柱形锪钻本体和刀柄,锪钻本体的后端与刀柄连接,锪钻本体的前端中部设有与可换衬套匹配的定位销,锪钻本体前端的外圆周上设有对应工件精密耳片孔的孔口处需划槽区域的锪刀。本实用新型具通用性强、无需拆、装零件,通过定位装置即可实现零件的快速定位,减少了反复拆、装零件的时间,较大地节约加工准备时间,利用衬套对零件精密耳片孔进行保护,并对划槽锪钻装置进行相应的改进,成功地保护了零件精密耳片孔,降低了零件的报废率。
Description
技术领域
本实用新型涉及飞机零部件加工技术领域,具体是涉及一种快速定位划槽锪钻装置。
背景技术
在飞机结构件中存在一些精密耳片孔结构,且耳片孔周边需要划一圈槽口,因槽口较小,无法在机床上加工出来,一般由钳工采用手工划槽方式来保证槽口尺寸。现有技术不足之处在于钳工划槽时需利用零件上精密耳片孔定位,采用压板压紧零件,在批生产过程中需要不停地拆、装零件,过程繁杂,效率极低,并且容易划伤零件精密耳片孔,导致零件报废。针对精密耳片孔周边槽口加工,急需一种快速定位划槽锪钻装置,实现无需采用压板装夹零件的情况下即可将精密孔槽口加工到位,且不划伤精密孔。
发明内容
本实用新型的目的是克服现有技术的不足,提供一种快速定位划槽锪钻装置。
本实用新型技术方案:
一种快速定位划槽锪钻装置,包括定位装置和划槽锪钻装置,所述定位装置包括垫块、定位型面、定位孔和可换衬套,所述垫块上设有定位型面,定位型面上设有定位孔;所述划槽锪钻装置包括圆柱形锪钻本体和刀柄,所述锪钻本体的后端与刀柄连接,锪钻本体的前端中部设有与可换衬套匹配的定位销,锪钻本体前端的外圆周上设有对应工件精密耳片孔的孔口处需划槽区域的锪刀。
优选,定位型面与工件精密耳片外形尺寸一致。
优选,定位孔的孔径、可换衬套的外径以及工件精密耳片孔的孔径一致。
优选,锪刀呈回转体结构,锪刀上设有两个锪齿。
优选,所述垫块上设有螺钉孔。
本实用新型有益效果在于:
1、无需拆、装零件,通过定位装置即可实现零件的快速定位,减少了反复拆、装零件的时间,较大地节约加工准备时间。
2、利用衬套对零件精密耳片孔进行保护,并对划槽锪钻装置进行相应的改进,成功地保护了零件精密耳片孔,降低了零件的报废率。
3、锪刀刀体设计成与精密耳片孔孔口需划槽处型面一致,且为回转体结构,加工时只需转动半圈即可完成孔口的划槽,较大地提高了加工效率。
4、通过更换不同孔径的衬套既可实现不同规格精密耳片孔的划槽加工,具有较强的通用性。
附图说明
图1是本实用新型较佳实施例中定位装置的结构示意图;
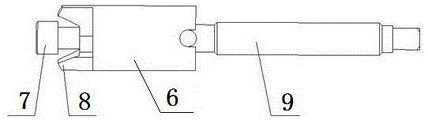
图2是本实用新型较佳实施例中划槽锪钻装置的结构示意图;
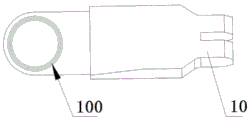
图3是本实用新型较佳实施例中工件的结构示意图;
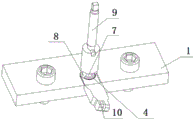
图4是本实用新型较佳实施例的使用示意图;
图中:垫块1,定位型面2,定位孔3,可换衬套4,螺钉孔5,锪钻本体6,定位销7,锪刀8,刀柄9,工件10,需划槽区域100。
具体实施方式
本实用新型通过下面的实施案例可以对本实用新型做进一步的描述,然而,本实用新型的范围并不限于下述实施例。
实施例1:如图1—图4所示的一种快速定位划槽锪钻装置,包括定位装置和划槽锪钻装置,所述定位装置包括垫块1、定位型面2、定位孔3和可换衬套4,所述垫块1上设有定位型面2,定位型面2上设有定位孔3,定位型面2与工件10精密耳片外形尺寸一致,能实现工件10在定位装置上的快速准确定位;定位孔3的孔径与可换衬套4外径以及工件精密耳片孔的孔径一致,可换衬套4可以起到保护零件精密耳片孔的作用,避免划伤工件;所述划槽锪钻装置包括圆柱形锪钻本体6和刀柄9,所述锪钻本体6的后端与刀柄9连接,锪钻本体6的前端中部设有与可换衬套4匹配的定位销7,定位销7外径尺寸与可换衬套4内径尺寸一致,可以实现划槽锪钻的快速准确定位;锪钻本体6前端的外圆周上设有对应工件10精密耳片孔的孔口处需划槽区域100的锪刀8。
优选,锪刀8呈回转体结构,锪刀8上设有两个锪齿,锪刀8设计成跟工件10孔口需划槽区域100型面一致,工件加工时只需转动划槽锪钻半圈即可完成孔口划槽。
优选,所述垫块1上设有螺钉孔5,通过螺钉即可一次性实现定位装置在工作台面上的紧固。
本实用新型工作过程:
a、将定位装置通过螺钉固定在工作台面上;
b、将工件10需划槽的耳片嵌入划槽定位工具定位型面2内;
c、将可换衬套4放入工件10精密耳片孔内;
d、将划槽锪钻装置的定位销7放入可换衬套4内;
e、用手按压紧工件10,转动刀柄9进行孔口划槽;
f、孔口划槽加工完毕,将工件取出即可。
本实用新型已在企业的实际应用中取得了良好的效果,能在无需压板装夹零件且不会划伤精密孔的前提下进行快速的划槽,操作简单方便,有效的提高了零件划槽效率并减少零件报废成本。
以上显示和描述了本实用新型的基本原理和主要特征和本实用新型的优点,对于本领域技术人员而言,显然本实用新型不限于上述示范性实施例的细节,而且在不背离本实用新型的精神或基本特征的情况下,能够以其他的具体形式实现本实用新型。因此,无论从哪一点来看,均应将实施例看作是示范性的,而且是非限制性的,本实用新型的范围由所附权利要求而不是上述说明限定,因此旨在将落在权利要求的等同要件的含义和范围内的所有变化囊括在本实用新型内。不应将权利要求中的任何附图标记视为限制所涉及的权利要求。
此外,应当理解,虽然本说明书按照实施方式加以描述,但并非每个实施方式仅包含一个独立的技术方案,说明书的这种叙述方式仅仅是为清楚起见,本领域技术人员应当将说明书作为一个整体,各实施例中的技术方案也可以经适当组合,形成本领域技术人员可以理解的其他实施方式。
Claims (5)
1.一种快速定位划槽锪钻装置,其特征在于,包括定位装置和划槽锪钻装置,所述定位装置包括垫块、定位型面、定位孔和可换衬套,所述垫块上设有定位型面,定位型面上设有定位孔;
所述划槽锪钻装置包括圆柱形锪钻本体和刀柄,所述锪钻本体的后端与刀柄连接,锪钻本体的前端中部设有与可换衬套匹配的定位销,锪钻本体前端的外圆周上设有锪刀。
2.根据权利要求1所述的一种快速定位划槽锪钻装置,其特征在于,定位型面与工件精密耳片外形尺寸一致。
3.根据权利要求1所述的一种快速定位划槽锪钻装置,其特征在于,定位孔的孔径、可换衬套的外径以及工件精密耳片孔的孔径一致。
4.根据权利要求1所述的一种快速定位划槽锪钻装置,其特征在于,锪刀呈回转体结构,锪刀上设有两个锪齿。
5.根据权利要求1所述的一种快速定位划槽锪钻装置,其特征在于,所述垫块上设有螺钉孔。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202022963936.8U CN213827103U (zh) | 2020-12-12 | 2020-12-12 | 一种快速定位划槽锪钻装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202022963936.8U CN213827103U (zh) | 2020-12-12 | 2020-12-12 | 一种快速定位划槽锪钻装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN213827103U true CN213827103U (zh) | 2021-07-30 |
Family
ID=76999097
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202022963936.8U Active CN213827103U (zh) | 2020-12-12 | 2020-12-12 | 一种快速定位划槽锪钻装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN213827103U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114211024A (zh) * | 2021-12-10 | 2022-03-22 | 昌河飞机工业(集团)有限责任公司 | 一种孔口倒圆角装置及方法 |
-
2020
- 2020-12-12 CN CN202022963936.8U patent/CN213827103U/zh active Active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114211024A (zh) * | 2021-12-10 | 2022-03-22 | 昌河飞机工业(集团)有限责任公司 | 一种孔口倒圆角装置及方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101497137B (zh) | 一次成型修边倒角刀及其制造方法 | |
| CN203141109U (zh) | 一种加工主轴径向孔专用工装 | |
| CN104786113A (zh) | 一种自动刀具磨床上用可旋转的工件夹紧机构 | |
| CN101081438A (zh) | 数控车床的自动上料方法及其自动上料装置 | |
| CN222359296U (zh) | 一种新型电机壳镗刀 | |
| CN210254305U (zh) | 镗刀 | |
| CN205733001U (zh) | 一种用于数控旋压机自动切边去毛刺系统 | |
| CN204052956U (zh) | 一种汽车减震环去除铸造浇冒口及飞边专用复合刀具 | |
| CN217890306U (zh) | 数控机床自动换刀架 | |
| CN201157912Y (zh) | 一次成型修边倒角刀 | |
| CN201405135Y (zh) | 一种用于加工汽车启动电机部件的柔性铰刀 | |
| CN201862801U (zh) | 变径套车刀盘装置 | |
| CN217097273U (zh) | 一种刃磨麻花钻可变直径量具 | |
| CN214236333U (zh) | 一种数控刀柄 | |
| CN210475655U (zh) | 一种铣床用刀具 | |
| CN210335358U (zh) | 木工刀片装夹工装 | |
| CN220862815U (zh) | 一种组合式刀具 | |
| CN214557499U (zh) | 一种便于车刀更换和刃磨的刀座 | |
| CN219703524U (zh) | 一种薄壁塑料软管长度车削工具 | |
| CN216758238U (zh) | 走心式数控车床背主轴加工汽车增压发动机轴的制具 | |
| CN222520007U (zh) | 一种加工车轮螺栓孔的复合刀具 | |
| CN212552090U (zh) | 锅炉集箱大管径孔加工成型定位装置 | |
| CN218891207U (zh) | 一种机头架复合镗削工装 | |
| CN216758194U (zh) | 一种高精度镗刀 | |
| CN220806453U (zh) | 一种自动断屑数控刀具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |