CN213401286U - 锂硫电池制片叠片一体机 - Google Patents
锂硫电池制片叠片一体机 Download PDFInfo
- Publication number
- CN213401286U CN213401286U CN202022681616.3U CN202022681616U CN213401286U CN 213401286 U CN213401286 U CN 213401286U CN 202022681616 U CN202022681616 U CN 202022681616U CN 213401286 U CN213401286 U CN 213401286U
- Authority
- CN
- China
- Prior art keywords
- lithium
- lamination
- sheet
- diaphragm
- belt
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/50—Manufacturing or production processes characterised by the final manufactured product
Landscapes
- Battery Electrode And Active Subsutance (AREA)
- Secondary Cells (AREA)
Abstract
锂硫电池制片叠片一体机,包括锂带制片和叠片两大部分,锂带制片包括放卷装置、输送装置、压紧装置、冲切装置;叠片部分包括锂片吸附移片装置、隔膜放卷装置、叠片台、锂片定位台、电芯夹爪、正极片料盒以及隔膜切断装置。由输送装置拉动锂片,使卷料开卷输出锂片;冲切好的锂片由膜带输送,锂片通过吸盘转移到定位台定位,正极片料盒由人工放入指定位置;锂片从定位台转移到叠片台上进行叠片;然后由电芯夹爪将其取出,切断装置将隔膜切断,再进行下一轮叠片。本实用新型自动化程度高;可随电池极片大小进行适度调整和更换,适用性强,可生产不同规格型号的锂硫电池;同时减少劳动强度,解决了极片定位精度差的问题,提高了产品品质和生产效率。
Description
技术领域
本实用新型涉及锂硫电池的生产设备,且该设备必须在手套箱或干燥气氛保护的环境中运行。
背景技术
锂硫电池作为一种高能量密度电池,越来越受到人们的关注。锂硫电池是以硫元素为电池正极,金属锂为负极的一种锂电池。目前锂硫电池的生产主要是手工或者半自动为主,尤其是制片和叠片工序。锂硫电池电芯制造工艺主要分为以下几步工序:模切正负极片、叠片(将正极材料、隔膜和负极材料叠到一起)、焊接(焊接集流体)、封装(铝塑膜封装电芯)、注液(注入电解液)、抽真空等。目前锂硫电池叠片方法如下:叠片之前需要正负极极片进行模切,然后再进行手动叠片。在叠片过程中,一般是以正极片和负极片中间隔着隔膜的方式来进行叠片(“Z”字形叠片),制成软包电池。叠片方法存在的问题有:金属锂无法进行自动化生产加工,而且越薄越难加工,需要人工模切,生产效率极低。当采用人工模切的负极片与自动叠片进行配套生产时,生产效率低、加工精度差、废品率高;当采用纯手工叠片时,工序复杂,生产效率低,无法实现工业化批量生产。CN2020201327187公开了一种锂硫电池制袋叠片装置,包括锂带传送单元、极耳冷轧单元、隔膜焊接单元、折叠单元和裁切单元;锂带传送单元、极耳冷轧单元和隔膜焊接单元顺次设置;隔膜焊接单元下方设置折叠单元,折叠单元包括张力控制器、摆锤和金属叉,张力控制器包括绳索和锤头;摆锤包括绳索和锤头,所述摆锤绳索一端固定在张力控制器下方,且不与张力控制器锤头相干涉,另一端与摆锤锤头固定,摆锤锤头上开置有用于穿设包裹有锂带的袋体的缝隙;金属叉与金属叉驱动装置连接;裁切单元包括切刀、牵引夹片和胶带。这种装置存在的不足之处是极片的定位精度差,随着叠片厚度的增加,单片之间的距离也要增加,在叠片时,没有压爪压住的地方会鼓起,导致制袋的间隙不能很好的控制,所以叠出来的电芯达不到高精度工艺的要求。
实用新型内容
本实用新型的目的在于提供锂硫电池制片叠片一体的设备,解决极片定位精度差的问题,提高其产品品质和生产效率。
本实用新型的技术方案:锂硫电池制片叠片一体机,包括锂带制片和叠片两大部分,锂带制片包括放卷装置、输送装置、压紧装置、膜带、冲切装置且依序排列在底板上方;叠片部分包括锂片转移吸盘、隔膜放卷装置、叠片台、定位台、电芯夹爪、正极片料盒以及隔膜切断装置;输送装置由伺服电机和丝杆驱动;叠片台两侧分别设有正极片料盒、锂片定位台,锂片定位台上有两个气缸推动装置,呈垂直状态排布;正极片料盒由人工放入指定位置;冲切好的锂片由膜带输送,通过锂片转移吸盘转移到定位台定位,锂片叠片吸盘从定位台上吸起锂片移动到叠片台精准定位,将锂片放置在隔膜上,在叠片台上进行叠片。
锂带输送装置有一夹紧机构,由气缸夹紧膜带和锂带,由伺服电机驱动丝杆带动夹紧机构,使卷料开卷实现锂带输送。
冲切装置包括模架和激光刀模,激光刀模安装在上下移动的模头上,模头由气缸驱动实现上下,通过改变激光刀模的大小和形状来调节锂片的大小尺寸和形状。
叠片与锂离子电池叠片类似,叠片台不动,采用隔膜和吸盘移动的方式进行叠片;叠片台两侧分别设置有正极片料盒、锂片定位台,锂片定位台上有两个气缸推动装置,呈垂直状态排布,叠片前推动锂片定位;正极片料盒由人工放入指定位置;冲切好的锂片通过锂片转移吸盘转移到定位台定位,定位好的锂片再进行电芯叠片;叠好的电芯由电芯夹爪夹住并平移拉出,隔膜切断装置切断隔膜,并继续下一个电芯的叠片。
本实用新型的积极效果是,各机构布局合理,自动化程度高;整机可随电池极片的大小可以进行适度的调整和更换,调整方便,适用性强;可生产不同规格型号的锂硫电池;同时减少人工劳动强度,提高产品的品质和一致性。解决了极片定位精度差的问题,提高了产品品质和生产效率。同时大大减少物料搬运和转移,最大限度的保证产品质量,减少不必要的材料损失。
附图说明
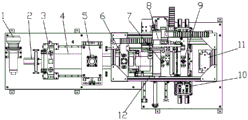
图1是本实用新型主视图;
图2是本实用新型俯视图;
图3是本实用新型立体示意图;
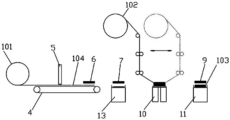
图4是本实用新型原理示意图;
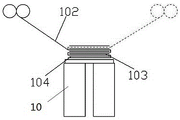
图5 是本实用新型叠片示意图。
图中:1锂带放卷装置,2输送装置,3压紧装置,4膜带,5冲切装置,6锂片转移吸盘,7锂片叠片吸盘,8隔膜放卷装置,9正极片叠片吸盘,10叠片台,11正极片料盒,12电芯夹爪,13定位台,14叠片及吸盘移动装置,15底板,101锂带卷,102隔膜卷,103正极片,104锂片。
具体实施方式
下面结合附图对本实用新型作进一步详细描述。
图1是本实用新型主视图,结合图4原理示意图可知,该实用新型分两部分,锂带制片包括放卷装置1、输送装置2、压紧装置3、膜带4、冲切装置5,冲切装置包括模架和激光刀模;叠片部分包括锂片转移吸盘6、锂片叠片吸盘7、隔膜放卷装置8、正极片叠片吸盘9、叠片台10、定位台13、电芯夹爪12、正极片料盒11以及隔膜切断装置;输送装置2由伺服电机和丝杆驱动;叠片台10两侧分别设置有正极片料盒11、锂片定位台13,锂片定位台13上有两个气缸推动装置,呈垂直状态排布。叠片前推动锂片定位;正极片料盒11由人工放入指定位置;冲切好的锂片104通过膜带4输送到指定位置,通过锂片转移吸盘6转移到定位台13精确定位,锂片叠片吸盘7从定位台13上吸起锂片移动到叠片台10精准定位,将锂片放置在隔膜上,在叠片台10上进行叠片。叠好的电芯由电芯夹爪12夹住并平移拉出,隔膜切断装置切断隔膜,并继续下一个电芯的叠片。
叠片部分就是将人工放置在正极片料盒11中的正极片103和锂片104,通过吸盘依次按照设定的片数叠在一起,如图5所示隔膜成Z字型分布,每层隔膜上依次叠放着正极片103和锂片104,按照工艺要求叠放一定数量。锂片在叠片前精确定位,定位装置采用气缸推动极片的方式。
激光刀模安装在上下移动的模架上,模头由气缸驱动实现上下;锂片定位台13和电芯夹爪12在同一个移动平台上,该移动平台由气缸驱动,正常叠片时,锂片定位台13与叠片台10在同一中心线及水平面上,当叠好一个电芯后将电芯夹出时,该移动平台则在气缸的驱动下,电芯夹爪12平移到与叠片台10在同一中心线及水平面上的锂片定位台13的位置。
制片部分包括锂带放卷装置1,该装置包含气涨轴和磁粉制动器,锂带在工作时由气涨轴涨紧锂带卷,输送装置2的伺服电机驱动锂带压紧装置3往前移动,锂带压紧装置3同时压紧锂带101和膜带4,按照工艺要求移动设置好的距离,此时锂带刚好输送到锂片冲切装置5的位置,锂片冲切装置5包括冲切模具和气缸,冲切模具安装有激光刀模,当气缸带动模具快速往下运动,使激光刀模作用于锂带101上,使锂带成型为锂片104,因输送装置2每次驱动的距离和锂片的长度是一致的,所以当输送装置2的伺服电机再一次驱动锂带压紧装置3往前移动时,成型好的锂片104刚好也输送到了锂片转移吸盘6的正下方,在冲切装置5工作的时候,同时锂片转移吸盘6就将锂片104转移到锂片定位台13上,此时制片完成。
锂片104转移到定位台13上后,定位台上设置的两个气缸分别推动锂片104的两个边,使锂片处于正确的位置,等待锂片叠片吸盘7将锂片吸走并进行叠片。
叠片台10的两边设置有正极片料盒11和锂片定位台13,上方有隔膜放卷装置8。锂片叠片吸盘7和正极片叠片吸盘9分别设置在隔膜放卷路径的两边,并且隔膜处在锂片叠片吸盘7和正极片叠片吸盘9的正中间。锂片叠片吸盘7、隔膜放卷装置8、正极片叠片吸盘9需要进行左右移动,左右移动的动作由叠片及吸盘移动装置14来完成,移动装置由伺服电机和丝杆及其直线导轨组成,左右移动的距离是固定的,也就是叠片台10到正极片料盒11的距离,也是叠片台10到定位台13的距离。隔膜放卷装置8包括放卷气涨轴和过辊,以及浮动缓冲辊,另外还有隔膜纠偏装置,隔膜放卷过程需要检测隔膜是否跑偏,跑偏的距离通过纠偏装置进行纠正。隔膜放卷出来后到叠片台10,锂片叠片吸盘7从锂片定位台13上吸起锂片,然后移动到叠片台10,将锂片放置在隔膜上,在锂片叠片吸盘7移开的同时,正极片叠片吸盘9从正极片料盒11中吸起正极片103移动到叠片台10,并将其放置在隔膜上。正极片由人工放到料盒,再将装有一定数量极片的料盒摆放到设定位置进行叠片,依次循环叠放,叠放的位置关系如图5所示,此处不再赘述。按照工艺要求叠片达到设定的数量后,停止叠放,然后电芯夹爪12将叠好的电芯夹取出来。随后进行下一个电芯的叠片工作。在锂片转移和叠片过程中,锂片接触的零部件要进行塑化处理,锂片不能和金属直接接触,防止锂片自然的吸附或者粘连在零件表面,以达到自动化生产的目的。
Claims (4)
1.锂硫电池制片叠片一体机,包括锂带制片和叠片两大部分,其特征在于:锂带制片包括放卷装置(1)、输送装置(2)、压紧装置(3)、膜带(4)、冲切装置(5)且依序排列在底板(15)上方;叠片部分包括锂片转移吸盘(6)、隔膜放卷装置(8)、叠片台(10)、定位台(13)、电芯夹爪(12)、正极片料盒(11)以及隔膜切断装置;输送装置(2)由伺服电机和丝杆驱动;叠片台(10)两侧分别设有正极片料盒(11)、锂片定位台(13),锂片定位台(13)上有两个气缸推动装置,呈垂直状态排布;正极片料盒(11)由人工放入指定位置;冲切好的锂片由膜带(4)输送,通过锂片转移吸盘(6)转移到定位台(13)定位,锂片叠片吸盘(7)从定位台(13)上吸起锂片移动到叠片台(10)精准定位,将锂片放置在隔膜上,在叠片台(10)上进行叠片。
2.如权利要求1所述的锂硫电池制片叠片一体机,其特征是,输送装置(2)有一夹紧机构,由气缸夹紧膜带和锂带,由伺服电机驱动丝杆带动夹紧机构,使卷料开卷实现锂带输送。
3.如权利要求1所述的锂硫电池制片叠片一体机,其特征是,冲切装置(5)包括模架和激光刀模,激光刀模安装在上下移动的模头上,模头由气缸驱动实现上下。
4.如权利要求1所述的锂硫电池制片叠片一体机,其特征是,锂片定位台和电芯夹爪在同一个移动平台上,该移动平台由气缸驱动,正常叠片时,锂片定位台与叠片台在同一中心线及水平面上,当叠好一个电芯后将电芯夹出时,该移动平台则在气缸的驱动下,电芯夹爪平移到与叠片台在同一中心线及水平面上的锂片定位装置的位置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202022681616.3U CN213401286U (zh) | 2020-11-19 | 2020-11-19 | 锂硫电池制片叠片一体机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202022681616.3U CN213401286U (zh) | 2020-11-19 | 2020-11-19 | 锂硫电池制片叠片一体机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN213401286U true CN213401286U (zh) | 2021-06-08 |
Family
ID=76194638
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202022681616.3U Active CN213401286U (zh) | 2020-11-19 | 2020-11-19 | 锂硫电池制片叠片一体机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN213401286U (zh) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114243083A (zh) * | 2021-12-20 | 2022-03-25 | 蜂巢能源科技股份有限公司 | 一种电芯的制备系统和方法 |
| CN114571242A (zh) * | 2022-01-18 | 2022-06-03 | 上海兰钧新能源科技有限公司 | 一种不锈钢防爆阀制作系统及方法 |
| CN115763683A (zh) * | 2022-10-18 | 2023-03-07 | 安徽巨一科技股份有限公司 | 一种固态电池锂金属负极制片装置及方法 |
| CN116968046A (zh) * | 2023-08-10 | 2023-10-31 | 北京蒙京石墨新材料科技研究院有限公司 | 锂环、锂片制备工装及制备方法 |
-
2020
- 2020-11-19 CN CN202022681616.3U patent/CN213401286U/zh active Active
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114243083A (zh) * | 2021-12-20 | 2022-03-25 | 蜂巢能源科技股份有限公司 | 一种电芯的制备系统和方法 |
| CN114243083B (zh) * | 2021-12-20 | 2023-07-21 | 蜂巢能源科技股份有限公司 | 一种电芯的制备系统和方法 |
| CN114571242A (zh) * | 2022-01-18 | 2022-06-03 | 上海兰钧新能源科技有限公司 | 一种不锈钢防爆阀制作系统及方法 |
| CN114571242B (zh) * | 2022-01-18 | 2023-08-15 | 上海兰钧新能源科技有限公司 | 一种不锈钢防爆阀制作系统及方法 |
| CN115763683A (zh) * | 2022-10-18 | 2023-03-07 | 安徽巨一科技股份有限公司 | 一种固态电池锂金属负极制片装置及方法 |
| CN116968046A (zh) * | 2023-08-10 | 2023-10-31 | 北京蒙京石墨新材料科技研究院有限公司 | 锂环、锂片制备工装及制备方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101752607B (zh) | 一种锂离子电池芯包制备方法和系统 | |
| CN104241700B (zh) | 叠片电芯制备装置 | |
| CN102646851B (zh) | 一种锂电池的电芯叠片机 | |
| CN201207415Y (zh) | 一种自动封膜机 | |
| CN108306055B (zh) | 一种锂电池电芯一次成型叠片机 | |
| CN106159336B (zh) | 一种叠片式锂离子卷芯的叠片机 | |
| CN107331885B (zh) | 一种电芯加工设备 | |
| CN106299487A (zh) | 一种锂离子叠片电池制造装置及制造方法 | |
| CN114583285B (zh) | 一种锂电池高速双工位叠片机 | |
| CN210136959U (zh) | 模切叠片一体机 | |
| CN2880761Y (zh) | 自动粘贴胶带装置 | |
| CN106450476A (zh) | 大型锂离子动力电池沉降式叠片机 | |
| CN116053560B (zh) | 一种电芯贴胶及配对设备 | |
| CN117577956B (zh) | 一种叠片装置及方法 | |
| CN210984874U (zh) | 一种复合叠片生产线 | |
| CN206194890U (zh) | 一种锂离子叠片电池制造装置 | |
| CN112768744A (zh) | 电池制造设备 | |
| CN216966414U (zh) | 一种高速切片装置及叠片设备 | |
| CN210296524U (zh) | 叠片机 | |
| CN209929417U (zh) | 一种全自动软包蓝牙纽扣电池封装设备 | |
| CN217182237U (zh) | 一种叠片装置及电池制造设备 | |
| CN216698456U (zh) | 叠片设备 | |
| CN205985222U (zh) | 一种叠片式锂离子卷芯的叠片机 | |
| CN213936320U (zh) | 一种叠片机构 | |
| CN114899472A (zh) | 一种直线式软包蓝牙电池封装设备及封装工艺 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |