CN213096083U - 用于滤棒复合机的下料分切输送系统 - Google Patents
用于滤棒复合机的下料分切输送系统 Download PDFInfo
- Publication number
- CN213096083U CN213096083U CN202021379208.6U CN202021379208U CN213096083U CN 213096083 U CN213096083 U CN 213096083U CN 202021379208 U CN202021379208 U CN 202021379208U CN 213096083 U CN213096083 U CN 213096083U
- Authority
- CN
- China
- Prior art keywords
- wheel
- adsorption groove
- axial adsorption
- cutter
- axial
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Landscapes
- Cigarettes, Filters, And Manufacturing Of Filters (AREA)
Abstract
本实用新型公开了一种用于滤棒复合机的下料分切输送系统,包括储料部,其包括至少两个料斗,每一料斗的出口处均设置有一个用于吸附待分切滤棒的送料轮;分切部,其为用于将待分切滤棒分切为左段和右段的切刀,切刀至少为一个;排序部,其为衔接设置在送料轮后侧的至少一组排序轮和分切轮;分切配合部,其为与切刀相配合的周向容刀槽,第一个周向容刀槽开设在送料轮上,第N个周向容刀槽开设在第(N‑1)个对中轮上;复合输送部,其包括与每个料斗末端对中轮相衔接的过渡轮,过渡轮与多个线性排列的传递轮衔接设置。本实用新型结构简单,体积小巧,简化了滤棒的分切和重排工艺,有利于多种滤棒的复合,有效提高了复合滤棒的生产效率。
Description
技术领域
本实用新型涉及滤棒复合设备技术领域,尤其是涉及一种用于滤棒复合机的下料分切输送系统。
背景技术
早期香烟滤嘴由一种材料制成,随着烟民对滤嘴过滤性能要求的不断提高,现有滤嘴多由两种或两种以上的材料复合而成,通常采用滤棒复合机进行卷制。制作时,先将较长的待分切滤棒均分为两段,然后重新规整排序,再根据实际工艺需要决定将其进行再次分切、排序,或者是将其与其他滤棒进行复合。现有的滤棒复合机体积庞大,分切、排序工艺繁杂,容易出现故障,严重影响滤棒的生产效率。
发明内容
为了解决上述问题,本实用新型提供一种用于滤棒复合机的下料分切输送系统,具体可采取如下技术方案:
本实用新型所述的用于滤棒复合机的下料分切输送系统,包括
储料部,其包括至少两个料斗,每一所述料斗的出口处均设置有一个用于吸附待分切滤棒的送料轮;
分切部,其为用于将待分切滤棒分切为左段和右段的切刀,所述切刀至少为一个;
排序部,其为衔接设置在所述送料轮后侧的至少一组排序轮和分切轮,所述排序轮上设置有用于放置所述左段的第一轴向吸附槽和用于放置所述右段的第二轴向吸附槽,所述第一轴向吸附槽和第二轴向吸附槽分别对应设置在切刀的左侧和右侧,且第一轴向吸附槽和第二轴向吸附槽交错分布;所述分切轮上设置有与第一轴向吸附槽相对应的第三轴向吸附槽和与第二轴向吸附槽相对应的第四轴向吸附槽,所述第三轴向吸附槽内设置有使左段发生移动的第一对中机构,所述第四轴向吸附槽内设置有使右段发生移动的第二对中机构;
分切配合部,其为与切刀相配合的周向容刀槽,第一个周向容刀槽开设在所述送料轮上,第N个周向容刀槽开设在第(N-1)个对中轮上,所述N≥2;
复合输送部,其包括与每个料斗末端对中轮相衔接的过渡轮,所述过渡轮与多个线性排列的传递轮衔接设置,用于向下一工序送料。
所述料斗的仓内设置有振料机构,料斗的出料口处设置有辅助下料机构。
所述振料机构为设置在所述料斗仓内的振动棒。
所述辅助下料机构为设置在所述料斗出料口处的输送带,所述输送带的出口端与所述送料轮相衔接。
所述切刀为圆刀片。
所述第一对中机构包括设置在第三轴向吸附槽右端的第一真空抽吸孔,所述第一真空抽吸孔的右侧设置有第一挡板;所述第二对中机构包括设置在第四轴向吸附槽左端的第二真空抽吸孔,所述第二真空抽吸孔的左侧设置有第二挡板。
本实用新型提供的用于滤棒复合机的下料分切输送系统,结构简单,体积小巧,简化了滤棒的分切和重排工艺,有利于多种滤棒的复合,其运行顺畅、平稳,不易损坏,有效提高了复合滤棒的生产效率,且设备成本和后期维护费均处于较低水平,具有较为广阔的应用前景。
附图说明
图1是本实用新型的结构示意图。
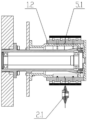
图2是图1中送料轮的剖面图。
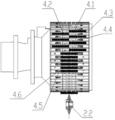
图3是图1中排序轮的结构示意图。
图4是图1中对中轮的结构示意图。
具体实施方式
下面结合附图对本实用新型的实施例作详细说明,本实施例以本实用新型的技术方案为前提,并给出了详细的实施方式,但本实用新型的保护范围不限于下述实施例。
本实用新型所述的用于滤棒复合机的下料分切输送系统,由储料部、分切部、排序部、分切配合部和复合输送部组成。
具体地,如图1-4所示,储料部包括两个并排设置的料斗1.1,每个料斗1.1的出口处均安装有一个用于吸附待分切滤棒的送料轮1.2。为了使待分切滤棒顺利到达送料轮1.2,在料斗1.1的仓内安装有振动棒1.3作为振料机构,在料斗1.1的出料口处安装有水平设置的输送带1.4作为辅助下料机构,该输送带1.4的出口端与送料轮1.2相衔接。上述送料轮1.2(见图2)由一个抽真空腔和围绕该抽真空腔转动的转轮组成,抽真空腔上开设有真空抽气孔,转轮上开设有用于放置待分切滤棒的轴向凹槽,该轴向凹槽内开设有与真空抽气孔相连通的通孔,当转轮转动时,其上的待分切滤棒在真空吸附作用下随之转动。
分切部包括两个对待分切滤棒进行分切的第一切刀2.1,第一切刀2.1分别安装在两个送料轮1.2的一侧,将其上的待分切滤棒分切为左段和右段。分切部还包括安装在左侧料斗1.1下部的用于对重排后的左段和右段进行再次分切的第二切刀2.2。第一切刀2.1和第二切刀2.2均为圆刀片。
排序部用于对分切后的滤棒左段和右段进行规整排列,便于后续再次分切或者与其他滤棒进行复合。排序部位于送料轮1.2后侧,其包括至少一组排序轮3和分切轮4。具体地,左侧料斗1.1下部顺序安装有两组排序轮3和分切轮4,其中,第二切刀2.2安装在第二组分切轮4的一侧,从而实现对来自于左侧料斗1.1内的滤棒进行二次分切;右侧料斗1.1下部安装有一组排序轮3和分切轮4,用于对进行一次分切的滤棒左段和右段进行排序。
以下以左侧料斗1.1下方的第一组排序轮3和分切轮4为例,说明设备结构和滤棒的排序过程。
如图3所示,排序轮3由一个抽真空腔和围绕该抽真空腔转动的转轮组成,抽真空腔上开设有真空抽气孔,转轮上设置有底部开设有通孔的轴向吸附槽,具体地,包括位于左侧的用于放置分切滤棒左段的第一轴向吸附槽3.1,和位于右侧的用于放置分切滤棒右段的第二轴向吸附槽3.2,第一轴向吸附槽3.1和第二轴向吸附槽3.2紧邻一侧的分界线与第一切刀2.1相对应,为了达到重排目的,使第一轴向吸附槽3.1和第二轴向吸附槽3.2交错分布(即中轴线相互平行)。转轮运行时,其第一轴向吸附槽3.1的吸附起始位与送料轮1.2上分切滤棒左段的吸附终止位相对应时,分切滤棒左段顺利从送料轮1.2转移到第一轴向吸附槽3.1内;转轮继续运行,当第二轴向吸附槽3.2的吸附起始位与送料轮1.2上分切滤棒右段的吸附终止位相对应时,分切滤棒右段顺利从送料轮1.2转移到第一轴向吸附槽3.1内。经过上述转运吸附过程,分切滤棒左段和右段交错分布在排序轮3上,随其转动并向分切轮4传递。
如图4所示,分切轮4由一个抽真空腔和围绕该抽真空腔转动的转轮组成,抽真空腔上开设有真空抽气孔,转轮上设置有轴向吸附槽,并且根据吸附要求,在轴向吸附槽底部开设有相应的通孔,具体地,包括与第一轴向吸附槽3.1相对应的第三轴向吸附槽4.1和与第二轴向吸附槽3.2相对应的第四轴向吸附槽4.2,第三轴向吸附槽4.1和第四轴向吸附槽4.2长度相等,底部均开设有吸附用的通孔;第三轴向吸附槽4.1内设置有使分切滤棒左段向右移动的第一对中机构,第四轴向吸附槽4.2内设置有使分切滤棒右段向左移动的第二对中机构;上述第一对中机构为开设在第三轴向吸附槽4.1右端的第一真空抽吸孔4.3,第一真空抽吸孔4.3的右侧安装有第一挡板4.4;第二对中机构包括开设在第四轴向吸附槽4.2左端的第二真空抽吸孔4.5,第二真空抽吸孔4.5的左侧安装有第二挡板4.6。转轮运行时,分切滤棒左段和右段首先从排序轮3转运到分切轮4上,转轮继续运转,当第三轴向吸附槽4.1底部的第一真空抽吸孔4.3与抽真空腔连通时,分切滤棒左段会沿着第三轴向吸附槽4.1向右运动到达预设位;当第四轴向吸附槽4.2底部的第二真空抽吸孔4.5与抽真空腔连通时,分切滤棒右段会沿着第四轴向吸附槽4.2向左运动到达预设位。重排后,分切滤棒左段和分切滤棒右段整齐排成一列,其左端、右端以及中心线分别对齐。
分切配合部是为了配合第一切刀2.1和第二切刀2.2对滤棒进行分切而设置的,具体地,其为分别开设在送料轮1.2和对中轮4上的环状凹槽,即第一周向容刀槽5.1和第二轴向容刀槽5.2。
复合输送部包括与每个料斗末端对中轮相衔接的过渡轮6,过渡轮6下方设置有与多个呈线性排列的用于向下一工序送料的传递轮7,每个料斗末端的过渡轮6均与相邻的传递轮7衔接设置。过渡轮6和传递轮7的结构参照送料轮1.2进行设计。
需要说明的是,为了实现分切滤棒的复合,上述左侧料斗1.1下方的第二组排序轮和分切轮、以及位于右侧料斗1.1下方排序轮和分切轮的结构基本参照左侧料斗1.1下方第一组排序轮3和分切轮4进行设置,同时根据实际需要设计对中机构抽吸孔的位置等,使分切重排后的不同滤棒在进入传递轮7后能够相互沿轴向相互衔接复合。
在本实用新型的描述中,需要说明的是,术语 “前”、“后”、“左”、“右”、“垂直”、“水平”、“内”、“外”等指示的方位或位置关系是基于附图所示的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。
Claims (6)
1.一种用于滤棒复合机的下料分切输送系统,其特征在于:包括
储料部,其包括至少两个料斗,每一所述料斗的出口处均设置有一个用于吸附待分切滤棒的送料轮;
分切部,其为用于将待分切滤棒分切为左段和右段的切刀,所述切刀至少为一个;
排序部,其为衔接设置在所述送料轮后侧的至少一组排序轮和分切轮,所述排序轮上设置有用于放置所述左段的第一轴向吸附槽和用于放置所述右段的第二轴向吸附槽,所述第一轴向吸附槽和第二轴向吸附槽分别对应设置在切刀的左侧和右侧,且第一轴向吸附槽和第二轴向吸附槽交错分布;所述分切轮上设置有与第一轴向吸附槽相对应的第三轴向吸附槽和与第二轴向吸附槽相对应的第四轴向吸附槽,所述第三轴向吸附槽内设置有使左段发生移动的第一对中机构,所述第四轴向吸附槽内设置有使右段发生移动的第二对中机构;
分切配合部,其为与切刀相配合的周向容刀槽,第一个周向容刀槽开设在所述送料轮上,第N个周向容刀槽开设在第(N-1)个对中轮上,所述N≥2;
复合输送部,其包括与每个料斗末端对中轮相衔接的过渡轮,所述过渡轮与多个线性排列的传递轮衔接设置,用于向下一工序送料。
2.根据权利要求1所述的用于滤棒复合机的下料分切输送系统,其特征在于:所述料斗的仓内设置有振料机构,料斗的出料口处设置有辅助下料机构。
3.根据权利要求2所述的用于滤棒复合机的下料分切输送系统,其特征在于:所述振料机构为设置在所述料斗仓内的振动棒。
4.根据权利要求2所述的用于滤棒复合机的下料分切输送系统,其特征在于:所述辅助下料机构为设置在所述料斗出料口处的输送带,所述输送带的出口端与所述送料轮相衔接。
5.根据权利要求1所述的用于滤棒复合机的下料分切输送系统,其特征在于:所述切刀为圆刀片。
6.根据权利要求1所述的用于滤棒复合机的下料分切输送系统,其特征在于:所述第一对中机构包括设置在第三轴向吸附槽右端的第一真空抽吸孔,所述第一真空抽吸孔的右侧设置有第一挡板;所述第二对中机构包括设置在第四轴向吸附槽左端的第二真空抽吸孔,所述第二真空抽吸孔的左侧设置有第二挡板。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021379208.6U CN213096083U (zh) | 2020-07-14 | 2020-07-14 | 用于滤棒复合机的下料分切输送系统 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021379208.6U CN213096083U (zh) | 2020-07-14 | 2020-07-14 | 用于滤棒复合机的下料分切输送系统 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN213096083U true CN213096083U (zh) | 2021-05-04 |
Family
ID=75677221
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202021379208.6U Active CN213096083U (zh) | 2020-07-14 | 2020-07-14 | 用于滤棒复合机的下料分切输送系统 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN213096083U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115670001A (zh) * | 2022-11-01 | 2023-02-03 | 上海烟草集团有限责任公司 | 滤棒分切系统及检测方法 |
| CN117678809A (zh) * | 2022-09-02 | 2024-03-12 | 上海烟草集团有限责任公司 | 一种多元复合滤棒旋转供料装置、供料方法及成型装置 |
-
2020
- 2020-07-14 CN CN202021379208.6U patent/CN213096083U/zh active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN117678809A (zh) * | 2022-09-02 | 2024-03-12 | 上海烟草集团有限责任公司 | 一种多元复合滤棒旋转供料装置、供料方法及成型装置 |
| CN115670001A (zh) * | 2022-11-01 | 2023-02-03 | 上海烟草集团有限责任公司 | 滤棒分切系统及检测方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN216128498U (zh) | 一种电池包装机的加料机构 | |
| CN201061207Y (zh) | 铡草装置 | |
| CN118952417A (zh) | 一种陶瓷生产用陶泥成型装置及其成型工艺 | |
| CN109228490A (zh) | 一种活性炭自动挤压成型系统及活性炭自动挤压成型工艺 | |
| EP3984382B1 (en) | Method to control a feeding unit to feed components for smoking articles and conveyor drum of a feeding unit to feed components for smoking articles | |
| CN212393843U (zh) | 滤棒复合机 | |
| CN111631426B (zh) | 滤棒复合机 | |
| CN202640534U (zh) | 一种瓦坯成型机 | |
| CN107512576A (zh) | 一种用于双响烟花自动成型机的转向下筒装置 | |
| CN211153563U (zh) | 糕点制作用面团分切机 | |
| CN218706389U (zh) | 一种双出料口输送装置 | |
| CN213096085U (zh) | 用于滤棒复合机的合一分切轮 | |
| CN207242909U (zh) | 一种用于双响烟花自动成型机的转向下筒装置 | |
| CN215189394U (zh) | 一种卷烟滤棒复合机 | |
| CN110283637A (zh) | 生物质颗粒加工设备和加工方法 | |
| CN202043579U (zh) | 螺蛳切尾自动线 | |
| CN209997762U (zh) | 一种垃圾破碎机 | |
| CN102450303A (zh) | 螺蛳切尾自动线 | |
| CN222941291U (zh) | 一种用于苜蓿草的打捆装置 | |
| CN224043904U (zh) | 一种藕粉加工用切片装置 | |
| CN213289374U (zh) | 一种组装机 | |
| CN201319757Y (zh) | 甘蔗联合收割机剥送轮刷片 | |
| CN220635775U (zh) | 一体式轮胎裂解前期成块机 | |
| CN210869849U (zh) | 一种复合滤棒成型机用进料口结构及成型机 | |
| CN203735411U (zh) | 一种新型核桃去皮机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |