CN213002849U - 一种深孔钻头 - Google Patents
一种深孔钻头 Download PDFInfo
- Publication number
- CN213002849U CN213002849U CN202021833919.6U CN202021833919U CN213002849U CN 213002849 U CN213002849 U CN 213002849U CN 202021833919 U CN202021833919 U CN 202021833919U CN 213002849 U CN213002849 U CN 213002849U
- Authority
- CN
- China
- Prior art keywords
- hole
- cutter head
- drill bit
- screw
- deep hole
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000011010 flushing procedure Methods 0.000 claims description 14
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 abstract description 11
- 229910052742 iron Inorganic materials 0.000 abstract description 5
- 238000003754 machining Methods 0.000 abstract description 4
- 230000009286 beneficial effect Effects 0.000 abstract description 2
- 239000011148 porous material Substances 0.000 abstract description 2
- 230000001568 sexual effect Effects 0.000 abstract description 2
- 239000002826 coolant Substances 0.000 abstract 1
- 239000007788 liquid Substances 0.000 abstract 1
- 238000005520 cutting process Methods 0.000 description 13
- 239000000110 cooling liquid Substances 0.000 description 11
- 238000005553 drilling Methods 0.000 description 8
- 230000005540 biological transmission Effects 0.000 description 3
- 230000003746 surface roughness Effects 0.000 description 3
- 230000000694 effects Effects 0.000 description 2
- 238000007599 discharging Methods 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 238000005406 washing Methods 0.000 description 1
Images

Landscapes
- Drilling Tools (AREA)
Abstract
本实用新型公开了一种深孔钻头,包括刀头、刀杆、中心钻头、刀片、刀片螺钉、键、紧定螺钉Ⅰ、连接螺钉和紧定螺钉Ⅱ;刀头上加工有左半键槽、刀杆上加工右半键槽,键插入左半键槽内,并通过连接螺钉固定在刀头上,键插入右半键槽内,刀头的定位轴插入到刀杆的定位孔内,并用旋入刀杆上的紧定螺钉Ⅰ顶紧;中心钻头装入刀头的中心孔内,并用紧定螺钉Ⅱ顶紧,多个刀片由刀片螺钉固定安装在刀头前端。本实用新型的有益效果是定心效果良好,孔壁光滑,由于多个刀片同时切削,排出铁屑呈细小片状或卷状,冷却液很容易将细小的铁屑带出,排屑效果优良,不易发生堵塞。本实用新型的深孔钻头结构简单,加工效率高,性价比高,在车床及简易加工中心就能使用。
Description
技术领域
本实用新型涉及一种深孔钻头,尤其涉及一种钻孔孔径较大,钻孔深度较深的深孔钻头。
背景技术
深孔钻削在机械加工中是一种费时费力的过程。深孔加工时刀杆受孔径的限制,造成刚性差,强度低,切削时易产生振动、波纹、锥度,而影响深孔的直线度和表面粗糙度。因此对深孔钻头的设计,需要考虑到这些因素。常规的深孔钻头中(如麻花钻),刀刃在转动切钻过程中,刀头由于径向力的不平衡而容易产生钻头与钻孔轴线之间的偏移,这种轴线偏移会影响深孔加工质量。如果钻孔孔径较大,孔深较深,很难一次加工成型,需要多次钻孔扩孔加工,费事费力,而且加工后的直线度和表面粗糙度不好,影响成品率。
实用新型内容
本实用新型所解决的技术问题是克服现有技术的不足,提供一种自动定心,加工精度高的深孔钻头。
本实用新型采用的技术方案是,一种深孔钻头,包括刀头、刀杆、中心钻头、刀片、刀片螺钉、键、紧定螺钉Ⅰ、连接螺钉和紧定螺钉Ⅱ;
刀头上加工有左半键槽、刀杆上加工右半键槽,键插入左半键槽内,并通过连接螺钉固定在刀头上,键插入右半键槽内,刀头的定位轴插入到刀杆的定位孔内,并用旋入刀杆上的紧定螺钉Ⅰ顶紧;中心钻头装入刀头的中心孔内,并用紧定螺钉Ⅱ顶紧,多个刀片由刀片螺钉固定安装在刀头前端。在中心钻头后部还设有螺纹套,螺纹套与刀头螺纹连接,并用紧定螺钉Ⅲ顶紧。刀杆通过键将扭矩传递给刀头,刀头带动刀片旋转切削,因为切削量较大,使用键进行扭矩传递,更加平稳和保险,不会出现打滑的现象。刀头和刀杆组装完成后,使用紧定螺钉Ⅰ顶紧,防止松动。在中心钻头后部还设有螺纹套,螺纹套与刀头螺纹连接,并用紧定螺钉Ⅲ顶紧。调整螺纹套的旋入深度,可以调节中心钻头的伸出长度,当达到需要的长度后,顶紧紧定螺钉Ⅱ和紧定螺钉Ⅲ。
刀头和刀杆中心加工有通孔。螺纹套中心加工有通孔。刀头加工有冲洗孔Ⅰ,冲洗孔Ⅰ与刀头内孔相通。中心钻头加工有中心深孔,中心钻头还加工有与中心深孔相通的冲洗孔Ⅱ。
冷却液可以引入刀头和刀杆的中心通孔内,一部分冷却液经过冲洗孔Ⅰ喷出,喷在刀片表面,对刀片进行润滑和冷却。另一部分冷却液经过螺纹套中心通孔,进入中心钻头的中心深孔,经过冲洗孔Ⅱ喷出,喷在中心钻头的切削刃上,对切削刃进行润滑和冷却。
钻孔时,中心钻头定心,多个刀片参与切削,冷却液从刀具中心输入,铁屑、冷却液从刀具外侧及孔壁之间排出。
本实用新型的有益效果是定心效果良好,孔壁光滑,加工后表面粗糙度能达到Ra3.2-12.5um,深孔直线度0.1-0.3mm,位置度Φ0.2-0.5mm。由于多个刀片同时切削,排出铁屑呈细小片状或卷状,冷却液很容易将细小的铁屑带出,排屑效果优良,不易发生堵塞。本实用新型的深孔钻头结构简单,加工效率高,性价比高,在车床及简易加工中心就能使用。
附图说明
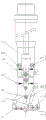
图1为本实用新型一种深孔钻头的主视图;
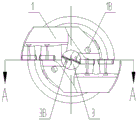
图2为图1的仰视图;
图3为图2中A-A方向剖视图。
图中标记为:1-刀头、2-刀杆、3-中心钻头、4-刀片、5-刀片螺钉、6-键、7-紧定螺钉Ⅰ、8-连接螺钉、9-紧定螺钉Ⅱ、10-螺纹套、11-紧定螺钉Ⅲ、1a-定位轴、1A-左半键槽、1B-冲洗孔Ⅰ、2A-定位孔、2B-右半键槽、3A-中心深孔、3B-冲洗孔Ⅱ。
具体实施方式
下面结合附图对本实用新型作进一步说明。
如图1、图2和图3所示,一种深孔钻头,包括刀头1、刀杆2、中心钻头3、刀片4、刀片螺钉5、键6、紧定螺钉Ⅰ7、连接螺钉8和紧定螺钉Ⅱ9;
刀头1上加工有左半键槽1A、刀杆2上加工右半键槽2B,键6插入左半键槽内1A,并通过连接螺钉8固定在刀头1上,键6插入右半键槽2B内,刀头1的定位轴1a插入到刀杆2的定位孔2A内,并用旋入刀杆2上的紧定螺钉Ⅰ7顶紧;中心钻头3装入刀头1的中心孔内,并用紧定螺钉Ⅱ9顶紧,多个刀片4由刀片螺钉5固定安装在刀头1前端。在中心钻头3后部还设有螺纹套10,螺纹套10与刀头1螺纹连接,并用紧定螺钉Ⅲ11顶紧。刀杆2通过键6将扭矩传递给刀头1,刀头1带动刀片4旋转切削,因为切削量较大,使用键6进行扭矩传递,更加平稳和保险,不会出现打滑的现象。刀头1和刀杆2组装完成后,使用紧定螺钉Ⅰ7顶紧,防止松动。在中心钻头3后部还设有螺纹套10,螺纹套10与刀头1螺纹连接,并用紧定螺钉Ⅲ11顶紧。调整螺纹套10的旋入深度,可以调节中心钻头3的伸出长度,当达到需要的长度后,顶紧紧定螺钉Ⅱ9和紧定螺钉Ⅲ11。
刀头1和刀杆2中心加工有通孔。螺纹套10中心加工有通孔。刀头1加工有冲洗孔Ⅰ1B,冲洗孔Ⅰ1B与刀头1内孔相通。中心钻头3加工有中心深孔3A,中心钻头3还加工有与中心深孔3A相通的冲洗孔Ⅱ3B。
冷却液可以引入刀头1和刀杆2的中心通孔内,一部分冷却液经过冲洗孔Ⅰ1B喷出,喷在刀片4表面,对刀片4进行润滑和冷却。另一部分冷却液经过螺纹套10中心通孔,进入中心钻头的中心深孔3A,经过冲洗孔Ⅱ3B喷出,喷在中心钻头3的切削刃上,对切削刃进行润滑和冷却。
钻孔时,中心钻头3定心,多个刀片4参与切削,冷却液从刀具中心输入,铁屑、冷却液从刀具外侧及孔壁之间排出。
Claims (6)
1.一种深孔钻头,其特征在于:包括刀头(1)、刀杆(2)、中心钻头(3)、刀片(4)、刀片螺钉(5)、键(6)、紧定螺钉Ⅰ(7)、连接螺钉(8)和紧定螺钉Ⅱ(9);
刀头(1)上加工有左半键槽(1A)、刀杆(2)上加工右半键槽(2B),键(6)插入左半键槽(1A)内,并通过连接螺钉(8)固定在刀头(1)上,键(6)插入右半键槽(2B)内,刀头(1)的定位轴(1a)插入到刀杆(2)的定位孔(2A)内,并用旋入刀杆(2)上的紧定螺钉Ⅰ(7)顶紧;中心钻头(3)装入刀头(1)的中心孔内,并用紧定螺钉Ⅱ(9)顶紧,刀片(4)由刀片螺钉(5)固定安装在刀头(1)前端。
2.根据权利要求1所述的一种深孔钻头,其特征在于:在中心钻头(3)后部还设有螺纹套(10),螺纹套(10)与刀头(1)螺纹连接,并用紧定螺钉Ⅲ(11)顶紧。
3.根据权利要求1所述的一种深孔钻头,其特征在于:刀头(1)和刀杆(2)中心加工有通孔。
4.根据权利要求2所述的一种深孔钻头,其特征在于:螺纹套(10)中心加工有通孔。
5.根据权利要求1所述的一种深孔钻头,其特征在于:刀头(1)加工有冲洗孔Ⅰ(1B),冲洗孔Ⅰ(1B)与刀头(1)内孔相通。
6.根据权利要求1所述的一种深孔钻头,其特征在于:中心钻头(3)加工有中心深孔(3A),中心钻头还加工有与中心深孔(3A)相通的冲洗孔Ⅱ(3B)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021833919.6U CN213002849U (zh) | 2020-08-28 | 2020-08-28 | 一种深孔钻头 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021833919.6U CN213002849U (zh) | 2020-08-28 | 2020-08-28 | 一种深孔钻头 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN213002849U true CN213002849U (zh) | 2021-04-20 |
Family
ID=75472188
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202021833919.6U Expired - Fee Related CN213002849U (zh) | 2020-08-28 | 2020-08-28 | 一种深孔钻头 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN213002849U (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115889859A (zh) * | 2022-12-12 | 2023-04-04 | 安徽众鑫科技股份有限公司 | 一种高效经济的深孔钻刀杆 |
| CN117206574A (zh) * | 2023-09-01 | 2023-12-12 | 山西省机电设计研究院有限公司 | 双键联结变沟c型中心孔组合钻及其制作方法 |
| JP7749181B1 (ja) * | 2025-04-28 | 2025-10-06 | 株式会社タンガロイ | 切削工具とその工具ボディ、中子部材 |
-
2020
- 2020-08-28 CN CN202021833919.6U patent/CN213002849U/zh not_active Expired - Fee Related
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115889859A (zh) * | 2022-12-12 | 2023-04-04 | 安徽众鑫科技股份有限公司 | 一种高效经济的深孔钻刀杆 |
| CN117206574A (zh) * | 2023-09-01 | 2023-12-12 | 山西省机电设计研究院有限公司 | 双键联结变沟c型中心孔组合钻及其制作方法 |
| CN117206574B (zh) * | 2023-09-01 | 2024-10-15 | 山西省机电设计研究院有限公司 | 双键联结变沟c型中心孔组合钻及其制作方法 |
| JP7749181B1 (ja) * | 2025-04-28 | 2025-10-06 | 株式会社タンガロイ | 切削工具とその工具ボディ、中子部材 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN113732331B (zh) | 一种高精度可调式反划窝刀具及其使用方法 | |
| CN107953110B (zh) | 用于柴油机机座主轴承螺孔加工的工具及方法 | |
| CN221435176U (zh) | 一种加工驱动座的导向型刀具 | |
| JP4468012B2 (ja) | 回転孔あけ具 | |
| CN218903719U (zh) | 一种快换头式u钻 | |
| CN216541023U (zh) | 一种可换头部模块的模块化刀杆 | |
| CN205289943U (zh) | 一种带有内冷作用的铰刀 | |
| JPH0258043B2 (zh) | ||
| CN215698494U (zh) | 一种组合式pcd阶梯铰刀 | |
| CN220921005U (zh) | 一种双导向可转位扩孔枪钻 | |
| CN109079447B (zh) | 柴油机机架深孔加工方法 | |
| CN113909586A (zh) | 一种制螺纹分体式组合刀具及制螺纹加工方法 | |
| CN224182146U (zh) | 一种套铣成型一体式刀具 | |
| CN223932660U (zh) | 一种模块化刀具 | |
| CN216028153U (zh) | 一种深孔加工专用镗刀 | |
| CN223083867U (zh) | 一种耐磨损的开孔刀具 | |
| CN219254162U (zh) | 一种定位倒角组合刀具 | |
| CN223656087U (zh) | 成型支架刀 | |
| CN215746813U (zh) | 一种全开槽导条刀具 | |
| CN220761096U (zh) | 一种多阶梯复合钻头 | |
| CN223629554U (zh) | 一种用于加工锥度孔及口部倒角的刀具 | |
| CN211135665U (zh) | 一种双刃通孔钻铰刀 | |
| CN222154043U (zh) | 一次成型钻铰合金刀具 | |
| CN222058920U (zh) | 一种带定心功能的快速钻 | |
| CN222036910U (zh) | 一种多功能单刃钻 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20210420 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |