CN212917679U - 一种立式钻孔装置 - Google Patents
一种立式钻孔装置 Download PDFInfo
- Publication number
- CN212917679U CN212917679U CN202021612551.0U CN202021612551U CN212917679U CN 212917679 U CN212917679 U CN 212917679U CN 202021612551 U CN202021612551 U CN 202021612551U CN 212917679 U CN212917679 U CN 212917679U
- Authority
- CN
- China
- Prior art keywords
- drill
- gear
- connecting plate
- guide rod
- supporting bearing
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000005553 drilling Methods 0.000 title claims abstract description 45
- 238000010168 coupling process Methods 0.000 claims description 7
- 238000005859 coupling reaction Methods 0.000 claims description 7
- 125000006850 spacer group Chemical group 0.000 claims description 7
- 230000008878 coupling Effects 0.000 claims description 6
- 238000000034 method Methods 0.000 abstract description 6
- 230000009286 beneficial effect Effects 0.000 abstract description 2
- 239000002699 waste material Substances 0.000 abstract description 2
- 239000000463 material Substances 0.000 description 4
- 238000003754 machining Methods 0.000 description 3
- 229910000906 Bronze Inorganic materials 0.000 description 2
- 239000004677 Nylon Substances 0.000 description 2
- 239000010974 bronze Substances 0.000 description 2
- 230000006835 compression Effects 0.000 description 2
- 238000007906 compression Methods 0.000 description 2
- KUNSUQLRTQLHQQ-UHFFFAOYSA-N copper tin Chemical compound [Cu].[Sn] KUNSUQLRTQLHQQ-UHFFFAOYSA-N 0.000 description 2
- 229920001778 nylon Polymers 0.000 description 2
Images
Landscapes
- Drilling And Boring (AREA)
Abstract
本实用新型公开了一种立式钻孔装置,包括动力装置、进给装置和床体;动力装置包括连接板、主轴箱、支撑座、主轴、大皮带轮、动力头机构、上支承轴承、下支承轴承、电机、小皮带轮和皮带;所述的进给装置包括工作台、油缸、底座、钻模导向杆、钻模板、弹簧导向杆、弹簧和定位块;本实用新型的有益效果是钻孔过程实现自动压紧,同时可实现多个孔同时钻削,避免单一钻孔过程出现操作失误而导致的废品出现,同时该装置的动力头机构可根据不同产品来更换,减少调试工装的时间,提高效率。
Description
技术领域
本实用新型涉及一种立式钻孔装置。
背景技术
过滤器盖类产品上都要钻孔,孔一般都是一周均布,且孔有位置度要求,现有技术中几乎都是使用钻床作为钻孔设备,钻床加工孔时钻头向被加工工件方向运动,进行钻孔。为保证孔的位置度,需要使用钻模板,且钻模板是钻床钻孔时的关键装置,钻床在钻孔时用插销子的方法来保证钻孔的位置度的,操作起来比较麻烦,且位置度会因操作不当导致超差。
发明内容
本实用新型所解决的技术问题是克服现有技术的不足,提供一种不用插销、钻孔过程实现自动压紧的立式钻孔装置。
本实用新型采用的技术方案是,一种立式钻孔装置,包括动力装置、进给装置和床体;动力装置包括连接板、主轴箱、支撑座、主轴、大皮带轮、动力头机构、上支承轴承、下支承轴承、电机、小皮带轮和皮带;所述的主轴箱上端与支撑座固定连接,主轴箱下端与连接板焊接一体,主轴箱与床体固定连接,电机固定在床体上,电机上的小皮带轮通过皮带带动大皮带轮转动,所述的主轴上端与大皮带轮连接,并由支撑座内的上支承轴承支承,主轴下端与动力头机构连接,并由连接板内的下支承轴承支承,所述的动力头机构与连接板固定连接;
所述的进给装置包括工作台、油缸、底座、钻模导向杆、钻模板、弹簧导向杆、弹簧和定位块;所述的油缸固定在床体上,油缸活塞杆穿过工作台,与落在工作台上的底座固定连接,底座中心安装定位块,底座两边安装钻模导向杆,钻模导向杆上端穿过钻模板通孔,弹簧导向杆下端与钻模板固定连接,上端穿过连接板并被固定。
所述的动力头机构包括齿轮箱、主动齿轮、从动齿轮、齿轮轴、联轴套、钻夹轴、钻头、钻夹支承轴承和齿轮轴支承轴承;所述的主轴通过联轴套与齿轮轴连接,从动齿轮套装在钻夹轴上,主动齿轮与从动齿轮相互啮合,钻头装夹在钻夹轴上,齿轮箱固定在连接板上,齿轮箱内设有钻夹轴支承轴承,对钻夹轴进行支承,齿轮箱内设有齿轮轴支承轴承,对齿轮轴进行支承,钻头伸入钻模板的导向孔内。
工作时,启动电机,电机带动小皮带轮转动,小皮带轮通过皮带带动大皮带轮转动,大皮带轮带动主轴旋转,主轴下端通过联轴器带动齿轮轴上的主动齿轮旋转,与主动齿轮啮合的从动齿轮旋转,从而带动钻夹轴旋转,装夹在钻夹轴上的钻头旋转。将工件放到定位块上进行定位,启动油缸,油缸活塞杆推动底座向上运动,钻模导向杆通过钻模板通孔并以此为导向,当工件与钻模板接触后,继续向上运动,在弹簧的作用下,完成对工件的压紧,随着弹簧的不断压缩,导向孔内的钻头伸出钻模板,开始对工件进行钻孔加工,钻孔完成后,油缸活塞杆缩回,底座下降,同时钻模板向下回到原位,工件回到原位,更换工件后,继续加工。
在连接板上方,长隔套套在所述的弹簧导向杆外侧,螺柱穿过长隔套与弹簧导向杆螺纹连接,并用螺母锁紧。通过调整弹簧导向杆伸出连接板上方的长度,可以调整弹簧的压紧力。
所述的钻模导向杆与钻模板通孔间隙配合。此间隙既要能保证钻模导向杆在钻模板通孔内相对滑动,又要不影响钻孔的位置度。
弹簧导向杆与连接板之间还设有衬套。衬套材料可以选用耐磨性较好的材料,如青铜、尼龙等,如衬套磨损,可以更换,不需要更换整个连接板。
所述的钻夹轴与齿轮箱之间还安装推力轴承。钻孔时,推力轴承可以承受较大的轴向力。
与所述的主动齿轮相啮合的从动齿轮数量为2个以上。根据钻孔需要,可以同时进行多孔钻削,提高工作效率,同时,一次多孔加工成型,也保证了钻孔的精度。
本实用新型的有益效果是钻孔过程实现自动压紧,同时可实现多个孔同时钻削,避免单一钻孔过程出现操作失误而导致的废品出现,同时该装置的动力头机构可根据不同产品来更换,减少调试工装的时间,提高效率。
附图说明
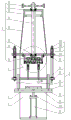
图1为本实用新型一种立式钻孔装置的结构示意图;
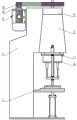
图2为图1左视图;
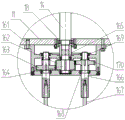
图3为图1中Ⅰ部放大视图。
图中标记为:1-动力装置、2-进给装置、3-床体、4、工件、11-连接板、12-主轴箱、13-支撑座、14-主轴、15-大皮带轮、16-动力头机构、17-上支承轴承、18-下支承轴承、19-电机、110-小皮带轮、111-皮带、21-工作台、22-油缸、221-油缸活塞杆、23-底座、24-钻模导向杆、25-钻模板、25a-钻模板通孔、25b-导向孔、26-弹簧导向杆、27-弹簧、28-定位块、29-长隔套、210-螺柱、211-螺母、212-衬套、161-齿轮箱、162-主动齿轮、163-从动齿轮、164-齿轮轴、165-联轴套、166-钻夹轴、167-钻头、168-钻夹轴支承轴承、169-齿轮轴支承轴承、170-推力轴承。
具体实施方式
下面结合附图对本发明作进一步说明。
如图1和图2所示,一种立式钻孔装置,包括动力装置1、进给装置2和床体3;动力装置1包括连接板11、主轴箱12、支撑座13、主轴14、大皮带轮15、动力头机构16、上支承轴承17、下支承轴承18、电机19、小皮带轮110和皮带111;所述的主轴箱12上端与支撑座13固定连接,主轴箱12下端与连接板11焊接一体,主轴箱12与床体3固定连接,电机19固定在床体3上,电机19上的小皮带轮110通过皮带111带动大皮带轮15转动,所述的主轴14上端与大皮带轮15连接,并由支撑座13内的上支承轴承17支承,主轴14下端与动力头机构16连接,并由连接板11内的下支承轴承18支承,所述的动力头机构16与连接板11固定连接;
所述的进给装置2包括工作台21、油缸22、底座23、钻模导向杆24、钻模板25、弹簧导向杆26、弹簧27和定位块28;所述的油缸22固定在床体3上,油缸活塞杆211穿过工作台21,与落在工作台21上的底座23固定连接,底座23中心安装定位块28,底座23两边安装钻模导向杆24,钻模导向杆24上端穿过钻模板通孔25a,弹簧导向杆26下端与钻模板25固定连接,上端穿过连接板11并被固定。
所述的动力头机构16包括齿轮箱161、主动齿轮162、从动齿轮163、齿轮轴164、联轴套165、钻夹轴166、钻头167、钻夹轴支承轴承168和齿轮轴支承轴承169;所述的主轴14通过联轴套165与齿轮轴164连接,从动齿轮163套装在钻夹轴166上,主动齿轮162与从动齿轮163相互啮合,钻头167装夹在钻夹轴166上,齿轮箱161固定在连接板11上,齿轮箱161内设有钻夹轴支承轴承168,对钻夹轴166进行支承,齿轮箱161内设有齿轮轴支承轴承169,对齿轮轴164进行支承,钻头167伸入钻模板25的导向孔25b内。
工作时,启动电机19,电机19带动小皮带轮110转动,小皮带轮110通过皮带111带动大皮带轮15转动,大皮带轮15带动主轴14旋转,主轴14下端通过联轴器165带动齿轮轴164上的主动齿轮162旋转,与主动齿轮162啮合的从动齿轮163旋转,从而带动钻夹轴166旋转,装夹在钻夹轴166上的钻头167旋转。将工件4放到定位块28上进行定位,启动油缸22,油缸活塞杆221推动底座23向上运动,钻模导向杆24通过钻模板通孔25a并以此为导向,当工件4与钻模板25接触后,继续向上运动,在弹簧27的作用下,完成对工件4的压紧,随着弹簧27的不断压缩,导向孔25b内的钻头167伸出钻模板25,开始对工件4进行钻孔加工,钻孔完成后,油缸活塞杆221缩回,底座23下降,同时钻模板25向下回到原位,工件4回到原位,更换工件4后,继续加工。
在连接板11上方,长隔套29套在所述的弹簧导向杆26外侧,螺柱210穿过长隔套29与弹簧导向杆26螺纹连接,并用螺母211锁紧。通过调整弹簧导向杆26伸出连接板11上方的长度,可以调整弹簧27的压紧力。
所述的钻模导向杆24与钻模板通孔25a间隙配合。此间隙既要能保证钻模导向杆24在钻模板通孔25a内相对滑动,又要不影响钻孔的位置度。
弹簧导向杆26与连接板11之间还设有衬套212。衬套212材料可以选用耐磨性较好的材料,如青铜、尼龙等,如衬套磨损,可以更换,不需要更换整个连接板11。
所述的钻夹轴166与齿轮箱161之间还安装推力轴承170。钻孔时,推力轴承170可以承受较大的轴向力。
与所述的主动齿轮162相啮合的从动齿轮163数量为2个以上。根据钻孔需要,可以同时进行多孔钻削,提高工作效率,同时,一次多孔加工成型,也保证了钻孔的精度。
Claims (7)
1.一种立式钻孔装置,其特征在于:包括动力装置(1)、进给装置(2)和床体(3);动力装置(1)包括连接板(11)、主轴箱(12)、支撑座(13)、主轴(14)、大皮带轮(15)、动力头机构(16)、上支承轴承(17)、下支承轴承(18)、电机(19)、小皮带轮(110)和皮带(111);所述的主轴箱(12)上端与支撑座(13)固定连接,主轴箱(12)下端与连接板(11)焊接一体,主轴箱(12)与床体(3)固定连接,电机(19)固定在床体(3)上,电机(19)上的小皮带轮(110)通过皮带(111)带动大皮带轮(15)转动,所述的主轴(14)上端与大皮带轮(15)连接,并由支撑座(13)内的上支承轴承(17)支承,主轴(14)下端与动力头机构(16)连接,并由连接板(11)内的下支承轴承(18)支承,所述的动力头机构(16)与连接板(11)固定连接;
所述的进给装置(2)包括工作台(21)、油缸(22)、底座(23)、钻模导向杆(24)、钻模板(25)、弹簧导向杆(26)、弹簧(27)和定位块(28);所述的油缸(22)固定在床体(3)上,油缸活塞杆(221)穿过工作台(21),与落在工作台(21)上的底座(23)固定连接,底座(23)中心安装定位块(28),底座(23)两边安装钻模导向杆(24),钻模导向杆(24)上端穿过钻模板通孔(25a),弹簧导向杆(26)下端与钻模板(25)固定连接,上端穿过连接板(11)并被固定。
2.根据权利要求1所述的一种立式钻孔装置,其特征在于:所述的动力头机构(16)包括齿轮箱(161)、主动齿轮(162)、从动齿轮(163)、齿轮轴(164)、联轴套(165)、钻夹轴(166)、钻头(167)、钻夹轴支承轴承(168)和齿轮轴支承轴承(169);所述的主轴(14)通过联轴套(165)与齿轮轴(164)连接,从动齿轮(163)套装在钻夹轴(166)上,主动齿轮(162)与从动齿轮(163)相互啮合,钻头(167)装夹在钻夹轴(166)上,齿轮箱(161)固定在连接板(11)上,齿轮箱(161)内设有钻夹轴支承轴承(168),对钻夹轴(166)进行支承,齿轮箱(161)内设有齿轮轴支承轴承(169),对齿轮轴(164)进行支承,钻头(167)伸入钻模板(25)的导向孔(25b)内。
3.根据权利要求1所述的一种立式钻孔装置,其特征在于:在连接板(11)上方,长隔套(29)套在所述的弹簧导向杆(26)外侧,螺柱(210)穿过长隔套(29)与弹簧导向杆(26)螺纹连接,并用螺母(211)锁紧。
4.根据权利要求1所述的一种立式钻孔装置,其特征在于:所述的钻模导向杆(24)与钻模板通孔(25a)间隙配合。
5.根据权利要求1所述的一种立式钻孔装置,其特征在于:弹簧导向杆(26)与连接板(11)之间还设有衬套(212)。
6.根据权利要求2所述的一种立式钻孔装置,其特征在于:所述的钻夹轴(166)与齿轮箱(161)之间还安装推力轴承(170)。
7.根据权利要求2所述的一种立式钻孔装置,其特征在于:与所述的主动齿轮(162)相啮合的从动齿轮(163)数量为2个以上。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021612551.0U CN212917679U (zh) | 2020-08-06 | 2020-08-06 | 一种立式钻孔装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021612551.0U CN212917679U (zh) | 2020-08-06 | 2020-08-06 | 一种立式钻孔装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN212917679U true CN212917679U (zh) | 2021-04-09 |
Family
ID=75334703
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202021612551.0U Expired - Fee Related CN212917679U (zh) | 2020-08-06 | 2020-08-06 | 一种立式钻孔装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN212917679U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113770406A (zh) * | 2021-08-09 | 2021-12-10 | 浙江王力安防产品有限公司 | 台式钻床 |
-
2020
- 2020-08-06 CN CN202021612551.0U patent/CN212917679U/zh not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113770406A (zh) * | 2021-08-09 | 2021-12-10 | 浙江王力安防产品有限公司 | 台式钻床 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103157822B (zh) | 自动打孔机 | |
| CN203171009U (zh) | 自动打孔机 | |
| CN211162048U (zh) | 一种极坐标法兰钻孔工作台 | |
| CN108907736B (zh) | 连杆加工系统 | |
| CN114800068A (zh) | 用于轴类零件生产的加工机床 | |
| CN213827106U (zh) | 一种多工位钻床 | |
| CN219131459U (zh) | 一种钻孔铆压设备 | |
| CN101905336A (zh) | 一种用于锁具钻孔的钻孔机 | |
| CN117840485B (zh) | 一种轴承座铸件成型加工设备 | |
| CN114833586B (zh) | 一种具有定位功能的五金沙发脚钻孔装置 | |
| CN217964902U (zh) | 一种钻床专用夹具 | |
| CN212469861U (zh) | 一种双面法兰钻孔装置 | |
| CN212469862U (zh) | 一种高效高准确度的钻孔机 | |
| CN114905580A (zh) | 一种用于酒吧椅座位板的高精度钻孔设备 | |
| CN118616561B (zh) | 一种多冲头液压机床 | |
| CN110961688B (zh) | 夹体中心孔钻机 | |
| CN219275202U (zh) | 钻攻机 | |
| CN216966361U (zh) | 一种钢结构加工生产用的冲孔设备 | |
| PL241000B1 (pl) | Urządzenie wiertnicze | |
| CN213470439U (zh) | 一种钻床用送料装置 | |
| CN210756760U (zh) | 一种多功能龙门铣床 | |
| CN218695906U (zh) | 一种加工台虎钳钳口螺纹孔的工装 | |
| CN216176811U (zh) | 矿山钎具加工专用钎钻组合机床 | |
| CN216297997U (zh) | 多钻头打孔设备 | |
| CN214445095U (zh) | 一种精磨机整装设备 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20210409 |