CN212822169U - 一种冲孔和折弯同步进行的钣金模具冲压结构及模具结构 - Google Patents
一种冲孔和折弯同步进行的钣金模具冲压结构及模具结构 Download PDFInfo
- Publication number
- CN212822169U CN212822169U CN202020556455.2U CN202020556455U CN212822169U CN 212822169 U CN212822169 U CN 212822169U CN 202020556455 U CN202020556455 U CN 202020556455U CN 212822169 U CN212822169 U CN 212822169U
- Authority
- CN
- China
- Prior art keywords
- plate
- pressing
- punching
- sliding block
- sheet metal
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000005452 bending Methods 0.000 title claims abstract description 63
- 239000002184 metal Substances 0.000 title claims abstract description 37
- 238000004080 punching Methods 0.000 title claims description 97
- 239000000463 material Substances 0.000 claims abstract description 21
- 238000003825 pressing Methods 0.000 claims description 88
- 230000007246 mechanism Effects 0.000 claims description 19
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 claims description 8
- 229910052757 nitrogen Inorganic materials 0.000 claims description 4
- 230000005540 biological transmission Effects 0.000 claims description 3
- 230000001360 synchronised effect Effects 0.000 claims description 3
- 238000004519 manufacturing process Methods 0.000 abstract description 13
- 230000033001 locomotion Effects 0.000 abstract description 3
- 238000000034 method Methods 0.000 description 8
- 230000008569 process Effects 0.000 description 8
- 238000010586 diagram Methods 0.000 description 3
- 230000001133 acceleration Effects 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 230000026058 directional locomotion Effects 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 230000002035 prolonged effect Effects 0.000 description 1
- 230000007306 turnover Effects 0.000 description 1
Images

Landscapes
- Bending Of Plates, Rods, And Pipes (AREA)
Abstract
本实用新型提供一种冲孔和折弯同步进行的钣金模具冲压结构及模具结构,本模具结构包括上模座、下模座、折弯结构和侧冲孔斜楔滑块结构,所述折弯结构和所述侧冲孔斜楔滑块结构设置在所述上模座和所述下模座之间,通过在上模座上连接折弯结构和侧冲孔斜楔滑块结构,当上模下行时,折弯结构和侧冲孔斜楔滑块结构会同时运动,折弯结构对钣金件进行固定和折弯,而侧冲孔斜楔滑块结构会对钣金件从侧面进行冲孔,这种结构有效的提升了生产效率,节约了模具的用料成本,降低了模具的生产成本。
Description
技术领域
本实用新型涉及冲压模具技术领域,具体涉及一种冲孔和折弯同步进行的钣金模具冲压结构及模具结构。
背景技术
钣金冲压模具在机械制造行业中应用及其广泛,而钣金件的成型往往缺少不了冲孔、折弯等多道工序,在钣金传统冲压领域中,冲孔和折弯工艺基本上都是分开来做,即冲孔模冲孔,折弯模折弯,侧面冲孔也是会分出一序来单独做侧面冲孔工艺,这样一来,工艺流程会延长,而且这种生产方式中间需要不断的进行物料周转或在不同的模具上安装定位,耗费时间的同时又增加了人工,降低了生产效率。
实用新型内容
本实用新型的目的在于避免现有技术中的不足之处而提供一种冲孔和折弯同步进行的钣金模具冲压结构及模具结构,该模具冲压结构可以实现侧面冲孔和侧面折弯同步进行,大大节省了模具成本和生产成本,提升了生产效率。
本实用新型提供一种冲孔和折弯同步进行的钣金模具冲压结构,包括上模座、下模座、折弯结构和侧冲孔斜楔滑块结构,所述折弯结构和所述侧冲孔斜楔滑块结构设置在所述上模座和所述下模座之间,所述折弯结构包括物料放置台、第一压弹机构和第二压弹机构,所述第一压弹机构包括第一压弹件、按压板和第一脱料镶件,所述第一压弹件一端与所述上模座固定连接,所述第一压弹件另一端与所述按压板固定连接,所述第一脱料镶件安装于所述按压板底部,所述第二压弹机构包括第二压弹件、折弯板和第二脱料镶件,所述第二压弹件的一端与所述上模座固定连接,所述第二压弹件的另一端与所述折弯板固定连接,所述折弯板包括下压板和与所述下压板两端固定连接的施力板,所述第二脱料镶件安装于所述施力板的底部,所述按压板设置在所述下压板下方,所述施力板设置在所述按压板两侧,所述物料放置台设置在所述按压板与所述施力板下方,
所述侧冲孔斜楔滑块结构的底部与所述下模座滑动连接,所述侧冲孔斜楔滑块结构的上端与所述上模座连接,所述侧冲孔斜楔滑块结构侧面设置有侧冲冲头,所述侧冲冲头与所述物料放置台平行且始终正对所述物料放置台上方。
首先,所述侧冲孔斜楔滑块结构包括第三压弹件、外滑块插刀和外滑块,所述第三压弹件的一端与所述外滑块插刀固定连接,所述第三压弹件的另一端与所述上模座固定连接,所述外滑块设有一斜面,所述外滑块插刀与所述斜面滑动连接。
进一步地,所述外滑块侧面设有侧冲垫板,所述侧冲垫板上连接有侧冲夹板,所述侧冲冲头与所述侧冲夹板固定连接。
优选地,所述第一压弹件、所述第二压弹件和所述第三压弹件均为氮气弹簧。
优选地,所述下模座上设置有下模板,所述下模板与所述外滑块底部滑动连接。
进一步地,所述斜面上设有第一耐磨滑板,所述第一耐磨滑板和所述外滑块插刀滑动连接。
进一步地,所述外滑块底部设有第二耐磨滑板,所述第二耐磨滑板与所述下模板滑动连接。
进一步地,所述外滑块内设有复位弹簧组件。
进一步地,所述侧冲冲头上设有刀口镶件。
一种模具结构,包括驱动装置和如上所述的一种冲孔和折弯同步进行的钣金模具冲压结构,所述驱动装置与如上所述的一种冲孔和折弯同步进行的钣金模具冲压结构传动连接。
本实用新型的有益效果:
本实用新型提供一种冲孔和折弯同步进行的钣金模具冲压结构,包括上模座、下模座、折弯结构和侧冲孔斜楔滑块结构,所述折弯结构和所述侧冲孔斜楔滑块结构设置在所述上模座和所述下模座之间,所述折弯结构包括物料放置台、第一压弹机构和第二压弹机构,所述第一压弹机构包括第一压弹件、按压板和第一脱料镶件,所述第一压弹件一端与所述上模座固定连接,所述第一压弹件另一端与所述按压板固定连接,所述第一脱料镶件安装于所述按压板底部,所述第二压弹机构包括第二压弹件、折弯板和第二脱料镶件,所述第二压弹件的一端与所述上模座固定连接,所述第二压弹件的另一端与所述折弯板固定连接,所述折弯板包括下压板和与所述下压板两端固定连接的施力板,所述第二脱料镶件安装于所述施力板的底部,所述按压板设置在所述下压板下方,所述施力板设置在所述按压板两侧,所述物料放置台设置在所述按压板与所述施力板下方,所述侧冲孔斜楔滑块结构的底部与所述下模座滑动连接,所述侧冲孔斜楔滑块结构的上端与所述上模座连接,所述侧冲孔斜楔滑块结构侧面设置有侧冲冲头,所述侧冲冲头与所述物料放置台平行且始终正对所述物料放置台上方,通过在上模座上连接折弯结构和侧冲孔斜楔滑块结构,当上模下行时,折弯结构和侧冲孔斜楔滑块结构会同时运动,折弯结构对钣金件进行固定和折弯,而侧冲孔斜楔滑块结构会对钣金件从侧面进行冲孔,使冲孔折弯同步进行,成型工艺得到很大简化,有效的提升了生产效率,节约了模具的用料成本,降低了模具的生产成本。
附图说明
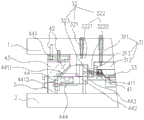
图1是本实用新型一种冲孔和折弯同步进行的钣金模具冲压结构的结构剖面结构示意图。
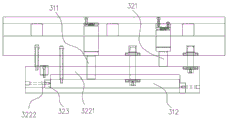
图2是本实用新型折弯结构的结构示意图。
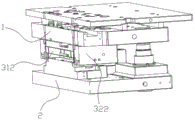
图3是本实用新型一种冲孔和折弯同步进行的钣金模具冲压结构的结构示意图一。
图4是本实用新型一种冲孔和折弯同步进行的钣金模具冲压结构的结构示意图二。
图中包括有:
上模座1、下模座2、第一压弹机构31、第一压弹件311、按压板312、第一脱料镶件313、第二压弹机构32、第二压弹件321、折弯板322、下压板3221、施力板3222、第二脱料镶件323、物料放置台33、侧冲冲头41、刀口镶件411、第三压弹件42、外滑块插刀43、外滑块44、斜面441、第一耐磨滑板4411、第二耐磨滑板4412、侧冲垫板442、侧冲夹板443、复位弹簧组件444、下模板5。
具体实施方式
为使本实用新型的上述目的、特征和优点能够更加明显易懂,下面结合附图对本实用新型的具体实施方式做详细的说明,在下面的描述中阐述了很多具体细节以便于充分理解本实用新型。但是本实用新型能够以很多不同于在此描述的其它方式来实施,本领域技术人员可以在不违背本实用新型内涵的情况下做类似改进,因此本实用新型不受下面公开的具体实施的限制。
以下实施方式对本实用新型作进一步说明,但本实用新型所涉及的范围不局限于以下所列举的方式。
实施例1
请参照图1至图4,本实用新型提供一种冲孔和折弯同步进行的钣金模具冲压结构,包括上模座1、下模座2、折弯结构和侧冲孔斜楔滑块结构,所述折弯结构和所述侧冲孔斜楔滑块结构设置在所述上模座1和所述下模座2之间,所述折弯结构包括物料放置台33、第一压弹机构31和第二压弹机构32,所述第一压弹机构31包括第一压弹件311、按压板312和第一脱料镶件313,所述第一压弹件311一端与所述上模座1固定连接,所述第一压弹件311另一端与所述按压板312固定连接,所述第一脱料镶件313安装于所述按压板312底部,所述第二压弹机构32包括第二压弹件321、折弯板322和第二脱料镶件323,所述第二压弹件321的一端与所述上模座1固定连接,所述第二压弹件321的另一端与所述折弯板322固定连接,所述折弯板322包括下压板3221和与所述下压板3221两端固定连接的施力板3222,所述第二脱料镶件323安装于所述施力板3222的底部,所述按压板312设置在所述下压板3221下方,所述施力板3222设置在所述按压板312两侧,所述物料放置台33设置在所述按压板312与所述施力板3222下方,
所述侧冲孔斜楔滑块结构的底部与所述下模座2滑动连接,所述侧冲孔斜楔滑块结构的上端与所述上模座1连接,所述侧冲孔斜楔滑块结构侧面设置有侧冲冲头41,所述侧冲冲头41与所述物料放置台33平行且始终正对所述物料放置台33上方,当上模下行时,侧冲孔斜楔滑块结构和折弯结构同时运动,按压板312进行压料,折弯板322继续下行直至与按压板312贴合,施力板3222上的第二脱料镶件323完成折弯,同时侧冲孔斜楔滑块结构利用侧冲冲头41进行侧冲,已达到侧冲折弯同步进行的目的,成型工艺得到很大简化,从而节约生产成本,加快生产效率,也减少了两副模具带来的误差,提高了产品的质量。
所述侧冲孔斜楔滑块结构包括第三压弹件42、外滑块插刀43和外滑块44,所述第三压弹件42的一端与所述外滑块插刀43固定连接,所述第三压弹件42的另一端与所述上模座1固定连接,所述外滑块44设有一斜面441,所述外滑块插刀43与所述斜面441滑动连接,外滑块插刀44在冲床下压带动下,利用端面的斜面441来推动外滑块44,外滑块44做定向运动,此时折弯结构已经完成折弯运动,随着外滑块插刀43的继续下压,侧冲冲头41穿过折弯板322避位,对钣金件进行冲孔。
所述外滑块44内设有复位弹簧组件444,在整个模具结构完成冲孔和折弯后,在复位弹簧组件444的驱动下,侧冲孔斜楔滑块结构进行复位,当侧冲冲头41完全脱离折弯板322后,折弯结构开始复位,折弯板322开始脱离按压板312,随后按压板312脱离钣金件解除压料。
所述外滑块44侧面设有侧冲垫板442,所述侧冲垫板442上连接有侧冲夹板443,所述侧冲冲头41与所述侧冲夹板443固定连接,侧冲垫板442可以有效降低外滑块44与侧冲冲头41的作用力,使强度较小的外滑块44不容易受到损坏,同时侧冲垫板442为可拆卸替换结构,可以通过调整侧冲垫板442的厚度从而调节侧冲冲头41的插入深度,侧冲垫板442有效地固定了侧冲冲头41的位置。
所述第一压弹件311、所述第二压弹件321和所述第三压42弹件均为氮气弹簧,氮气弹簧的作用直接且成本偏低。
所述下模座2上设置有下模板5,所述下模板5与所述外滑块44底部滑动连接,通过下模板5和外滑块44之间的相对运动,以便给设置在外滑块44一侧上的侧冲冲头41以初始加速度,进而给侧冲冲头41进行冲孔提供动力。
所述斜面441上设有第一耐磨滑板4411,所述第一耐磨滑板4411和所述外滑块插刀43滑动连接,所述外滑块44底部设有第二耐磨滑板4412,所述第二耐磨滑板4412与所述下模板5滑动连接,耐磨滑块降低了外滑块插刀43与外滑块44之间的摩擦力,同时也降低了外滑块44和下模板5之间的摩擦力,提高了相对运动的流畅性,使整个侧冲孔斜楔滑块结构运动更顺畅。
所述侧冲冲头41上设有刀口镶件411,刀口镶件411硬度较强且具有一定形状,在冲孔过程中直接和钣金件接触,是冲孔的重要部件。
实施例2
本实施例提供一种模具结构,该模具结构包括驱动装置和实施例1中的一种冲孔和折弯同步进行的钣金模具冲压结构,所述驱动装置与实施例1中的一种冲孔和折弯同步进行的钣金模具冲压结构传动连接,通过在上模座上连接折弯结构和侧冲孔斜楔滑块结构,该结构在对产品进行折弯的同时又对产品进行了冲孔,成型工艺得到很大简化,从而节约生产成本,加快生产效率,同时减少使用两副模具所带来的误差,提高了产品质量。
以上结合具体实施例描述了本实用新型的技术原理。这些描述只是为了解释本实用新型的原理,而不能以任何方式解释为对本实用新型保护范围的限制。基于此处的解释,本领域的技术人员不需要付出创造性的劳动即可联想到本实用新型的其它具体实施方式,这些方式都将落入本实用新型的保护范围之内。
Claims (10)
1.一种冲孔和折弯同步进行的钣金模具冲压结构,其特征在于:包括上模座、下模座、折弯结构和侧冲孔斜楔滑块结构,所述折弯结构和所述侧冲孔斜楔滑块结构设置在所述上模座和所述下模座之间,所述折弯结构包括物料放置台、第一压弹机构和第二压弹机构,所述第一压弹机构包括第一压弹件、按压板和第一脱料镶件,所述第一压弹件一端与所述上模座固定连接,所述第一压弹件另一端与所述按压板固定连接,所述第一脱料镶件安装于所述按压板底部,所述第二压弹机构包括第二压弹件、折弯板和第二脱料镶件,所述第二压弹件的一端与所述上模座固定连接,所述第二压弹件的另一端与所述折弯板固定连接,所述折弯板包括下压板和与所述下压板两端固定连接的施力板,所述第二脱料镶件安装于所述施力板的底部,所述按压板设置在所述下压板下方,所述施力板设置在所述按压板两侧,所述物料放置台设置在所述按压板与所述施力板下方,
所述侧冲孔斜楔滑块结构的底部与所述下模座滑动连接,所述侧冲孔斜楔滑块结构的上端与所述上模座连接,所述侧冲孔斜楔滑块结构侧面设置有侧冲冲头,所述侧冲冲头与所述物料放置台平行且始终正对所述物料放置台上方。
2.如权利要求1所述的一种冲孔和折弯同步进行的钣金模具冲压结构,其特征在于:所述侧冲孔斜楔滑块结构包括第三压弹件、外滑块插刀和外滑块,所述第三压弹件的一端与所述外滑块插刀固定连接,所述第三压弹件的另一端与所述上模座固定连接,所述外滑块设有一斜面,所述外滑块插刀与所述斜面滑动接触。
3.如权利要求2所述的一种冲孔和折弯同步进行的钣金模具冲压结构,其特征在于:所述外滑块侧面设有侧冲垫板,所述侧冲垫板上连接有侧冲夹板,所述侧冲冲头与所述侧冲夹板固定连接。
4.如权利要求2所述的一种冲孔和折弯同步进行的钣金模具冲压结构,其特征在于:所述第一压弹件、所述第二压弹件和所述第三压弹件均为氮气弹簧。
5.如权利要求2所述的一种冲孔和折弯同步进行的钣金模具冲压结构,其特征在于:所述下模座上设置有下模板,所述下模板与所述外滑块底部滑动连接。
6.如权利要求2所述的一种冲孔和折弯同步进行的钣金模具冲压结构,其特征在于:所述斜面上设有第一耐磨滑板,所述第一耐磨滑板和所述外滑块插刀滑动连接。
7.如权利要求5所述的一种冲孔和折弯同步进行的钣金模具冲压结构,其特征在于:所述外滑块底部设有第二耐磨滑板,所述第二耐磨滑板与所述下模板滑动连接。
8.如权利要求2所述的一种冲孔和折弯同步进行的钣金模具冲压结构,其特征在于:所述外滑块内设有复位弹簧组件。
9.如权利要求1所述的一种冲孔和折弯同步进行的钣金模具冲压结构,其特征在于:所述侧冲冲头上设有刀口镶件。
10.一种模具结构,其特征在于:包括驱动装置和权利要求1-9任一项所述的一种冲孔和折弯同步进行的钣金模具冲压结构,所述驱动装置与所述的一种冲孔和折弯同步进行的钣金模具冲压结构传动连接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020556455.2U CN212822169U (zh) | 2020-04-15 | 2020-04-15 | 一种冲孔和折弯同步进行的钣金模具冲压结构及模具结构 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020556455.2U CN212822169U (zh) | 2020-04-15 | 2020-04-15 | 一种冲孔和折弯同步进行的钣金模具冲压结构及模具结构 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN212822169U true CN212822169U (zh) | 2021-03-30 |
Family
ID=75152776
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202020556455.2U Active CN212822169U (zh) | 2020-04-15 | 2020-04-15 | 一种冲孔和折弯同步进行的钣金模具冲压结构及模具结构 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN212822169U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116638004A (zh) * | 2023-04-13 | 2023-08-25 | 北京图维科技有限公司 | 一种硬盘外壳加工装置 |
-
2020
- 2020-04-15 CN CN202020556455.2U patent/CN212822169U/zh active Active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN116638004A (zh) * | 2023-04-13 | 2023-08-25 | 北京图维科技有限公司 | 一种硬盘外壳加工装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN106944543A (zh) | 一种级进模弯曲机构 | |
| CN213052198U (zh) | 一种厚板材折弯成型模具 | |
| CN215355681U (zh) | 一种能多面同步冲孔的冲压模具 | |
| CN220196109U (zh) | 一种用于无内圆角产品的折弯模具及冲压设备 | |
| CN213826723U (zh) | 一种用于生产电机铁芯冲压床的固定装置 | |
| CN207899990U (zh) | 厚料连续冲压模具 | |
| CN203495012U (zh) | 冲压模具 | |
| CN213560993U (zh) | 一种钢板弹簧夹箍成型铆卡模具 | |
| CN214719675U (zh) | 一种薄板翻边翻孔模具 | |
| CN111774471B (zh) | 一种弯管冲孔模具 | |
| CN210936668U (zh) | 电机支架的冲切模具 | |
| CN104707912B (zh) | 一种双滑联动成型钣金内卷边的冲压模具 | |
| CN212191093U (zh) | 一种高精度拍钉模具 | |
| CN211027763U (zh) | 一种侧冲模具 | |
| JP2010058138A (ja) | 曲げ加工装置 | |
| CN213350545U (zh) | 一种模具用折弯脱料结构 | |
| CN215467433U (zh) | 一种高速冲孔钢板精准定位设备 | |
| CN208374007U (zh) | 车门把手下料冲孔模具 | |
| CN222931663U (zh) | 一种食品夹防反弹成型工装 | |
| CN218425100U (zh) | 冲孔模具 | |
| CN224168452U (zh) | 一种冲压装置 | |
| CN217070449U (zh) | 一种折弯模具 | |
| CN216989505U (zh) | 一种五金模具及其内部反向折弯装置 | |
| CN113102630B (zh) | 一种多折弯结构加工模具及其使用方法 | |
| CN215544268U (zh) | 一种带限位组件的折弯冲压模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |