CN212652936U - 一种用于多芯片组装的精准定位焊接治具 - Google Patents
一种用于多芯片组装的精准定位焊接治具 Download PDFInfo
- Publication number
- CN212652936U CN212652936U CN202020996789.1U CN202020996789U CN212652936U CN 212652936 U CN212652936 U CN 212652936U CN 202020996789 U CN202020996789 U CN 202020996789U CN 212652936 U CN212652936 U CN 212652936U
- Authority
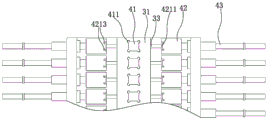
- CN
- China
- Prior art keywords
- positioning
- welding
- clamping part
- groove
- sliding block
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000003466 welding Methods 0.000 title claims abstract description 52
- 239000002184 metal Substances 0.000 claims abstract description 36
- 239000003990 capacitor Substances 0.000 claims abstract description 34
- 238000009434 installation Methods 0.000 claims abstract description 13
- 230000007246 mechanism Effects 0.000 claims abstract description 11
- 230000000712 assembly Effects 0.000 claims abstract description 9
- 238000000429 assembly Methods 0.000 claims abstract description 9
- 230000000149 penetrating effect Effects 0.000 claims abstract description 4
- 229910000679 solder Inorganic materials 0.000 claims description 5
- 238000010521 absorption reaction Methods 0.000 claims 1
- 238000004519 manufacturing process Methods 0.000 description 6
- 239000003985 ceramic capacitor Substances 0.000 description 5
- 238000000034 method Methods 0.000 description 3
- RSWGJHLUYNHPMX-UHFFFAOYSA-N Abietic-Saeure Natural products C12CCC(C(C)C)=CC2=CCC2C1(C)CCCC2(C)C(O)=O RSWGJHLUYNHPMX-UHFFFAOYSA-N 0.000 description 1
- KHPCPRHQVVSZAH-HUOMCSJISA-N Rosin Natural products O(C/C=C/c1ccccc1)[C@H]1[C@H](O)[C@@H](O)[C@@H](O)[C@@H](CO)O1 KHPCPRHQVVSZAH-HUOMCSJISA-N 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
- KHPCPRHQVVSZAH-UHFFFAOYSA-N trans-cinnamyl beta-D-glucopyranoside Natural products OC1C(O)C(O)C(CO)OC1OCC=CC1=CC=CC=C1 KHPCPRHQVVSZAH-UHFFFAOYSA-N 0.000 description 1
- 238000009423 ventilation Methods 0.000 description 1
Images




Landscapes
- Fixed Capacitors And Capacitor Manufacturing Machines (AREA)
Abstract
本实用新型涉及一种用于多芯片组装的精准定位焊接治具。该种用于芯片组装的精准定位焊接治具,包括治具底座、焊接组件,治具底座具有一沿长度方向延伸的凸台,焊接组件设有若干组,各焊接组件沿治具底座长度方向间隔排列设置;焊接组件包括容置槽、滑块、与各滑块连接的驱动机构,容置槽开设于凸台上,凸台底部开设有定位孔,定位孔内设有贯穿出定位孔的导轨,各驱动机构分别带动各滑块在导轨上移动;滑块包括夹持部、定位部,夹持部设有安装位;各夹持部分别带动金属支架朝向容置槽移动,两金属支架与电容器芯体对应的夹持贴合于电容器芯体两侧。本实用新型能够满足更高的定位精度要求,提高焊接效率。
Description
技术领域
本实用新型涉及一种用于多芯片组装的精准定位焊接治具。
背景技术
陶瓷电容器在生产过程中,电容器芯体需要与金属电极片焊接,但现有的焊接治具不能很好地固定限位金属电极片,在焊接过程中,容易出现金属电极片与电容器芯体产生虚焊、焊接不饱满、出现孔洞的现象,且由于金属电极片与电容器芯体较难组装定位,导致生产效率不高,难以大批量生产。
实用新型内容
本实用新型的主要目的是克服现有技术的缺点,提供一种满足更高的定位精度要求,提高焊接效率的用于多芯片组装的精准定位焊接治具。
为实现上述目的,本实用新型采用的技术方案如下:
一种用于多芯片组装的精准定位焊接治具,用于将电容器芯体夹持于两金属支架之间进行焊接,包括治具底座、焊接组件,所述治具底座具有一沿长度方向延伸的凸台,所述焊接组件设有若干组,各焊接组件沿治具底座长度方向间隔排列设置;所述焊接组件包括用于放置电容器芯体的容置槽、相对设置且设于容置槽两侧的滑块、与各滑块连接的驱动机构,所述容置槽开设于凸台上,凸台底部开设有定位孔,定位孔内设有贯穿出定位孔的导轨,所述滑块底部开设有与导轨配合的凹槽,两滑块分别通过所述凹槽设于导轨上,各驱动机构分别带动各滑块在导轨上移动;所述滑块包括夹持部、定位部,夹持部朝向容置槽一侧设有用于定位金属支架的安装位;所述各夹持部分别带动金属支架朝向容置槽移动,定位部与定位孔配合,定位部可移动的嵌于定位孔内,且两金属支架与电容器芯体对应的夹持贴合于电容器芯体两侧。
进一步的,所述滑块的夹持部朝向外侧一端向下凸出有一连接部,所述连接部固定于夹持部与定位部之间,连接部使夹持部与定位部之间具有可容纳容置槽至定位孔之间距离的空间。
进一步的,所述夹持部开设有上下贯穿的竖向槽,所述金属支架两侧边形成有缺口,所述缺口与竖向槽连通使多余焊料可由缺口流至竖向槽内排出。
进一步的,所述滑块的定位部上窄下宽,所述定位孔与定位部配合呈上窄下宽结构。
进一步的,所述滑块的夹持部朝向外侧一面开设有与安装位对应的放置槽,所述放置槽内设有磁铁,放置槽朝向内侧延伸至使磁铁可将金属支架吸附于安装位上的位置。
进一步的,所述磁铁采用耐高温磁铁。
进一步的,所述容置槽呈矩形结构,容置槽的四角设有向外凸出的弧形部。
进一步的,所述驱动机构包括弹簧杆,弹簧杆安装于治具底座上,且弹簧杆一端与滑块连接,弹簧杆带动滑块朝向容置槽方向移动。
由上述对本实用新型的描述可知,与现有技术相比,本实用新型的有益效果是:
第一,通过采用滑块与导轨的配合、定位部与定位孔的配合,以精准定位金属支架与电容器芯体的对应位置,确保陶瓷电容器焊点质量及焊接的一致性,提高陶瓷电容器的生产质量;
第二,通过采用多组焊接组件,可以实现同时焊接多个陶瓷电容器,以实现批量化生产,提高焊接效率。
附图说明
图1是本实用新型具体实施方式的焊接治具的整体结构示意图。
图2是本实用新型具体实施方式的焊接组件移动将电容器芯体夹持于金属片之间的示意图。
图3是本实用新型具体实施方式的焊接治具的俯视图。
图4是本实用新型具体实施方式的焊接治具的侧视图。
图5是本实用新型具体实施方式的图1中的A处放大图。
图中:1.电容器芯体,2.金属支架,21.缺口,3.治具底座,31.凸台,32.定位孔,33.导轨,4.焊接组件,41.容置槽,411.弧形部,42.滑块,421.夹持部, 4211.安装位,4212.放置槽,4213.竖向槽,422.定位部,423.连接部,43.弹簧杆。
具体实施方式
以下通过具体实施方式对本实用新型作进一步的描述。
参照图1至图5,本实用新型的一种用于多芯片组装的精准定位焊接治具,用于将电容器芯体1夹持于两金属支架2之间进行焊接,包括治具底座3、焊接组件 4。
焊接组件4设有若干组,各组焊接组件4沿治具底座3长度方向间隔排列设置;治具底座3具有一沿长度方向延伸的凸台31;焊接组件4包括用于放置电容器芯体1的容置槽41、相对设置且设于容置槽41两侧的滑块42、与各滑块42连接的驱动机构,容置槽41呈矩形结构,容置槽41的四角设有向外凸出的弧形部411,以方便焊接后的陶瓷电容器从容置槽41内取出;容置槽41开设于凸台31上,凸台31底部开设有定位孔32,定位孔32内设有贯穿出定位孔32两侧的导轨33,滑块42底部开设有与导轨33配合的凹槽,两滑块42分别通过凹槽设于导轨33上,各驱动机构43分别带动各滑块42在导轨33上移动;驱动机构包括弹簧杆43,弹簧杆43安装于治具底座3上,且弹簧杆431一端与滑块42连接,弹簧杆43可带动滑块42朝向容置槽41方向移动,由于电容器芯体1在生产过程中存在一定公差,弹簧杆43可提供一个装配弹力,使电容器芯体1与金属支架2更好的紧密贴合;
滑块42包括由上到下设置的夹持部421、定位部422,夹持部421朝向外侧一端向下凸出有一连接部423,连接部423固定于夹持部421与定位部422之间,连接部423使夹持部421与定位部422之间具有可容纳容置槽41至定位孔32之间距离的空间;滑块42的定位部422上窄下宽,定位孔32与定位部422配合呈上窄下宽结构;夹持部421朝向容置槽41一侧设有用于定位金属支架2位置的安装位 4211,安装位4211沿竖向贯穿出夹持部421,电容器芯体1可采用将电容器芯体1 水平放置沿竖向堆叠、或将电容器芯体1垂直放置沿横向堆叠的放置于容置槽41 内,且电容器芯体1堆叠数量可由一片至多片,安装位4211可根据电容器芯体1 放置不同规格的金属支架2;滑块42的夹持部421朝向外侧一面开设有与安装位4211对应的放置槽4212,放置槽4212内设有磁铁,磁铁采用耐高温磁铁,放置槽 4212朝向内侧延伸至使磁铁可将金属支架2吸附于安装位4211上的位置;夹持部 421开设有上下贯穿的竖向槽4213,金属支架2两侧边形成有缺口21,缺口21与竖向槽4213连通使焊接过程中的多余焊料可由缺口21流至竖向槽4213内排出,形成通气效果;
各弹簧杆43分别带动位于一容置槽41两侧的滑块42于导轨33上朝向容置槽 41移动,导轨33导向滑块42朝容置槽41移动的方向,以定位安装位4211上的金属支架2与容置槽41内的电容器芯体1的对应位置;定位部422与定位孔32 配合,定位部422可移动的嵌于定位孔32内,定位部422与定位孔32的配合进一步定位金属支架2与电容器芯体1的对应位置,使两金属支架2与电容器芯体1 可准确对应的夹持贴合于电容器芯体1两侧;定位部422与定位孔32的配合,以及夹持部421与定位部422之间可容纳容置槽41至定位孔32之间距离的空间,使得两金属支架2夹持贴合于电容器芯体1进行焊接时更加稳定。
该种用于多芯片组装的精准定位焊接治具工作原理如下:
首先,通过自动贴片机将电容器芯体1分别堆叠放置于各容置槽41内;在金属支架2与电容器芯体1对应的安装位置上点上焊料;将各金属支架2分别置于各安装位4211上,各磁铁分别吸住各金属支架2;弹簧杆43带动各滑块42朝向容置槽41移动,当每组焊接组件4的两金属支架2夹持贴合于电容器芯体1两侧,定位部422可移动的嵌入定位孔32内,且容置槽41与定位孔32之间距离位于夹持部421与定位部422之间的空间内;焊料高温加热,金属支架2焊接于电容器芯体1两侧。
上述仅为本实用新型的一个具体实施方式,但本实用新型的设计构思并不局限于此,凡利用此构思对本实用新型进行非实质性的改动,均应属于侵犯本实用新型保护范围的行为。
Claims (8)
1.一种用于多芯片组装的精准定位焊接治具,用于将电容器芯体夹持于两金属支架之间进行焊接,其特征在于:包括治具底座、焊接组件,所述治具底座具有一沿长度方向延伸的凸台,所述焊接组件设有若干组,各焊接组件沿治具底座长度方向间隔排列设置;所述焊接组件包括用于放置电容器芯体的容置槽、相对设置且设于容置槽两侧的滑块、与各滑块连接的驱动机构,所述容置槽开设于凸台上,凸台底部开设有定位孔,定位孔内设有贯穿出定位孔的导轨,所述滑块底部开设有与导轨配合的凹槽,两滑块分别通过所述凹槽设于导轨上,各驱动机构分别带动各滑块在导轨上移动;所述滑块包括夹持部、定位部,夹持部朝向内侧一面设有用于定位金属支架的安装位;各夹持部分别带动金属支架朝向内侧移动,定位部与定位孔配合,定位部可移动的嵌于定位孔内,且两金属支架与电容器芯体对应的夹持贴合于电容器芯体两侧。
2.根据权利要求1所述的一种用于多芯片组装的精准定位焊接治具,其特征在于:所述滑块的夹持部朝向外侧一端向下凸出有一连接部,所述连接部固定于夹持部与定位部之间,连接部使夹持部与定位部之间具有可容纳容置槽至定位孔之间距离的空间。
3.根据权利要求1所述的一种用于多芯片组装的精准定位焊接治具,其特征在于:所述夹持部开设有上下贯穿的竖向槽,所述金属支架两侧边形成有缺口,所述缺口与竖向槽连通使多余焊料可由缺口流至竖向槽内排出。
4.根据权利要求1所述的一种用于多芯片组装的精准定位焊接治具,其特征在于:所述滑块的定位部上窄下宽,所述定位孔与定位部配合呈上窄下宽结构。
5.根据权利要求1所述的一种用于多芯片组装的精准定位焊接治具,其特征在于:所述滑块的夹持部朝向外侧一面开设有与安装位对应的放置槽,所述放置槽内设有磁铁,放置槽朝向内侧延伸至使磁铁可将金属支架吸附于安装位上的位置。
6.根据权利要求5所述的一种用于多芯片组装的精准定位焊接治具,其特征在于:所述磁铁采用耐高温磁铁。
7.根据权利要求1所述的一种用于多芯片组装的精准定位焊接治具,其特征在于:所述容置槽呈矩形结构,容置槽的四角设有向外凸出的弧形部。
8.根据权利要求1所述的一种用于多芯片组装的精准定位焊接治具,其特征在于:所述驱动机构包括弹簧杆,弹簧杆安装于治具底座上,且弹簧杆一端与滑块连接,弹簧杆可带动滑块朝向内侧移动。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020996789.1U CN212652936U (zh) | 2020-06-03 | 2020-06-03 | 一种用于多芯片组装的精准定位焊接治具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020996789.1U CN212652936U (zh) | 2020-06-03 | 2020-06-03 | 一种用于多芯片组装的精准定位焊接治具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN212652936U true CN212652936U (zh) | 2021-03-05 |
Family
ID=74752384
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202020996789.1U Active CN212652936U (zh) | 2020-06-03 | 2020-06-03 | 一种用于多芯片组装的精准定位焊接治具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN212652936U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113042852A (zh) * | 2021-04-21 | 2021-06-29 | 福建火炬电子科技股份有限公司 | 一种小尺寸陶瓷电容器组装治具及其制备方法 |
| CN117840936A (zh) * | 2024-01-15 | 2024-04-09 | 湖南星硕传感科技有限公司 | 一种传感器芯片定位装置 |
-
2020
- 2020-06-03 CN CN202020996789.1U patent/CN212652936U/zh active Active
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113042852A (zh) * | 2021-04-21 | 2021-06-29 | 福建火炬电子科技股份有限公司 | 一种小尺寸陶瓷电容器组装治具及其制备方法 |
| CN113042852B (zh) * | 2021-04-21 | 2024-06-04 | 福建火炬电子科技股份有限公司 | 一种小尺寸陶瓷电容器组装治具及其制备方法 |
| CN117840936A (zh) * | 2024-01-15 | 2024-04-09 | 湖南星硕传感科技有限公司 | 一种传感器芯片定位装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN106451940B (zh) | 新能源电机装配中定转子合装设备 | |
| CN115582620B (zh) | 全极耳大圆柱电池焊接设备 | |
| CN111633296B (zh) | 一种无包封金属支架焊接治具及其焊接方法 | |
| CN215238858U (zh) | 触头焊接定位装置 | |
| CN112894043B (zh) | 一种串焊机随动式尾部导向夹紧装置及其夹紧方法 | |
| CN214921283U (zh) | 定子扁铜线焊接机及定子焊接导电夹线固定工装 | |
| CN212420064U (zh) | 一种c型伺服点焊机器人焊钳 | |
| CN210848682U (zh) | 一种大功率变压器铜片绕组与汇流柱脚的焊接机 | |
| CN223518981U (zh) | 一种电机用工件焊接工装 | |
| CN223160186U (zh) | 一种高精密回流焊设备用固定治具 | |
| CN212032885U (zh) | 一种高频电子元件绕线用投料支撑机构 | |
| CN219151994U (zh) | 一种用于微带片焊接定位的工装 | |
| CN224088287U (zh) | 一种焊接治具 | |
| CN224209235U (zh) | 一种电路板焊接装置 | |
| CN213795108U (zh) | 一种弹性包簧自动装配设备的上料装置 | |
| CN220612811U (zh) | 一种用于智能卡的焊接组件及封装点焊装置 | |
| CN221185072U (zh) | 超声波自动焊接设备运行效率提升装置 | |
| CN220138134U (zh) | 一种端子片转盘夹具 | |
| CN223250833U (zh) | 一种电芯和转接片的焊接模组 | |
| CN223198406U (zh) | 一种自动焊接用汽车端子工装组件 | |
| CN223359617U (zh) | 用于pcba上的强磁体粘合治具 | |
| CN220971287U (zh) | 焊接夹具 | |
| CN220029020U (zh) | 一种圆柱电池焊接封口装置 | |
| CN221454809U (zh) | 焊接加工的工件装夹治具 | |
| CN217387827U (zh) | 一种线材送料机构 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |