CN212648298U - 一种卷绕电芯压合、检测装置 - Google Patents
一种卷绕电芯压合、检测装置 Download PDFInfo
- Publication number
- CN212648298U CN212648298U CN202021359204.1U CN202021359204U CN212648298U CN 212648298 U CN212648298 U CN 212648298U CN 202021359204 U CN202021359204 U CN 202021359204U CN 212648298 U CN212648298 U CN 212648298U
- Authority
- CN
- China
- Prior art keywords
- battery cell
- pressing
- assembly
- conveying
- detection
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000001514 detection method Methods 0.000 title claims abstract description 56
- 230000005611 electricity Effects 0.000 title claims abstract description 19
- 238000003825 pressing Methods 0.000 claims abstract description 97
- 238000004804 winding Methods 0.000 claims description 9
- 238000009434 installation Methods 0.000 claims description 4
- 238000004519 manufacturing process Methods 0.000 abstract description 10
- 238000003475 lamination Methods 0.000 description 5
- 238000007493 shaping process Methods 0.000 description 4
- 238000000034 method Methods 0.000 description 3
- 238000012986 modification Methods 0.000 description 2
- 230000004048 modification Effects 0.000 description 2
- 229920000742 Cotton Polymers 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 239000006260 foam Substances 0.000 description 1
- 239000013072 incoming material Substances 0.000 description 1
- 238000005192 partition Methods 0.000 description 1
- 230000035939 shock Effects 0.000 description 1
Images



Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/50—Manufacturing or production processes characterised by the final manufactured product
Landscapes
- Secondary Cells (AREA)
Abstract
本实用新型属于电芯生产设备技术领域,具体涉及一种卷绕电芯压合、检测装置,包括固定支架、电芯输送平台、电芯输送组件、电芯压合组件、电芯推出组件和电芯检测组件;所述固定支架安装于所述电芯输送平台上方;所述电芯输送组件和电芯压合组件设于所述固定支架上;所述电芯推出组件和电芯检测组件相对设于所述电芯输送平台两侧。本实用新型的卷绕电芯压合、检测装置有效的避免了人为失误的产生,提高了电芯的生产效率;且该装置对电芯进行两次压合、整形操作,可有效的保证装置压合、整形的质量。
Description
技术领域
本实用新型属于电芯生产设备技术领域,具体涉及一种卷绕电芯压合、检测装置。
背景技术
卷绕电芯是一种将正极片、隔膜、负极片卷绕组合而成的电芯结构,一直以超级启动电流,强大的抗震能力,以及卓越的高低温性能和超强的循环使用寿命而受到人们的追逐。
在现有技术中,卷绕电芯大部分工序基本已实现自动化生产,但仍有少部分工序存在人工生产和半自动化生产的现象。例如:对卷绕完成的电芯进行压合的操作,一般是人工采用夹具来对单个电芯进行压合整形,不仅容易产生人为失误、生产效率低,而且在压合完成后还需再进行电芯检测操作。
实用新型内容
为了解决所述现有技术的不足,本实用新型提供了一种卷绕电芯压合、检测装置。
一种卷绕电芯压合、检测装置,包括固定支架、电芯输送平台、电芯输送组件、电芯压合组件、电芯推出组件和电芯检测组件;所述固定支架安装于所述电芯输送平台上方;所述电芯输送组件和电芯压合组件设于所述固定支架上;所述电芯推出组件和电芯检测组件相对设于所述电芯输送平台两侧。
在其中一个实施例中,所述电芯输送组件包括输送驱动气缸,以及与所述输送驱动气缸相连的输送架;所述输送架包括与所述输送驱动气缸相连、设于所述电芯输送平台侧边的安装支杆,以及间隔设于所述安装支杆上的电芯输送推板。
在其中一个实施例中,所述电芯输送推板上与电芯接触一侧设有缓冲垫。
在其中一个实施例中,所述电芯输送平台包括依次设置的到位检测区、电芯压合区和电芯下料区,且所述电芯压合区包括第一压合区和第二压合区。
在其中一个实施例中,所述到位检测区上设有到位感应器。
在其中一个实施例中,所述电芯压合组件包括第一压合组件和第二压合组件;所述第一压合组件包括设于所述第一压合区上方的第一压合气缸,以及与所述第一压合气缸相连的第一压合板;所述第二压合组件包括设于所述第二压合区上方的第二压合气缸,以及与所述第二压合气缸相连的第二压合板。
在其中一个实施例中,所述电芯推出组件设于所述第一压合区侧边;包括推出驱动气缸、与所述推出驱动气缸相连的推出支架、设于所述推出支架上的电芯推板,以及设于所述推出支架上的限位调节螺栓。
在其中一个实施例中,所述电芯检测组件设于所述第二压合区侧边;包括与所述电芯输送平台相邻设置的短路检测装置、与所述短路检测装置相连的检测块组,以及与所述检测块组对应、设于所述第二压合板上的伸缩压合块组。
本实用新型的卷绕电芯压合、检测装置至少具有以下有益之处:
本实用新型采用可自动化压合和检测卷绕完成的电芯的装置,替代现有技术中的人工检测卷绕电芯,只需将卷绕电芯压合、检测装置加设于卷绕机上,即可实现对卷绕完成电芯的压合、整形和短路检测操作,有效的避免了人为失误的产生,提高了电芯的生产效率;且该装置对电芯进行两次压合、整形操作,可有效的保证装置压合、整形的质量。
附图说明
图1为本实用新型实施例中卷绕电芯压合、检测装置的整体结构示意图。
图2为本实用新型实施例中固定支架、电芯输送平台、电芯压合组件和电芯检测组件的装配结构示意图。
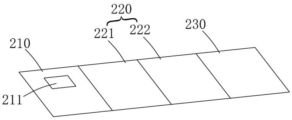
图3为本实用新型实施例中电芯输送平台的结构示意图。
图4为本实用新型实施例中电芯输送组件的结构示意图。
具体实施方式
为使本实用新型实施方式的目的、技术方案和优点更加清楚,下面将结合本实用新型实施方式中的附图,对本实用新型实施方式中的技术方案进行清楚、完整地描述。所描述的实施方式是本实用新型一部分实施方式,而不是全部的实施方式。
因此,以下对在附图中提供的本实用新型的实施方式的详细描述并非旨在限制要求保护的本实用新型的范围,而是仅仅表示本实用新型的选定实施方式。基于本实用新型中的实施方式,本领域普通技术人员在没有作出创造性劳动前提下所获得的所有其他实施方式,都属于本实用新型保护的范围。
如附图1所示,一较佳实施例中,本实用新型的卷绕电芯压合、检测装置包括固定支架100、电芯输送平台200、电芯输送组件300、电芯压合组件400、电芯推出组件500和电芯检测组件600。固定支架100安装于电芯输送平台100上方;电芯输送组件300和电芯压合组件400设于固定支架100上;电芯推出组件500和电芯检测组件600相对设于电芯输送平台200两侧。
如附图1、3所示,电芯输送平台200包括依次设置的到位检测区210、电芯压合区220和电芯下料区230,且电芯压合区220包括第一压合区221和第二压合区222;到位检测区210上设有到位感应器211,用于检测电芯是否上料到位。如附图1-3所示,电芯压合组件400包括第一压合组件410和第二压合组件420,第一压合组件410包括设于第一压合区211上方的第一压合气缸411,以及与第一压合气缸411相连的第一压合板412;第二压合组件420包括设于第二压合区222上方的第二压合气缸421,以及与第二压合气缸421相连的第二压合板422。
如附图1、4所示,电芯输送组件300包括输送驱动气缸310,以及与输送驱动气缸310相连的输送架320;具体地,输送架320包括与输送驱动气缸310相连、设于电芯输送平台200侧边的安装支杆321,以及间隔设于安装支杆321上的电芯输送推板322。优选地,电芯输送推板322之间的距离间隔与电芯输送平台200的各分区大小相对应,通过安装支杆321的一次动作,即可将电芯准确、高效的输送至相应的区域内。电芯输送推板322上与电芯接触一侧设有缓冲垫323,优选地,缓冲垫323为海绵垫、泡棉垫或绝缘橡胶垫,可避免电芯输送推板322直接与电芯接触,损坏电芯表面。且为了保证电芯输送组件300输送电芯到位后快速复位,输送架320上连接有气动抬起装置(图中未标识),可在电芯输送到位后,将输送架320整体抬起,再通过输送驱动气缸310复位。
如附图1、3所示,电芯推出组件500设于第一压合区221侧边;包括推出驱动气缸、与推出驱动气缸相连的推出支架、设于推出支架上的电芯推板,以及设于推出支架上的限位调节螺栓,通过限位调节螺栓距离固定支架100来调节电芯被推出至第一压合区221另一侧边的距离。
如附图1-3所示,电芯检测组件600设于第二压合区222侧边;包括与电芯输送平台200相邻设置的短路检测装置610、与短路检测装置610相连的检测块组620,以及与检测块组620对应、设于第二压合板422上的伸缩压合块组630。检测块组620设于第二压合区222的侧边上,包括分隔设置的正极检测块621和负极检测块622;伸缩压合块组630包括分隔设置的正极耳压合块631和负极耳压合块632,且正极耳压合块631与正极检测块621对应设置,负极耳压合块632与负极检测块622对应设置。
本实用新型实施例中的卷绕电芯压合、检测装置工作过程如下:
上料吸盘吸取卷绕完成的电芯10,放置于电芯输送平台200的到位检测区210上,到位检测区210上到位感应器211检测到电芯来料后,开启电芯输送组件300,将电芯输送至第一压合区221上;然后开启电芯推出组件500,将电芯10推出至电芯极耳露出第一压合区221相对侧侧边的位置上,第一压合组件410的第一压合板412下压,对电芯10进行初步压合和整形后。电芯输送组件300再次启动,将完成第一次压合的电芯10输送至第二压合区222上,第二压合组件420的第一压合板422下压,对完成第一次压合的电芯10再次压合,保证电芯压合、整形的质量;且电芯10输送到位后,电芯的正极耳置于正极检测块621上,负极耳置于负极检测块622上,当第二压合组件420压合电芯10时,带动设于第二压合板422上的伸缩压合块组630下压,使正极耳与正极检测块621、负极耳与负极检测块622紧密贴合,与短路检测装置610形成回路,对电芯10进行短路检测。压合、检测完成后,电芯输送组件300再次启动,将电芯10输送至电芯下料区230,操作人员根据短路检测装置610的检测结果,对压合完成的电芯10进行分类收集。
由上述实施例可知,本实用新型提供了一种卷绕电芯压合、检测装置,可实现对卷绕完成电芯的压合、整形和短路检测操作,有效的避免了人为失误的产生,提高了电芯的生产效率;且该装置对电芯进行两次压合、整形操作,可有效的保证装置压合、整形的质量。
在本实用新型的描述中,需要理解的是,指示方位或位置关系的术语为基于附图所示的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的设备或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。
在本实用新型中,除非另有明确的规定和限定,术语“安装”、“相连”、“连接”、“固定”等术语应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或成一体;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通或两个元件的相互作用关系。对于本领域的普通技术人员而言,可以根据具体情况理解上述术语在本实用新型中的具体含义。
在本实用新型的描述中,需要说明的是,术语“中心”、“上”、“下”、“左”、“右”、“竖直”、“水平”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,或者是该实用新型产品使用时惯常摆放的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。此外,术语“第一”、“第二”、“第三”等仅用于区分描述,而不能理解为指示或暗示相对重要性。
在本实用新型中,除非另有明确的规定和限定,第一特征在第二特征之上或之下可以包括第一和第二特征直接接触,也可以包括第一和第二特征不是直接接触而是通过它们之间的另外的特征接触。而且,第一特征在第二特征之上、上方和上面包括第一特征在第二特征正上方和斜上方,或仅仅表示第一特征水平高度高于第二特征。第一特征在第二特征之下、下方和下面包括第一特征在第二特征正下方和斜下方,或仅仅表示第一特征水平高度小于第二特征。
虽然对本实用新型的描述是结合以上具体实施例进行的,但是,熟悉本技术领域的人员能够根据上述的内容进行许多替换、修改和变化、是显而易见的。因此,所有这样的替代、改进和变化都包括在附后的权利要求的精神和范围内。
Claims (8)
1.一种卷绕电芯压合、检测装置,其特征在于,包括固定支架、电芯输送平台、电芯输送组件、电芯压合组件、电芯推出组件和电芯检测组件;
所述固定支架安装于所述电芯输送平台上方;所述电芯输送组件和电芯压合组件设于所述固定支架上;所述电芯推出组件和电芯检测组件相对设于所述电芯输送平台两侧。
2.根据权利要求1所述的卷绕电芯压合、检测装置,其特征在于,所述电芯输送组件包括输送驱动气缸,以及与所述输送驱动气缸相连的输送架;
所述输送架包括与所述输送驱动气缸相连、设于所述电芯输送平台侧边的安装支杆,以及间隔设于所述安装支杆上的电芯输送推板。
3.根据权利要求2所述的卷绕电芯压合、检测装置,其特征在于,所述电芯输送推板上与电芯接触一侧设有缓冲垫。
4.根据权利要求1所述的卷绕电芯压合、检测装置,其特征在于,所述电芯输送平台包括依次设置的到位检测区、电芯压合区和电芯下料区,且所述电芯压合区包括第一压合区和第二压合区。
5.根据权利要求4所述的卷绕电芯压合、检测装置,其特征在于,所述到位检测区上设有到位感应器。
6.根据权利要求4所述的卷绕电芯压合、检测装置,其特征在于,所述电芯压合组件包括第一压合组件和第二压合组件;
所述第一压合组件包括设于所述第一压合区上方的第一压合气缸,以及与所述第一压合气缸相连的第一压合板;
所述第二压合组件包括设于所述第二压合区上方的第二压合气缸,以及与所述第二压合气缸相连的第二压合板。
7.根据权利要求4所述的卷绕电芯压合、检测装置,其特征在于,所述电芯推出组件设于所述第一压合区侧边;
包括推出驱动气缸、与所述推出驱动气缸相连的推出支架、设于所述推出支架上的电芯推板,以及设于所述推出支架上的限位调节螺栓。
8.根据权利要求4所述的卷绕电芯压合、检测装置,其特征在于,所述电芯检测组件设于所述第二压合区侧边;
包括与所述电芯输送平台相邻设置的短路检测装置、与所述短路检测装置相连的检测块组,以及与所述检测块组对应、设于第二压合板上的伸缩压合块组。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021359204.1U CN212648298U (zh) | 2020-07-13 | 2020-07-13 | 一种卷绕电芯压合、检测装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021359204.1U CN212648298U (zh) | 2020-07-13 | 2020-07-13 | 一种卷绕电芯压合、检测装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN212648298U true CN212648298U (zh) | 2021-03-02 |
Family
ID=74789329
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202021359204.1U Active CN212648298U (zh) | 2020-07-13 | 2020-07-13 | 一种卷绕电芯压合、检测装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN212648298U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118610602A (zh) * | 2024-08-08 | 2024-09-06 | 宁德时代新能源科技股份有限公司 | 一种电极组件的制造方法及电池单体 |
-
2020
- 2020-07-13 CN CN202021359204.1U patent/CN212648298U/zh active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN118610602A (zh) * | 2024-08-08 | 2024-09-06 | 宁德时代新能源科技股份有限公司 | 一种电极组件的制造方法及电池单体 |
| CN118610602B (zh) * | 2024-08-08 | 2025-01-17 | 宁德时代新能源科技股份有限公司 | 一种电极组件的制造方法及电池单体 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102881950B (zh) | 全自动铅蓄电池包板机 | |
| CN207976568U (zh) | 电芯平压测试机构 | |
| CN213716941U (zh) | 一种软包电池卷芯入壳机构 | |
| CN202651078U (zh) | 一种太阳能电池片的悬浮式插片装置 | |
| CN210123780U (zh) | 用于电池极组的加工设备 | |
| CN212011158U (zh) | 一种方形锂电池制片卷绕机的卸料预压移动装置 | |
| CN220231887U (zh) | 电极在线测试设备 | |
| CN219575724U (zh) | 一种锂电池单层多工位热压机构 | |
| CN213481362U (zh) | 一种用于轴承压装机的监测装置 | |
| CN207479819U (zh) | 一种滤清器焊接机 | |
| CN118081369A (zh) | Pem电解槽的制作装置 | |
| CN216945720U (zh) | 一种储能器件自动缠胶带装配入壳设备 | |
| CN212312767U (zh) | 热压膜装置 | |
| CN223245667U (zh) | 隔膜带动片式极片入卷绕机构 | |
| CN213041967U (zh) | 一种退役磷酸铁锂动力电池动力快速检测装置 | |
| CN213692140U (zh) | 一种铝壳电池顶盖整形压装机构 | |
| CN212763677U (zh) | 一种玻璃纤维绝缘管切割装置 | |
| CN212393053U (zh) | 一种贴膜机 | |
| CN210475159U (zh) | 一种防滑脱的电池弹片的加工装置 | |
| CN112151733A (zh) | 一种极耳具有自动裁剪检测的生产加工设备 | |
| CN222973811U (zh) | 光伏组件小块撕隔离纸用机构 | |
| CN217981705U (zh) | 锂电池软包电芯的铝塑膜的绝缘测试装置 | |
| CN217427037U (zh) | 压平装置 | |
| CN216423761U (zh) | 一种导电泡棉的压合装置 | |
| CN223244697U (zh) | 一种储能绝缘电阻检测装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |