CN212599611U - 一种焊丝线圈成型装置 - Google Patents
一种焊丝线圈成型装置 Download PDFInfo
- Publication number
- CN212599611U CN212599611U CN202021289960.1U CN202021289960U CN212599611U CN 212599611 U CN212599611 U CN 212599611U CN 202021289960 U CN202021289960 U CN 202021289960U CN 212599611 U CN212599611 U CN 212599611U
- Authority
- CN
- China
- Prior art keywords
- welding wire
- forming device
- coil forming
- standing groove
- seat
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000003466 welding Methods 0.000 title claims abstract description 150
- 238000003780 insertion Methods 0.000 claims description 3
- 230000037431 insertion Effects 0.000 claims description 3
- 238000004519 manufacturing process Methods 0.000 abstract description 9
- 238000000034 method Methods 0.000 abstract description 9
- 238000003825 pressing Methods 0.000 description 7
- 238000002788 crimping Methods 0.000 description 3
- 238000010924 continuous production Methods 0.000 description 1
- 238000005034 decoration Methods 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005304 joining Methods 0.000 description 1
- 239000004065 semiconductor Substances 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
Images




Landscapes
- Wire Processing (AREA)
Abstract
本实用新型公开了一种焊丝线圈成型装置,基座(1)上设有模具座(2),模具座(2)上设有用于放置杆件(200)的杆件放置槽(3),模具座(2)上还设有与杆件放置槽(3)相互交叉并且深度小于杆件放置槽(3)的焊丝放置槽(4),线圈成型装置还包括能将焊丝放置槽(4)内的焊丝(300)压入杆件放置槽(3)槽底而使焊丝(300)弯曲的顶压块(5),焊丝线圈成型装置还包括在杆件(200)放入到弯曲的焊丝(300)内后能相对模具座(2)滑行而将焊丝(300)卷曲到杆件(200)上的卷曲部件(6)。采用该装置能够在杆件上快速缠绕焊丝,从而实现后续的高频焊接工艺,大大提高生产效率,提高焊接质量,降低人力成本。
Description
【技术领域】
本实用新型涉及一种焊丝线圈成型装置。
【背景技术】
在产品加工领域,一般都涉及到零部件的焊接,通过焊接而将两个或多个零件连接在一起,在焊接过程中一般需要用到中间介质,例如焊丝等等。
传统的焊接一般都是采用人工焊接,焊接效率低,特别是对于杆件的焊接,例如佩戴在耳朵上的耳钉,在制造过程中就需要将杆状的耳针焊接到饰件上,需要焊接一整圈,对人工的技能也要求高,人力成本高。
因此,本实用新型正是基于以上的不足而产生的。
【实用新型内容】
本实用新型目的是克服了现有技术的不足,提供一种结构简单的焊丝线圈成型装置。采用该装置能够在杆件上快速缠绕焊丝,从而实现后续的高频焊接工艺,大大提高生产效率,提高焊接质量,降低人力成本。
本实用新型是通过以下技术方案实现的:
一种焊丝线圈成型装置,其特征在于:包括能够固定安装到机架100上的基座1,所述的基座1上设有模具座2,所述的模具座2上设有用于放置杆件200的杆件放置槽3,所述的模具座2上还设有与杆件放置槽3相互交叉并且深度小于杆件放置槽3的焊丝放置槽4,所述的线圈成型装置还包括能将焊丝放置槽4内的焊丝300压入杆件放置槽3槽底而使焊丝300弯曲的顶压块5,所述的焊丝线圈成型装置还包括在杆件200放入到弯曲的焊丝300内后能相对模具座2滑行而将焊丝300卷曲到杆件200上的卷曲部件6。
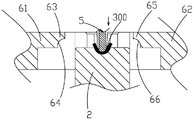
如上所述的焊丝线圈成型装置,其特征在于:所述的卷曲部件6包括能够相向运动的左夹块61和右夹块62,所述的左夹块61上设有能够在焊丝放置槽4内滑行的左夹片63,所述的左夹片63上设有能够推动焊丝300而使焊丝300卷曲的弧形左缺口64,所述的右夹块62上设有能够在焊丝放置槽4内滑行的右夹片65,所述的右夹片65上设有能够推动焊丝300而使焊丝300卷曲的弧形右缺口66,所述的卷曲部件6还包括能够驱动左夹块61和右夹块62相向运动的驱动部件67。
如上所述的焊丝线圈成型装置,其特征在于:所述的驱动部件67为第一气缸。
如上所述的焊丝线圈成型装置,其特征在于:所述的焊丝线圈成型装置还包括连接到机架100上的支撑架71,所述的支撑架71上设有能相对其升降的升降座72,所述的顶压块5设置在升降座72上。
如上所述的焊丝线圈成型装置,其特征在于:所述的支撑架71活动连接在机架100上并能相对机架100滑行,所述的升降座72上设有能将焊丝300夹取到焊丝放置槽4内的第一夹爪73,所述的升降座72上设有驱动第一夹爪73动作的第二气缸74。
如上所述的焊丝线圈成型装置,其特征在于:所述的支撑架71上还设有能驱动升降座72升降的第三气缸75。
如上所述的焊丝线圈成型装置,其特征在于:所述的焊丝线圈成型装置还包括固定安装到机架上并用于放置杆件盛放座81的工装架82,所述的杆件盛放座81上设有多个用于插装杆件200的插孔83,所述的焊丝线圈成型装置还包括设在机架100上的杆件抓取装置9,所述的杆件抓取装置9包括能相对机架100升降的升降架91,所述的升降架91上设有能相对其转动的转动座95,所述的转动座95上连接有能将插孔83内的杆件200拔出而放置到杆件放置槽3内的第二夹爪92和驱动第二夹爪92动作的第四气缸93,所述的升降架91上还设有用于驱动转动座95转动的驱动电机94。
与现有技术相比,本实用新型有如下优点:
1、本实用新型焊丝线圈成型装置用于将焊丝缠绕到杆件上,操作过程中,先将焊丝放置到焊丝放置槽内,然后顶压块向下将焊丝压入到杆件放置槽的槽底,从而使焊丝弯曲,接着将杆件放置到杆件放置槽内并位于焊丝之上,然后卷曲部件动作就将焊丝上端合拢,使焊丝缠绕到杆件上,因此,在杆件与其他零部件焊接时则可以采用高频焊接,大大提高生产效率,降低人力成本。
2、本实用新型的卷曲部件在工作时,左夹块和右夹块相向运动,弧形左缺口和弧形右缺口就分别触碰焊丝的两端,从而使焊丝卷曲到耳针上形成一个圆环,实现焊丝线圈成型。因此,在整个自动化过程中,很方便地将一条直线型的焊丝弯曲成环形并箍紧到杆件上,整个结构设计巧妙,能够提高生产效率,降低人力成本,提高焊接质量。
【附图说明】
图1是本实用新型的部件的立体图之一;
图2是本实用新型的部件的立体图之二;
图3是图2中A处的放大视图;
图4是本实用新型工作过程中的示意图之一;
图5是本实用新型工作过程中的示意图之二;
图6是本实用新型工作过程中的示意图之三;
图7是本实用新型工作过程中的示意图之四;
图8是本实用新型工作过程中的示意图之五;
图9是本实用新型的部件的立体图之三;
图10是本实用新型的部件的立体图之四;
图11是本实用新型的立体图;
图12是采用本实用新型焊丝成型装置生产制造的产品示意图。
【具体实施方式】
下面结合附图对本实用新型作进一步描述:
如图1至图12所示,一种焊丝线圈成型装置,包括能够固定安装到机架100上的基座1,所述的基座1上设有模具座2,所述的模具座2上设有用于放置杆件200的杆件放置槽3,所述的模具座2上还设有与杆件放置槽3相互交叉并且深度小于杆件放置槽3的焊丝放置槽4,所述的线圈成型装置还包括能将焊丝放置槽4内的焊丝300压入杆件放置槽3槽底而使焊丝300弯曲的顶压块5,所述的焊丝线圈成型装置还包括在杆件200放入到弯曲的焊丝300内后能相对模具座2滑行而将焊丝300卷曲到杆件200上的卷曲部件6。操作过程中,先将焊丝300放置到焊丝放置槽4内,然后顶压块5向下将焊丝300压入到杆件放置槽3的槽底,因为杆件放置槽3与焊丝放置槽4是相互交叉并且杆件放置槽3比焊丝放置槽4深,所以在顶压块5向下顶压焊丝300时,焊丝300会弯曲而成为开口向上的V形,接着将杆件200放置到杆件放置槽3内并位于V形焊丝300之上,然后卷曲部件6动作而将V形的焊丝300上端合拢,使焊丝300卷曲成圆形而缠绕到杆件200上。在本实施例中,杆件200为耳针,焊丝300缠绕到耳针上,因此,在耳针与饰件400焊接时则可以采用高频焊接工艺,大大提高制造耳钉的生产效率,降低人力成本。
如图3至图9所示,所述的卷曲部件6包括能够相向运动的左夹块61和右夹块62,所述的左夹块61上设有能够在焊丝放置槽4内滑行的左夹片63,所述的左夹片63上设有能够推动焊丝300而使焊丝300卷曲的弧形左缺口64,所述的右夹块62上设有能够在焊丝放置槽4内滑行的右夹片65,所述的右夹片65上设有能够推动焊丝300而使焊丝300卷曲的弧形右缺口66,所述的卷曲部件6还包括能够驱动左夹块61和右夹块62相向运动的驱动部件67,所述的驱动部件67为第一气缸。在往杆件200上卷曲焊丝300时,左夹块61和右夹块62相向运动,左夹片63和右夹片65插入到焊丝放置槽4内,并且在相向运动过程中,弧形左缺口64触碰到焊丝300的一侧,弧形右缺口66触碰到焊丝300另一侧,从而推动焊丝300并使焊丝300卷曲缠绕到杆件200上。通过左夹块61和右夹块62的相向运动而将焊丝300卷曲缠绕到杆件200上,设计非常巧妙,能够牢固地将焊丝300连接到杆件200上,并且焊丝300缠绕杆件200一整圈,能够保证杆件与其他零部件焊接均匀,焊接效果好。
如图2所示,所述的焊丝线圈成型装置还包括连接到机架100上的支撑架71,所述的支撑架71上设有能相对其升降的升降座72,所述的顶压块5设置在升降座72上。
如图2所示,所述的支撑架71活动连接在机架100上并能相对机架100滑行,所述的升降座72上设有能将焊丝300夹取到焊丝放置槽4内的第一夹爪73,所述的升降座72上设有驱动第一夹爪73动作的第二气缸74,所述的支撑架71上还设有能驱动升降座72升降的第三气缸75。通过第一夹爪73来抓取焊丝300并将焊丝300放置到焊丝放置槽4内,自动化操作,提高生产效率。
如图10所示,所述的焊丝线圈成型装置还包括固定安装到机架上并用于放置杆件盛放座81的工装架82,所述的杆件盛放座81上设有多个用于插装杆件200的插孔83,所述的焊丝线圈成型装置还包括设在机架100上的杆件抓取装置9,所述的杆件抓取装置9包括能相对机架100升降的升降架91,所述的升降架91上设有能相对其转动的转动座95,所述的转动座95上连接有能将插孔83内的杆件200拔出而放置到杆件放置槽3内的第二夹爪92和驱动第二夹爪92动作的第四气缸93,所述的升降架91上还设有用于驱动转动座95转动的驱动电机94。杆件200插装到杆件盛放座81内,当顶压块5将焊丝300顶压弯曲以后,第二夹爪92则从杆件盛放座81内向上拔出杆件200,然后转动座95转动,第二夹爪92则将杆件200放置到杆件放置槽3内,然后卷曲部件6启动而将焊丝300卷曲缠绕到杆件200上。当杆件盛放座81内的杆件200被拔完以后,则取下杆件盛放座81,添加杆件200以后再次放置到工装架82内。因此,整个焊丝线圈成型过程中,第一夹爪72夹取焊丝300以及第二夹爪92夹取杆件200上料,顶压块5顶压而使焊丝300弯曲,左夹块61和右夹块62相向运动而卷曲焊丝300,整个过程全自动操作,自动化程度高,生产效率高,能够为耳钉制造降低成本。
工作步骤:
1、第一夹爪72将夹持的焊丝300放入焊丝放置槽4内,顶压块5向下运动而将焊丝300顶入到杆件放置槽3的槽底,焊丝300则弯曲成V形并开口向上;
2、第二夹爪92从杆件盛放座81内拔出杆件200,并放置到杆件放置槽3内,杆件200位于V形焊丝300内;
3、左夹块61和右夹块62相向运动,弧形左缺口64和弧形右缺口66推动焊丝300的两侧而使焊丝卷曲缠绕到杆件200上;
4、第二夹爪92夹持缠绕了焊丝的杆件200运动到其它工位并放下;
5、重复上述步骤1至4则实现连续性生产。
Claims (7)
1.一种焊丝线圈成型装置,其特征在于:包括能够固定安装到机架(100)上的基座(1),所述的基座(1)上设有模具座(2),所述的模具座(2)上设有用于放置杆件(200)的杆件放置槽(3),所述的模具座(2)上还设有与杆件放置槽(3)相互交叉并且深度小于杆件放置槽(3)的焊丝放置槽(4),所述的线圈成型装置还包括能将焊丝放置槽(4)内的焊丝(300)压入杆件放置槽(3)槽底而使焊丝(300)弯曲的顶压块(5),所述的焊丝线圈成型装置还包括在杆件(200)放入到弯曲的焊丝(300)内后能相对模具座(2)滑行而将焊丝(300)卷曲到杆件(200)上的卷曲部件(6)。
2.根据权利要求1所述的焊丝线圈成型装置,其特征在于:所述的卷曲部件(6)包括能够相向运动的左夹块(61)和右夹块(62),所述的左夹块(61)上设有能够在焊丝放置槽(4)内滑行的左夹片(63),所述的左夹片(63)上设有能够推动焊丝(300)而使焊丝(300)卷曲的弧形左缺口(64),所述的右夹块(62)上设有能够在焊丝放置槽(4)内滑行的右夹片(65),所述的右夹片(65)上设有能够推动焊丝(300)而使焊丝(300)卷曲的弧形右缺口(66),所述的卷曲部件(6)还包括能够驱动左夹块(61)和右夹块(62)相向运动的驱动部件(67)。
3.根据权利要求2所述的焊丝线圈成型装置,其特征在于:所述的驱动部件(67)为第一气缸。
4.根据权利要求2所述的焊丝线圈成型装置,其特征在于:所述的焊丝线圈成型装置还包括连接到机架(100)上的支撑架(71),所述的支撑架(71)上设有能相对其升降的升降座(72),所述的顶压块(5)设置在升降座(72)上。
5.根据权利要求4所述的焊丝线圈成型装置,其特征在于:所述的支撑架(71)活动连接在机架(100)上并能相对机架(100)滑行,所述的升降座(72)上设有能将焊丝(300)夹取到焊丝放置槽(4)内的第一夹爪(73),所述的升降座(72)上设有驱动第一夹爪(73)动作的第二气缸(74)。
6.根据权利要求5所述的焊丝线圈成型装置,其特征在于:所述的支撑架(71)上还设有能驱动升降座(72)升降的第三气缸(75)。
7.根据权利要求1所述的焊丝线圈成型装置,其特征在于:所述的焊丝线圈成型装置还包括固定安装到机架上并用于放置杆件盛放座(81)的工装架(82),所述的杆件盛放座(81)上设有多个用于插装杆件(200)的插孔(83),所述的焊丝线圈成型装置还包括设在机架(100)上的杆件抓取装置(9),所述的杆件抓取装置(9)包括能相对机架(100)升降的升降架(91),所述的升降架(91)上设有能相对其转动的转动座(95),所述的转动座(95)上连接有能将插孔(83)内的杆件(200)拔出而放置到杆件放置槽(3)内的第二夹爪(92)和驱动第二夹爪(92)动作的第四气缸(93),所述的升降架(91)上还设有用于驱动转动座(95)转动的驱动电机(94)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021289960.1U CN212599611U (zh) | 2020-07-03 | 2020-07-03 | 一种焊丝线圈成型装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021289960.1U CN212599611U (zh) | 2020-07-03 | 2020-07-03 | 一种焊丝线圈成型装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN212599611U true CN212599611U (zh) | 2021-02-26 |
Family
ID=74758330
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202021289960.1U Expired - Fee Related CN212599611U (zh) | 2020-07-03 | 2020-07-03 | 一种焊丝线圈成型装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN212599611U (zh) |
-
2020
- 2020-07-03 CN CN202021289960.1U patent/CN212599611U/zh not_active Expired - Fee Related
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN109755841B (zh) | 一种用于接续管压接用自动压接机及压接方法 | |
| CN108428923B (zh) | 一种电芯下料成型装置及电芯下料成型方法 | |
| CN118905366B (zh) | 一种供电柜外壳体焊接加工装置及其使用方法 | |
| CN113744999A (zh) | 一种线圈自动缠脚机构 | |
| CN216015964U (zh) | 一种全自动端子机 | |
| CN212496425U (zh) | 一种耳钉焊接机 | |
| CN112077576A (zh) | 一种精密轴承压装机及其轴承压装方法 | |
| CN107834094B (zh) | 一种电芯辅助下料成形装置及方法 | |
| CN205253789U (zh) | 一种弯头成型机 | |
| CN114406738B (zh) | 一种cnc自动化加工料带用的工装定位装置及方法 | |
| CN219393993U (zh) | 端子压接工装 | |
| CN210132292U (zh) | 一种用于缸体两端面孔加工的夹具 | |
| CN215770863U (zh) | 一种线圈自动缠脚机构 | |
| CN223573643U (zh) | 一种线材包胶注塑机 | |
| CN210080482U (zh) | 用于汽车仪表横梁冲孔的装置 | |
| CN109175022A (zh) | 一种金属薄板的预卷机的工作控制方法 | |
| CN222430598U (zh) | 一种新型弹簧装配工装 | |
| CN208643869U (zh) | 一种圆钢折弯组合模 | |
| CN206951848U (zh) | 双边折弯机 | |
| CN216794815U (zh) | 应用于扁线绕线的绕线机构 | |
| CN111673462A (zh) | 一种耳钉焊接机 | |
| CN223268095U (zh) | 一种透析器管路卷曲装置 | |
| CN213530560U (zh) | 一种二极管折弯模具 | |
| CN104599939B (zh) | 一种灯脚连续生产装置 | |
| CN223056475U (zh) | 一种桌腿自动压弯机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20210226 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |