CN212551553U - 一种新型缩杆工装模具 - Google Patents
一种新型缩杆工装模具 Download PDFInfo
- Publication number
- CN212551553U CN212551553U CN202021636043.6U CN202021636043U CN212551553U CN 212551553 U CN212551553 U CN 212551553U CN 202021636043 U CN202021636043 U CN 202021636043U CN 212551553 U CN212551553 U CN 212551553U
- Authority
- CN
- China
- Prior art keywords
- die
- rod
- plate
- fixed
- bolt
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 239000000463 material Substances 0.000 claims abstract description 19
- 230000008602 contraction Effects 0.000 claims description 4
- 238000000034 method Methods 0.000 abstract description 5
- 238000004519 manufacturing process Methods 0.000 abstract description 3
- 229910000997 High-speed steel Inorganic materials 0.000 description 1
- 238000005452 bending Methods 0.000 description 1
- 238000000641 cold extrusion Methods 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 230000008092 positive effect Effects 0.000 description 1
- 230000003746 surface roughness Effects 0.000 description 1
Images


Landscapes
- Forging (AREA)
Abstract
本实用新型公开了一种新型缩杆工装模具,包括上底板、上模板、上模、导向模、定位模、下模套、缩杆模、下模板、尾冲和顶料冲,其中:所述上模板固定在上底板上,所述上底板固定在压力机滑块上,在所述上模板上设置上模;所述下模板固定在工作台上,所述下模套穿过下模板上间隙配合的孔内用螺栓固定在下模板上,所述尾冲放入下模套的退料孔中,在尾冲上放置顶料冲,在下模套中设置缩杆模,所述导向模与定位模过盈配合装在一起,所述定位模和缩杆模间隙配合套在一起。本实用新型的一种新型缩杆工装模具,对缩杆量大的产品仅需一次缩杆和去应力的工序,且解决了螺栓在缩杆量大的时候产品墩粗和弯曲的不合格现象,极大地提高了螺栓的生产效率。
Description
技术领域
本实用新型涉及一种螺栓缩杆加工工装,尤其涉及一种对所有的螺栓需要缩杆的产品通用工装。
背景技术
目前随着我国的高速发展,我国的铁路系统和机械系统中螺栓广泛使用,且螺栓很多需要的是粗杆及在加工螺纹前需要缩杆。随着螺栓的需求越来越大规格越来越多,对产品的生产效率越来越高,则对螺栓缩杆的要求及缩杆量越来越大,缩杆量大的产品需要两次缩杆和去应力的工序,为提高效率设计新型一次性缩杆工装。
发明内容
为了克服现有技术的上述缺点,本实用新型提出了一种新型缩杆工装模具,解决了螺栓在缩杆量大的时候产品墩粗和弯曲的不合格问题,实现了大螺栓的一次性高效缩杆。
本实用新型解决其技术问题所采用的技术方案是:一种新型缩杆工装模具,包括上底板、上模板、上模、导向模、定位模、下模套、缩杆模、下模板、尾冲和顶料冲,其中:所述上模板固定在上底板上,所述上底板固定在压力机滑块上,在所述上模板上设置上模;所述下模板固定在工作台上,所述下模套穿过下模板上间隙配合的孔内用螺栓固定在下模板上,所述尾冲放入下模套的退料孔中,在尾冲上放置顶料冲,在下模套中设置缩杆模,所述导向模与定位模过盈配合装在一起,所述定位模和缩杆模间隙配合套在一起。
与现有技术相比,本实用新型的积极效果是:
本实用新型提出的一种新型缩杆工装模具,对缩杆量大的产品仅需一次缩杆和去应力的工序,且解决了螺栓在缩杆量大的时候产品墩粗和弯曲的不合格现象,极大地提高了螺栓的生产效率。
附图说明
本实用新型将通过例子并参照附图的方式说明,其中:
图1为本实用新型的结构示意图;
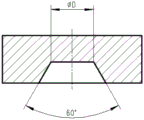
图2为本实用新型的缩杆模的结构示意图;
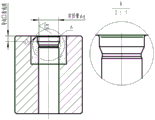
图3为本实用新型的导向模的结构示意图;
图4为本实用新型的上模的结构示意图;
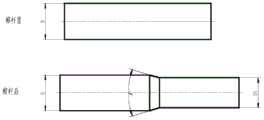
图5为螺栓缩杆前后的结构示意图。
具体实施方式
一种新型缩杆工装模具,如图1所示,包括:上模板1、上底板2、拉杆座3、上模4、导向模5、定位模6、背帽7、尾冲8、调整螺栓9、退料横梁10、锁紧螺母11、螺母12、下模套13、顶料冲14、调整垫15、缩杆模16、下模板17、拉杆18、T型螺栓19等,其中:
所述缩杆模的结构如图2所示,在缩杆模上缩杆的部位为定径带,所述定径带和缩杆模具为一体制作,在定径带斜度上面增加直线段(在加工模具的时候碾磨而成),直线段的直径为产品缩杆前的直径,高度为产品的公称直径的1/2,在缩杆时控制产品不被缩杆的力量墩粗。图2中R2为圆弧倒角、定径带的表面粗糙度为0.8。
在缩杆模16上端设计产品导向模5,其结构如图3所示,导向模大小为缩杆前直径的1.015倍左右,高度为2倍产品缩杆前的公称直径,材料采用高速钢,使产品放料时导向自动扶正,能控制产品在缩杆时因料放斜导致产品缩杆时弯曲。
如图4所示,在所述上模4上设置锥形导向口,在缩杆时二次扶正产品,使产品在缩杆时不受径向分力,提高产品的直线度。
在所述缩杆模16下设置调整垫15,可根据产品缩杆的长度进行调整。
所述导向模5与定位模6过盈配合装在一起后,利用定位模6和缩杆模16间隙配合套在一起,保证缩杆模具16和导向模5的同心度。
本实用新型的缩杆工装模具的装配步骤如下:
1、先将上模4用螺栓固定在上模板1上,再将上模板1和拉杆座3用螺母固定在上底板2上,然后用T型螺栓19将上底板2固定在压力机滑块上。
2、将下模板17固定在工作台上,然后用螺栓把下模套13穿过下模板17上间隙配合的孔内用螺栓固定。
3、将尾冲8放入下模套13中的退料孔后,再在尾冲8上放上顶料冲14,然后依次将调整垫15和缩杆模16放入下模套13上间隙配合的孔中,盖上装配好导向模5的定位模6,然后用背帽7将所有模具固定在工装模具上。
4、将拉杆18从下方往上依次穿过工作台、下模板17后插入拉杆座3中用螺母进行固定,拉杆18的另一端插入退料横梁10中用螺母12进行固定,在退料横梁10中部设置调整螺栓9,并通过锁紧螺母11进行固定。为了更好地稳固、支撑并方便地调节调整螺栓9的高度,在退料横梁10和调整螺栓9之间设置螺栓套筒。
本实用新型的工作原理是:
工作时将需要进行缩杆的螺栓放进导向模5中,当压力机滑块向下运动时,带动上模4向下运动,螺栓的上部进入上模的锥形导向口,通过压力机的压力将螺栓压进缩杆模16中进行冷挤压缩杆;缩杆工序完成后,压力机滑块向上运动,带动拉杆18和退料横梁10推动尾冲8向上顶料,将缩杆后的螺栓产品依次顶出缩杆模16和导向模5,方便地实现脱料。根据缩杆的长短,通过更换不同百度的调整垫15来实现缩杆长度,并通过调节调整螺栓9的高度来实现退料长度。
螺栓缩杆前后的结构如图5所示。
Claims (10)
1.一种新型缩杆工装模具,其特征在于:包括上底板、上模板、上模、导向模、定位模、下模套、缩杆模、下模板、尾冲和顶料冲,其中:所述上模板固定在上底板上,所述上底板固定在压力机滑块上,在所述上模板上设置上模;所述下模板固定在工作台上,所述下模套穿过下模板上间隙配合的孔内用螺栓固定在下模板上,所述尾冲放入下模套的退料孔中,在尾冲上放置顶料冲,在下模套中设置缩杆模,所述导向模与定位模过盈配合装在一起,所述定位模和缩杆模间隙配合套在一起。
2.根据权利要求1所述的一种新型缩杆工装模具,其特征在于:在所述下模套中缩杆模的下方设置有调整垫。
3.根据权利要求1所述的一种新型缩杆工装模具,其特征在于:在上底板上设置拉杆座,所述拉杆穿过工作台和下模板插入拉杆座中用螺母进行固定,拉杆的另一端插入退料横梁中用螺母进行固定。
4.根据权利要求3所述的一种新型缩杆工装模具,其特征在于:在所述退料横梁中部设置调整螺栓,并通过锁紧螺母进行固定。
5.根据权利要求4所述的一种新型缩杆工装模具,其特征在于:在所述退料横梁和调整螺栓之间设置有螺栓套筒。
6.根据权利要求1所述的一种新型缩杆工装模具,其特征在于:在所述上模的底部中心设置有锥形导向口。
7.根据权利要求1所述的一种新型缩杆工装模具,其特征在于:在所述缩杆模的定径带斜度上面增设直线段,所述直线段的直径为螺栓缩杆前的直径,高度为螺栓公称直径的1/2。
8.根据权利要求1所述的一种新型缩杆工装模具,其特征在于:所述导向模的内孔直径为螺栓缩杆前直径的1.015倍,高度为螺栓公称直径的2倍。
9.根据权利要求1所述的一种新型缩杆工装模具,其特征在于:所述上底板通过T型螺栓固定在压力机滑块上。
10.根据权利要求1所述的一种新型缩杆工装模具,其特征在于:所述导向模、定位模和缩杆模通过背帽固定在下模套上。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021636043.6U CN212551553U (zh) | 2020-08-10 | 2020-08-10 | 一种新型缩杆工装模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021636043.6U CN212551553U (zh) | 2020-08-10 | 2020-08-10 | 一种新型缩杆工装模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN212551553U true CN212551553U (zh) | 2021-02-19 |
Family
ID=74626368
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202021636043.6U Active CN212551553U (zh) | 2020-08-10 | 2020-08-10 | 一种新型缩杆工装模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN212551553U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111822640A (zh) * | 2020-08-10 | 2020-10-27 | 中铁隆昌铁路器材有限公司 | 一种新型缩杆工装模具 |
-
2020
- 2020-08-10 CN CN202021636043.6U patent/CN212551553U/zh active Active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111822640A (zh) * | 2020-08-10 | 2020-10-27 | 中铁隆昌铁路器材有限公司 | 一种新型缩杆工装模具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN108607890B (zh) | 一种旋转挤压斜齿内齿轮的模具 | |
| CN217070616U (zh) | 压力机分体式上下模结构 | |
| CN201064813Y (zh) | 专用铆压螺栓成型模具 | |
| CN213701464U (zh) | 一种螺栓生产用的挤压复合模 | |
| CN109909420B (zh) | Vl型球笼成形的斜楔式径向可伸缩芯轴及其应用 | |
| CN221473408U (zh) | 支重轮顶出吹气锻造模具 | |
| CN1817554A (zh) | 一次性冷挤压成形加工摩托车方向轴锥形立管工艺 | |
| CN111822640A (zh) | 一种新型缩杆工装模具 | |
| CN204974783U (zh) | 车轮螺母多工位挤压模具 | |
| CN107626871A (zh) | 一种油压机挤压成型毛坯模具 | |
| CN113600634A (zh) | 一种外形带凸台筒形件的挤压成形方法 | |
| CN207272076U (zh) | 一种油压机挤压成型毛坯模具 | |
| JP3444922B2 (ja) | 粉末成形品の横孔成形方法とその金型装置 | |
| JPH0442085B2 (zh) | ||
| CN216679854U (zh) | 喷嘴半成品冷压成型模具 | |
| CN216501902U (zh) | 一种支重轮成型模具 | |
| CN212384300U (zh) | 挤压成型用的模具及成型设备 | |
| CN211386345U (zh) | 一种镦挤成型模具 | |
| CN206347010U (zh) | 锥形螺栓及其成型装置 | |
| CN201900207U (zh) | 轿车专用铆接螺栓成型模具 | |
| CN107755448A (zh) | 一种内齿圈成型模具及成型方法 | |
| CN208373986U (zh) | 一种超长高强螺栓的六角头成型模具 | |
| CN221675701U (zh) | 一种铝合金精密冷锻机构 | |
| CN221289384U (zh) | 一种可调节式模具接料结构 | |
| CN105107863B (zh) | 一种模具加工装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |