CN212469299U - 建筑扣件直角座自动平口整型一体机 - Google Patents
建筑扣件直角座自动平口整型一体机 Download PDFInfo
- Publication number
- CN212469299U CN212469299U CN202021073099.5U CN202021073099U CN212469299U CN 212469299 U CN212469299 U CN 212469299U CN 202021073099 U CN202021073099 U CN 202021073099U CN 212469299 U CN212469299 U CN 212469299U
- Authority
- CN
- China
- Prior art keywords
- angle seat
- shaping
- cylinder
- sealing
- limiting
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000007493 shaping process Methods 0.000 claims abstract description 40
- 238000005520 cutting process Methods 0.000 claims abstract description 11
- 238000005266 casting Methods 0.000 claims abstract description 10
- 238000007789 sealing Methods 0.000 claims description 35
- 230000005540 biological transmission Effects 0.000 claims description 13
- 229910000831 Steel Inorganic materials 0.000 claims description 5
- 239000010959 steel Substances 0.000 claims description 5
- 230000005484 gravity Effects 0.000 claims description 3
- 230000001105 regulatory effect Effects 0.000 claims 1
- 238000009966 trimming Methods 0.000 claims 1
- 238000004080 punching Methods 0.000 abstract description 3
- 238000003754 machining Methods 0.000 description 6
- 238000000034 method Methods 0.000 description 6
- 238000005516 engineering process Methods 0.000 description 3
- 238000005553 drilling Methods 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 239000000463 material Substances 0.000 description 2
- 238000000137 annealing Methods 0.000 description 1
- 239000012141 concentrate Substances 0.000 description 1
- 238000004132 cross linking Methods 0.000 description 1
- 230000008030 elimination Effects 0.000 description 1
- 238000003379 elimination reaction Methods 0.000 description 1
- 238000005242 forging Methods 0.000 description 1
- 230000010354 integration Effects 0.000 description 1
- 238000011031 large-scale manufacturing process Methods 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
Images


Landscapes
- Crushing And Pulverization Processes (AREA)
Abstract
本实用新型提供了一种建筑扣件直角座自动平口整型一体机,涉及脚手架构件之间的连接技术领域,包括支撑架(1)、直角座输送机构以及整形平口机构;建筑扣件直角座经浇铸成型,然后进行抛丸除杂处理,之后经斗式上料机(4)送至振动漏料斗(5),然后进入竖直下料通道(6)中,在限位封口机组、限位气缸(12)的共同作用下依次下滑,被冲压整形机组和切削平口机组协同加工,之后限位封口机组、限位气缸(12)打开,加工好的直角座通过落料孔进入成品输送机构的输送带(8)上,从而完成直角座的加工。本实用新型能够主要消除直角座中存在的应力集中;采用全自动上料机构,能够快速稳定地实现直角座供应,其安全性和效率均大幅提升。
Description
技术领域
本实用新型涉及脚手架构件之间的连接技术领域,具体涉及建筑旋转扣件自动高效平口整型钻孔一体化设备。
背景技术
直角扣件是用于两根垂直钢管的交叉联结紧固,作用于钢管脚手架的纵向杆和横向管联接处,应在螺栓扭力矩达到规定值时确保横向管在受外荷载后不产生下滑现象。
直角扣件主要由三部分组成,包括呈十字行的直角座,以及两个分别连接在直角座两侧、隔着直角座相互垂直的盖板,任意一个盖板与支架座之间,一端通过铆钉活动连接,另一端通过销轴形成可拆开连接。
由于热锻成型直角座工艺成本较高,对加工设备耐高温性能的要求较高,而且用料多,成本较高,因此在进行大批量生产时,基本上采用铸造工艺进行胚体制作,然后再进行机加工,得到合格的直角座;而采用铸造工艺,其整体工艺分为两段,首先是热处理,需要对原料进行加热、浇铸成型、退火等工艺;其次是对铸件进行机加工,主要包括平口、整型、钻孔等工序,由于工序较多,对加工设备要求高,加工周期长,现有技术中多采用分散型加工工艺和设备,需要人工进行加工和组装,效率低下,人力投入量大,人力成本高;并且人工加工和组装产品的精准度低,影响产品质量。
发明内容
为解决现有技术中存在的问题,本实用新型提供了一种建筑扣件直角座自动平口整型一体机。
本实用新型采用以下技术方案:建筑扣件直角座自动平口整型一体机,其特征在于,包括支撑架1、直角座输送机构以及整形平口机构;
所述支撑架1分为上下两层,以支撑板2为界;
所述直角座输送机构包括两部分,分别是胚体输送机构以及成品输送机构;
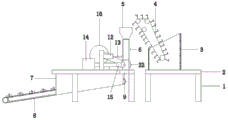
所述胚体输送机构设置在支撑架1的最前端,采用自动上料输送结构,具体包括料槽3、斗式上料机4、振动漏料斗5、竖直下料通道6;所述斗式上料机4搭接在料槽3倾斜的一侧,料斗将直角座从料槽3中输送至振动漏料斗5中,振动漏料斗5的底部设置落料口,落料口的形状与直角座一致,尺寸略大于直角座;直角座从落料口中进入竖直下料通道6,并依靠自身重力下降至整形平口机构;
所述成品输送机构包括固定在支撑板2下方的输送槽7和安装在输送槽7内的输送带8;输送带8位于所述竖直下料通道6的正下方,该处的支撑板2上开设有矩形落料孔9,加工好的直角座从落料孔掉落到输送带8上。
所述整型平口机构包括限位封口机组、冲压整形机组以及切削平口机组;
所述限位封口机组设置在竖直下料通道6的下端,包括由封口气缸10控制的封口底板11,以及由限位气缸12控制的限位伸缩杆13;所述封口气缸10设置在竖直下料通道6的侧方,其伸缩轴连接封口底板11,封口底板11的形状和尺寸均与所述矩形落料孔9相一致,封口气缸10控制封口底板11伸缩,实现对矩形落料孔9的封闭和打开;
所述限位气缸12设置在竖直下料通道6的正面,位于冲压整形机组上方,限位气缸12上的限位伸缩杆13伸出后,将竖直下料通道6中特定位置的直角座压紧,限定其位置,限位伸缩杆13收回时,直角座继续下移;
所述冲压整形机组位于限位气缸12正下方,包括冲压气缸14和整形模具15,整形模具15正对直角座上与脚手架钢管的接触面,对其进行整形;
所述切削平口机组设置在限位封口机组的正对面,包括平口电机16、传动带17、旋转导向轮18、套筒19、活动块20、平口切刀21、驱动气缸22、气动连杆23;所述平口电机16固定支撑板2上,其输出轴通过传动带17与旋转导向轮18相连,并带动其运转;所述旋转导向轮18通过传动轴与套筒19相连,套筒19通过固定在支撑板2上保持稳定,传动轴穿过套筒19,在其端部与活动块20相连,活动块20的另一端连接平口切刀21;所述驱动气缸22固定支撑板2上,位于旋转导向轮18上方,驱动气缸22的两侧分别与气动连杆23的上端固定连接,气动连杆23的下端分别固定连接在活动块20的两侧壁上,驱动气缸22伸缩,能够通过气动连杆23带动所述活动块20和平口切刀21前后移动,对直角座的浇铸冒口进行切削整理。
本装置的工作原理:建筑扣件直角座经浇铸成型,然后进行抛丸除杂处理,之后经斗式上料机4送至振动漏料斗5,然后进入竖直下料通道6中,在限位封口机组、限位气缸12的共同作用下依次下滑,被冲压整形机组和切削平口机组协同加工,之后限位封口机组、限位气缸12打开,加工好的直角座通过落料孔进入成品输送机构的输送带8上,从而完成直角座的加工。
优选的,为提高所述平口切刀21运转的平稳性,在所述套筒19前端端或者后端设置调速器24,用以调整平口电机16和平口切刀21之间的转速比,保证其运行稳定。
本实用新型具有以下优点:
本实用新型所述整形机构能够主要消除直角座中存在的应力集中,确定直角座形态,防止直角座因内应力未消除而出现形状反弹,或者整形过度造成直角座变形等缺陷;本实用新型采用全自动上料机构,能够快速稳定地实现直角座供应,相对于传统的完全依靠人员手动取料,其安全性和效率均大幅提升,并且将直角座的整形、平口机构和工艺集中在一起,通过一次供料即可完成上述工序,生产效率高。
附图说明
图1是本实用新型的主视图。
图2是本实用新型的俯视图。
图3是所述切削平口机组的俯视图。
图4是所述切削平口机组的主视图。
图5是所述冲压整形机组的俯视图。
图中,支撑架1、支撑板2、料槽3、斗式上料机4、振动漏料斗5、竖直下料通道6、输送槽7、输送带8、矩形落料孔9、封口气缸10、封口底板11、限位气缸12、限位伸缩杆13、冲压气缸14、整形模具15、平口电机16、传动带17、旋转导向轮18、套筒19、活动块20、平口切刀21、驱动气缸22、气动连杆23、调速器24。
具体实施方式
下面结合附图对本实用新型所述技术方案进行进一步说明。
实施例1
如图1、2、4、5所示,本实施例所述建筑扣件直角座自动平口整型一体机,包括支撑架1、直角座输送机构以及整形平口机构。
所述支撑架1分为上下两层,以支撑板2为界;所述直角座输送机构包括两部分,分别是胚体输送机构以及成品输送机构。
所述胚体输送机构设置在支撑架1的最前端,采用自动上料输送结构,具体包括料槽3、斗式上料机4、振动漏料斗5、竖直下料通道6;所述斗式上料机4搭接在料槽3倾斜的一侧,料斗将直角座从料槽3中输送至振动漏料斗5中,振动漏料斗5的底部设置落料口,落料口的形状与直角座一致,尺寸略大于直角座;直角座从落料口中进入竖直下料通道6,并依靠自身重力下降至整形平口机构。
所述成品输送机构包括固定在支撑板2下方的输送槽7和安装在输送槽7内的输送带8;输送带8位于所述竖直下料通道6的正下方,该处的支撑板2上开设有矩形落料孔9,加工好的直角座从落料孔掉落到输送带8上。
所述整型平口机构包括限位封口机组、冲压整形机组以及切削平口机组。
所述限位封口机组设置在竖直下料通道6的下端,包括由封口气缸10控制的封口底板11,以及由限位气缸12控制的限位伸缩杆13;所述封口气缸10设置在竖直下料通道6的侧方,其伸缩轴连接封口底板11,封口底板11的形状和尺寸均与所述矩形落料孔9相一致,封口气缸10控制封口底板11伸缩,实现对矩形落料孔9的封闭和打开。
所述限位气缸12设置在竖直下料通道6的正面,位于冲压整形机组上方,限位气缸12上的限位伸缩杆13伸出后,将竖直下料通道6中特定位置的直角座压紧,限定其位置,限位伸缩杆13收回时,直角座继续下移。
所述冲压整形机组位于限位气缸12正下方,包括冲压气缸14和整形模具15,整形模具15正对直角座上与脚手架钢管的接触面,对其进行整形。
所述切削平口机组设置在限位封口机组的正对面,包括平口电机16、传动带17、旋转导向轮18、套筒19、活动块20、平口切刀21、驱动气缸22、气动连杆23;所述平口电机16固定支撑板2上,其输出轴通过传动带17与旋转导向轮18相连,并带动其运转;所述旋转导向轮18通过传动轴与套筒19相连,套筒19通过固定在支撑板2上保持稳定,传动轴穿过套筒19,在其端部与活动块20相连,活动块20的另一端连接平口切刀21;所述驱动气缸22固定支撑板2上,位于旋转导向轮18上方,驱动气缸22的两侧分别与气动连杆23的上端固定连接,气动连杆23的下端分别固定连接在活动块20的两侧壁上,驱动气缸22伸缩,能够通过气动连杆23带动所述活动块20和平口切刀21前后移动,对直角座的浇铸冒口进行切削整理。
实施例2
如图1、2、3、4、5所示,本实施例所述建筑扣件直角座自动平口整型一体机,其结构与实施例1所述基本一致,区别在于,为提高所述平口切刀21运转的平稳性,在所述套筒19前端端或者后端设置调速器24,用以调整平口电机16和平口切刀21之间的转速比,保证其运行稳定。
Claims (2)
1.建筑扣件直角座自动平口整型一体机,其特征在于,包括支撑架(1)、直角座输送机构以及整形平口机构;
所述支撑架(1)分为上下两层,以支撑板(2)为界;
所述直角座输送机构包括两部分,分别是胚体输送机构以及成品输送机构;
所述胚体输送机构设置在支撑架(1)的最前端,采用自动上料输送结构,具体包括料槽(3)、斗式上料机(4)、振动漏料斗(5)、竖直下料通道(6);所述斗式上料机(4)搭接在料槽(3)倾斜的一侧,料斗将直角座从料槽(3)中输送至振动漏料斗(5)中,振动漏料斗(5)的底部设置落料口,落料口的形状与直角座一致,尺寸略大于直角座;直角座从落料口中进入竖直下料通道(6),并依靠自身重力下降至整形平口机构;
所述成品输送机构包括固定在支撑板(2)下方的输送槽(7)和安装在输送槽(7)内的输送带(8);输送带(8)位于所述竖直下料通道(6)的正下方,该处的支撑板(2)上开设有矩形落料孔(9),加工好的直角座从落料孔掉落到输送带(8)上;
所述整型平口机构包括限位封口机组、冲压整形机组以及切削平口机组;
所述限位封口机组设置在竖直下料通道(6)的下端,包括由封口气缸(10)控制的封口底板(11),以及由限位气缸(12)控制的限位伸缩杆(13);所述封口气缸(10)设置在竖直下料通道(6)的侧方,其伸缩轴连接封口底板(11),封口底板(11)的形状和尺寸均与所述矩形落料孔(9)相一致,封口气缸(10)控制封口底板(11)伸缩,实现对矩形落料孔(9)的封闭和打开;
所述限位气缸(12)设置在竖直下料通道(6)的正面,位于冲压整形机组上方,限位气缸(12)上的限位伸缩杆(13)伸出后,将竖直下料通道(6)中特定位置的直角座压紧,限定其位置,限位伸缩杆(13)收回时,直角座继续下移;
所述冲压整形机组位于限位气缸(12)正下方,包括冲压气缸(14)和整形模具(15),整形模具(15)正对直角座上与脚手架钢管的接触面,对其进行整形;
所述切削平口机组设置在限位封口机组的正对面,包括平口电机(16)、传动带(17)、旋转导向轮(18)、套筒(19)、活动块(20)、平口切刀(21)、驱动气缸(22)、气动连杆(23);所述平口电机(16)固定支撑板(2)上,其输出轴通过传动带(17)与旋转导向轮(18)相连,并带动其运转;所述旋转导向轮(18)通过传动轴与套筒(19)相连,套筒(19)通过固定在支撑板(2)上保持稳定,传动轴穿过套筒(19),在其端部与活动块(20)相连,活动块(20)的另一端连接平口切刀(21);所述驱动气缸(22)固定支撑板(2)上,位于旋转导向轮(18)上方,驱动气缸(22)的两侧分别与气动连杆(23)的上端固定连接,气动连杆(23)的下端分别固定连接在活动块(20)的两侧壁上,驱动气缸(22)伸缩,能够通过气动连杆(23)带动所述活动块(20)和平口切刀(21)前后移动,对直角座的浇铸冒口进行切削整理。
2.根据权利要求1所述的建筑扣件直角座自动平口整型一体机,其特征在于,在所述套筒(19)前端或者后端设置调速器(24),用以调整平口电机(16)和平口切刀(21)之间的转速比。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021073099.5U CN212469299U (zh) | 2020-06-12 | 2020-06-12 | 建筑扣件直角座自动平口整型一体机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021073099.5U CN212469299U (zh) | 2020-06-12 | 2020-06-12 | 建筑扣件直角座自动平口整型一体机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN212469299U true CN212469299U (zh) | 2021-02-05 |
Family
ID=74416419
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202021073099.5U Active CN212469299U (zh) | 2020-06-12 | 2020-06-12 | 建筑扣件直角座自动平口整型一体机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN212469299U (zh) |
-
2020
- 2020-06-12 CN CN202021073099.5U patent/CN212469299U/zh active Active
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN115846580B (zh) | 一种高强度螺栓冷镦设备及其制备螺栓的工艺 | |
| CN105689693A (zh) | 一种铸件分离装置及其方法 | |
| CN104014844A (zh) | 一种螺栓中心自动穿孔机 | |
| CN204736057U (zh) | 立式组合磨床 | |
| CN202344056U (zh) | 一种侧挂式四轴数控齿轮倒角机 | |
| CN205650723U (zh) | 一种自动送料冲压机 | |
| CN212470519U (zh) | 建筑旋转扣件自动高效平口整型钻孔一体化设备 | |
| CN212704670U (zh) | 一种磁性铁氧体磁芯生产用分切装置 | |
| CN105312957B (zh) | 一种用于供料的可调式曲柄推杆机构 | |
| CN201324762Y (zh) | 用于汽车导向套加工的冲挤式整圆装置 | |
| CN203002909U (zh) | 销合链四孔冲孔装置 | |
| CN108994362B (zh) | 一种六角扳手自动加工设备 | |
| CN207431716U (zh) | 一种传动轴叉铣打机 | |
| CN202010794U (zh) | 空调分配器数控钻孔机 | |
| CN214417590U (zh) | 一种压铆装置 | |
| CN117444537A (zh) | 一种全自动圆管压型切断一体机 | |
| CN201316848Y (zh) | 自动攻牙机 | |
| CN205571111U (zh) | 一种活塞销生产用高效型下料装置 | |
| CN206264066U (zh) | 一种自动送料的裁断机 | |
| CN111531369B (zh) | 建筑旋转扣件自动高效平口整型钻孔一体化设备 | |
| CN203401125U (zh) | 一种数控全自动保持架窗口铣床 | |
| CN211192986U (zh) | 一种钻床的夹持装置 | |
| CN208584617U (zh) | 一种型材切割供料机构 | |
| CN205289899U (zh) | 一种大切机的夹紧结构 | |
| CN103381498A (zh) | 一种数控全自动保持架窗口铣床 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |