CN212444114U - 一种转子加工点焊测试综合一体机 - Google Patents
一种转子加工点焊测试综合一体机 Download PDFInfo
- Publication number
- CN212444114U CN212444114U CN202021407250.4U CN202021407250U CN212444114U CN 212444114 U CN212444114 U CN 212444114U CN 202021407250 U CN202021407250 U CN 202021407250U CN 212444114 U CN212444114 U CN 212444114U
- Authority
- CN
- China
- Prior art keywords
- motor rotor
- spot welding
- frame
- station
- rotor
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000003466 welding Methods 0.000 title claims abstract description 39
- 238000012545 processing Methods 0.000 title claims abstract description 27
- 238000012360 testing method Methods 0.000 title claims abstract description 23
- 239000002699 waste material Substances 0.000 claims abstract description 14
- 238000001514 detection method Methods 0.000 claims abstract description 5
- 239000000463 material Substances 0.000 claims description 17
- 238000003860 storage Methods 0.000 claims description 15
- 230000007246 mechanism Effects 0.000 claims description 8
- 238000013519 translation Methods 0.000 claims description 8
- 238000006243 chemical reaction Methods 0.000 claims description 5
- 238000007599 discharging Methods 0.000 claims description 3
- 238000000034 method Methods 0.000 abstract description 8
- 230000008569 process Effects 0.000 description 5
- 210000000078 claw Anatomy 0.000 description 4
- 229910000976 Electrical steel Inorganic materials 0.000 description 3
- 230000009471 action Effects 0.000 description 2
- 230000008901 benefit Effects 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 238000004804 winding Methods 0.000 description 2
- 230000004075 alteration Effects 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000006467 substitution reaction Methods 0.000 description 1
- 230000001360 synchronised effect Effects 0.000 description 1
Images
Landscapes
- Manufacture Of Motors, Generators (AREA)
Abstract
本实用新型公开了一种转子加工点焊测试综合一体机,包括机架,机架上设置有转盘,转盘上均布装设有若干夹具,机架上依加工流程围绕转盘圆周依序设置有:上料工位用于将待加工的电机转子安装到夹具上;点焊工位用于电机转子的点焊加工;压装工位,用于点焊后的电机转子上的零部件轴向位置修正;检测工位用于点焊后的电机转子的电阻测试;转序工位用于将电机转子电阻测试仪测试合格的电机转子转移至精车工位;剔废工位用于将电机转子电阻测试仪测试后不合格的电机转子转移至废品架上;精车工位用于电机转子车削加工。
Description
技术领域
本实用新型涉及电机转子加工技术领域,具体为一种转子加工点焊测试综合一体机。
背景技术
目前有刷小家电电机和小功率工业用串励电动机转子在装配好换向器并绕线后,都需要将换向器与漆包线连接处进行点焊并测试电阻大小,最后还要对换向器外圆面进行精车加工,才能制成电机转子成品。现有技术中点焊机、转子电阻测试仪以及精车加工都是分开独立的设备进行的,通过作业人员分别操作对应的设备进行拉线式加工,人工需要求量大,产量低,质量不稳定。
发明内容
本实用新型的目的在于提供一种转子加工点焊测试综合一体机,具有自动化程度高,节省人工,生产效率高,质量稳定的优点,解决了现有技术中的问题。
为实现上述目的,本实用新型提供如下技术方案:一种转子加工点焊测试综合一体机,包括机架1,所述机架1设置有转盘4,所述转盘4上均布装设有若干夹具5,所述机架1上依加工流程围绕所述转盘4圆周依序设置有:
上料工位3,安装有上料装置301用于将待加工的电机转子14安装到所述夹具5上;
点焊工位6,安装有点焊机601,用于所述电机转子14的点焊加工;
压装工位7,安装有压装气缸701,用于点焊后的所述电机转子14上的零部件轴向位置修正;
检测工位8,安装有电机转子电阻测试仪801,用于点焊后的所述电机转子14的电阻测试;
转序工位9,安装有转序装置,用于将所述电机转子电阻测试仪801测试合格的所述电机转子14转移至精车工位10;
剔废工位11,安装有剔废机械手1101,用于将所述电机转子电阻测试仪801测试后不合格的所述电机转子14转移至废品架12上;
所述精车工位10位于所述转序装置的转序路径中,安装有精车装置,用于所述电机转子14车削加工。
进一步的:所述上料装置301至少包括一只可移动的卡爪302,所述上料装置301的进料侧配置有送料机构2,所述上料装置301的出料侧与所述夹具5适配。
进一步的,所述转序装置包括:
立座902,安装于所述机架1上,对伺服电机901及滚珠丝杆副903进行支承;
移动座904,与所述滚珠丝杆副903的螺母联接,在所述伺服电机901的驱动下直线移动;
气夹905,安装在所述移动座904下端,用于夹持合格的所述电机转子14;
暂存架906,安装在所述机架1上位于所述移动座904行程尾端下方,用于暂存由所述气夹905从所述夹具5上取出的合格的所述电机转子14。
进一步的:所述精车装置包括:
立板1002,与所述机架1连接;
主动轮1003,安装在所述立板1002上并与电机1001联动;
导轮1004,设有两个,安装在所述立板1002上,位于所述主动轮1003下方;
皮带1005,绕装在所述主动轮1003和导轮1004上,用于驱动所述电机转子14转动;
V型槽1006,设于两个所述导轮1004下方,用于对待车削的所述电机转子14进行回转支承,所述V型槽1006中心线与两个所述导轮1004的对称中心线共面;
车刀1007,安装在车刀拖板1008上,所述车刀拖板1008安装在所述机架1上且与动力源连接,所述车刀拖板1008进给方向与所述V型槽1006中心线平行。
进一步的:所述转序装置还包括:
升降板908,设于所述暂存架906下方且与所述暂存架906平行;
移料夹具907,具有若干个均布设置于安装于所述升降板908上,用于所述电机转子14位置转移;
移动架909,通过线轨911安装在底板913上,所述底板913与机架1连接,所述移动架909上安装有升降气缸910,所述升降气缸910的活塞杆端与所述升降板908连接,所述线轨911与所述暂存架906平行;
平移气缸912,安装在所述底板913上,所述平移气缸912的活塞杆端与移动架909连接。
进一步的:本实用新型的转子加工点焊测试综合一体机还包括成品架13,所述成品架13设于所述精车装置远离所述转盘4的一侧,所述成品架13与所述暂存架906平行。
本实用新型的工作原理及有益效果:本实用新型提供的转子加工点焊测试综合一体机,工作时,将完成绕线圈工序后的电机转子放置于送料机构上,由送料机构输送至上料工位的上料装置处,由上料装置的卡爪抓取并安装到转盘上的夹具中,转盘转动带动夹具及其上的电机转子到达点焊工位,点焊机对电机转子进行点焊加工,完成后,转盘转动带动夹具及其上的电机转子到达压装工位,由压装气缸推挤电机转子上的零部件从而对电机转子上的零部件轴向位置修正;转盘继续转动一个工位,电机转子到达检测工位,由电机转子电阻测试仪对点焊后的电机转子的电阻进行测试,合格品在转序工位由转序装置取走放入暂存架上;不合格品继续由转盘带动送到剔废工位,由剔废机械手将不合格电机转子从夹具取下放置到废品架上;转盘将空夹具转至上料工位的上料装置处,由上料装置在夹具上装入一个待加工的电机转子,如此循环;同步的,升降板带动移料夹具将暂存架上的电机转子转移至精车装置的V型槽中,电机转子的轴在V型槽中完成定位,此时皮带压紧在电机转子的硅钢片外圆上,在电机的带动下皮带运动,由于皮带的摩擦作用电机转子跟随转动,此时,车刀在车刀拖板的带动下工进,完成电机转子上换向器外圆面的精车,精车完毕,车刀复位,升降板带动移料夹具将精车完毕的电机转子转移至成品架上,同时从暂存架上转移一个电机转子至精车装置的V型槽中,如此循环,整机结构紧凑,具有自动化程度高,节省人工,生产效率高,质量稳定的优点。
附图说明
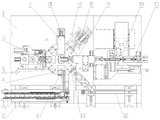
图1为本实用新型的俯视图。
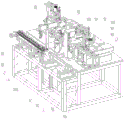
图2为本实用新型的立体图。
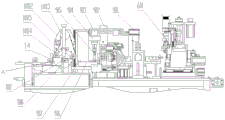
图3为本实用新型的局部后视图。
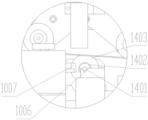
图4为图3中A处局部放大图。
具体实施方式
下面将结合本实用新型实施例中的附图,对本实用新型实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本实用新型一部分实施例,而不是全部的实施例。基于本实用新型中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本实用新型保护的范围。
请参阅图1-4,一种转子加工点焊测试综合一体机,包括机架1,机架1设置有转盘4,转盘4上均布装设有若干夹具5,机架1上依加工流程围绕转盘4圆周依序设置有:上料工位3,安装有上料装置301用于将待加工的电机转子14安装到夹具5上;点焊工位6,安装有点焊机601,用于电机转子14的点焊加工;压装工位7,安装有压装气缸701,用于点焊后的电机转子14上的零部件轴向位置修正,具体的,由压装气缸70沿电机转子14的轴向推挤电机转子14上的换向器1402从而对换向器1402的轴向位置修正;检测工位8,安装有电机转子电阻测试仪801,用于点焊后的电机转子14的电阻测试;转序工位9,安装有转序装置,用于将电机转子电阻测试仪801测试合格的电机转子14转移至精车工位10;剔废工位11,安装有剔废机械手1101,用于将电机转子电阻测试仪801测试后不合格的电机转子14转移至废品架12上;精车工位10位于转序装置的转序路径中,安装有精车装置,用于电机转子14车削加工。
作为优选的实施例:上料装置301至少包括一只可移动的卡爪302,上料装置301的进料侧配置有送料机构2,上料装置301的出料侧与夹具5适配,这里卡爪302的移动可以采用气缸或机械手机构,卡爪302优选为气动卡爪,送料机构2优选为链条式送料机构。
作为优选的实施例,转序装置包括:立座902,安装于机架1上对伺服电机901及滚珠丝杆副903进行支承;移动座904与滚珠丝杆副903的螺母联接,在伺服电机901的驱动下直线移动;气夹905安装在移动座904下端,用于夹持合格的电机转子14;暂存架906安装在机架1上位于移动座904行程尾端下方,用于暂存由气夹905从夹具5上取出的合格的电机转子14,具体的,当转盘带动测试合格的电机转子14到达转序工位9后,伺服电机901驱动滚珠丝杆副903使移动座904带动气夹905到达夹具5处,并取下电机转子14,然后伺服电机901驱动滚珠丝杆副903使移动座904带动气夹905到达暂存架906上方,气夹905打开,将电机转子14放置于暂存架906上。
作为优选的实施例:精车装置包括:立板1002,与机架1连接;主动轮1003安装在立板1002上并与电机1001联动;导轮1004设有两个,安装在立板1002上,位于主动轮1003下方;皮带1005绕装在主动轮1003和导轮1004上,用于驱动电机转子14转动;V型槽1006设于两个导轮1004下方,用于对待车削的电机转子14进行回转支承,V型槽1006中心线与两个导轮1004的对称中心线共面;车刀1007安装在车刀拖板1008上,车刀拖板1008安装在机架1上且与动力源连接,车刀拖板1008进给方向与V型槽1006中心线平行,具体的,当转序装置将电机转子14送入V型槽1006后,电机转子14的轴1401在V型槽1006内进行定位;然后立板1002下降使皮带1005表面压紧在硅钢片1403外圆表面上,当电机带动皮带1005运行时,由于摩擦力的作用电机转子14在V型槽1006内转动,在动力源的驱动下车刀拖板1008带动车刀1007工进,对换向器1402外圆进行精车加工;这里V型槽1006通常有两个分别位于电机转子14的轴1401的两端,两个V型槽1006之间有间距以容纳电机转子14的换向器1402和硅钢片1403,其中,立板1002的上下移动可以采用伺服电机与丝杆螺母副的驱动结构也可以采用气缸驱动结构,车刀拖板1008的动力源通常为伺服电机。
作为优选的实施例:转序装置还包括,升降板908,设于暂存架906下方且与暂存架906平行;移料夹具907具有若干个均布设置于安装于升降板908上,用于电机转子14位置转移;移动架909通过线轨911安装在底板913上,底板913与机架1连接,移动架909上安装有升降气缸910,升降气缸910的活塞杆端与升降板908连接,线轨911与暂存架906平行;平移气缸912,安装在底板913上,平移气缸912的活塞杆端与移动架909连接。
作为优选的实施例:本实用新型的转子加工点焊测试综合一体机还包括成品架13,成品架13设于精车装置远离转盘4的一侧,成品架13与暂存架906平行。
通过以上设置,工作时,升降气缸910的活塞杆端伸出使升降板908带动移料夹具907降至最低处,平移气缸912的活塞杆端伸出,将移动架909连同升降板908及移料夹具907推动前移,然后升降气缸910的活塞杆端回缩使升降板908带动移料夹具907升起,此时,位于暂存架906处的移料夹具907将暂存架906上的电机转子14夹持住,位于V型槽1006处的移料夹具907将V型槽1006内的电机转子14夹持住,升降气缸910使升降板908带动移料夹具907继续上升,脱离对应的固定位置,然后平移气缸912的活塞杆端回缩,将移动架909连同升降板908及移料夹具907沿线轨911水平回拉,使未精车加工的电机转子14到达V型槽1006上方,已完成精车加工的电机转子14到达成品架13上方;随后,升降气缸910的活塞杆端伸出使升降板908带动移料夹具907降至最低处,此时,V型槽1006上方的电机转子14进入V型槽1006内,电机转子14的轴1401在V型槽1006内定位,成品架13上方的电机转子14由成品架13支承,如此循环完成电机转子的转序。
需要说明的是,在本文中,术语“包括”、“包含”或者其任何其他变体意在涵盖非排他性的包含,从而使得包括一系列要素的过程、方法、物品或者设备不仅包括那些要素,而且还包括没有明确列出的其他要素,或者是还包括为这种过程、方法、物品或者设备所固有的要素;除非另有明确的规定和限定,术语“安装”、“相连”、“连接”、“固定”等术语应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通。对于本领域的普通技术人员而言,可以根据具体情况理解上述术语在本实用新型中的具体含义。术语“上方”、“下”、“左”、“右”、“顶”、“底”、“一侧”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。
尽管已经示出和描述了本实用新型的实施例,对于本领域的普通技术人员而言,可以理解在不脱离本实用新型的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本实用新型的范围由所附权利要求及其等同物限定。
Claims (6)
1.一种转子加工点焊测试综合一体机,包括机架(1),其特征在于:所述机架(1)上设置有转盘(4),所述转盘(4)上均布装设有若干夹具(5),所述机架(1)上依加工流程围绕所述转盘(4)圆周依序设置有:
上料工位(3),安装有上料装置(301)用于将待加工的电机转子(14)安装到所述夹具(5)上;
点焊工位(6),安装有点焊机(601),用于所述电机转子(14)的点焊加工;
压装工位(7),安装有压装气缸(701),用于点焊后的所述电机转子(14)上的零部件轴向位置修正;
检测工位(8),安装有电机转子电阻测试仪(801),用于点焊后的所述电机转子(14)的电阻测试;
转序工位(9),安装有转序装置,用于将所述电机转子电阻测试仪(801)测试合格的所述电机转子(14)转移至精车工位(10);
剔废工位(11),安装有剔废机械手(1101),用于将所述电机转子电阻测试仪(801)测试后不合格的所述电机转子(14)转移至废品架(12)上;
所述精车工位(10)位于所述转序装置的转序路径中,安装有精车装置,用于所述电机转子(14)车削加工。
2.根据权利要求1所述的一种转子加工点焊测试综合一体机,其特征在于:所述上料装置(301)至少包括一只可移动的卡爪(302),所述上料装置(301)的进料侧配置有送料机构(2),所述上料装置(301)的出料侧与所述夹具(5)适配。
3.根据权利要求1所述的一种转子加工点焊测试综合一体机,其特征在于:所述转序装置包括:
立座(902),安装于所述机架(1)上,对伺服电机(901)及滚珠丝杆副(903)进行支承;
移动座(904),与所述滚珠丝杆副(903)的螺母联接,在所述伺服电机(901)的驱动下直线移动;
气夹(905),安装在所述移动座(904)下端,用于夹持合格的所述电机转子(14);
暂存架(906),安装在所述机架(1)上位于所述移动座(904)行程尾端下方,用于暂存由所述气夹(905)从所述夹具(5)上取出的合格的所述电机转子(14)。
4.根据权利要求3所述的一种转子加工点焊测试综合一体机,其特征在于:所述精车装置包括:
立板(1002),与所述机架(1)连接;
主动轮(1003),安装在所述立板(1002)上并与电机(1001)联动;
导轮(1004),设有两个,安装在所述立板(1002)上,位于所述主动轮(1003)下方;
皮带(1005),绕装在所述主动轮(1003)和导轮(1004)上,用于驱动所述电机转子(14)转动;
V型槽(1006),设于两个所述导轮(1004)下方,用于对待车削的所述电机转子(14)进行回转支承,所述V型槽(1006)中心线与两个所述导轮(1004)的对称中心线共面;
车刀(1007),安装在车刀拖板(1008)上,所述车刀拖板(1008)安装在所述机架(1)上且与动力源连接,所述车刀拖板(1008)进给方向与所述V型槽(1006)中心线平行。
5.根据权利要求4所述的一种转子加工点焊测试综合一体机,其特征在于:所述转序装置还包括:
升降板(908),设于所述暂存架(906)下方且与所述暂存架(906)平行;
移料夹具(907),具有若干个均布设置于安装于所述升降板(908)上,用于所述电机转子(14)位置转移;
移动架(909),通过线轨(911)安装在底板(913)上,所述底板(913)与机架(1)连接,所述移动架(909)上安装有升降气缸(910),所述升降气缸(910)的活塞杆端与所述升降板(908)连接,所述线轨(911)与所述暂存架(906)平行;
平移气缸(912),安装在所述底板(913)上,所述平移气缸(912)的活塞杆端与所述移动架(909)连接。
6.根据权利要求5所述的一种转子加工点焊测试综合一体机,其特征在于:还包括成品架(13),所述成品架(13)设于所述精车装置远离所述转盘(4)的一侧,所述成品架(13)与所述暂存架(906)平行。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021407250.4U CN212444114U (zh) | 2020-07-17 | 2020-07-17 | 一种转子加工点焊测试综合一体机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021407250.4U CN212444114U (zh) | 2020-07-17 | 2020-07-17 | 一种转子加工点焊测试综合一体机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN212444114U true CN212444114U (zh) | 2021-02-02 |
Family
ID=74484995
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202021407250.4U Expired - Fee Related CN212444114U (zh) | 2020-07-17 | 2020-07-17 | 一种转子加工点焊测试综合一体机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN212444114U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111673478A (zh) * | 2020-07-17 | 2020-09-18 | 高建 | 一种转子加工点焊测试综合一体机 |
-
2020
- 2020-07-17 CN CN202021407250.4U patent/CN212444114U/zh not_active Expired - Fee Related
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111673478A (zh) * | 2020-07-17 | 2020-09-18 | 高建 | 一种转子加工点焊测试综合一体机 |
| CN111673478B (zh) * | 2020-07-17 | 2024-12-06 | 高建 | 一种转子加工点焊测试综合一体机 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN115602905B (zh) | 一种方形电池模组自动压紧机构及方形电池模组组装线 | |
| CN112222822B (zh) | 灯泡自动装配机 | |
| CN117020634B (zh) | 胶盖组装扭簧设备及其组装方法 | |
| CN112372302A (zh) | 一种勾铁组装焊接铣平焊缝设备装置 | |
| CN114227084A (zh) | 一种碳刷弹簧焊接机 | |
| CN117444457B (zh) | 一种高速风机叶轮焊接系统 | |
| CN121893014A (zh) | 一种预装齿轮箱的自动化组装机 | |
| CN106300828A (zh) | 一种汽车马达转子自动装配线 | |
| CN215357172U (zh) | 电机定子组装设备 | |
| CN111673478B (zh) | 一种转子加工点焊测试综合一体机 | |
| CN118801639B (zh) | 一种电机组装设备 | |
| CN112917063B (zh) | 轴类产品自动焊接设备 | |
| CN213857974U (zh) | 遥控器外壳组装装置 | |
| CN111193372B (zh) | 一种多工位的自动绕线装置 | |
| CN219426108U (zh) | 一种用于汽车支架自动组装质量的检测系统 | |
| CN219818509U (zh) | 油泵焊接装置 | |
| CN109604976B (zh) | 一种磁力泵内磁转子的制作工艺 | |
| CN219446159U (zh) | 一种用于扫地机器人叶轮焊接的高周波焊接机 | |
| CN219074798U (zh) | 一种发热管组装装置 | |
| CN216829317U (zh) | 碳刷弹簧焊接机 | |
| CN214518721U (zh) | 一种衔铁卡簧组装机 | |
| CN215034659U (zh) | 轴类产品自动焊接设备 | |
| CN117444608A (zh) | 一种线卡组装设备 | |
| CN111215892A (zh) | 一种磁力泵内磁转子的自动化组装机中的第三装配机构 | |
| CN114918623A (zh) | 一种化学气象沉积设备下部电极的制备方法及其焊接装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20210202 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |