CN212366048U - 一种锂电池电芯多张叠片设备 - Google Patents
一种锂电池电芯多张叠片设备 Download PDFInfo
- Publication number
- CN212366048U CN212366048U CN202021668240.6U CN202021668240U CN212366048U CN 212366048 U CN212366048 U CN 212366048U CN 202021668240 U CN202021668240 U CN 202021668240U CN 212366048 U CN212366048 U CN 212366048U
- Authority
- CN
- China
- Prior art keywords
- lamination
- membrane
- pole piece
- pole pieces
- position correction
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images




Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/50—Manufacturing or production processes characterised by the final manufactured product
Landscapes
- Secondary Cells (AREA)
Abstract
本实用新型公开了一种锂电池电芯多张叠片设备,包括叠片台、隔膜放卷机构、覆膜装置、位置校正平台;叠片台上方设置隔膜放卷机构和覆膜装置,覆膜装置用于将隔膜放卷机构的隔膜引入叠片台;叠片台左右两侧分别设置对应的位置校正平台,以用于校正左右两侧传输极片的位置。采用多张极片在同一叠片台同时堆叠的叠片工艺,极大地提高了叠片装置的叠片效率;采用隔膜一次覆盖多张极片的覆膜工艺、采用多张极片同时上料、采用多张极片同时下料。通过提高叠片、覆膜、上料、下料工序的加工效率,节省了各个工序的人力物力及时间成本,极大地缩短了锂电池电芯的叠片时长,降低成本支出并提高企业经济效益及竞争力。
Description
技术领域
本实用新型涉及锂电池叠片工艺,更具体地说是一种锂电池电芯多张叠片设备。
背景技术
锂电池叠片技术是使用隔膜将正、负极片(正电极片、负电极片)进行隔离,并依次层叠极片和隔膜,使其成为电芯的锂电池制造技术。其基本原理及工作过程为:利用隔膜组件将成卷的隔膜拉出,通过叠片台或隔膜组件的往复运动将隔膜间隔覆盖在正负极片之间,同时,利用机械手或其他转运装置将正、负极片交替放置在隔膜之间,由隔膜将正、负极片分开。多次重复上述过程,最终形成具有一定厚度的锂电池叠片体。
现有的叠片装置采用单张极片叠片方式,通过机械手或其他转运装置一次只放置一张极片到叠片台上进行叠片,不能同时放置多张极片到同一叠片台上,不能进行多张极片同时叠片,因而导致叠片效率较低。
实用新型内容
本实用新型的目的在于克服现有技术的不足,提供一种多张极片在同一叠片台上同时进行叠片的锂电池电芯多张叠片设备。
为实现上述目的,本实用新型采用以下技术方案:一种锂电池电芯多张叠片设备,包括叠片台、隔膜放卷机构、覆膜装置、位置校正平台;所述叠片台上方设置隔膜放卷机构和覆膜装置,所述覆膜装置用于将隔膜放卷机构的隔膜引入叠片台;所述叠片台左右两侧分别设置对应的位置校正平台,以用于校正左右两侧传输极片的位置。
其进一步技术方案为,每一所述位置校正平台上方设有与位置校正平台对应的CCD视觉装置,所述CCD视觉装置用于引导位置校正平台对每张极片进行位置矫正。
其进一步技术方案为,还包括极片料盒/极片输送线体,所述极片料盒/极片输送线体设于所述叠片台左右两侧,且分别设于所述位置矫正平台外部偏离叠片台的一侧。
其进一步技术方案为,所述极片输送线体为具有真空吸附结构的输送皮带装置。
其进一步技术方案为,还包括若干机械手,所述机械手设于预设位置用于搬运各个加工工序间的极片。
本实用新型与现有技术相比的有益效果是:本实用新型提供的一种锂电池电芯多张叠片设备,采用多张极片在同一叠片台同时堆叠的叠片工艺,极大地提高了叠片装置的叠片效率;采用隔膜一次覆盖多张极片的覆膜工艺,提高覆膜效率;采用多张极片同时上料,提高极片上料效率,降低上料成本;采用多张极片同时下料,提高下料效率,降低下料成本。通过提高叠片、覆膜、上料、下料工序的加工效率,节省了各个工序的人力物力及时间成本,极大地缩短了锂电池电芯的叠片时长,降低成本支出并提高企业经济效益及竞争力。
上述说明仅是本实用新型技术方案的概述,为了能够更清楚了解本实用新型技术手段,可依照说明书的内容予以实施,并且为了让本实用新型的上述和其它目的、特征及优点能够更明显易懂,以下特举较佳实施例,详细说明如下。
附图说明
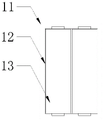
图1为实施例1所述叠片设备的的俯视图;
图2为图1所示设备的前视图;
图3为实施例2所述叠片设备的的俯视图;
图4为图3所示设备的前视图;
图5为实施例3所述叠片设备的的俯视图;
图6为图5所示设备的前视图;
图7为实施例4所述叠片设备进行叠片的流程示意框图的前视图;
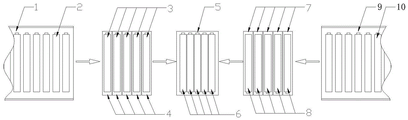
图8为图7所示流程示意框图的俯视图;
图9为实施例5所述叠片设备进行叠片的流程示意框图的前视图;
图10为图9所示流程示意框图的俯视图。
附图标记
11、第一叠片台;12、第一隔膜;13、第一极片;21、第二叠片台;22、第二隔膜;23、第二极片;31、第三叠片台;32、第三隔膜;33、第三极片;
1、正极输送皮带;2、正极片;3、正极极片;4、正极UVW对位平台;5、叠片台;6、极片堆叠;7、负极UVW平台;8、负极极片;9、负极输送皮带;10、负极片;
100、叠片台一;200、叠片台二;300、隔膜放卷机构。
具体实施方式
为了使本实用新型的目的、技术方案及优点更加清楚明白,下面结合附图和具体实施方式对本实用新型作进一步详细说明。
下面将结合本实用新型实施例中的附图,对本实用新型实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本实用新型一部分实施例,而不是全部的实施例。基于本实用新型中的实施例,本领域技术人员在没有作出创造性劳动前提下所获得的所有其他实施例,都属于本实用新型保护的范围。
在本实用新型的描述中,需要理解的是,术语“中心”、“纵向”、“横向”、“长度”、“宽度”、“厚度”、“上”、“下”、“前”、“后”、“左”、“右”、“竖直”、“水平”、“顶”、“底”“内”、“外”、“顺时针”、“逆时针”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。
此外,术语“第一”、“第二”仅用于描述目的,而不能理解为指示或暗示相对重要性或者隐含指明所指示的技术特征的数量。由此,限定有“第一”、“第二”的特征可以明示或者隐含地包括一个或者更多个该特征。在本实用新型的描述中,“多个”的含义是两个或两个以上,除非另有明确具体的限定。
在本实用新型中,除非另有明确的规定和限定,术语“安装”、“相连”、“连接”、“固定”等术语应做广义理解,例如,可以是连接,也可以是可拆卸连接,或成一体;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通或两个元件的相互作用关系。对于本领域的普通技术人员而言,可以根据具体情况理解上述术语在本实用新型中的具体含义。
在本实用新型中,除非另有明确的规定和限定,第一特征在第二特征之“上”或之“下”可以包括第一和第二特征直接接触,也可以包括第一和第二特征不是直接接触而是通过它们之间的另外的特征接触。而且,第一特征在第二特征“之上”、“上方”和“上面”包括第一特征在第二特征正上方和斜上方,或仅仅表示第一特征水平高度高于第二特征。第一特征在第二特征“之下”、“下方”和“下面”包括第一特征在第二特征正下方和斜下方,或仅仅表示第一特征水平高度小于第二特征。
在本说明书的描述中,参考术语“一个实施例”、“一些实施例”、“示例”、“具体示例”、或“一些示例”等的描述意指结合该实施例或示例描述的具体特征、结构、材料或者特点包含于本实用新型的至少一个实施例或示例中。在本说明书中,对上述术语的示意性表述不应理解为必须针对的是相同的实施例或示例。而且,描述的具体特征、结构、材料或者特点可以在任何的一个或多个实施例或示例中以合适的方式结合。此外,本领域的技术人员可以将本说明书中描述的不同实施例或示例进行结合和组合。
本实用新型提供了一种锂电池电芯多张叠片设备,包括叠片台、隔膜放卷机构、覆膜装置、位置校正平台;还包括极片料盒/极片输送线体和若干机械手。
叠片台上方设置隔膜放卷机构和覆膜装置,覆膜装置用于将隔膜放卷机构的隔膜引入叠片台;叠片台左右两侧分别设置对应的位置校正平台,以用于校正左右两侧传输极片的位置。极片料盒/极片输送线体设于叠片台左右两侧,且分别设于位置矫正平台外部偏离叠片台的一侧,极片输送线体为具有真空吸附结构的输送皮带装置。机械手设于预设位置用于搬运各个加工工序间的极片。
每一位置校正平台上方设有对应的CCD视觉装置,视觉装置用于引导位置校正平台对每张极片进行位置矫正。
以锂电池叠片机或模切/裁断/叠片一体机为例,每次在同一叠片台上同时堆叠两张或两张以上的极片,极片之间设置固定间隔值。在叠片台的上方分别设置隔膜放卷机构,以及隔膜引入叠片台的覆膜装置;在叠片台的两侧,设置极片位置校正平台,位置校正平台上方设置CCD视觉装置,引导位置校正平台对每张极片进行位置校正。在位置校正平台偏离叠片台的一侧,分别设置极片料盒或极片输送线体。叠片时,从极片料盒或输送线体同时取出多张极片,同时放置在对应的位置校正平台上进行位置校正。位置校正完成后,通过叠片机械手将多张极片同时搬运至同一叠片台进行堆叠。具体地,以模切/裁断/叠片一体机的正极片流转过程为例:来料为极耳已经成型或未切出极耳的卷料,通过放卷—张力控制—纠偏—模切/裁切成极片—刷粉—尺寸检测—NG剔除—良品流转至真空输送线—缓存—机械手多片同时抓取—位置校正平台—多片极片单独校正位置—叠片机械手同时抓取—同时并列放置在同一叠片台上—隔膜连续多片覆膜。负极片经过同样的流程,和正极片以及隔膜交错堆叠,最终形成层叠体并下料,完成电芯的堆叠。
以下结合附图对以上所述的锂电池电芯多张叠片设备工作过程进行具体阐释。
请参阅图1-2,具体实施例1提供了2张极片同时在同一叠片台上堆叠的示例,第一叠片台11设置在最下方,在第一叠片台11的上面依次堆叠第一隔膜12,第一极片13,第一隔膜12,第一极片13……第一隔膜12,直至层叠体堆叠完成后整体下料。需要指出的是第一隔膜12间隔的上下相邻的第一极片13电极性相反,即分别为正极片、负极片、正极片、负极片……(或负极片、正极片、负极片、正极片……)的排列组合。
请参阅图3-4,具体实施例2提供了5张极片同时在同一叠片台上堆叠的示例,第二叠片台21设置在最下方,在第二叠片台21的上面依次堆叠第二隔膜22,第二极片23,第二隔膜22,第二极片23……第二隔膜22,直至层叠体堆叠完成后整体下料。需要指出的是第二隔膜22间隔的上下相邻的第二极片23电极性相反,即分别为正极片、负极片、正极片、负极片……(或负极片、正极片、负极片、正极片……)的排列组合。
请参阅图5-6,具体实施例3提供了10张极片同时在同一叠片台上堆叠的示例,第三叠片台31设置在最下方,在第三叠片台31的上面依次堆叠第三隔膜32,第三极片33,第三隔膜32,第三极片33……第三隔膜32,直至层叠体堆叠完成后整体下料。需要指出的是第三隔膜32间隔的上下相邻的第三极片33电极性相反,即分别为正极片、负极片、正极片、负极片……(或负极片、正极片、负极片、正极片……)的排列组合。
在图1-6所示的具体实施例1-3中,分别用2张极片和5张极片以及10张极片同时堆叠的示例分别描述了多张堆叠的定义,但不仅仅局限于上述数量,具体数量可以是大于2张的任意合理自然数。
请参阅图7-8,具体实施例4具体描述了模切/裁断/叠片一体机上极片在多张同时堆叠时的一种来料流程,正极片2通过真空吸附在正极输送皮带1上,依次向前运行,极片之间留有固定间隙,负极片10通过真空吸附在负极输送皮带9上,依次向前运行,极片之间留有固定间隙。在尺寸检测后不良极片被剔除,良品正极极片3被转移至正极位置校正平台4上,在CCD引导下单独每张极片进行位置校正,同样,负极极片10在尺寸检测后不良极片被剔除,良品极片8被转移至负极位置校正平台7上,在CCD引导下单独每张极片进行位置校正。位置校正完成后,正极良品极片3和负极良品极片8被同时转移至叠片台5上和隔膜交错层叠,如极片堆叠6所示叠片。
请参阅图9-10,实施例5为实施例4的的延申,在模切/裁断/叠片一体机上设置了叠片台一100和叠片台二200共两个叠片台,该两个叠片台可同时堆叠也可依次先后堆叠,隔膜放卷机构300设置在叠片台正上方,每个叠片台单独设置隔膜放卷和覆膜机构。
与现有技术相比,本实施例的一种锂电池电芯多张叠片设备,采用多张极片在同一叠片台同时堆叠的叠片工艺,极大地提高了叠片装置的叠片效率;采用隔膜一次覆盖多张极片的覆膜工艺,提高覆膜效率;采用多张极片同时上料,提高极片上料效率,降低上料成本;采用多张极片同时下料,提高下料效率,降低下料成本。通过提高叠片、覆膜、上料、下料工序的加工效率,节省了各个工序的人力物力及时间成本,极大地缩短了锂电池电芯的叠片时长,降低成本支出并提高企业经济效益及竞争力。
上述仅以实施例来进一步说明本实用新型的技术内容,以便于读者更容易理解,但不代表本实用新型的实施方式仅限于此,任何依本实用新型所做的技术延伸或再创造,均受本实用新型的保护。本实用新型的保护范围以权利要求书为准。
Claims (5)
1.一种锂电池电芯多张叠片设备,其特征在于,包括叠片台、隔膜放卷机构、覆膜装置、位置校正平台;所述叠片台上方设置隔膜放卷机构和覆膜装置,所述覆膜装置用于将隔膜放卷机构的隔膜引入叠片台;所述叠片台左右两侧分别设置对应的位置校正平台,以用于校正左右两侧传输极片的位置。
2.根据权利要求1所述的锂电池电芯多张叠片设备,其特征在于,每一所述位置校正平台上方设有与位置校正平台对应的CCD视觉装置,所述CCD视觉装置用于引导位置校正平台对每张极片进行位置矫正。
3.根据权利要求1所述的锂电池电芯多张叠片设备,其特征在于,还包括极片料盒/极片输送线体,所述极片料盒/极片输送线体设于所述叠片台左右两侧,且分别设于所述位置矫正平台外部偏离叠片台的一侧。
4.根据权利要求3所述的锂电池电芯多张叠片设备,其特征在于,所述极片输送线体为具有真空吸附结构的输送皮带装置。
5.根据权利要求1所述的锂电池电芯多张叠片设备,其特征在于,还包括若干机械手,所述机械手设于预设位置用于搬运各个加工工序间的极片。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021668240.6U CN212366048U (zh) | 2020-08-11 | 2020-08-11 | 一种锂电池电芯多张叠片设备 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202021668240.6U CN212366048U (zh) | 2020-08-11 | 2020-08-11 | 一种锂电池电芯多张叠片设备 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN212366048U true CN212366048U (zh) | 2021-01-15 |
Family
ID=74132427
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202021668240.6U Active CN212366048U (zh) | 2020-08-11 | 2020-08-11 | 一种锂电池电芯多张叠片设备 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN212366048U (zh) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111816928A (zh) * | 2020-08-11 | 2020-10-23 | 深圳市光大激光科技股份有限公司 | 一种锂电池电芯多张叠片设备及叠片方法 |
| CN115101818A (zh) * | 2022-07-04 | 2022-09-23 | 上海屹锂新能源科技有限公司 | 锂离子电池叠片机及其锂电池 |
| WO2026066157A1 (zh) * | 2024-09-29 | 2026-04-02 | 南京航空航天大学 | 一种多工位极片自动化堆叠系统及堆叠方法 |
-
2020
- 2020-08-11 CN CN202021668240.6U patent/CN212366048U/zh active Active
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111816928A (zh) * | 2020-08-11 | 2020-10-23 | 深圳市光大激光科技股份有限公司 | 一种锂电池电芯多张叠片设备及叠片方法 |
| CN115101818A (zh) * | 2022-07-04 | 2022-09-23 | 上海屹锂新能源科技有限公司 | 锂离子电池叠片机及其锂电池 |
| WO2026066157A1 (zh) * | 2024-09-29 | 2026-04-02 | 南京航空航天大学 | 一种多工位极片自动化堆叠系统及堆叠方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN111816928A (zh) | 一种锂电池电芯多张叠片设备及叠片方法 | |
| KR101933550B1 (ko) | 이차전지의 셀 스택 제조 시스템 | |
| CN104241700B (zh) | 叠片电芯制备装置 | |
| KR102192818B1 (ko) | 이차전지의 셀 스택 적층 장치 및 방법 | |
| KR20170117681A (ko) | 전지셀에 접착테이프를 부착 가능한 테이핑 장치 | |
| CN106159336B (zh) | 一种叠片式锂离子卷芯的叠片机 | |
| KR102193318B1 (ko) | 전지 부품 분배장치 및 이를 갖는 이차전지 셀 제조 시스템 | |
| CN112310486B (zh) | 一种锂电池电芯叠片系统 | |
| CN212366027U (zh) | 一种锂电池电芯成型设备 | |
| CN114583285B (zh) | 一种锂电池高速双工位叠片机 | |
| KR20190020146A (ko) | 2차 전지 제조 방법 | |
| CN114759249A (zh) | 叠片电芯高速叠片机及叠片方法 | |
| CN106450476A (zh) | 大型锂离子动力电池沉降式叠片机 | |
| KR102043112B1 (ko) | 2차전지셀 반전 장치 및 이를 포함하는 2차전지셀 회전 시스템 | |
| CN115295887A (zh) | 电芯叠片工艺、电芯叠片装置和电芯 | |
| CN113675481A (zh) | 极片叠片装置及叠片设备 | |
| CN217412750U (zh) | 一种极耳翻折装置及焊接设备 | |
| CN215008307U (zh) | 电池制造设备 | |
| KR102588808B1 (ko) | 2차 전지용 전극 조립체 생산 시스템 | |
| US12586808B2 (en) | Apparatus and method for manufacturing unit cells | |
| CN115763994A (zh) | 一种多片叠叠片机 | |
| CN205985222U (zh) | 一种叠片式锂离子卷芯的叠片机 | |
| CN209896201U (zh) | 一种极片上料模组及叠片机 | |
| CN212277283U (zh) | 电芯及电芯叠片装置 | |
| CN218939755U (zh) | 隔膜裁断多工位多片循环式叠切一体机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |