CN212312613U - 一种便于产品成型的引出结构模具 - Google Patents
一种便于产品成型的引出结构模具 Download PDFInfo
- Publication number
- CN212312613U CN212312613U CN202020852442.XU CN202020852442U CN212312613U CN 212312613 U CN212312613 U CN 212312613U CN 202020852442 U CN202020852442 U CN 202020852442U CN 212312613 U CN212312613 U CN 212312613U
- Authority
- CN
- China
- Prior art keywords
- mould
- product
- board
- plate
- long
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000000605 extraction Methods 0.000 title claims description 7
- 238000007493 shaping process Methods 0.000 claims abstract description 19
- 238000000465 moulding Methods 0.000 claims description 29
- 239000003292 glue Substances 0.000 claims description 11
- 229920003023 plastic Polymers 0.000 abstract description 13
- 239000004033 plastic Substances 0.000 abstract description 13
- 239000000463 material Substances 0.000 abstract description 9
- 230000005574 cross-species transmission Effects 0.000 abstract description 2
- 239000000969 carrier Substances 0.000 abstract 2
- 238000002347 injection Methods 0.000 description 6
- 239000007924 injection Substances 0.000 description 6
- 238000001746 injection moulding Methods 0.000 description 6
- 230000000694 effects Effects 0.000 description 4
- 230000002349 favourable effect Effects 0.000 description 3
- 238000010438 heat treatment Methods 0.000 description 3
- 230000003321 amplification Effects 0.000 description 1
- 238000005336 cracking Methods 0.000 description 1
- 238000003199 nucleic acid amplification method Methods 0.000 description 1
- 238000012856 packing Methods 0.000 description 1
- 239000000243 solution Substances 0.000 description 1
- 238000006467 substitution reaction Methods 0.000 description 1
Images


Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
本实用新型公开了一种便于产品成型的引出结构模具,包括三板模模架,所述三板模模架包括上固定板、流道板、A板、B板、模脚、顶针板和下固定板,所述B板上设置有长型的模仁型芯,所述模仁型芯上设置有两个细长的成型腔,所述成型腔位于模仁型芯宽侧的两侧,两侧所述成型腔长侧的一端设置有溢料槽,另一端设置有进胶点,所述进胶点通过分流道与模仁型芯上设置的主流道连接,所述溢料槽设置为方形槽。本实用新型能够通过在细长产品的进胶尾端设置的溢料槽,在产品成型时溢出多余的料,防止产品成型时出现熔接痕以及开裂的现象,有助于产品注塑时填充打满,尾端排气引出,尤其适合细长的产品成型,能够有效缩短产品成型的周期。
Description
技术领域
本实用新型涉及注塑模具领域,尤其涉及一种便于产品成型的引出结构模具。
背景技术
目前,注塑模具在成型细长的产品时,其远离进胶点的一端容易出现熔接痕,严重时甚至会导致成型的产品出现开裂现象,究其原因主要就是因为热熔后的塑胶在成型腔中流动时间过长,导致塑胶流动的前端温度降低,在产品成型的尾端出现冷料无法熔合在一起,从而在产品中形成熔接痕以及开裂的现象。针对于此,我们有必要研究一种便于产品成型腔前端冷料引出的结构。
实用新型内容
本实用新型的目的在于克服现有技术存在的以上问题,提供一种便于产品成型的引出结构模具,本实用新型设计新颖、结构合理,与现有技术相比,能够通过在细长产品的进胶尾端设置的溢料槽,在产品成型时溢出前端多余的料,防止产品成型时出现熔接痕以及开裂的现象,有助于产品注塑时填充打满,尾端排气引出,尤其适合细长的产品成型,能够有效缩短产品成型的周期。
为实现上述技术目的,达到上述技术效果,本实用新型通过以下技术方案实现:
一种便于产品成型的引出结构模具,包括三板模模架,所述三板模模架包括上固定板、流道板、A板、B板、模脚、顶针板和下固定板,所述B板上设置有长型的模仁型芯,所述模仁型芯上设置有两个细长的成型腔,所述成型腔位于模仁型芯宽侧的两侧,两侧所述成型腔长侧的一端设置有溢料槽,另一端设置有进胶点,所述进胶点通过分流道与模仁型芯上设置的主流道连接,所述溢料槽设置为方形槽,所述方形槽的底部设置有顶针孔,其方形槽与成型腔连接的一侧设置有溢料口。采用此技术方案,溢料口用于产品成型时溢料;溢料槽用于储料;具体的,产品在注塑成型时,其加热熔化后的塑胶通过注射机注射到模具灌嘴上,由灌嘴上的竖流道流动到主流道,再通过主流道流道两侧的分流道,然后,通过分流道上的进胶点进入到成型腔,由成型腔的一端向另一端进行填充,待成型腔填充后,最先进入成型腔的塑胶进入到成型腔的另一端,在压力作用下通过溢料口进入到溢料槽,从而有利于产品注塑成型,减少产品因冷料而导致的开裂现象。其中,溢料槽远离溢料口的一侧还设置有排气槽,有助于成型腔的填充以及排气。排气槽的深度设置在0.015mm。长度设置在3-5mm。
作为优选,所述溢料口设置为喇叭型溢料口,其喇叭型溢料口的左右两侧的角度设置在15-30度,底部的角度设置在3-12度。采用此技术方案,便于产品成型时溢胶以及溢胶的流动。
作为优选,所述溢料口与成型腔连接的一侧宽度设置在2-5mm,深度设置在0.15-0.5mm。采用此技术方案,便于产品成型时溢料以及成型后摘除或剪掉。
作为优选,所述溢料口的脱模角度设置在3-10度。采用此技术方案,便于脱模。
作为优选,所述方形槽的宽度不低于成型腔宽度的1/3,深度设置在2-3mm,其方形槽四侧的脱模角度设置在5-15度。采用此技术方案,便于储料以及成型后脱模。
作为优选,所述方形槽位于成型腔的中间。采用此技术方案,便于熔化后的塑胶流动以及溢胶。
本实用新型的有益效果是:设计新颖、结构合理,与现有技术相比,能够通过在细长产品的进胶尾端设置的溢料槽,在产品成型时溢出多余的料,防止产品成型时出现熔接痕以及开裂的现象,有助于产品注塑时填充打满,尾端排气引出,尤其适合细长的产品成型,能够有效缩短产品成型的周期。
上述说明仅是本实用新型技术方案的概述,为了能够更清楚了解本实用新型的技术手段,并可依照说明书的内容予以实施,以下以本实用新型的较佳实施例并配合附图详细说明。本实用新型的具体实施方式由以下实施例及其附图详细给出。
附图说明
此处所说明的附图用来提供对本实用新型的进一步理解,构成本申请的一部分,本实用新型的示意性实施例及其说明用于解释本实用新型,并不构成对本实用新型的不当限定。在附图中:
图1为本实用新型涉及的模仁型芯结构示意图;
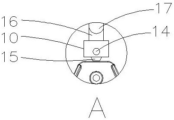
图2为本实用新型涉及的局部放大结构示意图:
图3为本实用新型涉及的模架示意图。
图中标号说明:上固定板1,流道板2,A板3,B板4,模脚5,顶针板6,下固定板7,模仁型芯8,成型腔9,溢料槽10,进胶点11,分流道12,主流道13,顶针孔14,溢料口15,排气槽16,排气避让槽17。
具体实施方式
下面结合附图对本实用新型作进一步的描述:
参照图1至图3所示,一种便于产品成型的引出结构模具,包括三板模模架,所述三板模模架包括上固定板1、流道板2、A板3、B板4、模脚5、顶针板6和下固定板7,所述B板4上设置有长型的模仁型芯8,所述模仁型芯8上设置有两个细长的成型腔9,所述成型腔9位于模仁型芯8宽侧的两侧,两侧所述成型腔9长侧的一端设置有溢料槽10,另一端设置有进胶点11,所述进胶点11通过分流道12与模仁型芯8上设置的主流道13连接,所述溢料槽10设置为方形槽,所述方形槽的底部设置有顶针孔14,其方形槽与成型腔9连接的一侧设置有溢料口15。采用此技术方案,溢料口15用于产品成型时溢料;溢料槽10用于储料;具体的,产品在注塑成型时,其加热熔化后的塑胶通过注射机注射到模具灌嘴上,由灌嘴上的竖流道流动到主流道13,再通过主流道13流道两侧的分流道12,然后,通过分流道12上的进胶点11进入到成型腔9,由成型腔9的一端向另一端进行填充,待成型腔9填充后,最先进入成型腔9的塑胶进入到成型腔9的另一端,在压力作用下通过溢料口15进入到溢料槽10,从而有利于产品注塑成型,减少产品因冷料而导致的开裂现象。其中,溢料槽10远离溢料口15的一侧还设置有排气槽16,有助于成型腔9的填充以及排气。排气槽16的深度设置在0.015mm。长度设置在3-5mm。
作为优选,所述溢料口15设置为喇叭型溢料口,其喇叭型溢料口的左右两侧的角度设置在15-30度,底部的角度设置在3-12度。采用此技术方案,便于产品成型时溢胶以及溢胶的流动。
作为优选,所述溢料口15与成型腔9连接的一侧宽度设置在2-5mm,深度设置在0.15-0.5mm。采用此技术方案,便于产品成型时溢料以及成型后摘除或剪掉。
作为优选,所述溢料口15的脱模角度设置在3-10度。采用此技术方案,便于脱模。
作为优选,所述方形槽的宽度不低于成型腔9宽度的1/3,深度设置在2-3mm,其方形槽四侧的脱模角度设置在5-15度。采用此技术方案,便于储料以及成型后脱模。
作为优选,所述方形槽位于成型腔9的中间。采用此技术方案,便于熔化后的塑胶流动以及溢胶。
具体实施例
产品在注塑成型时,其加热熔化后的塑胶通过注射机注射到模具灌嘴上,由灌嘴上的竖流道流动到主流道,再通过主流道流道两侧的分流道,然后,通过分流道上的进胶点进入到成型腔,由成型腔的一端向另一端进行填充,待成型腔填充后,最先进入成型腔的塑胶进入到成型腔的另一端,在压力作用下通过溢料口进入到溢料槽,从而有利于产品注塑成型,减少产品因冷料而导致的熔接痕以及开裂现象。
以上所述,仅为本实用新型的具体实施方式,但本实用新型的保护范围并不局限于此,任何熟悉本技术领域的技术人员在本实用新型揭露的技术范围内,可轻易想到变化或替换,都应涵盖在本实用新型的保护范围之内。因此,本实用新型的保护范围应所述以权利要求的保护范围为准。
Claims (6)
1.一种便于产品成型的引出结构模具,包括三板模模架,所述三板模模架包括上固定板(1)、流道板(2)、A板(3)、B板(4)、模脚(5)、顶针板(6)和下固定板(7),其特征在于:所述B板(4)上设置有长型的模仁型芯(8),所述模仁型芯(8)上设置有两个细长的成型腔(9),所述成型腔(9)位于模仁型芯(8)宽侧的两侧,两侧所述成型腔(9)长侧的一端设置有溢料槽(10),另一端设置有进胶点(11),所述进胶点(11)通过分流道(12)与模仁型芯(8)上设置的主流道(13)连接,所述溢料槽(10)设置为方形槽,所述方形槽的底部设置有顶针孔(14),其方形槽与成型腔(9)连接的一侧设置有溢料口(15)。
2.根据权利要求1所述的一种便于产品成型的引出结构模具,其特征在于:所述溢料口(15)设置为喇叭型溢料口,其喇叭型溢料口的左右两侧的角度设置在15-30度,底部的角度设置在3-12度。
3.根据权利要求1所述的一种便于产品成型的引出结构模具,其特征在于:所述溢料口(15)与成型腔(9)连接的一侧宽度设置在2-5mm,深度设置在0.15-0.5mm。
4.根据权利要求1所述的一种便于产品成型的引出结构模具,其特征在于:所述溢料口(15)的脱模角度设置在3-10度。
5.根据权利要求1所述的一种便于产品成型的引出结构模具,其特征在于:所述方形槽的宽度不低于成型腔(9)宽度的1/3,深度设置在2-3mm,其方形槽四侧的脱模角度设置在5-15度。
6.根据权利要求1所述的一种便于产品成型的引出结构模具,其特征在于:所述方形槽位于成型腔(9)的中间。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020852442.XU CN212312613U (zh) | 2020-05-20 | 2020-05-20 | 一种便于产品成型的引出结构模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020852442.XU CN212312613U (zh) | 2020-05-20 | 2020-05-20 | 一种便于产品成型的引出结构模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN212312613U true CN212312613U (zh) | 2021-01-08 |
Family
ID=74022494
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202020852442.XU Active CN212312613U (zh) | 2020-05-20 | 2020-05-20 | 一种便于产品成型的引出结构模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN212312613U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115958178A (zh) * | 2023-01-12 | 2023-04-14 | 浙江赛豪实业有限公司 | 一种模具溢料排气结构 |
-
2020
- 2020-05-20 CN CN202020852442.XU patent/CN212312613U/zh active Active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115958178A (zh) * | 2023-01-12 | 2023-04-14 | 浙江赛豪实业有限公司 | 一种模具溢料排气结构 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN213137657U (zh) | 一种具有溢料浇口的注塑模具结构 | |
| CN207841940U (zh) | 一种注料均匀的注塑模具 | |
| CN214448079U (zh) | 光学镜片高精密热流道模具 | |
| CN105150464A (zh) | 带绝热流道的注塑模具 | |
| CN207028047U (zh) | 一种气辅注塑成型结构 | |
| CN208164209U (zh) | 大容量高压双筒连续注射模具 | |
| CN207841943U (zh) | 一种带注料机构的注塑模具 | |
| CN210758872U (zh) | 塑料梳子制备模具 | |
| CN210733055U (zh) | 热流道注射模具 | |
| CN115339058A (zh) | 一种薄壁塑胶件注塑模具及方法 | |
| CN211031046U (zh) | 一种分段式高速射胶注塑成型模具 | |
| CN216609835U (zh) | 一种省水口料注塑模具 | |
| CN222201452U (zh) | 一种胶铁一体注塑模具的三板点浇结构 | |
| CN211440940U (zh) | 一种多模腔注塑模具 | |
| CN111070580A (zh) | 一种热流道分流侧浇的方法及模具 | |
| CN217047325U (zh) | 一种适合小产品注塑的全热多头针阀热嘴 | |
| CN218749075U (zh) | 侧入式注塑进胶系统 | |
| CN219632562U (zh) | 一种用于缸盖的压铸模具 | |
| CN218615173U (zh) | 一种保温机构及注塑模具 | |
| CN216885001U (zh) | 一种用于气辅注塑的可浮动排料针 | |
| CN220923146U (zh) | 一种填充度高的注塑模具 | |
| CN222198845U (zh) | 一种铅芯盒体注塑模具 | |
| CN216299933U (zh) | 一种汽车制造用低压注塑模具 | |
| CN216465964U (zh) | 一种高密封性的塑料玩具注塑模具 | |
| CN211968239U (zh) | 一种乘用车脚踏支架塑料件注塑模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |