CN212145147U - 破碎机刀片自动堆焊双轴变位机 - Google Patents
破碎机刀片自动堆焊双轴变位机 Download PDFInfo
- Publication number
- CN212145147U CN212145147U CN201922205756.0U CN201922205756U CN212145147U CN 212145147 U CN212145147 U CN 212145147U CN 201922205756 U CN201922205756 U CN 201922205756U CN 212145147 U CN212145147 U CN 212145147U
- Authority
- CN
- China
- Prior art keywords
- blade
- shaft
- blade seat
- crusher
- blade holder
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 230000007246 mechanism Effects 0.000 claims abstract description 33
- 230000008859 change Effects 0.000 claims abstract description 25
- 230000005540 biological transmission Effects 0.000 claims abstract description 19
- 238000003466 welding Methods 0.000 claims abstract description 17
- 238000003825 pressing Methods 0.000 claims description 10
- 239000011324 bead Substances 0.000 claims description 6
- 230000008878 coupling Effects 0.000 claims 1
- 238000010168 coupling process Methods 0.000 claims 1
- 238000005859 coupling reaction Methods 0.000 claims 1
- 238000009434 installation Methods 0.000 abstract description 12
- 238000004519 manufacturing process Methods 0.000 description 10
- 238000012986 modification Methods 0.000 description 3
- 230000004048 modification Effects 0.000 description 3
- 229910000831 Steel Inorganic materials 0.000 description 2
- 238000013461 design Methods 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 230000006872 improvement Effects 0.000 description 2
- 238000012423 maintenance Methods 0.000 description 2
- 239000000463 material Substances 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 238000011160 research Methods 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 229910000851 Alloy steel Inorganic materials 0.000 description 1
- 229910000997 High-speed steel Inorganic materials 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000005242 forging Methods 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 230000001788 irregular Effects 0.000 description 1
- 238000003754 machining Methods 0.000 description 1
- 230000008569 process Effects 0.000 description 1
- 230000008439 repair process Effects 0.000 description 1
Images



Landscapes
- Crushing And Pulverization Processes (AREA)
Abstract
本实用新型涉及一种焊接辅助设备领域,特别是一种新型结构的破碎机刀片自动堆焊双轴变位机,包括底座、主轴箱、主轴、刀片座,主轴驱动电机和变速机构,其中所述主轴端部设有刀片座安装箱,所述刀片座安装箱内设有刀片座变速机构,所述刀片座设于所述刀片座安装箱上,并连接刀片座变速机构,所述主轴为空心轴,所述空心轴内设有驱动所述刀片座内的变速机构的传动轴,所述主轴箱上设有连接传动轴的刀片座驱动电机。优点是取消了笨重的L形座板,使主轴负荷大大减轻,从而极大地减轻了重量,节省成本。
Description
技术领域
本实用新型涉及一种焊接辅助设备领域,特别是一种新型结构的破碎机刀片自动堆焊双轴变位机。
背景技术
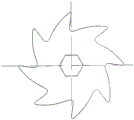
破碎机刀片如图1、图2所示。其中图1为规则型,中心为正六边形安装孔,多个截齿均布于以正六边形安装孔为中心的圆周上;图2为不规则外形,其正六角形安装孔偏于一边,多个截齿以过正六角形安装孔的轴线 a-a对称分布。破碎机刀片的工作条件十分恶劣,该刀片传统制造方法是用合金钢(模具钢或高速钢等)材料,经锻造和机加工成形,再经过热处理获得所需的机械性能。刀片的制造费用高,刀片磨损失效后就不能再修复使用。为降低制造成本,国内一些装备制造公司采用NM500耐磨钢板,切割成刀片形状,再在刀片端面和两个侧面沿边缘进行耐磨堆焊,堆焊层厚度为5mm,使制造成本降低约5倍,且刀片堆焊层磨损后,可以进行堆焊修复后重复使用。
为提高生产效率,一次装夹完成刀片的两侧边缘及端面自动堆焊,采用双轴变位机与机器人配合的系统,双轴变位机工作台面分别位于0度和 180度堆焊两侧边缘,位于90度时堆焊刀片端面,根据需要,还需刀片自生绕轴旋转。
目前所采用的是L型双轴变位机,其结构如图3所示,包括底座1和垂直于底座的主轴箱2,设于主轴箱上的主轴3、主轴箱2设有驱动所述主轴3的驱动电机4和变速机构5,所述主轴3端部设有由主轴垂直板6和主轴平行板7所构成的L形座板,所述L形座板的主轴平行板7上设有刀片安装座8、驱动刀片安装座8的刀片安装座电机9和刀片安装座变速机构 10。所述刀片安装座中心设有用于固定破碎机刀片的三角卡盘11和设于三角卡盘11中心的压板螺丝12。
现有的这种L型双轴变位机,存在以下不足:
1、由于刀片安装座电机设于L形座板的主轴平行板7上,因此对电机的供电比较复杂。
2、为保证结构的刚度,L形座板比较厚重,再加上刀片安装座电机,造成主轴负荷较大,必须选用大直径主轴和较大功率的驱动电机。而主轴负荷主要来自设备本身,而不是工件。
有鉴于上述现有的L型双轴变位机存在的上述不足,本发明人基于从事此类装备设计制造多年丰富的实务经验及专业知识,并配合学理的运用,积极加以研究创新,以期创设一种新型结构的双轴变位机,能够改进一般现有的L型双轴变位机存在的不足,使其更具有实用性。经过不断的研究、设计,并经反复试作及改进后,终于创设出确具实用价值的本实用新型。
发明内容
本实用新型的主要目的在于,克服现有的用于破碎机刀片自动堆焊的L 型双轴变位机存在的上述不足,而提供一种新型结构的双轴变位机。
本实用新型的目的及解决其技术问题是采用以下技术方案来实现的。
依据本实用新型提出的一种破碎机刀片自动堆焊双轴变位机,包括底座、垂直于底座的主轴箱、设于主轴箱上的主轴、设于主轴端部的刀片座,设于主轴箱上的主轴驱动电机和变速机构,其中所述主轴端部设有刀片座安装箱,所述刀片座安装箱内设有刀片座变速机构,所述刀片座设于所述刀片座安装箱上,并连接刀片座变速机构,所述主轴为空心轴且连通所述刀片座安装箱,所述空心轴内设有驱动所述刀片座内的变速机构的传动轴,所述主轴箱上设有刀片座驱动电机,所述刀片座驱动电机连接所述传动轴。
本实用新型的目的及解决其技术问题还可采用以下技术措施进一步实现。
前述的破碎机刀片自动堆焊双轴变位机,其中所述刀片座为圆形,其直径不大于刀片侧面堆焊焊道间的最小距离,所述刀片座中心设有刀片定位压紧装置。
前述的破碎机刀片自动堆焊双轴变位机,其中所述定位压紧装置是三角卡盘和设于三角卡盘中心的压板螺丝。
前述的破碎机刀片自动堆焊双轴变位机,其中所述定位压紧装置是正六边形凸块,所述正六边形凸块中心设有压板螺丝。
前述的破碎机刀片自动堆焊双轴变位机,其中所述正六边形凸块上设有正六边形镶套。
前述的破碎机刀片自动堆焊双轴变位机,其中于所述主轴箱上,主轴端部位置,设有电机安装板,所述刀片座驱动电机安装于所述电机安装板上。
前述的破碎机刀片自动堆焊双轴变位机,其中所述刀片座变速机构为蜗轮蜗杆变速机构,所述传动轴通过万向联轴节连接所述刀片座驱动电机和蜗杆。
前述的破碎机刀片自动堆焊双轴变位机,其中所述刀片座变速机构为蜗轮蜗杆变速机构,所述传动轴一端连接所述刀片座驱动电机,另一端通过齿轮传动机构连接所述蜗杆。
前述的破碎机刀片自动堆焊双轴变位机,其中所述主轴驱动电机和刀片座驱动电机均为伺服电机。
本实用新型与现有技术相比具有明显的优点和有益效果。借由上述技术方案,本实用新型破碎机刀片自动堆焊双轴变位机,可达到相当的技术进步性及实用性,并具有产业上的广泛利用价值,其至少具有下列优点:
1、本实用新型的破碎机刀片自动堆焊双轴变位机,取消了笨重的L形座板,使主轴负荷大大减轻,从而极大地减轻了整个机器的重量,节省成本。
2、本实用新型的破碎机刀片自动堆焊双轴变位机,将刀片座驱动电机固定于主轴箱上,不再随主轴转动,从而使刀片座驱动电机供电检修方便、结构简单、安全可靠。
3、本实用新型的破碎机刀片自动堆焊双轴变位机,采用六角形定位块代替三角卡盘,采用镶套解决不同尺寸的正六角定位孔,不仅降低了成本,而且使用方便,节省工件安装时间,提高生产效率。
4、本实用新型破碎机刀片自动堆焊双轴变位机结构可适用于各种形状复杂的小型件的堆焊制造,应用前景广阔。
上述说明仅是本实用新型技术方案的概述,为了能够更清楚了解本实用新型的技术手段,而可依照说明书的内容予以实施,并且为了让本实用新型的上述和其他目的、特征和优点能够更明显易懂,以下特举较佳实施例,并配合附图,详细说明如下。
附图说明
图1是破碎机刀片平面图。
图2是另一种破碎机刀片的平面图。
图3是现有用于破碎机刀片堆焊的L型双轴变位机的结构示意图。
图4是本实用新型破碎机刀片自动堆焊双轴变位机的结构示意图。
图5是图4的A-A局部剖视图,显示传动轴与主轴中心线重合时的传动装置结构。
具体实施方式
为更进一步阐述本实用新型为达成预定实用新型目的所采取的技术手段及功效,以下结合附图及较佳实施例,对依据本实用新型提出的破碎机刀片机器人自动堆焊设备及工艺其具体实施方式、步骤、设备结构、特征及其功效,详细说明如后。
请参阅图4、图5所示,本实用新型较佳实施例的一种破碎机刀片自动堆焊双轴变位机,包括底座21、垂直于底座21的主轴箱22、设于主轴箱 22上的主轴23、设于主轴23端部的刀片座24,设于主轴箱22上的主轴驱动电机25和变速机构26,其中所述主轴23端部设有刀片座安装箱27,所述刀片座安装箱27内设有刀片座变速机构28,所述刀片座24设于所述刀片座安装箱27上,并连接刀片座变速机构28,所述主轴23为空心轴且连通所述刀片座安装箱27,所述空心轴内设有驱动所述圆盘形刀片座内的变速机构的传动轴29,所述主轴箱22上设有刀片座驱动电机30,所述刀片座驱动电机31连接所述传动轴29。用设于主轴端部的刀片座安装箱取代笨重的L形座板,使主轴负荷大大减轻,从而极大地减轻了整个机器的重量,节省材料和成本。
所述刀片座24为圆形,其直径不大于刀片侧面堆焊焊道间的最小距离,目的是当堆焊紧贴刀片座的刀片侧面时,刀片座对焊道无影响,所述刀片座中心设有刀片定位压紧装置。
所述定位压紧装置是三角卡盘和设于三角卡盘中心的压板螺丝(如图3 中的11、12所示)。
作为一种改进,所述定位压紧装置是正六边形凸块31,所述正六边形凸块31中心设有压板螺丝32。所述正六边形凸块上还设有正六边形镶套。用六角形定位块代替三角卡盘,用镶套解决不同尺寸的正六角定位孔,不仅降低了成本,而且使用方便,节省工件安装时间,提高生产效率。
于所述主轴箱22,主轴端部位置,设有电机安装板33,所述刀片座驱动电机30安装于所述电机安装板33上。将刀片座驱动电机固定于主轴箱上,不再随主轴转动,从而使刀片座驱动电机的供电检修方便、结构简单、安全可靠。
所述刀片座变速机构为蜗轮蜗杆变速机构,由于蜗杆偏离主轴22的轴线,因此传动轴29需要通过万向联轴节连接所述刀片座驱动电机和蜗杆。
另一种方案是,传动轴与主轴中心线重合,所述刀片座变速机构仍为蜗轮蜗杆变速机构,则所述传动轴一端直接连接所述刀片座驱动电机,另一端通过齿轮33传动机构连接所述蜗杆34(如图5所示)。
所述主轴驱动电机和刀片座驱动电机均为伺服电机,以便与焊接数控系统连接。
以上所述,仅是本实用新型的较佳实施例而已,并非对本实用新型作任何形式上的限制,虽然本实用新型已以较佳实施例揭露如上,然而并非用以限定本实用新型,任何熟悉本专业的技术人员,在不脱离本实用新型技术方案范围内,当可利用上述揭示的技术内容作出些许更动或修饰为等同变化的等效实施例,但凡是未脱离本实用新型技术方案的内容,依据本实用新型的技术实质对以上实施例所作的任何简单修改、等同变化与修饰,均仍属于本实用新型技术方案的范围内。
Claims (9)
1.一种破碎机刀片自动堆焊双轴变位机,包括底座、垂直于底座的主轴箱、设于主轴箱上的主轴、设于主轴端部的刀片座,设于主轴箱上的主轴驱动电机和变速机构,其特征在于所述主轴端部设有刀片座安装箱,所述刀片座安装箱内设有刀片座变速机构,所述刀片座设于所述刀片座安装箱上,并连接刀片座变速机构,所述主轴为空心轴且连通所述刀片座安装箱,所述空心轴内设有驱动所述刀片座内的变速机构的传动轴,所述主轴箱上设有刀片座驱动电机,所述刀片座驱动电机连接所述传动轴。
2.根据权利要求1所述的破碎机刀片自动堆焊双轴变位机,其特征在于所述刀片座为圆形,其直径不大于刀片侧面堆焊焊道间的最小距离,所述刀片座中心设有刀片定位压紧装置。
3.根据权利要求2中所述的破碎机刀片自动堆焊双轴变位机,其特征在于所述定位压紧装置是三角卡盘和设于三角卡盘中心的压板螺丝。
4.根据权利要求2所述的破碎机刀片自动堆焊双轴变位机,其特征在于所述定位压紧装置是正六边形凸块,所述正六边形凸块中心设有压板螺丝。
5.根据权利要求4所述的破碎机刀片自动堆焊双轴变位机,其特征在于其中所述正六边形凸块上设有正六边形镶套。
6.根据权利要求1所述的破碎机刀片自动堆焊双轴变位机,其特征在于所述主轴箱上,主轴端部位置,设有电机安装板,所述刀片座驱动电机安装于所述电机安装板上。
7.根据权利要求1所述的破碎机刀片自动堆焊双轴变位机,其特征在于所述刀片座变速机构为蜗轮蜗杆变速机构,所述传动轴通过万向联轴节连接所述刀片座驱动电机和蜗杆。
8.根据权利要求1所述的破碎机刀片自动堆焊双轴变位机,其特征在于所述刀片座变速机构为蜗轮蜗杆变速机构,所述传动轴一端连接所述刀片座驱动电机,另一端通过齿轮传动机构连接所述蜗杆。
9.根据权利要求1所述的破碎机刀片自动堆焊双轴变位机,其特征在于所述主轴驱动电机和刀片座驱动电机均为伺服电机。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201922205756.0U CN212145147U (zh) | 2019-12-10 | 2019-12-10 | 破碎机刀片自动堆焊双轴变位机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201922205756.0U CN212145147U (zh) | 2019-12-10 | 2019-12-10 | 破碎机刀片自动堆焊双轴变位机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN212145147U true CN212145147U (zh) | 2020-12-15 |
Family
ID=73703945
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201922205756.0U Active CN212145147U (zh) | 2019-12-10 | 2019-12-10 | 破碎机刀片自动堆焊双轴变位机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN212145147U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113664347A (zh) * | 2021-09-29 | 2021-11-19 | 江苏神通核能装备有限公司 | 一种球体表面等离子弧堆焊方法 |
-
2019
- 2019-12-10 CN CN201922205756.0U patent/CN212145147U/zh active Active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113664347A (zh) * | 2021-09-29 | 2021-11-19 | 江苏神通核能装备有限公司 | 一种球体表面等离子弧堆焊方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN214518156U (zh) | 一种悬浮式厚板双轴肩搅拌摩擦焊接装置 | |
| CN201432134Y (zh) | 新型回转铣床 | |
| CN205363337U (zh) | 一种四轴旋转治具 | |
| CN201940703U (zh) | 电极头修磨装置 | |
| CN203900801U (zh) | 一种焊接变位机 | |
| CN114833579B (zh) | 一种活动导叶整体加工设备与方法 | |
| CN112404866B (zh) | 一种泵体组合式焊接工装夹具及方法 | |
| CN207326530U (zh) | 一种精雕机连动式刀库结构 | |
| CN211162681U (zh) | 一种箱式结构的高效装夹变位机构 | |
| CN212761553U (zh) | 一种齿轮齿形精加工打磨装置 | |
| CN202367432U (zh) | 工业用现场在线镗铣专用设备 | |
| CN207997015U (zh) | 一种横向铣床角度头 | |
| CN203356917U (zh) | 与动力装置配套的玻璃模具喷焊用的工装夹具结构 | |
| CN210663958U (zh) | 一种环形冷却机台车曲臂轮防损坏、防脱轨结构 | |
| CN110561002B (zh) | 一种t型槽法兰自动焊接标记设备 | |
| CN202763508U (zh) | 加工盐芯圆弧的真空夹具 | |
| CN201685075U (zh) | 一种点焊机焊头自动修复装置 | |
| CN205464503U (zh) | 便携式阀门内腔焊缝去除机 | |
| CN112676694A (zh) | 一种解决apm车顶焊接凹陷的方法 | |
| CN220880676U (zh) | 一种用于塑管切削的一体铣刀 | |
| CN205703092U (zh) | 双轴焊接变位机 | |
| CN103341716B (zh) | 与动力装置配套的玻璃模具喷焊用的工装夹具结构 | |
| CN219924928U (zh) | 一种坡口激光切割装置 | |
| CN208696368U (zh) | 一种长孔定位加工的卧式镗床装置 | |
| CN206967662U (zh) | 一种多轴数控铣床 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| TR01 | Transfer of patent right | ||
| TR01 | Transfer of patent right |
Effective date of registration: 20241230 Address after: 065599 South District of Gu'an Industrial Park, Langfang City, Hebei Province Patentee after: Jiake Technology Co.,Ltd. Country or region after: China Address before: 100142 Room 301, gate 2, building 20, yard 30, Fucheng Road, Haidian District, Beijing Patentee before: Liu Zhenying Country or region before: China |