CN212097317U - 一种具有冷却功能的汽车零件注塑模具 - Google Patents
一种具有冷却功能的汽车零件注塑模具 Download PDFInfo
- Publication number
- CN212097317U CN212097317U CN202020540650.6U CN202020540650U CN212097317U CN 212097317 U CN212097317 U CN 212097317U CN 202020540650 U CN202020540650 U CN 202020540650U CN 212097317 U CN212097317 U CN 212097317U
- Authority
- CN
- China
- Prior art keywords
- water
- air pipe
- cooling device
- cold air
- die
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000001816 cooling Methods 0.000 title claims abstract description 59
- 238000002347 injection Methods 0.000 title claims abstract description 27
- 239000007924 injection Substances 0.000 title claims abstract description 27
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 claims abstract description 93
- 238000001746 injection moulding Methods 0.000 claims abstract description 34
- 239000007921 spray Substances 0.000 claims description 8
- 230000000694 effects Effects 0.000 abstract description 5
- 238000005516 engineering process Methods 0.000 abstract description 2
- 239000004033 plastic Substances 0.000 description 5
- 229920003023 plastic Polymers 0.000 description 5
- 239000003595 mist Substances 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 238000000465 moulding Methods 0.000 description 3
- 230000017525 heat dissipation Effects 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 239000000243 solution Substances 0.000 description 2
- 238000000889 atomisation Methods 0.000 description 1
- 238000004512 die casting Methods 0.000 description 1
- 239000007788 liquid Substances 0.000 description 1
- 239000012778 molding material Substances 0.000 description 1
- 238000010137 moulding (plastic) Methods 0.000 description 1
- 238000007493 shaping process Methods 0.000 description 1
- 229920001169 thermoplastic Polymers 0.000 description 1
- 229920001187 thermosetting polymer Polymers 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
Images


Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
本实用新型提供了一种具有冷却功能的汽车零件注塑模具,属于模具加工技术领域。包括上模具、下模具、冷却装置、水循环管道、热气管、冷气管;所述的上模具为凹模,下模具为凸模,上模具和下模具通过固定块扣合构成一封闭的注塑腔,上模具顶端中部设有注塑嘴,下模具内设有冷却装置,冷却装置一端连接水循环管道进水口,另一端连接水循环管道出水口,热气管连通注塑腔和冷却装置,冷气管一端连接冷却装置,另一端连通注塑腔顶部,中间一段嵌套在水循环管道出水管内。本实用新型增强了冷却效果,使用水循环系统和气流循环系统,节约了水资源,冷气管嵌套在水循环管道出水管内,对气流进行再次冷却,使注塑模具快速冷却,提高零部件成型的效率。
Description
技术领域
本实用新型属于模具加工技术领域,具体的说,涉及一种具有冷却功能的汽车零件注塑模具。
背景技术
注塑是一种工业产品生产成型的技术,注塑可以分注塑成型模压法和压铸法,一般都是用橡胶或者塑料材质进行注射成型,汽车绝大多数零部件都是通过注塑成型模压法,一般会使用注射成型机即注射机和注塑机,注塑机将热塑性塑料或热固性塑料利用塑料成型模具制成各种形状的塑料汽车零部件,而塑料或者橡胶在注塑模具内成型后需要快速冷却,加快产品的输出,这样生产效果才会高;但现有技术中,材料在注塑模具内成型后冷却缓慢,塑料熔体自然散热的时间过长,影响零部件成型的效率,同时还会长时间占用注塑模具。注塑模具使用传统的冷却方法是将水浇在模具外表面上,由于模具较厚,散热效果差,所以传统的冷却方法占用时间也不短,并且还会造成水资源的浪费,因此,有必要设计一种具有冷却功能的汽车零件注塑模具,使注塑模具快速冷却,节约资源,提高零部件成型的效率。
实用新型内容
本实用新型的目的就是解决现有技术中材料在注塑模具内成型后冷却缓慢,塑料熔体自然散热的时间过长,影响零部件成型的效率的问题,设计出一种具有冷却功能的汽车零件注塑模具,使注塑模具快速冷却,节约资源,提高零部件成型的效率。
为实现上述目的,本实用新型是通过如下技术方案实现的:
本实用新型提供了一种具有冷却功能的汽车零件注塑模具,包括上模具1、下模具2、冷却装置3、水循环管道4、热气管5、冷气管6;所述的上模具1为凹模,下模具2为凸模,上模具1和下模具2通过固定块7扣合构成一封闭的注塑腔,上模具1顶端中部设有注塑嘴8,下模具2内设有冷却装置3,冷却装置3一端连接水循环管道进水口41,另一端连接水循环管道出水口42,热气管5连通注塑腔和冷却装置3,冷气管6一端连接冷却装置3,另一端连通注塑腔顶部,中间一段嵌套在水循环管道4出水管内。
所述的上模具1和下模具2之间的水循环管道4和冷气管6承插连接,水循环管道出水口42处、水循环管道进水口41处,热气管5、冷气管6与冷却装置3的连接处均安装有单向阀9。
所述的冷却装置3包括水泵31、雾化器32、旋风冷却器33、冷水槽34,雾化器32由雾气收集罩321和雾化喷头322组成,雾气收集罩321套设在雾化喷头322上,水泵31进水口连接水循环管道进水口41,出水口连接雾化喷头322,雾气收集罩321的出口通过管路与旋风冷却器33的进气口连接,旋风冷却器33的底端连接冷水槽34,顶部连通冷气管6,热气管5与水泵31和雾化喷头322之间的管道连通。
作为优选,所述的冷气管6连通注塑腔顶部的一端安装有冷气喷头10,冷气喷头10上设有细小喷嘴,与注塑腔顶部相平齐。
作为优选,所述的喷嘴为低压雾化喷嘴。
作为优选,所述的单向阀9为电磁阀。
本实用新型的有益效果:
本实用新型利用水冷却和气流冷却对汽车零件注塑模具进行冷却,增强了冷却效果,使用水循环系统和气流循环系统,节约了水资源,冷气管嵌套在水循环管道出水管内,对气流进行再次冷却,使注塑模具快速冷却,提高零部件成型的效率。
附图说明
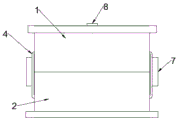
图1为本实用新型的外部结构图;
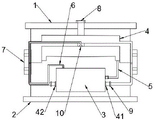
图2为本实用新型的内部结构图;
图3为本实用新型的水循环管道和冷气管布置图;
图4为本实用新型的冷却装置结构图。
图中:1-上模具、2-下模具、3-冷却装置、4-水循环管道、5-热气管、6-冷气管、7-固定块、8-注塑嘴、9-单向阀、10-冷气喷头、31-水泵、32-雾化器、33-旋风冷却器、34-冷水槽、41-水循环管道进水口、42-水循环管道出水口、321-雾气收集罩、322-雾化喷头。
具体实施方式
为了使本实用新型的目的、技术方案和有益效果更加清楚,下面将结合附图,对本实用新型的优选实施例进行详细的说明,以方便技术人员理解。
如图1-4所示,所述的具有冷却功能的汽车零件注塑模具包括上模具1、下模具2、冷却装置3、水循环管道4、热气管5、冷气管6;所述的上模具1为凹模,下模具2为凸模,上模具1和下模具2通过固定块7扣合构成一封闭的注塑腔,上模具1顶端中部设有注塑嘴8,用于加注注塑材料,下模具2内设有冷却装置3,冷却装置3一端连接水循环管道进水口41,另一端连接水循环管道出水口42,热气管5连通注塑腔和冷却装置3,冷气管6一端连接冷却装置3,另一端连通注塑腔顶部,安装有冷气喷头10,冷气喷头10上设有细小喷嘴,喷嘴选用低压雾化喷嘴,与注塑腔顶部相平齐,防止喷嘴影响注塑件,中间一段嵌套在水循环管道4出水管内,进行二次冷却,使注塑模具快速冷却。
所述的上模具1和下模具2之间的水循环管道4和冷气管6承插连接,使水流管道和气流管道形成完整的循环,节约资源,水循环管道出水口42处、水循环管道进水口41处,热气管5、冷气管6与冷却装置3的连接处均安装有单向阀9,单向阀9采用电磁阀。
所述的冷却装置3包括水泵31、雾化器32、旋风冷却器33、冷水槽34,雾化器32由雾气收集罩321和雾化喷头322组成,雾气收集罩321套设在雾化喷头322上,水泵31进水口连接水循环管道进水口41,出水口连接雾化喷头322,用于抽取循环水流并将循环水流通过管路输送至雾化喷头322,雾气收集罩321的出口通过管路与旋风冷却器33的进气口连接,旋风冷却器33的底端连接冷水槽34,顶部连通冷气管6,热气管5与水泵31和雾化喷头322之间的管道连通。
工作过程:
使用本实用新型进行注塑件的冷却,首先,将上模具1和下模具2安装贴合,用固定块7固定连接,将注塑件液体自注塑嘴8倒入注塑腔,待注塑件成形;然后在水循环管道4里注入一定量的冷水,将上模具1和下模具2的水循环管道4承插连接,在冷气管6中充入一定量的冷空气,将上模具1和下模具2的冷气管6承插连接;启动电机,带动水循环管道4内已吸收热量的温水进入雾化喷头322,雾化喷头322将温水雾化,雾气收集罩321通过管道将雾气送至旋风冷却器33,经旋风冷却器33冷却后,冷气自冷气管6流出,冷水流入冷水槽34后经水循环管道出水口42流入水循环管道4,冷气自冷气管6流出后嵌入水循环管道4冷水管中进行二次冷却,然后经冷气喷头10作用于注塑件,提高汽车零件注塑模具的冷却效率。
本实用新型利用水冷却和气流冷却对汽车零件注塑模具进行冷却,增强了冷却效果,使用水循环系统和气流循环系统,节约了水资源,冷气管嵌套在水循环管道出水管内,对气流进行再次冷却,使注塑模具快速冷却,提高零部件成型的效率。
最后说明的是以上优选实施例仅用以说明本实用新型的技术方案而非限制,尽管通过上述优选实施例已经对本实用新型进行了详细的描述,但本领域技术人员应当理解,可以在形式上和细节上对其作出各种各样的改变,而不偏离本实用新型权利要求书所限定的范围。
Claims (4)
1.一种具有冷却功能的汽车零件注塑模具,其特征在于:所述的具有冷却功能的汽车零件注塑模具包括上模具(1)、下模具(2)、冷却装置(3)、水循环管道(4)、热气管(5)、冷气管(6);所述的上模具(1)为凹模,下模具(2)为凸模,上模具(1)和下模具(2)通过固定块(7)扣合构成一封闭的注塑腔,上模具(1)顶端中部设有注塑嘴(8),下模具(2)内设有冷却装置(3),冷却装置(3)一端连接水循环管道进水口(41),另一端连接水循环管道出水口(42),热气管(5)连通注塑腔和冷却装置(3),冷气管(6)一端连接冷却装置(3),另一端连通注塑腔顶部,中间一段嵌套在水循环管道(4)出水管内;
所述的上模具(1)和下模具(2)之间的水循环管道(4)和冷气管(6)承插连接,水循环管道出水口(42)处、水循环管道进水口(41)处,热气管(5)、冷气管(6)与冷却装置(3)的连接处均安装有单向阀(9);
所述的冷却装置(3)包括水泵(31)、雾化器(32)、旋风冷却器(33)、冷水槽(34),雾化器(32)由雾气收集罩(321)和雾化喷头(322)组成,雾气收集罩(321)套设在雾化喷头(322)上,水泵(31)进水口连接水循环管道进水口(41),出水口连接雾化喷头(322),雾气收集罩(321)的出口通过管路与旋风冷却器(33)的进气口连接,旋风冷却器(33)的底端连接冷水槽(34),顶部连通冷气管(6),热气管(5)与水泵(31)和雾化喷头(322)之间的管道连通。
2.根据权利要求1所述的一种具有冷却功能的汽车零件注塑模具,其特征在于:所述的冷气管(6)连通注塑腔顶部的一端安装有冷气喷头(10),冷气喷头(10)上设有细小喷嘴,与注塑腔顶部相平齐。
3.根据权利要求2所述的一种具有冷却功能的汽车零件注塑模具,其特征在于:所述的喷嘴为低压雾化喷嘴。
4.根据权利要求1所述的一种具有冷却功能的汽车零件注塑模具,其特征在于:所述的单向阀(9)为电磁阀。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020540650.6U CN212097317U (zh) | 2020-04-14 | 2020-04-14 | 一种具有冷却功能的汽车零件注塑模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020540650.6U CN212097317U (zh) | 2020-04-14 | 2020-04-14 | 一种具有冷却功能的汽车零件注塑模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN212097317U true CN212097317U (zh) | 2020-12-08 |
Family
ID=73631174
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202020540650.6U Active CN212097317U (zh) | 2020-04-14 | 2020-04-14 | 一种具有冷却功能的汽车零件注塑模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN212097317U (zh) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113997533A (zh) * | 2021-10-29 | 2022-02-01 | 广东烨嘉光电科技股份有限公司 | 一种汽车大灯透镜的急冷急热注塑模具 |
| CN114407310A (zh) * | 2022-01-21 | 2022-04-29 | 浙江嘉宬科技股份有限公司 | 一种注塑系统及其使用方法 |
| CN115805697A (zh) * | 2022-12-20 | 2023-03-17 | 昆山精创模具有限公司 | 汽车配件高效冷却水路及模具 |
| CN116945518A (zh) * | 2023-08-04 | 2023-10-27 | 东莞市卡珀包装科技有限公司 | 一种塑胶注塑模具的快速冷却方法 |
| CN118080705A (zh) * | 2024-04-28 | 2024-05-28 | 杭州宏骏汽车零部件有限公司 | 一种汽车零件生产线用连续冲床及冲压方法 |
| CN121083135A (zh) * | 2025-11-12 | 2025-12-09 | 博莱诺(昆山)新能源科技有限公司 | 一种汽车精密金属件用激光切割设备 |
-
2020
- 2020-04-14 CN CN202020540650.6U patent/CN212097317U/zh active Active
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113997533A (zh) * | 2021-10-29 | 2022-02-01 | 广东烨嘉光电科技股份有限公司 | 一种汽车大灯透镜的急冷急热注塑模具 |
| CN113997533B (zh) * | 2021-10-29 | 2023-11-17 | 广东烨嘉光电科技股份有限公司 | 一种汽车大灯透镜的急冷急热注塑模具 |
| CN114407310A (zh) * | 2022-01-21 | 2022-04-29 | 浙江嘉宬科技股份有限公司 | 一种注塑系统及其使用方法 |
| CN114407310B (zh) * | 2022-01-21 | 2023-12-01 | 东莞市正弘橡塑有限公司 | 一种注塑系统及其使用方法 |
| CN115805697A (zh) * | 2022-12-20 | 2023-03-17 | 昆山精创模具有限公司 | 汽车配件高效冷却水路及模具 |
| CN116945518A (zh) * | 2023-08-04 | 2023-10-27 | 东莞市卡珀包装科技有限公司 | 一种塑胶注塑模具的快速冷却方法 |
| CN118080705A (zh) * | 2024-04-28 | 2024-05-28 | 杭州宏骏汽车零部件有限公司 | 一种汽车零件生产线用连续冲床及冲压方法 |
| CN121083135A (zh) * | 2025-11-12 | 2025-12-09 | 博莱诺(昆山)新能源科技有限公司 | 一种汽车精密金属件用激光切割设备 |
| CN121083135B (zh) * | 2025-11-12 | 2026-01-23 | 博莱诺(昆山)新能源科技有限公司 | 一种汽车精密金属件用激光切割设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN217293387U (zh) | 一种塑料注塑模具加工用环保冷降机构 | |
| CN206528030U (zh) | 一种塑胶模具的冷却水路结构 | |
| CN206230823U (zh) | 弯管注射模具 | |
| CN201317090Y (zh) | 一种高光模温机 | |
| CN202753422U (zh) | 改进型吹塑机吹塑成型冷却设备 | |
| CN202412645U (zh) | 变模温控制系统 | |
| CN210705818U (zh) | 一种具有热补偿功能的注塑模具 | |
| CN210233829U (zh) | 一种可快速冷却的空气净化器模具 | |
| CN209240406U (zh) | 一种汽车门内把手壳体模具进胶口结构 | |
| CN207105542U (zh) | 一种注塑机的加热冷却装置 | |
| CN110919981A (zh) | 一种带有冷却装置的注塑模具 | |
| CN213593474U (zh) | 管材用注塑机 | |
| CN210100508U (zh) | 一种塑料瓶盖生产用冷却装置 | |
| CN213260954U (zh) | 一种适用于热固性塑料成型的注塑模具 | |
| CN205835890U (zh) | 一种节能注塑机 | |
| CN209240368U (zh) | 喷雾瓶注塑加工中的热能回收装置 | |
| CN109435163A (zh) | 一种汽车零件注塑方法以及注塑模具 | |
| CN212097318U (zh) | 一种带有外冷却系统的汽车注塑模具 | |
| CN210308914U (zh) | 一种带有热回收再利用的节能注塑机 | |
| CN119458820B (zh) | 汽车零部件模具的高效冷却液循环系统及其方法 | |
| CN209478817U (zh) | 一种曲面注塑件注塑模具 | |
| CN209141337U (zh) | 一种高速高压状态下热流道加工的节能结构 | |
| CN208428613U (zh) | 一种快速冷却型塑胶模具 | |
| CN103522499A (zh) | 一种用于制作橡胶产品的模具 | |
| CN223045104U (zh) | 一种注塑机炮筒冷却装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |