CN211841431U - 数控高速双砂轮架桥壳磨床 - Google Patents
数控高速双砂轮架桥壳磨床 Download PDFInfo
- Publication number
- CN211841431U CN211841431U CN202020418602.XU CN202020418602U CN211841431U CN 211841431 U CN211841431 U CN 211841431U CN 202020418602 U CN202020418602 U CN 202020418602U CN 211841431 U CN211841431 U CN 211841431U
- Authority
- CN
- China
- Prior art keywords
- head frame
- grinding
- workpiece
- grinding wheel
- frame
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images



Landscapes
- Constituent Portions Of Griding Lathes, Driving, Sensing And Control (AREA)
Abstract
提供一种数控高速双砂轮架桥壳磨床,在工作台左右两端分别固定有可调式多层固定头架和固定尾架,由测量仪及托架和液压跟踪式中心架支撑于工作台上的工件右端部通过固定尾架上的顶尖顶紧,可调式多层固定头架中头架顶尖将工件左端部顶紧,可调式多层固定头架右端部的内涨块将工件左端内孔涨紧,在可调式多层固定头架中的伺服电机驱动下带动工件旋转;机床床身上平面后端设有复合式进给装置,并通过复合式进给装置和砂轮架磨削装置实现工件左右两端的磨削加工。本实用新型采用双砂轮架磨床结构,实现工件两端同时磨削,磨削加工过程中无须对工件进行掉头,消除了工件二次装夹掉头磨削弊端,提高工件的磨削效率,工件的磨削成本低,工件磨削效果好。
Description
技术领域
本实用新型属于数控设备技术领域,具体涉及一种数控高速双砂轮架桥壳磨床。
背景技术
目前在国内磨削重卡汽车桥壳的两端轴头的外圆、端面及圆弧时,均采用单头磨削方式,即使用一个砂轮架的端面外圆磨床(即单头磨床),利用一组砂轮对桥壳的外圆、端面及圆弧进行一次成型磨削,然后人工掉头,对桥壳的另外一端的外圆、端面及圆弧进行磨削。工件需要人工掉头一次,生产效率低。同时采用机械手连线时,一条自动线需要配置两台单头磨床,每台单头磨床需要采用带大行程移动的液压自动跟踪式中心架,才能实现单头磨床上的自动上下料,而且需要自动机械手对工件进行掉头,造成单头磨床的制造成本大幅增加,同时造成机械手的制造难度和成本加大,因此,针对上述问题,有必要进行改进。
实用新型内容
本实用新型解决的技术问题:提供一种数控高速双砂轮架桥壳磨床,通过在机床床身上平面后端设置复合式进给装置,并由设于复合式进给装置上的砂轮架磨削装置完成工件左右两端的磨削加工,解决了单头磨床加工需要进行双头磨削的工件时因工件掉头而产生的弊端,磨削加工过程中无须对工件进行掉头,消除了工件二次装夹掉头磨削的弊端,大大提高了工件的磨削效率,降低了工件的磨削成本,工件磨削效果好。
磨削加工过程中无须对工件进行掉头,消除了工件二次装夹掉头磨削弊端,大大提高了工件的磨削效率,降低了工件的磨削成本,工件磨削效果好。
本实用新型采用的技术方案:数控高速双砂轮架桥壳磨床,具有机床床身,所述机床床身上平面前端设有工作台,所述工作台左右两端分别固定有可调式多层固定头架和固定尾架,由测量仪及托架和液压跟踪式中心架支撑于工作台上的工件右端部通过固定尾架上的顶尖顶紧,所述可调式多层固定头架中头架顶尖将工件左端部顶紧,且可调式多层固定头架右端部的内涨块将工件左端内孔涨紧,并在可调式多层固定头架中的伺服电机驱动下带动工件旋转;所述机床床身上平面后端设有复合式进给装置,并通过复合式进给装置和设于复合式进给装置上的砂轮架磨削装置实现工件左右两端的磨削加工。
其中,所述可调式多层固定头架包括头架下层、头架中层、头架上层、油缸、头架顶尖、头架主轴、伺服电机、长杆和回转油缸,所述头架下层固定于工作台上,所述头架下层上平面长度方向铺设有直线导轨,且头架中层通过直线导轨安装于头架下层上,所述头架中层上平面的转轴插入头架上层底平面的孔内,且头架中层与头架上层通过螺栓固定连接,所述油缸固定于头架下层上且油缸活塞杆端部与固定于头架中层上的连接板固定连接,并通过油缸活塞杆的伸缩实现头架中层和头架上层沿直线导轨长度方向的移动;所述头架主轴转动安装于头架上层上,安装于头架上层内的伺服电机输出轴上固定的主动带轮与固定于头架主轴左端的从动带轮通过皮带连接,所述回转油缸安装于头架主轴左端部,且回转油缸活塞杆与设于头架主轴内部的长杆左端固定连接,所述头架主轴右端与位于头架上层外侧的头架顶尖左端固连,与头架顶尖中心孔间隙配合的拉杆左端与长杆右端固连,所述拉杆右端为锥形结构,右移后的头架上层带动头架顶尖和头架顶尖右端部的内涨块插入工件左端孔内,并通过回转油缸活塞杆的伸缩带动拉杆移动实现内涨块对工件的涨紧或松开。
进一步地,所述头架下层底面的燕尾槽适配于工作台上,且压紧螺钉将头架下层和与头架下层侧壁上的凸台适配的压板固连后实现头架下层在工作台上的固定。
进一步地,所述转轴下端与设于头架中层上平面的孔过盈配合,且转轴上端与头架上层底平面的孔间隙配合,所述头架中层与头架上层通过螺栓连接,且头架上层的回转角度通过旋松螺栓并以转轴为中心转动头架上层进行调节。
进一步地,所述复合式进给装置包括设于机床床身上平面后端并位于同一进给方向的两套Z向进给装置以及设于Z向进给装置上的X向进给装置,呈角度分别设置于两套Z向进给装置上的X向进给装置相互对称设置,所述Z向进给装置包括纵向托板和交流伺服电机滚珠丝杠,所述机床床身上设有平V贴塑导轨且纵向托板设于平V贴塑导轨上,所述交流伺服电机安装于机床床身上,且交流伺服电机输出轴与减速机输入轴连接,所述减速机输出轴与位于纵向托板下方并转动支撑于机床床身上的滚珠丝杠中的丝杠端部通过联轴器连接,所述滚珠丝杠中的螺母与纵向托板固定连接,并通过交流伺服电机驱动滚珠丝杠中的丝杠转动实现纵向托板沿Z方向的运动;所述X向进给装置包括横向垫板、直线导轨Ⅰ、横向托板和交流伺服电机Ⅰ,所述横向垫板固定于纵向托板上,且横向垫板和横向托板通过直线导轨Ⅰ连接,所述交流伺服电机Ⅰ安装于横向垫板上,转动支撑于横向垫板上的滚珠丝杠Ⅰ中的丝杠端部与交流伺服电机Ⅰ输出轴通过联轴器Ⅰ固连,所述滚珠丝杠Ⅰ中的螺母与横向托板固定连接,并通过交流伺服电机Ⅰ驱动滚珠丝杠Ⅰ中的丝杠转动实现横向托板和安装于横向托板上的砂轮架磨削装置沿X方向运动。
进一步地,所述砂轮架磨削装置包括砂轮电机、主动带轮Ⅰ、从动带轮Ⅰ、砂轮和砂轮轴,所述砂轮电机安装于砂轮架上且砂轮架固定于复合式进给装置中的横向托板上,所述主动带轮Ⅰ固定于砂轮电机的输出轴上,所述砂轮轴转动安装于砂轮架上且主动带轮Ⅰ通过皮带与砂轮轴一端的从动带轮Ⅰ连接,所述砂轮电机驱动砂轮轴转动后由安装于砂轮轴另一端的砂轮完成对工件端部的磨削。
进一步地,所述工件两端均设有测量仪及托架和液压跟踪式中心架,且且测量仪及托架上设有用于测量工件磨削加工处直径的测量仪。
本实用新型与现有技术相比的优点:
1、本技术方案通过在机床床身上平面后端设置复合式进给装置,并由设于复合式进给装置上的砂轮架磨削装置完成工件左右两端的磨削加工,解决了单头磨床加工需要进行双头磨削的工件时因工件掉头而产生的弊端,磨削加工过程中无须对工件进行掉头,消除了工件二次装夹掉头磨削的弊端;
2、本技术方案采用机床床身上平面后端并位于同一进给方向的两套Z向进给装置和设于Z向进给装置上的X向进给装置形成的复合式进给装置,为安装于X向进给装置上的砂轮架磨削装置在工件上的磨削位置提供所需的调节条件,保证砂轮架磨削装置中的砂轮对工件两端外圆、端面以及圆弧的有效磨削;
3、本技术方案采用回转油缸活塞杆的伸缩带动头架顶尖端部的内涨块对工件端部涨紧或松开的机构,一方面,降低了机械手装卸工件的难度,另一方面,提高了工件的装夹效率;
4、本技术方案通过在工件两端均设置测量仪及托架和液压跟踪式中心架的支撑结构,不仅可在线控制工件外圆磨削的尺寸,为磨削工件外圆尺寸精度提供测量条件,还可提高工件的磨削刚性,保证工件的磨削质量;
5、本技术方案结构紧凑,设计新颖,大大提高了工件的磨削效率,降低了工件的磨削成本,工件磨削效果好,具有较高的使用价值。
附图说明
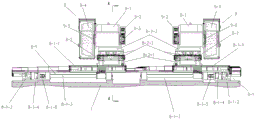
图1为本实用新型结构主视图;
图2为本实用新型结构俯视图;
图3为本实用新型工件支撑结构示意图;
图4为本实用新型可调式多层固定头架;
图5为本实用新型可调式多层固定头架内部结构侧示图;
图6为本实用新型复合式进给装置和砂轮架磨削装置安装结构示意图;
图7为图6中A-A剖视图。
具体实施方式
下面结合附图1-7描述本实用新型的一种实施例,从而对技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本实用新型一部分实施例,而不是全部的实施例。
在本实用新型的描述中,需要理解的是,术语“上”、“下”、“前”、“后”、“左”、“右”、“顶”、“底”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位,以特定的方位构造和操作,因此,不能理解为对本实用新型的限制。
数控高速双砂轮架桥壳磨床,如图1-3所示,具有机床床身1,所述机床床身1上平面前端设有工作台2,所述工作台2左右两端分别固定有可调式多层固定头架3和固定尾架4,由测量仪及托架5和液压跟踪式中心架6支撑于工作台2上的工件7右端部通过固定尾架4上的顶尖顶紧,所述可调式多层固定头架3中头架顶尖3-1将工件7左端部顶紧,且可调式多层固定头架3右端部的内涨块3-16将工件7左端内孔涨紧,并在可调式多层固定头架3中的伺服电机3-2驱动下带动工件7旋转;所述机床床身1上平面后端设有复合式进给装置8,并通过复合式进给装置8和设于复合式进给装置8上的砂轮架磨削装置9实现工件7左右两端的磨削加工。
如图4-5所示,具体的,所述可调式多层固定头架3包括头架下层3-6、头架中层3-7、头架上层3-8、油缸3-9、头架顶尖3-1、头架主轴3-3、伺服电机3-2、长杆3-4和回转油缸3-5,所述头架下层3-6固定于工作台2上,所述头架下层3-6上平面长度方向铺设有直线导轨3-10,且头架中层3-7通过直线导轨3-10安装于头架下层3-6上,所述头架中层3-7上平面的转轴3-11插入头架上层3-8底平面的孔内,且头架中层3-7与头架上层3-8通过螺栓固定连接,所述油缸3-9固定于头架下层3-6上且油缸3-9活塞杆端部与固定于头架中层3-7上的连接板3-12固定连接,并通过油缸3-9活塞杆的伸缩实现头架中层3-7和头架上层3-8沿直线导轨3-10长度方向的移动;所述头架主轴3-3转动安装于头架上层3-8上,安装于头架上层3-8内的伺服电机3-2输出轴上固定的主动带轮3-14与固定于头架主轴3-3左端的从动带轮3-13通过皮带3-15连接,所述回转油缸3-5安装于头架主轴3-3左端部,且回转油缸3-5活塞杆与设于头架主轴3-3内部的长杆3-4左端固定连接,所述头架主轴3-3右端与位于头架上层3-8外侧的头架顶尖3-1左端固连,与头架顶尖3-1中心孔间隙配合的拉杆3-17左端与长杆3-4右端固连,所述拉杆3-17右端为锥形结构,右移后的头架上层3-8带动头架顶尖3-1和头架顶尖3-1右端部的内涨块3-16插入工件7左端孔内,并通过回转油缸3-5活塞杆的伸缩带动拉杆3-17移动实现内涨块3-16对工件7的涨紧或松开;具体的,所述头架下层3-6底面的燕尾槽适配于工作台2上,且压紧螺钉3-18将头架下层3-6和与头架下层3-6侧壁上的凸台适配的压板3-19固连后实现头架下层3-6在工作台2上的固定;具体的,所述转轴3-11下端与设于头架中层3-7上平面的孔过盈配合,且转轴3-11上端与头架上层3-8底平面的孔间隙配合,所述头架中层3-7与头架上层3-8通过螺栓连接,且头架上层3-8的回转角度通过旋松螺栓并以转轴3-11为中心转动头架上层3-8进行调节;上述结构中,回转油缸3-5一端缸体相对另一端活塞杆可转动,因此,在安装时,回转油缸3-5一端的缸体通过螺栓固定安装于头架主轴3-3左端部,而回转油缸3-5另一端的活塞杆与头架主轴3-3内部的长杆3-4左端固定连接,在头架主轴3-3转动时,回转油缸3-5一端缸体与头架主轴3-3同步转动,而回转油缸3-5另一端缸体不作转动。
上述结构中,头架下层3-6通过压板3-19、压紧螺钉3-18压紧在工作台2上,头架中层3-7通过直线导轨3-10安装在头架下层3-6上,且头架中层3-7可通过直线导轨3-10的导轨块相对头架下层3-6进行移动;头架上层3-8通过螺栓连接在头架中层3-7上,且头架上层3-8通过转轴3-11可回转一定的小角度,用于头架上层3-8小锥度调整。
油缸3-9活塞杆的伸缩运动,带动连接板3-12,再带动头架下层3-6,从而实现头架上层3-8和头架中层3-7的移动,使头架顶尖3-1和内涨块3-16进入到工件7端部内孔中,头架顶尖3-1顶紧工件7左端,通过内涨块3-16涨紧工件7内孔,从而带动工件7旋转;内涨块3-16的涨紧通过回转油缸3-5活塞杆的伸(伸出)缩(后退),带动长杆3-4前伸或后移,从而带动拉杆3-17伸出或缩回,使内涨块3-16沿直径方向缩回或涨开,从而达到松开工件7或涨紧工件7的目的;与内涨块3-16连接的头架顶尖3-1通过螺栓安装在头架主轴3-3上,伺服电机3-2由电气系统控制回转,通过皮带3-15及主动带轮3-14和从动带轮3-13的传动,使头架主轴3-3回转,再带动头架顶尖3-1和内涨块3-16及工件7旋转。
如图6-7所示,具体的,所述复合式进给装置8包括设于机床床身1上平面后端并位于同一进给方向的两套Z向进给装置8-1以及设于Z向进给装置上的X向进给装置8-2,呈角度分别设置于两套Z向进给装置8-1上的X向进给装置8-2相互对称设置,所述Z向进给装置8-1包括纵向托板8-1-1和交流伺服电机8-1-2滚珠丝杠8-1-3,所述机床床身1上设有平V贴塑导轨且纵向托板8-1-1设于平V贴塑导轨上,所述交流伺服电机8-1-2安装于机床床身1上,且交流伺服电机8-1-2输出轴与减速机8-1-4输入轴连接,所述减速机8-1-4输出轴与位于纵向托板8-1-1下方并转动支撑于机床床身1上的滚珠丝杠8-1-3中的丝杠端部通过联轴器8-1-5连接,所述滚珠丝杠8-1-3中的螺母与纵向托板8-1-1固定连接,并通过交流伺服电机8-1-2驱动滚珠丝杠8-1-3中的丝杠转动实现纵向托板8-1-1沿Z方向的运动;所述X向进给装置8-2包括横向垫板8-2-1、直线导轨Ⅰ8-2-2、横向托板8-2-3和交流伺服电机Ⅰ8-2-4,所述横向垫板8-2-1固定于纵向托板8-1-1上,且横向垫板8-2-1和横向托板8-2-3通过直线导轨Ⅰ8-2-2连接,所述交流伺服电机Ⅰ8-2-4安装于横向垫板8-2-1上,转动支撑于横向垫板8-2-1上的滚珠丝杠Ⅰ8-2-6中的丝杠端部与交流伺服电机Ⅰ8-2-4输出轴通过联轴器Ⅰ8-2-5固连,所述滚珠丝杠Ⅰ8-2-6中的螺母与横向托板8-2-3固定连接,并通过交流伺服电机Ⅰ8-2-4驱动滚珠丝杠Ⅰ8-2-6中的丝杠转动实现横向托板8-2-3和安装于横向托板8-2-3上的砂轮架磨削装置9沿X方向运动。
上述结构中,可实现砂轮架磨削装置9的X向及Z向运动,从而实现砂轮架磨削装置9中砂轮9-4的修整和工件7的磨削。机床床身1上设有平V贴塑导轨,位于机床床身1左右两端的纵向托板8-1-1均在平V贴塑导轨上左右运动,交流伺服电机8-1-2由数控系统控制其回转,交流伺服电机8-1-2驱动滚珠丝杠8-1-3中的丝杠转动,实现与滚珠丝杠8-1-3中的螺母固定连接的纵向托板8-1-1沿Z方向的运动;交流伺服电机Ⅰ8-2-4由数控系统控制其回转,交流伺服电机Ⅰ8-2-4通过联轴器Ⅰ8-2-5驱动滚珠丝杠Ⅰ8-2-6中的丝杠转动,实现与滚珠丝杠Ⅰ8-2-6中的螺母固连的横向托板8-2-3和安装于横向托板8-2-3上的砂轮架磨削装置9沿X方向运动,从而实现砂轮架磨削装置9在X向运动和Z向运动的复合;
如图6所示,具体的,所述砂轮架磨削装置9包括砂轮电机9-1、主动带轮Ⅰ9-2、从动带轮Ⅰ9-3、砂轮9-4和砂轮轴9-5,所述砂轮电机9-1安装于砂轮架9-6上且砂轮架9-6固定于复合式进给装置8中的横向托板8-2-3上,所述主动带轮Ⅰ9-2固定于砂轮电机9-1的输出轴上,所述砂轮轴9-5转动安装于砂轮架9-6上且主动带轮Ⅰ9-2通过皮带与砂轮轴9-5一端的从动带轮Ⅰ9-3连接,所述砂轮电机9-1驱动砂轮轴9-5转动后由安装于砂轮轴9-5另一端的砂轮9-4完成对工件7端部的磨削;具体的,所述工件7两端均设有测量仪及托架5和液压跟踪式中心架6,且测量仪及托架5上具有前后移动功能的测量仪用于测量工件7磨削加工处直径的测量,工件7两端均设置测量仪及托架5和液压跟踪式中心架6的支撑结构,一方面,由测量仪及托架5上的测量仪对工件7磨削位置进行实时测量,另一方面,通过设置在工件7两端的液压跟踪式中心架6,提高了工件7的磨削刚性。
上述结构中,砂轮电机9-1带动主动带轮Ⅰ9-2旋转,通过皮带传动带动与砂轮轴9-5一端连接的从动带轮Ⅰ9-3回转,通过砂轮轴9-5锥体的摩擦力作用带动砂轮轴9-5回转,从而带动砂轮9-4旋转,对工件7的外圆和端面及圆弧进行磨削;两个砂轮电机9-1均由数控系统控制其回转,可控制两个砂轮电机9-1同时旋转,实现对工件7两端同时进行磨削加工,可对工件7的左右轴头实现一次同时磨削;本结构中,可实现砂轮9-4的X向及Z向运动,从而实现砂轮9-4的修整和对工件7的磨削。本结构中配备有液压动作油箱,为头架上层3-8移动、测量仪及托架5上测量仪的前后运动、液压跟踪式中心架6运动提供压力,配备导轨润滑油箱,为Z向导轨提供润滑,并配有电箱、砂轮轴9-5的润滑油箱、冷却水箱、操纵台以及机床的全封闭防护。操纵台固定在全封闭防护上,可围绕转轴旋转,便于操作;工件7的驱动通过安装在头架顶尖3-1上的六个内涨块3-16涨紧工件7端部的内孔,从而利用六个内涨块3-16与工件端部内孔壁的摩擦力带动工件7旋转。
为实现机械手(机器人)自动上下工件,可调式多层固定头架3上端的移动结构采用双层结构,当机械手将工件7放置在两个测量仪及托架5和液压跟踪式中心架6上后,油缸3-9活塞杆的伸缩实现头架中层3-7和头架上层3-8沿直线导轨3-10长度方向的移动,使头架顶尖3-1及右端部的内涨块3-16插入工件7左端孔内,然后固定尾架4的顶尖顶紧工件7右端,实现工件7的自动夹紧,然后通过伺服电机3-2驱动头架主轴3-3的旋转,带动工件7旋转。
本技术方案通过在机床床身1上平面后端设置复合式进给装置8,并由设于复合式进给装置8上的砂轮架磨削装置9完成工件7左右两端的磨削加工,解决了单头磨床加工需要进行双头磨削的工件7时因工件7掉头而产生的弊端,磨削加工过程中无须对工件7进行掉头,消除了工件7二次装夹掉头磨削的弊端;采用机床床身1上平面后端并位于同一进给方向的两套Z向进给装置和设于Z向进给装置上的X向进给装置形成的复合式进给装置8,为安装于X向进给装置上的砂轮架磨削装置9在工件7上的磨削位置提供所需的调节条件,保证砂轮架磨削装置9中的砂轮对工件7两端外圆、端面以及圆弧的有效磨削;采用回转油缸3-5活塞杆的伸缩带动头架顶尖3-1端部的内涨块3-16对工件7端部涨紧或松开的机构,一方面,降低了机械手装卸工件7的难度,另一方面,提高了工件7的装夹效率,通过在工件7两端均设置测量仪及托架5和液压跟踪式中心架6的支撑结构,不仅可在线控制工件7外圆磨削的尺寸,为磨削工件7外圆尺寸精度提供测量条件,还可提高工件7的磨削刚性,保证工件7的磨削质量,结构紧凑,设计新颖,大大提高了工件7的磨削效率,降低了工件7的磨削成本,工件7磨削效果好,具有较高的使用价值。
上述实施例,只是本实用新型的较佳实施例,并非用来限制本实用新型实施范围,故凡以本实用新型权利要求所述内容所做的等效变化,均应包括在本实用新型权利要求范围之内。
Claims (7)
1.数控高速双砂轮架桥壳磨床,具有机床床身(1),所述机床床身(1)上平面前端设有工作台(2),其特征在于:所述工作台(2)左右两端分别固定有可调式多层固定头架(3)和固定尾架(4),由测量仪及托架(5)和液压跟踪式中心架(6)支撑于工作台(2)上的工件(7)右端部通过固定尾架(4)上的顶尖顶紧,所述可调式多层固定头架(3)中头架顶尖(3-1)将工件(7)左端部顶紧,且可调式多层固定头架(3)右端部的内涨块(3-16)将工件(7)左端内孔涨紧,并在可调式多层固定头架(3)中的伺服电机(3-2)驱动下带动工件(7)旋转;所述机床床身(1)上平面后端设有复合式进给装置(8),并通过复合式进给装置(8)和设于复合式进给装置(8)上的砂轮架磨削装置(9)实现工件(7)左右两端的磨削加工。
2.根据权利要求1所述的数控高速双砂轮架桥壳磨床,其特征在于:所述可调式多层固定头架(3)包括头架下层(3-6)、头架中层(3-7)、头架上层(3-8)、油缸(3-9)、头架顶尖(3-1)、头架主轴(3-3)、伺服电机(3-2)、长杆(3-4)和回转油缸(3-5),所述头架下层(3-6)固定于工作台(2)上,所述头架下层(3-6)上平面长度方向铺设有直线导轨(3-10),且头架中层(3-7)通过直线导轨(3-10)安装于头架下层(3-6)上,所述头架中层(3-7)上平面的转轴(3-11)插入头架上层(3-8)底平面的孔内,且头架中层(3-7)与头架上层(3-8)通过螺栓固定连接,所述油缸(3-9)固定于头架下层(3-6)上且油缸(3-9)活塞杆端部与固定于头架中层(3-7)上的连接板(3-12)固定连接,并通过油缸(3-9)活塞杆的伸缩实现头架中层(3-7)和头架上层(3-8)沿直线导轨(3-10)长度方向的移动;所述头架主轴(3-3)转动安装于头架上层(3-8)上,安装于头架上层(3-8)内的伺服电机(3-2)输出轴上固定的主动带轮(3-14)与固定于头架主轴(3-3)左端的从动带轮(3-13)通过皮带(3-15)连接,所述回转油缸(3-5)安装于头架主轴(3-3)左端部,且回转油缸(3-5)活塞杆与设于头架主轴(3-3)内部的长杆(3-4)左端固定连接,所述头架主轴(3-3)右端与位于头架上层(3-8)外侧的头架顶尖(3-1)左端固连,与头架顶尖(3-1)中心孔间隙配合的拉杆(3-17)左端与长杆(3-4)右端固连,所述拉杆(3-17)右端为锥形结构,右移后的头架上层(3-8)带动头架顶尖(3-1)和头架顶尖(3-1)右端部的内涨块(3-16)插入工件(7)左端孔内,并通过回转油缸(3-5)活塞杆的伸缩带动拉杆(3-17)移动实现内涨块(3-16)对工件(7)的涨紧或松开。
3.根据权利要求2所述的数控高速双砂轮架桥壳磨床,其特征在于:所述头架下层(3-6)底面的燕尾槽适配于工作台(2)上,且压紧螺钉(3-18)将头架下层(3-6)和与头架下层(3-6)侧壁上的凸台适配的压板(3-19)固连后实现头架下层(3-6)在工作台(2)上的固定。
4.根据权利要求3所述的数控高速双砂轮架桥壳磨床,其特征在于:所述转轴(3-11)下端与设于头架中层(3-7)上平面的孔过盈配合,且转轴(3-11)上端与头架上层(3-8)底平面的孔间隙配合,所述头架中层(3-7)与头架上层(3-8)通过螺栓连接,且头架上层(3-8)的回转角度通过旋松螺栓并以转轴(3-11)为中心转动头架上层(3-8)进行调节。
5.根据权利要求1所述的数控高速双砂轮架桥壳磨床,其特征在于:所述复合式进给装置(8)包括设于机床床身(1)上平面后端并位于同一进给方向的两套Z向进给装置(8-1)以及设于Z向进给装置上的X向进给装置(8-2),呈角度分别设置于两套Z向进给装置(8-1)上的X向进给装置(8-2)相互对称设置,所述Z向进给装置(8-1)包括纵向托板(8-1-1)和交流伺服电机(8-1-2)滚珠丝杠(8-1-3),所述机床床身(1)上设有平V贴塑导轨且纵向托板(8-1-1)设于平V贴塑导轨上,所述交流伺服电机(8-1-2)安装于机床床身(1)上,且交流伺服电机(8-1-2)输出轴与减速机(8-1-4)输入轴连接,所述减速机(8-1-4)输出轴与位于纵向托板(8-1-1)下方并转动支撑于机床床身(1)上的滚珠丝杠(8-1-3)中的丝杠端部通过联轴器(8-1-5)连接,所述滚珠丝杠(8-1-3)中的螺母与纵向托板(8-1-1)固定连接,并通过交流伺服电机(8-1-2)驱动滚珠丝杠(8-1-3)中的丝杠转动实现纵向托板(8-1-1)沿Z方向的运动;所述X向进给装置(8-2)包括横向垫板(8-2-1)、直线导轨Ⅰ(8-2-2)、横向托板(8-2-3)和交流伺服电机Ⅰ(8-2-4),所述横向垫板(8-2-1)固定于纵向托板(8-1-1)上,且横向垫板(8-2-1)和横向托板(8-2-3)通过直线导轨Ⅰ(8-2-2)连接,所述交流伺服电机Ⅰ(8-2-4)安装于横向垫板(8-2-1)上,转动支撑于横向垫板(8-2-1)上的滚珠丝杠Ⅰ(8-2-6)中的丝杠端部与交流伺服电机Ⅰ(8-2-4)输出轴通过联轴器Ⅰ(8-2-5)固连,所述滚珠丝杠Ⅰ(8-2-6)中的螺母与横向托板(8-2-3)固定连接,并通过交流伺服电机Ⅰ(8-2-4)驱动滚珠丝杠Ⅰ(8-2-6)中的丝杠转动实现横向托板(8-2-3)和安装于横向托板(8-2-3)上的砂轮架磨削装置(9)沿X方向运动。
6.根据权利要求1所述的数控高速双砂轮架桥壳磨床,其特征在于:所述砂轮架磨削装置(9)包括砂轮电机(9-1)、主动带轮Ⅰ(9-2)、从动带轮Ⅰ(9-3)、砂轮(9-4)和砂轮轴(9-5),所述砂轮电机(9-1)安装于砂轮架(9-6)上且砂轮架(9-6)固定于复合式进给装置(8)中的横向托板(8-2-3)上,所述主动带轮Ⅰ(9-2)固定于砂轮电机(9-1)的输出轴上,所述砂轮轴(9-5)转动安装于砂轮架(9-6)上且主动带轮Ⅰ(9-2)通过皮带与砂轮轴(9-5)一端的从动带轮Ⅰ(9-3)连接,所述砂轮电机(9-1)驱动砂轮轴(9-5)转动后由安装于砂轮轴(9-5)另一端的砂轮(9-4)完成对工件(7)端部的磨削。
7.根据权利要求1或2或3或4所述的数控高速双砂轮架桥壳磨床,其特征在于:所述工件(7)两端均设有测量仪及托架(5)和液压跟踪式中心架(6),且测量仪及托架(5)上设有用于测量工件(7)磨削加工处直径的测量仪。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020418602.XU CN211841431U (zh) | 2020-03-27 | 2020-03-27 | 数控高速双砂轮架桥壳磨床 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020418602.XU CN211841431U (zh) | 2020-03-27 | 2020-03-27 | 数控高速双砂轮架桥壳磨床 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN211841431U true CN211841431U (zh) | 2020-11-03 |
Family
ID=73137116
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202020418602.XU Expired - Fee Related CN211841431U (zh) | 2020-03-27 | 2020-03-27 | 数控高速双砂轮架桥壳磨床 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN211841431U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111266977A (zh) * | 2020-03-27 | 2020-06-12 | 陕西秦川格兰德机床有限公司 | 数控高速双砂轮架桥壳磨床 |
-
2020
- 2020-03-27 CN CN202020418602.XU patent/CN211841431U/zh not_active Expired - Fee Related
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111266977A (zh) * | 2020-03-27 | 2020-06-12 | 陕西秦川格兰德机床有限公司 | 数控高速双砂轮架桥壳磨床 |
| CN111266977B (zh) * | 2020-03-27 | 2025-01-03 | 陕西秦川格兰德机床有限公司 | 数控高速双砂轮架桥壳磨床 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN206883337U (zh) | 数控外圆磨床 | |
| CN200948508Y (zh) | 滑枕可回转的深孔钻床 | |
| WO2022051894A1 (zh) | 一种卧式数控曲轴加工设备 | |
| CN111266977A (zh) | 数控高速双砂轮架桥壳磨床 | |
| CN114633157A (zh) | 轴套工件多功能一体磨削中心 | |
| CN108296797A (zh) | 一种加工新能源汽车后桥用的镗铣床专用设备 | |
| CN111496583A (zh) | 一种新型高速高精度数控端面外圆磨床 | |
| CN209793106U (zh) | 车磨一体数控复合机床 | |
| CN209035975U (zh) | 一种高精度的双轴卧式镗磨机床 | |
| CN116810550A (zh) | 一种半导体立式磨床 | |
| CN111716073A (zh) | 一种自适应高精度五轴伺服滚轮架 | |
| CN202192512U (zh) | 一种新型数控双面磨床 | |
| CN213288826U (zh) | 一种卧式数控曲轴加工设备 | |
| CN214025070U (zh) | 一种一体化温度变送器生产用打磨装置 | |
| CN117001077B (zh) | 一种七轴五联动立式数控螺旋锥齿轮磨齿机床 | |
| CN218194167U (zh) | 一种钻夹头内芯轴的加工设备 | |
| CN112108692B (zh) | 一种卧式数控曲轴加工设备 | |
| CN111922809B (zh) | 一种外圆磨床的磨偏心轴自动夹具设备 | |
| CN214980055U (zh) | 一种磨削设备 | |
| CN118204593A (zh) | 一种矫直辊纳米堆焊自动修复装置 | |
| CN115921995A (zh) | 一种分体式床身数控管螺纹车床 | |
| CN222711461U (zh) | 一种车磨复合一体机 | |
| CN109623418B (zh) | 一种专用汽车零配件加工中心 | |
| CN115026645A (zh) | 五轴四联动智慧型高精密数控复合磨床 | |
| CN222806131U (zh) | 一种摇臂及摇臂钻床 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20201103 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |