CN211824220U - 一种尾翼片尾部斜面角度测量装置 - Google Patents
一种尾翼片尾部斜面角度测量装置 Download PDFInfo
- Publication number
- CN211824220U CN211824220U CN201921514934.1U CN201921514934U CN211824220U CN 211824220 U CN211824220 U CN 211824220U CN 201921514934 U CN201921514934 U CN 201921514934U CN 211824220 U CN211824220 U CN 211824220U
- Authority
- CN
- China
- Prior art keywords
- tail
- plate
- positioning plate
- clamping fixture
- measuring
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 229910000831 Steel Inorganic materials 0.000 claims abstract description 13
- 239000010959 steel Substances 0.000 claims abstract description 13
- 238000005259 measurement Methods 0.000 abstract description 8
- 238000010009 beating Methods 0.000 abstract description 2
- 238000004519 manufacturing process Methods 0.000 abstract description 2
- 238000001514 detection method Methods 0.000 description 6
- 238000000691 measurement method Methods 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 238000004364 calculation method Methods 0.000 description 1
Images




Landscapes
- A Measuring Device Byusing Mechanical Method (AREA)
Abstract
本实用新型公开了一种尾翼片尾部斜面角度测量装置,属于穿甲弹的制造技术领域,解决尾翼片尾部斜面角度测量的技术问题,采用打表的方式进行测量。该装置包括底座、导向定位板、胎具定位板、胎具测板、螺钉、胎具紧定板、钢球;尾翼片放入斜槽内,使待测端抵住胎具测板,非待测面被弹簧作用下的钢球压迫,尾翼片的平直面紧贴胎具定位板的定位斜面,尾翼片待测角度面与导向定位板的凹形框的底面平行。此装置提高了尾翼片尾部角度的测量精度,不会因人为原因而造成角度的误判,提高了测量的精准度和准确度。
Description
技术领域
本实用新型属于穿甲弹的制造技术领域,涉及一种通过千分表来测量尾翼片尾部斜面角度的检测装置。
背景技术
某型号穿甲弹尾翼片如图1所示,尾翼片尾部斜面水平夹角为α°。
现用的尾翼片尾部斜面角度检测结构如图2所示,
检测尾翼片尾部斜面角度,采用角度样板进行测量,测量时将角度样板的D端和X端分别贴合尾翼片尾部斜面,采用看缝的直接测量方法,①当D端贴合工件(见图1)时,当点A与工件测量角度贴合,点B不予工件贴合与样板之间有缝;②当X端贴合工件(见图1)时,当点E与工件测量角贴合,点F不予工件贴合与样板之间有缝。符合①②两点说明工件合格。
使用上述测量方式的缺点:此测量方法精准度差,由于人为原因看缝可能造成工件合格与否的误判。
因此,需要通过设计和制造新型工装,以满足测量的精准度和工件合格的准确性。
发明内容
本实用新型所要解决的,提供一种尾翼片尾部斜面角度测量装置,解决尾翼片尾部斜面角度测量的技术问题,采用打表的方式进行测量。
本发明的技术方案是:一种尾翼片尾部斜面角度测量装置,包括底座、导向定位板、胎具定位板、胎具测板、螺钉、滚花螺母、胎具紧定板、钢球;导向定位板为U型或者凹型框结构,即一侧开口,底面固定在底座上;胎具紧定板和胎具定位板固定,两者相邻的斜面分别加工有与翼片前后表面角度相配合的斜面,斜面与竖直面的角度为尾部斜面水平夹角;胎具紧定板和胎具定位板固定连接后,相邻的斜面之间形成斜槽,用于放置尾翼片;钢球与弹簧组合,装配于胎具紧定板的斜面上的孔中;胎具测板位于胎具定位板的右侧端两者固定,且位于斜槽的右侧端;胎具定位板、胎具测板与胎具紧定板整体置于底座上,胎具紧定板的后侧与导向定位板为U型或者凹型槽结构的底部面紧贴;螺钉分别穿过导向定位板的两端,分别顶在胎具定位板、胎具测板的端面上,滚花螺母拧在导向定位板之外的螺钉上。
本实用新型所述检测装置的优点:
此装置提高了尾翼片尾部角度的测量精度,不会因人为原因而造成角度的误判,提高了测量的精准度和准确度。
附图说明
图1穿甲弹尾翼片示意图;
图2现用的尾翼片尾部斜面角度检测结构示意图;
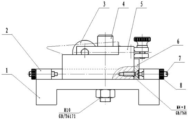
图3本发明的装置的主视图;
图4本发明的装置的俯视图;
图5本发明的装置的三维视图。
具体实施方式
下面结合附图对本发明进一步详细地描述。
本发明的一种尾翼片尾部斜面角度测量装置,如图3,包括底座1、导向定位板2、表架3、立柱4、胎具定位板5、胎具测板6、螺钉7、滚花螺母8、胎具紧定板9、钢球10。
胎具测板6为尾翼片的右侧定位。
导向定位板2为U型或者凹型框结构,即一侧开口,底面固定在底座1上;
胎具紧定板9和胎具定位板5固定,两者相邻的斜面分别加工有与翼片表面角度相配合的斜面,斜面与竖直面的角度为尾部斜面水平夹角为α°。
胎具紧定板9和胎具定位板5固定连接后,相邻的斜面之间形成斜槽,用于放置尾翼片。
钢球10与弹簧组合,装配于胎具紧定板9的斜面上的孔中,弹簧能够将钢球向孔外顶出,作用于尾翼片的表面,能够夹紧尾翼片。
胎具测板6位于胎具定位板5的右侧端,两者固定,在尾翼片装夹使,对尾翼片的右侧限位。
胎具定位板5、胎具测板6与胎具紧定板9固定(装配)后,整体置于底座1上,胎具紧定板9的后侧与导向定位板2为U型或者凹型槽结构的底部面紧贴,且胎具紧定板9、胎具定位板5、胎具测板6可以水平左右移动。
两端的螺钉7分别穿过导向定位板2的两端,分别顶在胎具定位板5的两端,用于限定胎具定位板5的水平移动范围。滚花螺母8拧在导向定位板2之外的螺钉7上。
表架3上安装千分表,千分表测量尾翼片的斜面,表架3上的千分表可以上下移动。表架3固定在立柱4上
进一步地,尾翼片的待测端抵住胎具测板6,非待测面位于钢球前端【非待测面被弹簧作用下的钢球10压迫】,尾翼片的平直面紧贴胎具定位板5的斜面。
进一步地,胎具测板6位于尾翼片的右侧。
进一步地,还包括表架3、立柱4;表架3固定在立柱4上。
进一步地,表架3上安装千分表,千分表测量尾翼片的斜面。
进一步地,千分表前端与尾翼片的斜面垂直。
进一步地,导向定位板2的左右两端分别具有两个螺钉7。
进一步地,胎具紧定板9的左右方向的宽度,小于胎具定位板5,且两者左侧对齐,胎具紧定板9右侧位置放置千分表测量端。
进一步地,胎具紧定板9的左侧低处为胎具定位板5,两者紧贴,右侧高度为千分表测量端。
进一步地,胎具定位板5底部与导向定位板2的凹槽的前后宽度一致,胎具紧定板9位于胎具定位板5的后侧底部之上。
使用时,将尾翼片放入斜槽内,使待测端抵住胎具测板6,非待测面被弹簧作用下的钢球10压迫,从而使尾翼片的平直面紧贴胎具定位板5的定位斜面,此时尾翼片待测角度面【斜面】与导向定位板2的凹形框的底面平行。
此检测装置在使用前,先用所测工件的标准样品进行千分表指针对零,使用时夹上工件,使千分表的测头触及尾翼片尾部斜面的一点,(此点在接近斜面一边的边沿处)如图4所示,此时指针所指读数值A为起始值,将胎具定位板5紧靠导向定位板2向左移动一定的距离H(此距离要小于斜面的长度)最好取整数(见图3),根据要测角度的公差±δ,计算千分表的读数值(计算方法:tag(±δ÷60)×H=±千分表指针摆动的范围值)。
Claims (10)
1.一种尾翼片尾部斜面角度测量装置,其特征在于,包括底座(1)、导向定位板(2)、胎具定位板(5)、胎具测板(6)、螺钉(7)、滚花螺母(8)、胎具紧定板(9)、钢球(10);
导向定位板(2)为U型或者凹型框结构,即一侧开口,底面固定在底座(1)上;
胎具紧定板(9)和胎具定位板(5)固定,两者相邻的斜面分别加工有与翼片前后表面角度相配合的斜面,斜面与竖直面的角度为尾部斜面水平夹角;
胎具紧定板(9)和胎具定位板(5)固定连接后,相邻的斜面之间形成斜槽,用于放置尾翼片;
钢球与弹簧组合,装配于胎具紧定板(9)的斜面上的孔中;
胎具测板(6)位于胎具定位板(5)的右侧端两者固定,且位于斜槽的右侧端;胎具定位板(5)、胎具测板(6)与胎具紧定板(9)整体置于底座(1)上,胎具紧定板(9)的后侧与导向定位板(2)为U型或者凹型槽结构的底部面紧贴;
螺钉(7)分别穿过导向定位板(2)的两端,分别顶在胎具定位板(5)、胎具测板(6)的端面上,滚花螺母(8)拧在导向定位板(2)之外的螺钉(7)上。
2.根据权利要求1所述的一种尾翼片尾部斜面角度测量装置,其特征在于,尾翼片的待测端抵住胎具测板(6),非待测面位于钢球前端,尾翼片的平直面紧贴胎具定位板(5)的斜面。
3.根据权利要求1所述的一种尾翼片尾部斜面角度测量装置,其特征在于,胎具测板(6)位于尾翼片的右侧。
4.根据权利要求1所述的一种尾翼片尾部斜面角度测量装置,其特征在于,还包括表架(3)、立柱(4);表架(3)固定在立柱(4)上。
5.根据权利要求1所述的一种尾翼片尾部斜面角度测量装置,其特征在于,表架(3)上安装千分表,千分表测量尾翼片的斜面。
6.根据权利要求1所述的一种尾翼片尾部斜面角度测量装置,其特征在于,千分表前端与尾翼片的斜面垂直。
7.根据权利要求1所述的一种尾翼片尾部斜面角度测量装置,其特征在于,导向定位板(2)的左右两端分别具有两个螺钉(7)。
8.根据权利要求1所述的一种尾翼片尾部斜面角度测量装置,其特征在于,胎具紧定板(9)的左右方向的宽度,小于胎具定位板(5),且两者左侧对齐,胎具紧定板(9)右侧位置放置千分表测量端。
9.根据权利要求1所述的一种尾翼片尾部斜面角度测量装置,其特征在于,胎具紧定板(9)的左侧低处为胎具定位板(5),两者紧贴,右侧高度为千分表测量端。
10.根据权利要求1所述的一种尾翼片尾部斜面角度测量装置,其特征在于,胎具定位板(5)底部与导向定位板(2)的凹槽的前后宽度一致,胎具紧定板(9)位于胎具定位板(5)的后侧底部之上。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921514934.1U CN211824220U (zh) | 2019-09-12 | 2019-09-12 | 一种尾翼片尾部斜面角度测量装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921514934.1U CN211824220U (zh) | 2019-09-12 | 2019-09-12 | 一种尾翼片尾部斜面角度测量装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN211824220U true CN211824220U (zh) | 2020-10-30 |
Family
ID=72995831
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201921514934.1U Expired - Fee Related CN211824220U (zh) | 2019-09-12 | 2019-09-12 | 一种尾翼片尾部斜面角度测量装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN211824220U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115930745A (zh) * | 2022-12-20 | 2023-04-07 | 北京星航机电装备有限公司 | 一种舵面角度偏差测量装置 |
-
2019
- 2019-09-12 CN CN201921514934.1U patent/CN211824220U/zh not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115930745A (zh) * | 2022-12-20 | 2023-04-07 | 北京星航机电装备有限公司 | 一种舵面角度偏差测量装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN109357600B (zh) | 一种锥孔锥度检测装置 | |
| CN101694374A (zh) | 燃气轮机叶片精度快速检测装置及其检测方法 | |
| CN211783223U (zh) | 一种测量孔距的千分尺 | |
| CN203772167U (zh) | 一种阶差测量工具 | |
| CN111351440B (zh) | 基于光栅尺的测量装置 | |
| CN200975877Y (zh) | 一种外形尺寸检测治具 | |
| CN213041141U (zh) | 一种直径测量仪 | |
| CN206862261U (zh) | 一种专用齿深检测工具 | |
| CN105823400B (zh) | 一种用于中小型零件中两孔垂直度检测的专用量具及其测量方法 | |
| CN217083670U (zh) | 玻璃测厚装置 | |
| CN215572577U (zh) | 一种夏比冲击试样v型缺口尺寸测量装置 | |
| CN2685818Y (zh) | 壳类零件中心孔深度检测仪 | |
| CN205909769U (zh) | 一种半轴角度检测夹具 | |
| CN210014729U (zh) | 一种汽车管件检具 | |
| CN209803141U (zh) | 一种雷氏测定仪 | |
| CN212512835U (zh) | 一种适用于百分表检测的工装 | |
| CN205607357U (zh) | 壁厚检测仪 | |
| CN215893461U (zh) | 一种芯样高度偏差检测装置 | |
| CN210570345U (zh) | 一种简易面差检测机构 | |
| CN209495681U (zh) | 一种检测航空叶片厚度的装置 | |
| CN222378956U (zh) | 一种测量冲击试验侧膨胀值的装置 | |
| CN219589604U (zh) | 一种用于航空发动机叶片缘板面轮廓度测量的测具结构 | |
| CN222993623U (zh) | 多功能的防弹头盔检验测量工具 | |
| CN216205773U (zh) | 易变形产品的尺寸快速检测治具 | |
| CN207866178U (zh) | 一种滑块垂直度检测工装 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20201030 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |