CN211734424U - 一种球铁铸件辅热冷却装置 - Google Patents
一种球铁铸件辅热冷却装置 Download PDFInfo
- Publication number
- CN211734424U CN211734424U CN202020414832.9U CN202020414832U CN211734424U CN 211734424 U CN211734424 U CN 211734424U CN 202020414832 U CN202020414832 U CN 202020414832U CN 211734424 U CN211734424 U CN 211734424U
- Authority
- CN
- China
- Prior art keywords
- cooling
- heat exchange
- circulating water
- ductile iron
- pipe
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images
Landscapes
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
Abstract
本实用新型公开了一种球铁铸件辅热冷却装置。该球铁铸件辅热冷却装置设置有多段热交换降温管和冷却箱,所述传送带穿过多段热交换降温管和冷却箱,传送带输送线上位于多段热交换降温管和冷却箱外套有输送管,热交换降温管包括管桶、螺旋缠绕于管桶内的热交换管、循环水箱、循环水泵、加热器、温度传感器和温度显示屏,热交换管、循环水箱、循环水泵依次连通,加热器和温度传感器设置于循环水箱内,冷却箱上位于穿过的传送带上方设置有喷头,喷头连通冷却水管路,多段热交换降温管可逐步设置调节降温环境,使球铁铸件在穿过多段热交换降温管过程中逐步降温,最后在冷却箱完成最后降温,降温过程温和,没有极冷降温的过程,球铁铸件冷却均匀,提升生产质量,同时整个冷却过程通过传送带一步到位,生产效率高。
Description
技术领域
本实用新型涉及铸件加工技术领域,尤其涉及一种球铁铸件辅热冷却装置。
背景技术
铸件是用各种铸造方法获得的金属成型物件,即把冶炼好的液态金属,用浇注、压
射、吸入或其它浇铸方法注入预先准备好的铸型中,冷却后经打磨等后续加工手段后,所得到的具有一定形状,尺寸和性能的物件,球铁是一种铸造用语,用于铸造车间浇注作业。
在熔铸造球铁铸件热处理工艺中,球铁铸件经过热处理后,需要进行冷却降温处理,大多数降温处理都是直接将热处理完成的球铁铸件放置在车间内的平板上,利用空气温度自行为球铁铸件降温,当车间内温度较低,球铁铸件热处理后直接放置在寒冷的环境中,由于外界空气温度较低,球铁铸件冷却速度较快,会导致球铁铸件表面硬度较大,影响球铁铸件的硬度标准,且对球铁铸件进行降温处理时各球铁铸件相互碰撞,容易对刚成型的铸件表面造成损坏。
市场上的球铁铸件辅热冷却装置虽然可以对刚成型的铸件进行辅温散热,但是不能更为细致的控制住铸件逐步散热,散热过程长。
实用新型内容
为解决上述技术问题,本实用新型设计了一种球铁铸件辅热冷却装置。
本实用新型采用如下技术方案:
一种球铁铸件辅热冷却装置,包括球铁铸件冷却放置的传送带,传送带穿过多段热交换降温管和冷却箱,传送带输送线上位于多段热交换降温管和冷却箱外套有输送管,热交换降温管包括管桶、螺旋缠绕于管桶内的热交换管、循环水箱、循环水泵、加热器、温度传感器和温度显示屏,热交换管、循环水箱、循环水泵依次连通,加热器和温度传感器设置于循环水箱内,冷却箱上位于穿过的传送带上方设置有喷头,喷头连通冷却水管路。
作为优选,所述温度显示屏固定于循环水箱上,循环水箱上还设置有控制器,控制器连通加热器、温度传感器和温度显示屏。
作为优选,所述传送带上均匀固定设置有分隔条。
作为优选,所述管桶外壁为保温壁,管桶内壁为导热壁。
作为优选,所述冷却箱底部设置有集水斗,集水斗通过管路连通有循环水泵,循环水泵通过管路连通冷却水箱、冷却水管路和喷头。
本实用新型的有益效果是:该球铁铸件辅热冷却装置设置有多段热交换降温管和冷却箱,多段热交换降温管可逐步设置调节降温环境,使球铁铸件在穿过多段热交换降温管过程中逐步降温,最后在冷却箱完成最后降温,降温过程温和,没有极冷降温的过程,球铁铸件冷却均匀,提升生产质量,同时整个冷却过程通过传送带一步到位,生产效率高。
附图说明
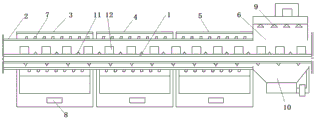
图1是本实用新型的一种结构示意图;
图中:1、传送带,2、输送管,3、初始热交换降温管,4、中间热交换降温管,5、末端热交换降温管,6、冷却箱,7、热交换管,8、温度显示屏,9、喷头,10、集水斗,11、分隔条,12、球铁铸件。
具体实施方式
下面通过具体实施例,并结合附图,对本实用新型的技术方案作进一步的具体描述:
实施例:如附图1所示,一种球铁铸件辅热冷却装置,包括球铁铸件12冷却放置的传送带1,传送带穿过初始热交换降温管3、中间热交换降温管4、末端热交换降温管5和冷却箱6,传送带输送线上位于初始热交换降温管、中间热交换降温管、末端热交换降温管和冷却箱外套有输送管2,初始热交换降温管、中间热交换降温管、末端热交换降温管分别包括管桶、螺旋缠绕于管桶内的热交换管7、循环水箱、循环水泵、加热器、温度传感器和温度显示屏8,热交换管、循环水箱、循环水泵依次连通,加热器和温度传感器设置于循环水箱内,冷却箱上位于穿过的传送带上方设置有喷头9,喷头连通冷却水管路。温度显示屏固定于循环水箱上,循环水箱上还设置有控制器,控制器连通加热器、温度传感器和温度显示屏。传送带上均匀固定设置有分隔条11。管桶外壁为保温壁,管桶内壁为导热壁。冷却箱底部设置有集水斗10,集水斗通过管路连通有循环水泵,循环水泵通过管路连通冷却水箱、冷却水管路和喷头。
该球铁铸件辅热冷却装置使用时,通过控制器对应温度显示屏设置,初始热交换降温管、中间热交换降温管、末端热交换降温管降温环境的温度,加热器加热达到设置温度,使球铁铸件在穿过多段热交换降温管过程中逐步降温,最后在冷却箱完成最后降温,降温过程温和,没有极冷降温的过程,球铁铸件冷却均匀,提升生产质量,同时整个冷却过程通过传送带一步到位,生产效率高。
以上所述的实施例只是本实用新型的一种较佳的方案,并非对本实用新型作任何形式上的限制,在不超出权利要求所记载的技术方案的前提下还有其它的变体及改型。
Claims (5)
1.一种球铁铸件辅热冷却装置,包括球铁铸件冷却放置的传送带,其特征是,所述传送带穿过多段热交换降温管和冷却箱,传送带输送线上位于多段热交换降温管和冷却箱外套有输送管,热交换降温管包括管桶、螺旋缠绕于管桶内的热交换管、循环水箱、循环水泵、加热器、温度传感器和温度显示屏,热交换管、循环水箱、循环水泵依次连通,加热器和温度传感器设置于循环水箱内,冷却箱上位于穿过的传送带上方设置有喷头,喷头连通冷却水管路。
2.根据权利要求1所述的一种球铁铸件辅热冷却装置,其特征是,所述温度显示屏固定于循环水箱上,循环水箱上还设置有控制器,控制器连通加热器、温度传感器和温度显示屏。
3.根据权利要求1所述的一种球铁铸件辅热冷却装置,其特征是,所述传送带上均匀固定设置有分隔条。
4.根据权利要求1所述的一种球铁铸件辅热冷却装置,其特征是,所述管桶外壁为保温壁,管桶内壁为导热壁。
5.根据权利要求1所述的一种球铁铸件辅热冷却装置,其特征是,所述冷却箱底部设置有集水斗,集水斗通过管路连通有循环水泵,循环水泵通过管路连通冷却水箱、冷却水管路和喷头。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020414832.9U CN211734424U (zh) | 2020-03-27 | 2020-03-27 | 一种球铁铸件辅热冷却装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020414832.9U CN211734424U (zh) | 2020-03-27 | 2020-03-27 | 一种球铁铸件辅热冷却装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN211734424U true CN211734424U (zh) | 2020-10-23 |
Family
ID=72854780
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202020414832.9U Expired - Fee Related CN211734424U (zh) | 2020-03-27 | 2020-03-27 | 一种球铁铸件辅热冷却装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN211734424U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112453381A (zh) * | 2020-10-26 | 2021-03-09 | 王兴 | 一种铝合金铸锭自动化生产方法 |
-
2020
- 2020-03-27 CN CN202020414832.9U patent/CN211734424U/zh not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112453381A (zh) * | 2020-10-26 | 2021-03-09 | 王兴 | 一种铝合金铸锭自动化生产方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN205732929U (zh) | 一种应用于铝合金铸造的冷却水恒温系统 | |
| CN104289694B (zh) | 一种压铸模具浇口套 | |
| CN205683992U (zh) | 反应釜换热装置 | |
| CN203621496U (zh) | 金属粉末注射成形真空脱脂烧结炉的可控冷却装置 | |
| CN112247040B (zh) | 一种大型钢锭快速锻造方法及装置 | |
| CN205403462U (zh) | 一种用于软磁铁氧体烧结高温气体的冷却装置及系统 | |
| CN207724786U (zh) | 一种模温机降温冷却保护装置 | |
| CN208825516U (zh) | 用于压铸模具的冷却装置 | |
| CN220329864U (zh) | 一种具有快速冷却功能的油管热穿冷锻修复设备 | |
| CN209334673U (zh) | 一种运用于镁合金半连续铸造的新型冷却装置 | |
| CN209260257U (zh) | 一种铸锭炉低能耗型冷却装置 | |
| CN202954072U (zh) | 封闭式内循环气体保护铜线真空退火炉专用冷却装置 | |
| CN211413614U (zh) | 一种合金锻铸造用模具降温装置 | |
| CN108247017B (zh) | 基于余热回收的铝型材真空加工控制系统 | |
| CN205571389U (zh) | 一种铸铝模冷却装置 | |
| CN204735214U (zh) | 一种反应釜热交换装置 | |
| CN109158576A (zh) | 一种零件铸造用降温设备及其使用方法 | |
| CN209288234U (zh) | 一种升降式水冷却装置 | |
| CN218362045U (zh) | 一种铸件铸造用水冷装置 | |
| CN216968591U (zh) | 一种注塑机模具快速冷却成型装置 | |
| CN208033622U (zh) | 一种用于马达转子压铸机的水冷散热结构 | |
| CN224172788U (zh) | 一种高速钢生产用退火装置 | |
| CN217709618U (zh) | 一种烧结机用辅助加热装置 | |
| CN104588613A (zh) | 一种铸铁及镁、铝合金暖气片生产工艺 | |
| CN206366608U (zh) | 一种模具水冷却装置系统 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20201023 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |