CN211733151U - 一种混凝土砌块自动码垛机 - Google Patents
一种混凝土砌块自动码垛机 Download PDFInfo
- Publication number
- CN211733151U CN211733151U CN201922445202.8U CN201922445202U CN211733151U CN 211733151 U CN211733151 U CN 211733151U CN 201922445202 U CN201922445202 U CN 201922445202U CN 211733151 U CN211733151 U CN 211733151U
- Authority
- CN
- China
- Prior art keywords
- fixedly arranged
- transfer
- platform
- concrete block
- stacking
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 239000004567 concrete Substances 0.000 title claims abstract description 28
- 230000005540 biological transmission Effects 0.000 claims description 8
- 238000004519 manufacturing process Methods 0.000 abstract description 10
- 239000011449 brick Substances 0.000 abstract description 9
- 239000012634 fragment Substances 0.000 abstract description 6
- 230000007246 mechanism Effects 0.000 description 6
- 238000007493 shaping process Methods 0.000 description 4
- 230000009286 beneficial effect Effects 0.000 description 3
- 230000005484 gravity Effects 0.000 description 2
- 238000012423 maintenance Methods 0.000 description 2
- 239000002994 raw material Substances 0.000 description 2
- 239000004576 sand Substances 0.000 description 2
- 230000032258 transport Effects 0.000 description 2
- 239000002699 waste material Substances 0.000 description 2
- 230000009471 action Effects 0.000 description 1
- 239000004566 building material Substances 0.000 description 1
- 230000008878 coupling Effects 0.000 description 1
- 238000010168 coupling process Methods 0.000 description 1
- 238000005859 coupling reaction Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000007613 environmental effect Effects 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 239000010881 fly ash Substances 0.000 description 1
- 239000011381 foam concrete Substances 0.000 description 1
- 238000009415 formwork Methods 0.000 description 1
- 238000009413 insulation Methods 0.000 description 1
- 238000011031 large-scale manufacturing process Methods 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 238000004321 preservation Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000035939 shock Effects 0.000 description 1
- 230000001360 synchronised effect Effects 0.000 description 1
- 230000007704 transition Effects 0.000 description 1
Images


Landscapes
- Devices For Post-Treatments, Processing, Supply, Discharge, And Other Processes (AREA)
Abstract
本实用新型公开了一种混凝土砌块自动码垛机,涉及混凝土砌块生产技术领域,包括位于同一加工线的送料部、转移部和码垛部,送料部包括送料机架和设置于送料机架两端的输送带,输送带的始端设置有砌块成型机,输送带的末端设置有链输送组件。转移部包括机台,机台上转动设置有转轴,转轴的顶端固设有转移平台,转移平台的两端分别滑移设置有夹持臂,夹持臂下方设置有楔形驱动装置。码垛部包括升降设置于夹持臂正下方的码垛平台,码垛平台的底部固设有剪式升降机。本实用新型实现了带有砖块的托板自动依次堆叠成垛,相较于人工,大大提高了生产效率,同时保证了码垛的精度和稳定性,减少了运输过程中由于托板垛重心偏移而导致倾覆翻倒的事故。
Description
技术领域
本实用新型涉及混凝土砌块生产技术领域,尤其涉及一种混凝土砌块自动码垛机。
背景技术
混凝土砌块是一种强度高、自重轻、保温隔热、防火性能良好、可钉、可锯、可刨和具有一定抗震能力的新型建筑材料。早在三十年代初期,中国就开始生产这种产品,并广泛使用。可根据当地不同原材料,不同条件来量身定造。原材料可选择河砂、粉煤灰、矿砂等多种,因地制宜。并且可以废物利用,有利环保,真正的变废为宝。市场上的混凝土砌块大致包含普通混凝土小型空心砌块、轻集料混凝土小型空心砌块、蒸压加气混凝土砌块、泡沫混凝土砌块,现有技术中一般使用砌块成型机进行大规模生产。
比如专利公告号为CN201040397Y的中国专利,提出了一种全自动砌块成型机,该砌块成型机包括机架、送料机构、托板机构、振动机构、砌块输送机构,所述送料机构包括大料斗、小料斗、料斗输送带、布料箱、导轨,所述振动机构位于立柱间,包括下振动箱和上振动箱,下振动箱位于下模的下部,上振动箱位于上模的上部,机架上部设有上同步轴与上同步齿轮装置,并通过一上提升杆与下模相连,实现模箱的同步升降。
该实用新型通过台模共振和压振有机结合的方式,提高了振动频率,加快了混凝土液化,缩短了成型时间。但是在混凝土砌块生产完成后,需要对放置有成型砖块的托板进行堆叠码垛后再转移运输至养护区,在不少企业均需由操作工人手工完成,劳动强度很大,不利于提高生产效率,并且人工码垛的误差大,容易造成重心偏移,在运输过程中容易倾覆翻倒,从而造成砖块损坏。
实用新型内容
本实用新型的目的是提供一种混凝土砌块自动码垛机,实现了混凝土砌块生产完成后的托板自动依次堆叠成垛,相较于人工,大大提高了生产效率,同时保证了码垛的精确度和稳定性,减少了运输过程中托板垛倾覆翻倒的事故。
本实用新型是通过以下技术方案得以实现的:
一种混凝土砌块自动码垛机,包括位于同一加工线的送料部、转移部和码垛部,所述转移部位于所述送料部和所述码垛部之间;所述送料部包括送料机架和设置于所述送料机架两端的输送带,所述输送带的始端设置有砌块成型机,所述输送带的末端设置有用于推送托板至转移部的链输送组件;所述转移部包括机台,所述机台上转动设置有转轴,所述转轴的顶端固设有转移平台,所述转移平台的两端分别滑移设置有夹持臂,所述夹持臂下方设置有控制所述夹持臂相互远离的楔形驱动装置;所述码垛部包括升降设置于所述夹持臂正下方的码垛平台,所述码垛平台的底部固设有剪式升降机。
通过采用上述技术方案,输送带将放置有成型砖块的托板运输至链传输组件,链传输组件将托板推送至夹持臂上。接着转移平台转动,带动夹持臂托板运动至码垛平台,楔形驱动装置控制夹持臂相互远离以松开托板。每堆叠一次托板,剪式升降机控制码垛平台下降一层高度以便于下一个托板堆叠,最终托板整齐地堆叠成垛。
进一步设置为:所述转移平台的中部开设有燕尾槽,所述夹持臂的底部一体固设有与所述燕尾槽滑动配合的滑块;所述楔形驱动装置包括固设于所述转移平台的驱动气缸,所述驱动气缸的活塞杆固设有楔形块,所述转移平台开设有与所述燕尾槽连通的滑道,所述楔形块贯穿所述滑道并与所述滑块楔形配合。
通过采用上述技术方案,驱动气缸控制楔形块向上运动,通过楔形块和滑块的楔形配合以推动滑块沿着燕尾槽滑动,使得夹持臂相互远离,托板被放置于码垛平台上。
进一步设置为:所述转移平台的两端分别固设有限位板,所述限位板与所述夹持臂之间设置有复位弹簧。
通过采用上述技术方案,当托板被放置于码垛平台上后气缸控制楔形块向下滑移,利用复位弹簧的回复力,使得夹持臂回到原来的位置。
进一步设置为:所述机台上端面固设有支撑台,所述转轴转动设置于所述支撑台的中心处,所述转轴的底端一体固设有从动锥齿轮,所述机台上固设有转移电机,所述转移电机的输出轴固设有与所述从动锥齿轮啮合的主动锥齿轮。
通过采用上述技术方案,转移电机控制主动锥齿轮转动,通过主动锥齿轮和从动锥齿轮的啮合以控制支撑台转动,使得每次夹持臂均转动180°,精确地控制每次夹持臂放置于码垛平台的正上方。同时平面轴承能承受较大的轴向力,保证装置的正常工作。
进一步设置为:所述链输送组件包括两个链轮和啮合于链轮周侧的链条,所述链轮传动连接有驱动电机,所述链条上固设有拨齿。
通过采用上述技术方案,驱动电机控制链轮转动,拨齿转动以推动托板沿着链条向夹持臂移动。
进一步设置为:所述送料机架上设置有位置传感器,所述位置传感器与所述驱动电机控制连接。
通过采用上述技术方案,当托板运动至位置传感器处,位置传感器控制驱动电机转动以推送托板。
进一步设置为:所述输送带的两端均转动设置有带轮,其中一个所述带轮传动连接有动力电机。
通过采用上述技术方案,动力电机带动带轮转动,通过输送带与托板之间的摩擦力,推送托板沿着送料方向移动。
综上所述,本实用新型的有益技术效果为:
(1)本实用新型实现了混凝土砌块生产完成后,带有成型砖块的托板依次堆叠成垛,相较于人工,大大减小了劳动强度,提高了生产效率。
(2)保证了码垛的精确度和稳定性,减少了由于托板垛重心偏移导致其倾覆翻倒而损坏砖块的事故。
附图说明
图1是本实用新型的整体结构示意图;
图2是图1中A部的放大示意图;
图3是本实用新型的局部结构示意图(转移单元);
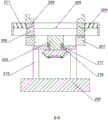
图4是沿图3中B-B线的剖视图。
附图标记:100、送料部;101、送料机架;102、输送带;103、砌块成型机;104、链轮;105、链条;106、驱动电机;107、拨齿;108、带轮;109、动力电机;110、位置传感器;200、转移部;201、机台;202、转轴;203、转移平台;204、夹持臂;205、燕尾槽;206、滑块;207、驱动气缸;208、楔形块;209、滑道;210、限位板;211、复位弹簧;212、支撑台;213、从动锥齿轮;214、转移电机;215、主动锥齿轮;216、凹槽;217、平面轴承;300、码垛部;301、码垛平台;302、剪式升降机。
具体实施方式
下面将结合本实用新型实施例中的附图,对本实用新型实施例中的技术方案进行清楚、完整地描述。
参照图1和图2,为本实用新型公开的一种混凝土砌块自动码垛机,包括位于同一加工线的送料部100、转移部200和码垛部300,转移部200位于送料部100和码垛部300之间。送料部100包括送料机架101,送料机架101的两侧分别对称设置有输送带102,输送带102的两端均转动设置有带轮108,两个相对设置的带轮108之间同轴固定连接,其中一个带轮108通过联轴器同轴传动连接有动力电机109。输送带102的始端设置有砌块成型机103,砌块成型机103的出料口与输送带102的始端连通,输送带102的末端设置有两对用于推送托板至转移部200的链输送组件。链传输组件包括两个链轮104和啮合于链轮104周侧的链条105,相对设置的两个链轮104之间同轴固定连接,其中一个链轮104通过联轴器传动连接有驱动电机106,链条105上固设有弧形的拨齿107。送料机架101的末端设置有位置传感器110,位置传感器110为压力传感器,压力传感器与驱动电机106控制连接。
砌块成型机103将混凝土砌块成型后从出料端输出带有砖块的托板,托板沿着输送带102移动至末端,托板接触到压力传感器,压力传感器控制驱动电机106开启,链轮104转动以带动拨齿107推动托板,将托板推送至转移部200。
转移部200包括机台201,机台201上端面固设有支撑台212,支撑台212的上端面转动设置有转轴202,转轴202的顶端固设有转移平台203,转轴202的底端贯穿支撑台212并一体固设有从动锥齿轮213,机台201上端面固设有转移电机214,转移电机214的输出轴固设有与从动锥齿轮213啮合的主动锥齿轮215。支撑台212上端面的中心处开设有凹槽216,凹槽216处嵌设有平面轴承217,转轴202与平面轴承217的紧环内圈呈过渡配合。转移平台203沿其长度方向的两端分别滑移设置有夹持臂204,夹持臂204伸出转移平台203的部分等长,且夹持臂204的截面呈“L”字型以承托住托板,转移电机214通过主动锥齿轮215和从动锥齿轮213的啮合以控制转移平台203每次转动180°,使得码垛位置精准,重心不易偏移。并且夹持臂204延伸出的部分以转移平台203为中心对称设置,减少了转动的空行程。
转移平台203上端面的中部开设有燕尾槽205,夹持臂204的底部一体固设有与燕尾槽205滑动配合的滑块206。夹持臂204的下方设置有楔形驱动装置,楔形驱动装置包括固设于转移平台203的驱动气缸207,驱动气缸207的活塞杆固设有楔形块208,转移平台203开设有与燕尾槽205连通的滑道209,楔形块208贯穿滑道209并与滑块206楔形配合。转移平台203于燕尾槽205长度方向的两端分别固设有限位板210,限位板210与滑块206之间固设有复位弹簧211。通过驱动气缸207控制楔形块208向上推顶滑块206,使得夹持臂204相互远离以松开托板,在复位弹簧211的作用下,夹持臂204相互靠近回到原位。
码垛部300包括码垛平台301,码垛平台301位于两个夹持臂204的正下方,所述码垛平台301下方设置有驱动其上下滑移的剪式升降机302,每堆叠一次托板,剪式升降机302控制码垛平台301下降至夹持臂204恰好可以转动通过的高度。码垛平台301的宽度小于托板的宽度,当托板依次堆叠成垛后,操作工通过叉车转移运送至养护区。
本实用新型的工作原理及有益效果为:
砌块成型机103将混凝土砌块成型后从出料端输出带有砖块的托板,托板沿着输送带102移动至末端,当托板接触到压力传感器时,压力传感器控制驱动电机106开启,链轮104转动以带动拨齿107推动托板,将托板推送至夹持臂204上。接着,转移电机214控制转轴202转动,以带动夹持臂204转动180°至码垛平台301的正上方,通过楔形块208和滑块206的楔形配合,使得两个夹持臂204相互远离以松开托板,最终托板被依次堆叠成垛。
本实用新型实现了混凝土的自动砌块,砌块完成后的托板依次堆叠成垛,相较于人工,大大提高了生产效率,同时保证了码垛的精确度和稳定性,托板垛中心不易偏移,减少了运输过程中托板垛倾覆翻倒而损坏砖块的事故。
以上所述,仅为本实用新型较佳的具体实施方式,并非依此限制本实用新型的保护范围,故:凡依本实用新型的结构、形状、原理所做的等效变化,均应涵盖于本实用新型的保护范围之内。
Claims (7)
1.一种混凝土砌块自动码垛机,其特征在于:包括位于同一加工线的送料部(100)、转移部(200)和码垛部(300),所述转移部(200)位于所述送料部(100)和所述码垛部(300)之间;
所述送料部(100)包括送料机架(101)和设置于所述送料机架(101)两端的输送带(102),所述输送带(102)的始端设置有砌块成型机(103),所述输送带(102)的末端设置有用于推送托板至所述转移部(200)的链输送组件;
所述转移部(200)包括机台(201),所述机台(201)上转动设置有转轴(202),所述转轴(202)的顶端固设有转移平台(203),所述转移平台(203)的两端分别滑移设置有夹持臂(204),所述夹持臂(204)下方设置有控制所述夹持臂(204)相互远离的楔形驱动装置;
所述码垛部(300)包括升降设置于所述夹持臂(204)正下方的码垛平台(301),所述码垛平台(301)的底部固设有剪式升降机(302)。
2.根据权利要求1所述的一种混凝土砌块自动码垛机,其特征在于:所述转移平台(203)的中部开设有燕尾槽(205),所述夹持臂(204)的底部一体固设有与所述燕尾槽(205)滑动配合的滑块(206);
所述楔形驱动装置包括固设于所述转移平台(203)的驱动气缸(207),所述驱动气缸(207)的活塞杆固设有楔形块(208),所述转移平台(203)开设有与所述燕尾槽(205)连通的滑道(209),所述楔形块(208)贯穿所述滑道(209)并与所述滑块(206)楔形配合。
3.根据权利要求2所述的一种混凝土砌块自动码垛机,其特征在于:所述转移平台(203)的两端分别固设有限位板(210),所述限位板(210)与所述夹持臂(204)之间设置有复位弹簧(211)。
4.根据权利要求3所述的一种混凝土砌块自动码垛机,其特征在于:所述机台(201)上端面固设有支撑台(212),所述转轴(202)转动设置于所述支撑台(212)的中心处,所述转轴(202)的底端一体固设有从动锥齿轮(213),所述机台(201)上固设有转移电机(214),所述转移电机(214)的输出轴固设有与所述从动锥齿轮(213)啮合的主动锥齿轮(215)。
5.根据权利要求1所述的一种混凝土砌块自动码垛机,其特征在于:所述链输送组件包括两个链轮(104)和啮合于所述链轮(104)周侧的链条(105),所述链轮(104)传动连接有驱动电机(106),所述链条(105)上固设有拨齿(107)。
6.根据权利要求5所述的一种混凝土砌块自动码垛机,其特征在于:所述送料机架(101)上设置有位置传感器(110),所述位置传感器(110)与所述驱动电机(106)控制连接。
7.根据权利要求1所述的一种混凝土砌块自动码垛机,其特征在于:所述输送带(102)的两端均转动设置有带轮(108),其中一个所述带轮(108)传动连接有动力电机(109)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201922445202.8U CN211733151U (zh) | 2019-12-28 | 2019-12-28 | 一种混凝土砌块自动码垛机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201922445202.8U CN211733151U (zh) | 2019-12-28 | 2019-12-28 | 一种混凝土砌块自动码垛机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN211733151U true CN211733151U (zh) | 2020-10-23 |
Family
ID=72872088
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201922445202.8U Active CN211733151U (zh) | 2019-12-28 | 2019-12-28 | 一种混凝土砌块自动码垛机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN211733151U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112896981A (zh) * | 2021-03-08 | 2021-06-04 | 广东孺子牛智能科技有限公司 | 砖垛单向输送机构 |
| CN118083596A (zh) * | 2024-04-23 | 2024-05-28 | 洛阳星源高新材料有限公司 | 一种耐火砖自动上下料装置 |
-
2019
- 2019-12-28 CN CN201922445202.8U patent/CN211733151U/zh active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112896981A (zh) * | 2021-03-08 | 2021-06-04 | 广东孺子牛智能科技有限公司 | 砖垛单向输送机构 |
| CN118083596A (zh) * | 2024-04-23 | 2024-05-28 | 洛阳星源高新材料有限公司 | 一种耐火砖自动上下料装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN204528684U (zh) | 一种板砖分离机 | |
| CN205367149U (zh) | 一种砖块托板分离码垛生产线 | |
| CN203701626U (zh) | 自动砌墙机 | |
| CN109879054A (zh) | 一种静压水泥砖坯码垛生产线 | |
| CN204324415U (zh) | 平推式码垛机 | |
| CN211003488U (zh) | 一种加气混凝土砌块生产用码垛设备 | |
| CN207467734U (zh) | 一种新型自动化砖块码垛机 | |
| CN215363839U (zh) | 码垛打包系统 | |
| CN107914334A (zh) | 一种水泥砖坯养护码垛生产线 | |
| CN115043223A (zh) | 一种耐火砖生产用自动检测拆码垛系统 | |
| CN219822944U (zh) | 一种装饰板材加工用码垛装置 | |
| CN109353835B (zh) | 一种自动高速砌块码垛生产线 | |
| CN204896821U (zh) | 一种装饰石膏板推送设备 | |
| CN201381115Y (zh) | 轻质混凝土砌块移坯分垛机 | |
| CN222647089U (zh) | 一种混凝土砌块横向并块机 | |
| CN110722670B (zh) | 一种陶粒砌块切割线及切割方法 | |
| CN112356306A (zh) | 一种板材掰分装置及蒸压加气混凝土板材加工设备 | |
| CN219928988U (zh) | 一种烧结砖自动码坯机 | |
| CN220638454U (zh) | 加气混凝土自动分掰设备 | |
| CN110949972A (zh) | 一种用于制砖机的全自动化的叠板机 | |
| CN212655135U (zh) | 一种砌块并垛机 | |
| CN220244823U (zh) | 砌块并垛机 | |
| CN218144358U (zh) | 一种耐火砖自动码垛搬运装置 | |
| CN209337674U (zh) | 用于码垛机的推砖装置 | |
| CN209835027U (zh) | 一种静压水泥砖坯码垛生产线 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |