一种打包模块及其中药自动配药系统
技术领域
本实用新型涉及自动化技术、医疗器械,特别是涉及一种打包模块及其中药自动配药系统。
背景技术
中药是中国的国粹之一,也是世界的非物质文化遗产之一,其具有鲜明的中国特色。而目前随着现代医学(西医)的高速发展,虽然对中医或中药形成了冲击,但是中药却仍然具有稳固而不可撼动的地位,如青蒿素治疗疟疾的发现很大程度上受到了古中药方子的启示。
然而随着目前生活节奏的日益加快,以及人们对于便利的追求,传统中药正在逐渐退出越来越多的家庭,替代品主要是预先熬制好的中成药或预先将各味中药熬制浓缩后的冲剂。但是中药具有千变万化的方子、组合,另外中药并不是简单的组合物,其在多味药物的熬制过程中会发生复杂的化学反应,从而获得最终臆想不到的治疗效果,这也是中药在现代科学如此发达的前提下也无法被替代的原因之一。
但是由于人们的实际需求以及成品药带来的便利性,在大部分药店、部分医院已经没有了传统的中药,究其原因主要有一下几点:
1、中药由于品类非常多,而且基本上都是不规则的植物、动物、矿物固体,因此很难实现自动化取药、送药、配药,在人工成本十分高昂的如今,中药目前还需要人工取药、配药,这显然不符合大部分盈利机构的要求,因此成为淘汰的对象。
2、中药需要专门的器具熬制,而且熬制过程中有大量的异味和残渣,这对目前已经被便利化惯坏的人们来说是十分抗拒的。而且中药的熬制过程仍然有讲究,比如加水的多少、熬制的时长、浓缩比例等等,这对从小就很少接触中药的年轻人来说不仅不容易掌握而且十分抗拒,这也是原始中药越来越远离生活的原因之一。但是经过实践证明,中药具有不可替代性以及现代医药无法替代的治疗效果,就如目前很多现代医学束手无策的疾病,通过中药调理后会有好抓甚至痊愈,如实用新型人亲历通过中药长达一年的调理后风湿基本上趋于痊愈,而实用新型人身边也有不少人在知名医院检查后无法治愈的疾病通过中药长时间调理后出现明显好转的例子。因此目前年轻人抗拒中药实则是一大损失,而且自己的文化、国粹肯定要自己继承及发扬,否则多年以后中药甚至有被别国占有的危险,就如目前很多中国传统的中药方子、知名中药成品被韩国、日本大量占有一样。
3、由于中药在年轻人中逐渐淡出视野,也导致中医的从业人数逐年下降,这也是十分危险的信号,目前实用新型人接受到的中医中基本上都是年过半百之人,年轻人从事中医的意愿已经不强烈了。对此实用新型人认为,如果能够解决中药自动化配药的技术,使得中药能够像目前的成品药一样实现自动化配药、输出、熬制,那么就能够大大降低人工成本、而且满足便利的需求,也就为中药重新被年轻人接受提供可能。这样一方面可以通过中药补充现代医学的不足,另一方面又是对自己文化的继承、发扬。
实用新型内容
有鉴于现有技术的上述缺陷,本实用新型所要解决的技术问题是提供一种打包模块及其中药自动配药系统,其打包模块能够实现对药材的集合、打包。
为实现上述目的,本实用新型提供了一种打包模块,其特征在于,包括打包兜,打包兜上设置有能够使打包提升板穿过的打包通槽,所述打包兜上还设置有进袋槽,所述打包兜位于进袋槽的两侧还分别与打包机构装配固定,两个打包机构分别用于对打包袋进行开袋、塑封;所述进袋槽与进袋通道一端连通,进袋通道由进袋板、进袋输送带构成,所述打包机构、进袋板分别固定在机架上,所述进袋输送带两端分别绕过第一进袋辊、第二进袋辊从而构成带传动机构;所述第一进袋辊、第二进袋辊分别套装固定在第一打包轴、第二打包轴上,所述第一打包轴上还固定有第一副带轮,所述第一副带轮通过第一打包皮带与第一打包带轮连接从而构成带传动机构;第一打包带轮套装在打包袋放卷轴上,所述打包袋放卷轴一端与打包袋放卷电机的输出轴通过联轴器连接;所述打包袋放卷轴外部套装有成卷打包袋,所述成卷打包袋由卷曲成圆柱状的打包袋构成,且成卷打包袋与打包袋放卷轴不可圆周转动装配。
本实用新型还公开了应用有上述打包模块的中药自动配药系统。
本实用新型的有益效果是:
1、本实用新型系统性地解决了目前中药材种类多、无法实现自动化的问题,且结构相对简单、操作方便,能够实现中药材的单一取药、出药、打包、熬制、灌装,从而大大提供了便利性,为重要的推广提供稳定的基础。
2、本实用新型的出药模块能够实现与发药机进行精确定位,从而从发药机内获取输出的药材,然后通过出药管将药材输入用于取药的送药机中完成取药,整个过程全自动化,从而可以实现无人操作。
3、本实用新型的送药机用于药材的输送,其通过送药导电针进行取电,从而摆脱了对电力、布线的要求,另外送药机通过行走齿轮实现在输送模块内移动,灵活性非常高,能够满足补药、取药中的各种要求。
4、本实用新型的打包模块能够实现将送药机送来的各味药材打包至打包袋内,然后通过升降机构输出,从而实现自动化打包、配药、输出。
附图说明
图1-图2是本实用新型的升降机构、输送模块、发药机、送药机、出药模块结构示意图。
图3是输送模块、发药机、出药模块结构示意图。
图4-图8是出药模块结构示意图。其中图8是无刷电机处剖面图。
图9-图10是出药定位机构结构示意图。
图11-图12是输送模块、送药机、发药机结构示意图。
图13-图15是送药机结构示意图。
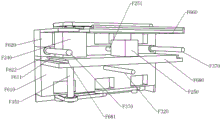
图16-图25是本实用新型的打包模块结构示意图。
图26是打包模块的加热条、导向轴处局部结构示意图。
具体实施方式
下面将结合本实用新型实施例中的附图,对本实用新型实施例中的技术方案进行清楚、完整地描述。
在本实用新型的描述中,需要理解的是,术语“上”、“下”、“前”、“后”、“左”、“右”、“顶”、“底”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。
参见图1-图26,一种中药自动配药系统,包括:
发药机C,用于发放单一的中药;
出药模块D,用于将发药机发出的中药转送至用于输出的送药机内,然后通过送药机输出;
升降机构A,用于将送药机进行提升或下降;
送药机E,用于将中药输入至发药模块或输出至打包机、熬制机;
输送模块B,用于将用于向发药机补药的送药机输送至与对应发药机竖向正对处,从而完成送药机与发药机配合以便于送药机将其内部的中药补入对应的发药机内。
打包模块F,用于对输出的中药进行打包,然后成包输出;
熬药模块G,用于对输出的中药进行熬制,然后灌装后输出。
还包括:机械臂I,用于抓取、输送过滤兜;整理机构J,用于整理过滤兜;送兜模块K,用于输送过滤兜。本实施例的升降机构A、输送模块B、发药机C 记载在与本案同日申报的、名为“一种发药机及其中药自动配药系统”的中国实用新型专利申请中。本实施例的熬药模块G、机械臂I、整理机构J、送兜模块K记载在本案同日申报的、名为“一种熬药模块及其中药自动配药系统”的中国实用新型专利申请中。
参见图1-图10,所述出药模块D包括出药机D100、出药机构D400、出药支板D220,出药支板D220两端分别与第一出药端板D211、第二出药端板D212 装配固定,所述第一出药端板D211、第二出药端板D212上分别安装有第一出药行程开关D311、第二出药行程开关D312,所述第一出药行程开关D311、第二出药行程开关D312的触发端分别面向出药机D100且出药机D100能够触发第一出药行程开关D311、第二出药行程开关D312,所述第一出药行程开关D311、第二出药行程开关D312的信号分别接入控制器,从而通过第一出药行程开关D311、第二出药行程开关D312判断出药机是否移动到最大位移端;
所述出药支板D220有两块,且两块出药支板D220顶面分别与出药机D100 的底面接触以支撑出药机D100。优选地,所述出药机D100底面上可球形滚动地安装有出药滚珠D170,所述出药支板D220顶面上设置有出药支板导向槽D221,所述出药滚珠D170安装在出药支板导向槽D221内从而降低出药机与出药支板 D220之间的摩擦力;
所述出药机D100底部还与出药输送带D230装配固定,出药输送带D230分别绕过第一出药输送带轮D231、第二出药输送带轮D232从而构成带传动机构,所述第一出药输送带轮D231、第二出药输送带轮D232分别安装在第一出药输送轴D611、第二出药输送轴D612上,所述第一出药输送轴D611、第二出药输送轴D612分别与出药轴块D223、出药侧板D441可圆周转动装配,所述出药轴块 D223、出药侧板D441分别固定在两块出药支板D220上;
所述第一出药输送轴D611一端穿出出药侧板D441后与出药电机D330的输出轴通过联轴器连接,从而使得出药电机D330可驱动第一出药输送轴D611在圆周方向上正反转;
所述出药机D100上分别设置有出药腔D101、出药侧槽D102、第一出药孔 D103、第二出药孔D104,所述出药腔D101上下两端分别与上接药筒D162、下出药筒D163连通,所述上接药筒D162、下出药筒D163一端分别固定在出药机 D100上且上接药筒D162为具有弹性、可伸缩的弹簧管,上接药筒D162顶部与接药密封板D110装配固定,所述接药密封板D110上固定有接药连管D161,接药连管D161与上接药筒D162连通;
所述接药密封板D110分别与出药导向轴D144、出药驱动管D143顶部装配,其中出药驱动管D143与推力球轴承D150的轴圈装配固定,推力球轴承的座圈与接药密封板D110底面装配固定;所述出药导向轴D144装入第二出药孔D104 内且与之可轴向滑动装配,所述出药导向轴D144底面、第二出药孔D104底面分别与出药拉簧D180两端装配固定,出药拉簧D180用于对接药密封板D110产生防止其上移的弹力,从而保持初始状态时上接药筒D162处于压缩状态且上接药筒D162伸长后能够存储弹力,从而在驱动上接药筒D162伸长的力消失后可通过弹力驱动上接药筒D162复位。
所述出药驱动管D143装入第一出药孔D103内且与之不可圆周转动(通过花键花键槽配合)、可轴向移动装配,出药驱动管D143内部为中空的出药螺孔,出药螺孔与出药螺杆D142顶部通过螺纹旋合装配,出药螺杆D142底部装入出药升降电机D322内,出药升降电机D322通电后能够驱动出药螺杆D142在圆周方向上正反转,从而驱动出药驱动管D143在轴向上升降。
在准备从发药机C中接药时,出药升降电机D322启动,驱动出药驱动管D143 上移从而驱动接药密封板D110上移以拉伸上接药筒D162,直到接药密封板D110 与发药机C的配合密封板贴合密封,此时接药连管D161插入发药机C的发药腔 C111底部,从而可以防止药物泄漏,并通过接药连管D161、上接药筒D162将药物引入出药腔D101内,以完成接药。接药完成后,出药升降电机D322驱动出药螺杆D142反转,直到接药密封板D110复位即可。
所述出药腔D101底部安装有出药阀板D130,出药阀板可将出药腔D101隔断,从而防止药物外泄,出药阀板套装固定在出药阀杆D141上,出药阀杆D141 一端穿出出药腔D101后进入出药侧槽D102内与出药阀杆电机D321的输出轴通过联轴器连接固定,出药阀杆电机D321通电后能够驱动出药阀杆D141圆周转动,从而使得出药阀板转动打开出药腔D101,此时出药腔D101内的药物穿过出药阀板排出。此处的原理类似于现有蝶阀的原理,可以直接参考现有蝶阀的原理、结构。
优选地,由于在出药机D100移动方向上会整列数个发药机C,而出药机D100 需要与各个发药机精确正对才能实现接药以及防止药物泄漏,因此设置对出药机D100进行定位的出药定位机构D500是必要的,出药定位机构D500用于将出药机D100定位在与各个发药机C正对的位置。
出药定位机构D500包括固定在两块出药护板D710上的出药定位架D510,所述出药定位架D510上安装有出药电磁铁D340,出药电磁铁D340的出药伸缩轴D341与第一出药定位连杆D521装配固定,出药电磁铁D340通电后能够驱动出药伸缩轴D341上移;
所述第一出药定位连杆D521还与出药定位拉簧D540一端装配固定,出药定位拉簧D540另一端与出药定位架D510装配固定,且出药定位拉簧D540用于保持第一出药定位连杆D521位于最底部,在第一出药定位连杆D521上移时产生阻碍其上移的弹力,从而便于后期通过此弹力自动复位。
所述第一出药定位连杆D521两端分别通过第一出药定位销D531与第二出药定位连杆D522一端铰接,第二出药定位连杆D522另一端通过第二出药定位销D532与第三出药定位连杆D523一端铰接,第三出药定位连杆D523中间部分通过第三出药定位销D533与第四出药定位连杆D524铰接,第四出药定位连杆 D524固定在出药护板D710上,且第三出药定位连杆D523远离过第二出药定位销D532一端可以阻挡出药机D100的移动,具体为与出药机D100的外壳贴合,以阻碍其继续沿着出药支板D220移动。
初始状态时,由于出药定位拉簧D540将第一出药定位连杆D521下拉至最底部,第一出药定位连杆D521通过第二出药定位连杆D522将第三出药定位连杆D523安装有第二出药定位销D532一端下拉,从而使得第三出药定位连杆D523 以第三出药定位销D533为中心转动,第三出药定位连杆D523另一端上翘,从而使得第三出药定位连杆D523此端不能阻碍出药机的移动。
在需要对出药机进行定位时,首先选定与需要出药的发药机对应的出药定位机构D500,然后此出药定位机构D500对应的出药电磁铁D340通电将第一出药定位连杆D521上推,使得第一出药定位连杆D521通过第二出药定位连杆D522 将第三出药定位连杆D523靠近出药支板D220一端转动以将出药机的通道拦截,然后出药机移动至与第三出药定位连杆D523贴紧完成定位。本实施例中可以在设置第三出药定位连杆D523与出药机接触部分设置触压组件,具体可以参考输送模块的触压组件,只是将输送定位板替换为第三出药定位连杆D523即可。这种设计可以通过触压组件监测出药机是否与第三出药定位连杆D523压紧定位,且结构比较简单。当然,可以在每个出药定位机构D500的两侧分别安装光电传感器的发射器、接收器,当出药机与第三出药定位连杆D523压紧时,此光电传感器的光速被遮挡,从而产生电位变化、产生电信号,电信号输入控制器内判断为定位。在完成对出药机的定位后出药电机D330停止运行且启动刹车功能。
需要出药时,首先出药机定位至对应的发药机,然后接药,出药机移动至接药漏斗D420处,然后将药物排入接药漏斗D420内,再通过出药机构D400输出至送药机E内即可。
所述出药机构D400包括接药漏斗D420、出药连接管D430、出药管D410,所述接药漏斗D420内部空间由上至下直径逐渐变小且直径最小处与出药连接管 D430顶部连通,出药连接管D430底部与出药管D410一端连通,出药管D410另一端上设置有出药口D411,所述出药管D410内部为中空的出药内管D412,所述出药内管D412内安装有第二出药绞龙轴D472,所述出药连接管D430、接药漏斗D420内部安装有第一出药绞龙轴D471,所述第一出药绞龙轴D471、第二出药绞龙轴D472相互靠近一端通过万向节D473连接,所述第一出药绞龙轴D471 与出药连接管D430内壁之间通过出药连接盘D474可圆周转动、不可轴向移动装配,所述第一出药绞龙轴D471位于出药连接盘D474内侧的部分上安装有磁铁块D453,所述磁铁块具有磁性;第二出药绞龙轴D472靠近出药口D411一端与出药管D410的端部可圆周转动、不可轴向移动装配。
所述出药连接管D430外部、与磁铁块D453对应处套装有无刷电机D450,无刷电机D450位于出药连接管D430圆周方向上均匀安装有多个线圈D454。使用时,每个线圈逐一通电,从而产生旋转磁场以通过旋转磁场和磁铁块D453的磁力驱动第一出药绞龙轴D471圆周转动。此处的原理就是现有无刷电机的基本原理,为现有技术。
所述第一出药绞龙轴D471、第二出药绞龙轴D472上分别安装有第一出药绞龙叶片D4711、第二出药绞龙叶片D4721,所述第一出药绞龙轴D471、第二出药绞龙轴D472圆周转动时可通过第一出药绞龙叶片D4711、第二出药绞龙叶片 D4721驱动药物沿着其轴向输送,从而实现药物的排出。优选地,所述第一出药绞龙叶片D4711由在接药漏斗D420一端向在出药连接管D430一端的横截面逐渐变小。这种设计可以使得第一出药绞龙叶片D4711能将接药漏斗D420内的药物刮入出药连接管D430中。
当出药机需要排药时,出药机D100移动至接药漏斗D420上方,使得下出药筒D163与接药漏斗D420内部正对,然后出药阀板D130转动,排出出药腔D101 内的药物,药物掉落至接药漏斗D420中,然后启动无刷电机D450,无刷电机驱动第一出药绞龙轴D471、第二出药绞龙轴D472圆周转动以将药物输出至出药口 D411,最后药物从出药口掉落至送药机E中完成出药。
优选地,为了防止出药管D410影响升降模块的正常运行,将出药管设置为可缩进出药模块内时必要的,实用新型人的具体设计如下:
所述无刷电机D450的两侧上分别设置有电机滑槽D451、无刷电机D450的底部固定有电机螺纹块D452,所述电机滑槽D451与电机滑块D4421卡合、可滑动装配(长度方向上),所述电机滑块D4421固定在电机滑块托板D442上,电机滑块托板D442固定在出药侧板D441上;
所述电机螺纹块D452与侧推螺杆D461通过螺纹旋合装配装配,所述侧推螺杆D461两端分别与第一螺杆安装块D491、第二螺杆安装块D492可圆周转动、不可轴向移动装配,所述第一螺杆安装块D491、第二螺杆安装块D492分别固定在侧推架D493两端,侧推架D493分别与位于其两侧的出药护板D710装配固定,两块出药护板D710分别与机架装配固定;所述出药支板同样安装在机架上。本实施例的机架为固定在底面上的架体,其起到将安装在机架上的装置通过地面支撑的作用,另外机架在本领域中已经是通用技术名词。
侧推螺杆D461至少有两根且两根侧推螺杆D461一端穿过第二螺杆安装块 D492后与侧推带轮D481装配固定,两个侧推带轮D481之间通过侧推皮带D480 连接并构成带传动机构,其中一根侧推螺杆D461与侧推电机D350的输出轴通过联轴器连接固定,侧推电机D350通电后能够驱动侧推螺杆D461在圆周方向上正反转,从而驱动无刷电机沿着侧推螺杆D461的轴向移动,也就实现了出药机构的伸缩。本实施例中由于发药机可以在长度方向上整列数个,其长度一般超过两米,因此需要单独的出药机接药。
参见图11-图15,所述送药机E包括送药底板E110、送药外壳E120,所述送药外壳E120内部设置有中空的送药内腔E121,所述送药内腔E121底部安装有送药阀板ED310,送药阀板E310可将送药内腔E121封闭从而防止其内部的药材外泄;所述送药阀板E310固定在送药阀杆E510上,送药阀杆E510一端穿出送药外壳E120后与送药开关齿轮E410装配固定;送药阀杆E510另一端也穿出送药外壳E120且此端穿出送药外壳E120后与送药扭簧E430一端装配固定,送药扭簧E430另一端固定在送药外壳E120上,送药扭簧E430用于保持送药阀板E310保持将送药内腔E121关闭的状态。在补药时、送药机定位后,送药开关齿轮E410位于翻转半齿轮B510下方,在需要排出送药内腔E121内的药材时,补药翻转电机B240驱动补药翻转输出轴B241圆周转动,从而驱动翻转半齿轮B510 圆周转动,而由于翻转半齿轮B510上的卡齿不全,因此在翻转半齿轮B510的卡齿部分与送药开关齿轮E410啮合时,翻转半齿轮B510能够驱动送药阀板克服送药扭簧E430的扭力转动,使得送药内腔内的药材在重力作用下掉落;在翻转半齿轮B510未设置有卡齿的部分与送药开关齿轮E410对应时,送药扭簧驱动送药阀板E310反转,从而使得送药阀板反复拍打,以以确保送药内腔中的药材完全排出,而送药阀板拍打的次数通过输送编码器B250探测。
所述送药外壳E120上还设置有送药沉孔E122,所述送药沉孔E122与送药滑环E341可轴向滑动装配,所述送药滑环E341固定在第四送药轴E340顶部,第四送药轴E340底部穿过送药沉孔E122、穿出送药外壳E120后与送药底板E110 装配固定,且第四送药轴E340位于送药外壳E120、送药底板E110之间的部分上套装有第一送药压簧E240,所述第一送药压簧E240用于对送药底板E110产生下压的弹力;送药底板E110与送药壳体E120之间安装有送药弹簧管E210,所述送药弹簧管E210内部中空且将送药内腔E121、送药底板孔E111密封连通,所述送药底板孔E111设置在送药底板E110上;
所述第四送药轴E340装入送药沉孔E122的一端与送药拉索E610一端装配固定,所述送药拉索E610另一端绕过第七送药轴E370后与第五送药轴E350装配固定、缠绕,从而使得送药底板E110保持挤压第一送药压簧E240;所述第七送药轴E370、第五送药轴E350两端分别与两块送药侧板E161可圆周转动装配,所述送药侧板E161固定在送药顶板E160上,送药顶板E160固定在送药外壳E120 顶部;所述第五送药轴E350一端穿出其中一块送药侧板E161后与送药带轮E441 装配固定,两个送药带轮E441之间通过送药皮带E440连接并构成带传动机构;
其中一根第五送药轴E350上设置有送药蜗杆部分E351,所述送药蜗杆部分 E351与送药蜗轮E460啮合并构成蜗轮蜗杆传动机构,所述送药蜗轮E460固定在送药开关电机E550的第一送药输出轴E551上,所述送药开关电机E550通电后能够驱动第一送药输出轴E551在圆周方向上正反转且送药开关电机E550不具有刹车功能;另一根第五送药轴E350上固定有送药锁紧齿轮E450,所述送药锁紧齿轮E450与送药锁紧块E180卡合以锁紧此第五送药轴E350防止其圆周转动,所述送药锁紧块E180卡合、可滑动地安装在送药导向内筒E171内,所述送药导向内筒E171设置在送药导向筒E170内,所述送药导向筒E170固定在送药顶板E160上,所述送药锁紧块E180与送药伸缩轴E541顶部装配固定,送药伸缩轴E541底部穿过第二送药压簧E250、送药顶板E160后装入送药电磁铁E540 内,所述送药电磁铁E540通电后能够驱动送药伸缩轴E541轴向下移,从而驱动送药锁紧块E180克服第二送药压簧E250的弹力下移,直到送药锁紧块E180 与送药锁紧齿轮E450分离,此时第一送药压簧通过弹力驱动送药底板E110下移,从而带动送药弹簧管向下伸长,直到送药底板E110进入输送底板槽B151 内,然后可以转动送药阀板以向发药机补药。这种设计主要是为了避免补药时药材外泄,同时能够降低补药时造成的扬尘。第二送药压簧E250用于保持送药锁紧块E180始终具有上推的推力,从而使得送药锁紧块E180锁紧送药锁紧齿轮E450。
所述送药外壳E120上、面向两条输送导轨B130的两侧上分别固定有送药导向块E140,且送药外壳E120顶部固定有送药漏斗E130,送药漏斗E130内部为由上至下直径逐渐变小的锥孔且直径最小处与送药内腔的直径相等,送药漏斗的设计主要是为了便于往送药内腔中装药。所述送药导向块E140上设置有送药导向槽E143、送药导电槽E142,所述送药导向槽E143内壁上设置有送药导向凸起E141,且所述送药导向槽E143最先装入输送导轨的一端上设置有送药导向斜面E144,所述送药导向斜面E144用于和输送斜面配合以便于送药导向槽 E143套装在输送导轨B130上,所述送药导向凸起E141卡装入输送导向槽B133 内,从而为送药导向块E140在输送导轨的移动上提供导向。所述送药导电槽E142 内安装有送药绝缘滑块E230,送药绝缘滑块E230采用绝缘材料制成且与送药导电针E520装配固定,所述送药导电针E520一端穿出送药导电槽E142后与输送导电条B141贴紧导电,所述输送导电条B141一端与外部电源导电连接,从而使得送药导电针E520从输送导电条B141上滑动取电,类似于现有电车的受电弓取电方式。所述送药导电槽E142封闭端与送药绝缘滑块E230之间的部分上安装有第三送药压簧E220,第三送药压簧E220用于对送药绝缘滑块E230施加向输送导电条B141推动的弹力,且第三送药压簧E220采用绝缘材料制作。导电斜面B1411用于便于送药导电针E520进入输送导电条B141侧面且与之压紧导电。
所述送药外壳E120上还固定有送药电气盒E150,所述送药电气盒E150内部安装有RFID模块E510、单片机、至少三个接触器,所述RFID模块E510用于和输送天线B211发出的读写信号进行无线通讯,所述RFID模块E510的信号端、接触器的控制端与单片机的信号端通讯连接,且接触器的静触点、单片机的接电端、RFID模块的接电端分别与送药导电针E520导电连接,从而通过送药导电针E520取电。本实施例中两条输送导电条B141分别接入电源的正极、负极。三个接触器的动触点分别与送药开关电机E550、送药电磁铁E540、送药行走电机E530的接电端导电连接,所述送药开关电机E550、送药电磁铁E540、送药行走电机E530均为步进电机或伺服电机。
所述单片机通过控制各个接触器的开闭即可控制与此接触器连接的送药开关电机E550或送药电磁铁E540或送药行走电机E530的启停。所述送药行走电机E530为双轴电机,其送药行走输出轴E320两端分别与行走齿轮E420装配固定,所述行走齿轮与输送齿槽啮合以驱动送药机沿着输送导轨移动。所述送药行走电机E530的外壳固定在其两侧的送药电机滑板E190上,所述送药行走输出轴E320与送药电机滑板E190可圆周转动装配,所述送药电机滑板E190卡装在送药立板E151与送药外壳E120之间构成的电机滑槽内且与之可滑动装配,所述送药立板E151通过送药电气盒E150、送药定隔板E160固定在送药外壳E120上;所述送药电机滑板E190套装在第三送药轴E330上,所述第三送药轴E330 两端分别与送药电气盒E150、送药顶板E160装配固定,且第三送药轴E330位于送药电机滑板E190和送药顶板E160之间的部分上套装有第五送药压簧E260,所述第五送药压簧E260用于对送药电机滑板E190产生下压的弹力,所述第三送药轴E330位于送药电机滑板E190底部的部分上安装有送药螺母E331,送药螺母E331用于限制送药电机滑板E190下移的最大位移点。
在送药机的送药导向块完全套装在输送导轨B130上时,送药导电针E520 与输送导电条接触导电,单片机控制送药行走电机启动,从未驱动行走齿轮转动以带动送药机E移动,输送天线B211读取RFID模块上携带的信息,从而判断送药机内部携带的药材所对应的发药机C,然后驱使与此发药机对应的输送定位机构运行以阻拦送药机,直到送药机达到定位位置,然后输送RFID读写器与 RFID模块通过RFID技术无线通讯,控制器通过RFID读写器向单片机输入控制指令,首先使得送药电磁铁得电驱动送药锁紧块下移至最底部,使得送药底板下移进入输送底板槽E151下方,发药机的储药仓内,然后启动补药翻转电机,补药翻转电机通过翻转半齿轮往复驱动送药阀板不断开闭、拍打使得送药内腔中的药材掉落至储药仓内。通过输送编码器探测送药阀板被驱动的次数,直到这个次数达到预设阈值,然后停止补药翻转电机,启动送药开关电机E550,使得第五送药轴缠绕拉索E610,从而使得送药底板挤压第一送药压簧E240直到复位,然后送药电磁铁失电,第四送药压簧驱动送药锁紧块E180上移至与送药锁紧齿轮E450卡紧、送药开关电机E550停止运行。与此发药机对应的输送定位机构复位,送药行走电机启动,驱动送药机移动至输送模块另一端(远离将用于补药的送药机抬升的输送模块一端),且通过另一拉进机构将此送药机送入另一侧的升降模块内,此升降模块将送药机下降、装入输送兜内,然后通过升降输送带A210输出即可。在行走齿轮运行过程中,第五送药压簧E260用于对送药电机滑板起到减震的作用。
优选地,送药导向块E140的外壁上还安装有磁铁片,从而便于拉紧霍尔传感器探测、定位。
参见图16-图26,所述打包模块包括:
另一输送模块B,用于将通过升降输送带A210送来的送药机内的药材输入另一发药模块D;
另一发药模块D,用于将送药机打来的药材输入发药机内,然后通过此发药机构D400的出药管D410分别输出至打包模块F、熬药模块G;
另一升降机构,用于将打包后的药品袋抬升、输送至取药台F120,此升降机构包括将升降座A810替换为打包提升板F110,所述打包提升板F110一端与升降滑块连接部分A821装配固定、另一端上设置有向上凸起的提升板凸起F111。使用时,打包提升板F110用于托举药品袋F810,提升板凸起F111用于防止药品袋滑落。
取药台F120,用于放置升降机构送来的药品袋F810,且便于操作者拿取药品袋F810。所述取药台F120上设置有使打包提升板F110穿过的取药贯穿槽F121,使用时,升降机构送来的药品袋F810携带药品袋下移,然后打包提升板F110 穿过取药贯穿槽F121,但是药品袋F810不能穿过取药贯穿槽F121,因此药品袋F810会放置在取药台F120上,从而便于操作者拿取。
所述打包模块还包括打包兜F130,打包兜F130上设置有能够使打包提升板 F110穿过的打包通槽F131,所述打包兜F130上还设置有进袋槽F132,所述打包兜F130位于进袋槽F132的两侧还分别与打包机构F600装配固定,两个打包机构F600分别用于对打包袋F810进行开袋、塑封;
所述进袋槽F132与进袋通道F151一端连通,进袋通道F151由进袋板F150、进袋输送带F420构成,所述打包机构F600、进袋板F150分别固定在机架上,所述进袋输送带F420两端分别绕过第一进袋辊F421、第二进袋辊F422从而构成带传动机构;所述第一进袋辊F421、第二进袋辊F422分别套装固定在第一打包轴F310、第二打包轴F320上,所述第一打包轴F310上还固定有第一副带轮F412,所述第一副带轮F412通过第一打包皮带F410与第一打包带轮F411连接从而构成带传动机构;第一打包带轮F411套装在打包袋放卷轴F330上,所述打包袋放卷轴F330一端与打包袋放卷电机F220的输出轴通过联轴器连接,从而使得打包袋放卷电机F220能够驱使打包袋放卷轴F330转动;
所述打包袋放卷轴F330外部套装有成卷打包袋F210,所述成卷打包袋F210 由卷曲成圆柱状的打包袋F810构成,且成卷打包袋F210与打包袋放卷轴F330 不可圆周转动装配。使用时,打包袋放卷电机驱动打包袋放卷轴F330转动以使得成卷打包袋F210释放打包袋F810,打包袋F810进入进袋通道、通过进袋输送带F420输送,使得打包袋穿过进袋槽F132后进入两个打包机构F600之间、打包兜F130上方。
所述打包机构F600包括打包安装板F140、第一打包板F610、第二打包板 F620,所述第一打包板F610上分别可圆周转动地安装有第六一号打包轴F361、第六二号打包轴F362、第六三号打包轴F363,所述第六一号打包轴F361、第六二号打包轴F362、第六三号打包轴F363上分别套装固定有第七副打包带轮F472、第七打包带轮F471、第六副打包带轮F462,所述第六二号打包轴F362、第六三号打包轴F363上还分别套装有第八打包带轮F481、第六打包带轮F461;所述第六副打包带轮F462、第六打包带轮F461之间通过第六打包带F460连接并构成带传动机构;所述第七副打包带轮F472、第七打包带轮F471之间通过第七打包带F470连接并构成带传动机构;所述第八打包带轮F481通过第八打包带F480 与第八副打包带轮F482连接并构成带传动机构,所述第八副打包带轮F482套装固定在第五一号打包轴F351上,第五一号打包轴F351与打包空心电机F240 的打包空心轴装配固定。使用时,打包空心电机F240启动,驱动第五一号打包轴F351圆周转动,从而分别驱动第六一号打包轴F361、第六二号打包轴F362、第六三号打包轴F363圆周转动,所述第六一号打包轴F361、第六二号打包轴 F362、第六三号打包轴F363上分别套装固定有打包袋引导轮F640,所述第六一号打包轴F361、第六二号打包轴F362、第六三号打包轴F363圆周转动时能够驱动打包袋引导轮F640圆周转动,从而通过打包袋引导轮F640驱使打包带F810 在两个打包机构F600之间移动,直到达到最大位置。
第一打包板F610上还安装有光电传感器F820、第一负压板F631,所述光电传感器F820用于探测打包袋F810是否经过,当打包袋经过光电传感器F820 时,光电传感器F820发生电位变化并向工控机输入信号,工控机判断为打包袋进入到位(最大位置),此时打包空心电机F240停止运行,打包袋放卷电机F220 反转不超过90°,从而扯断两个打包袋F810之间的断点连接处,类似于现有的两个垃圾袋断点连接处。
第二打包板F620分别与第四一号打包轴F341、第四二号打包轴F342、第四三号打包轴F343可圆周转动装配,所述第四一号打包轴F341、第四二号打包轴F342、第四三号打包轴F343上分别套装固定有其它打包袋引导轮F640,从而通过此打包袋引导轮F640驱动打包袋F810上方,使得打包袋在两个打包机构之间平稳移动。
所述第四一号打包轴F341、第四二号打包轴F342、第四三号打包轴F343 上还分别套装固定有第四打包带轮F441、第四打包副带轮F442、第五打包副带轮F452,所述第四二号打包轴F342、第四三号打包轴F343上还分别套装固定有第五打包带轮F451、第三一号打包带轮F431,所述第四打包带轮F441、第四打包副带轮F442之间通过第四打包皮带F440连接并构成带传动机构;所述第五打包副带轮F452、第五打包带轮F451之间通过第五打包皮带F450连接并构成带传动机构;
所述第三一号打包带轮F431通过第三打包皮带F430驱动,所述第三打包皮带F430分别绕过第三二号打包带轮F432、第三三号打包带轮F433、第三四号打包带轮F434、第三一号打包带轮F431从而构成带传动机构;所述第三二号打包带轮F432、第三三号打包带轮F433、第三四号打包带轮F434分别套装固定在第五一号打包轴F351、第五二号打包轴F352、第五三号打包轴F353上,所述第五二号打包轴F352可圆周转动地安装在打包滑板F670上,所述第五三号打包轴F353可圆周转动地安装在打包顶板F660上,所述打包顶板F660固定在打包安装板F140上,所述第一打包板F610上固定有打包隔板F680,且第一打包板F610与第二打包轴F320一端装配固定,第二打包轴F320另一端与打包气缸F230的伸缩轴同轴装配固定,所述打包气缸F230能够驱动第二打包轴F320 轴向移动,从而驱动第一打包板F610、第二打包板F620同步移动,打包气缸 F230固定在打包安装板F140上,打包安装板F140安装在机架上。
所述打包顶板F660上还分别固定有两条打包导向条F661、打包端板F663,所述打包导向条F661与打包顶板F660之间构成打包滑槽F662,所述打包滑板 F670卡合、可滑动地安装在打包滑槽F662内,所述第三二号打包带轮F432套装固定在第五一号打包轴F351上;
打包滑板F670远离第五一号打包轴F351一端与打包拉簧F710一端装配固定,打包卡簧F710另一端与打包端板F663装配固定;所述第二打包板F620上还分别安装有加热条F650、第二负压板F632,所述加热条F650通电后发热,从而在两条加热条F650夹紧打包袋F810时,通过热量将塑料制成的打包袋F810 进行塑封。
所述加热条F650与第七打包轴F370一端装配固定,加热条F650卡合、可滑动地安装在加热条滑槽F621内,所述加热条滑槽F621设置在第二打包板F620 上;第七打包轴F370另一端穿过第二打包板F620后与打包限位环F371装配固定、与打包安装板F140装配固定,所述打包限位环F371用于限制第七打包轴 F370向加热条F650移动的最大位移量。所述第七打包轴F370位于加热条F650 和加热条滑槽F621内侧面之间的部分上套装有打包压簧F720,所述打包压簧 F720用于对加热条F650产生向打包袋F810推动的弹力。
所述第二打包板F620还与塑封气缸F250的塑封伸缩轴F251装配固定,从而使得塑封气缸F250能够驱动第二打包板F620沿着第七打包轴F370轴向滑动。所述塑封气缸F250安装在打包隔板F680上;
在打包袋F810装药完成后,塑封气缸F250驱动塑封伸缩轴F251轴向向打包袋F810移动,使得第二打包板F620箱打包袋F810移动,直到两条加热条F650、安装在第二打包板F620上的打包袋引导轮F640分别将打包袋F810夹紧,然后加热条通电发热从而将打包袋开口处塑封。然后通过升降机构将塑封后的打包袋F810输送至取药台F120即可。
所述第一负压板F631、第二负压板F632上设置有无数负压孔,且负压孔与外部负压设备(真空泵)的负压端连通,从而在打包袋完全进入两个打包机构后负压孔进入负压,从而通过负压吸紧打包袋F810。
需要打包从送药机E送来的药材时,药材通过送药机E排出至出药机D100 内,然后出药机D100移动至与打包袋对应的出药机构D400上,将药材输入此出药机构D400内;两个打包机构F600的第一负压板F631、第二负压板F632通入负压,从而分别吸紧打包袋两侧;两个打包机构F600的第一打包板F610、第二打包板F620分别通过与之对应的打包气缸驱动而相对远离移动,从而将打包袋F810张开;出药机构将药材通过出药管D410输出至打包袋F810内,然后启动塑封气缸驱动第二打包板F620向打包袋移动,从而夹紧打包袋后进行塑封,然后通过升降机构将塑封后的打包袋输送至取药台F120上即可。
本实施例中,打包袋引导轮F640采用弹性材料制成,如橡胶、硅胶,从而能够更好地夹紧、输送打包袋,且在打包袋引导轮F640夹紧打包袋时,打包袋引导轮F640发生变形,从而确保加热条夹紧打包袋A810。
所述第二打包板F620上设置有打包导向块F622,所述打包导向块F622与设置在第一打包板F610上的第一打包导向槽F611、打包隔板F680上的隔板导向槽F681卡合可滑动装配,从而为第一打包板与第一打包板之间的移动提供导向。
本实施例的控制器为PLC、工控机、CPU、电脑主机等其中一种,其主要用于收发解析控制指令并进行参数计算、预设程序运行。本实施例中,每个模块、机器可以单独设置一个子控制器,字控制器再与总控制器通讯连接,从而降低总控制器的计算量,增加设备灵活性。本实施例中的不可轴向移动装配为采用卡簧固定在轴体两侧,通过卡簧实现不可轴向移动,这是现有技术。
本实用新型未详述之处,均为本领域技术人员的公知技术。
以上详细描述了本实用新型的较佳具体实施例。应当理解,本领域的普通技术人员无需创造性劳动就可以根据本实用新型的构思作出诸多修改和变化。因此,凡本技术领域中技术人员依本实用新型的构思在现有技术的基础上通过逻辑分析、推理或者有限的实验可以得到的技术方案,皆应在由权利要求书所确定的保护范围内。