CN211680695U - 一种焊接工装 - Google Patents
一种焊接工装 Download PDFInfo
- Publication number
- CN211680695U CN211680695U CN202020092942.8U CN202020092942U CN211680695U CN 211680695 U CN211680695 U CN 211680695U CN 202020092942 U CN202020092942 U CN 202020092942U CN 211680695 U CN211680695 U CN 211680695U
- Authority
- CN
- China
- Prior art keywords
- base plate
- strengthening rib
- welded
- hole
- fixed part
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000003466 welding Methods 0.000 title claims abstract description 36
- 239000000758 substrate Substances 0.000 claims description 6
- 238000005728 strengthening Methods 0.000 claims 21
- 230000001174 ascending effect Effects 0.000 claims 1
- 230000002787 reinforcement Effects 0.000 abstract description 26
- 230000003014 reinforcing effect Effects 0.000 abstract description 23
- 239000011111 cardboard Substances 0.000 abstract description 6
- 238000000034 method Methods 0.000 description 3
- 238000004519 manufacturing process Methods 0.000 description 2
- 230000008646 thermal stress Effects 0.000 description 2
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
Images


Landscapes
- Connection Of Plates (AREA)
Abstract
本实用新型涉及一种焊接工装,包括基板和支撑定位框,所述支撑定位框焊接在所述基板的背面上,所述基板的正面焊接有三条纵向加强筋,所述基板的背面焊接有两条横向加强筋,两条所述横向加强筋关于所述基板中心轴线对称,两条横向加强筋的长度等于所述基板的长度,所述基板上还设有固定部和定位孔,所述固定部上设有通孔,固定部为在所述基板的相应位置开出矩形通孔后,在所述基板的下表面对应所述矩形桶孔的位置焊接U型卡板,所述U型卡板的底部为一平板,所述平板上开设通孔;通过支撑定位框、基板、定位孔和通孔实现对待焊接工件的定位,焊出来的成品品质更好,同时提高了焊接效率。
Description
技术领域
本实用新型涉及工装技术,尤其是一种焊接工装。
背景技术
焊接工艺装备就是在焊接结构生产的装配与焊接过程中起配合及辅助作用的夹具、机械装置或设备的总称,简称焊接工装;目前,新能源汽车越来越受到广大消费者的青睐,在新能源汽车的制造过程中,不可缺少的是新能源电池箱,在制作电池箱时,电池箱涉及到多个需要精准定位的构件,这些构件能否准确定位和电池箱的质量和寿命密切相关,现有技术中对电池箱进行焊接时,往往出现定位不准确,固定不方便,焊接效率低的问题。
实用新型内容
本实用新型的目的在于提供一种焊接工装,用于解决现有对电池箱进行焊接时,往往出现定位不准确,固定不方便,焊接效率低的问题。
为了解决上述问题,本实用新型提供一种焊接工装,包括基板和支撑定位框,所述支撑定位框焊接在所述基板的背面上,所述基板的正面焊接有三条纵向加强筋,从右至左依次为第一纵向加强筋、第二纵向加强筋、第三纵向加强筋,所述纵向加强筋的长度等于所述基板的宽度,所述基板的背面焊接有横向加强筋,所述横向加强筋的数目为两条,两条所述横向加强筋关于所述基板长度方向上的中心轴线对称,所述横向加强筋从上到下依次为第一横向加强筋、第二横向加强筋,所述横向加强筋的长度等于所述基板的长度,所述基板上还设有固定部和定位孔,固定部包括位于所述第一纵向加强筋右侧、所述第一横向加强筋的上侧的第一固定部,位于所述第一纵向加强筋和所述第二纵向加强筋中间的第二固定部,在所述第二纵向加强筋和所述第三纵向加强筋中间从右至左依次为第三固定部、第四固定部、第五固定部,第三固定部、第四固定部和第五固定部均位于所述第一横向加强筋的上侧,所述定位孔位于所述第三纵向加强筋的左侧、所述第一横向加强筋和所述第二横向加强筋之间,且关于所述基板长度方向上的中心轴线对称。
本实用新型提供的焊接工装还具有以下技术特征:
进一步地,所述第一固定部、第二固定部、第三固定部、第四固定部、第五固定部和定位孔的数目均为两个,对应的所述固定部关于所述基板长度方向上的中轴线对称布置。
进一步地,所述固定部为在所述基板的矩形通孔下焊接的U型卡板,所述U型卡板的底部为一平板,所述平板上开设通孔。
进一步地,所述支撑定位框的结构和尺寸以及在所述基板上的位置根据待焊接工件的形状和尺寸确定。
进一步地,所述基板的背面焊接有把手。
本实用新型具有如下有益效果:一种焊接工装,包括基板、工作台和支撑定位框,所述支撑定位框焊接在所述基板的背面上,所述基板的正面焊接有三条纵向加强筋,所述基板的背面焊接有两条横向加强筋,所述基板上还设有固定部和定位孔,所述固定部上设有通孔,所述固定部为在所述基板的矩形通孔下焊接的U型卡板,所述U型卡板的底部为一平板,所述平板上开设通孔,在对工件进行焊接时,需要将所述基板放在焊接工件的上方,支撑定位框可以对基板起支撑和定位的作用,待焊接工件和所述定位孔以及所述通孔可以通过螺栓连接实现定位,由于焊接时需要将基板和放置在工作台上的待焊接工件通过螺栓固定连接,多个螺栓的连接易引起所述基板变形,焊接时产生的热应力也会导致所述基板变形,基板变形后会引起固定部的定位不准确,设置加强筋可以防止所述基板变形。
附图说明
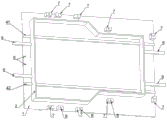
图1为本实用新型实施例的焊接工装的正面结构图;
图2为本实用新型实施例的焊接工装的背面结构图;
图3为本实用新型实施例的焊接工装的俯视图。
具体实施方式
下文中将参考附图并结合实施例来详细说明本实用新型。需要说明的是,在不冲突的情况下,本实用新型中的实施例及实施例中的特征可以相互组合。
需要说明的是,在本实用新型中的术语“左”、“右”、“上”、“下”、“纵”、“横”等指示的方位或者位置关系为基于附图3所示的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的装置或原件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。
如图1至图3所示的本实用新型的焊接工装的一个实施例中,该焊接工装包括基板1和支撑定位框2,支撑定位框2焊接在基板1的背面上,基板1的正面焊接有三条纵向加强筋3,从右至左依次为第一纵向加强筋31、第二纵向加强筋32、第三纵向加强筋33,纵向加强筋3的长度等于基板1的宽度,基板1的背面焊接有至少两条横向加强筋4,两条横向加强筋4关于基板1中心轴线对称,横向加强筋4从上到下依次为第一横向加强筋41、第二横向加强筋42,横向加强筋4的长度等于基板1的长度,基板1上还设有固定部和定位孔6,固定部包括位于第一纵向加强筋3右侧、第一横向加强筋41的上侧的第一固定部51,位于第一纵向加强筋31和第二纵向加强筋32中间的第二固定部52,在第二纵向加强筋32和第三纵向加强筋33中间从右至左依次为第三固定部53、第四固定部54、第五固定部55,第三固定部53、第四固定部54和第五固定部55均位于第一横向加强筋41的上侧,定位孔6位于第三纵向加强筋3的左侧、第一横向加强筋41和第二横向加强筋42之间,且关于中心轴线对称。
在对工件进行焊接时,需要将基板1放在焊接工件的上方,支撑定位框2可以对基板1起支撑和定位的作用,待焊接工件和定位孔6可以通过螺栓连接实现定位,由于焊接时需要将基板1和放置在工作台上的待焊接工件通过螺栓固定连接,多个螺栓的连接易引起基板1变形,焊接时产生的热应力也会导致基板1变形,基板1变形后会引起固定部50的定位不准确,设置加强筋3可以防止基板1变形。
在本申请的一个实施例中,优选地,第一固定部51、第二固定部52、第三固定部53、第四固定部54、第五固定部55和定位孔6的数目均为两个,每个固定部关于基板1长度方向上的中轴线对称布置,定位孔6也关于基板1长度方向上的中轴线对称布置,由于待焊接工件和基板1的固定连接是将待焊接工件和所述固定部以及定位孔6通过螺栓连接实现的,所述固定部关于基板1长度方向上的中轴线对称布置、定位孔6也关于基板1长度方向上的中轴线对称布置,这样布置可以防止螺栓连接后基板1受力不均匀,进而避免基板1因受力不均匀发生变形。
在本申请的一个实施例中,优选地,固定部为在基板1的矩形通孔下焊接的U型卡板述U型卡板7的底部为一平板,平板上开设通孔,将固定部设置成U型卡板7,方便待焊接件固定在基板1上,待焊接工件和固定部通过螺栓连接主要是待焊接工件和固定部上的通孔8通过螺栓连接,设置U型卡板7可以方便螺栓的拆卸。
在本申请的一个实施例中,优选地,支撑定位框2的结构和尺寸以及在基板上1的位置根据待焊接工件的形状和尺寸确定。
在本申请的一个实施例中,优选地,基板1的背面焊接有把手9,方便基板1的移动。
最后应说明的是:以上实施例仅用以说明本实用新型的技术方案,而非对其限制;尽管参照前述实施例对本实用新型进行了详细的说明,本领域的普通技术人员应当理解:其依然可以对前述各实施例所记载的技术方案进行修改,或者对其中部分技术特征进行等同替换;而这些修改或者替换,并不使相应技术方案的本质脱离本实用新型各实施例技术方案的精神和范围。
Claims (5)
1.一种焊接工装,包括基板和支撑定位框,其特征在于,所述支撑定位框焊接在所述基板的背面上,所述基板的正面焊接有三条纵向加强筋,从右至左依次为第一纵向加强筋、第二纵向加强筋、第三纵向加强筋,所述纵向加强筋的长度等于所述基板的宽度,所述基板的背面焊接有横向加强筋,所述横向加强筋的数目为两条,两条所述横向加强筋关于所述基板长度方向上的中心轴线对称,所述横向加强筋从上到下依次为第一横向加强筋、第二横向加强筋,所述横向加强筋的长度等于所述基板的长度,所述基板上还设有固定部和定位孔,固定部包括位于所述第一纵向加强筋右侧、所述第一横向加强筋的上侧的第一固定部,位于所述第一纵向加强筋和所述第二纵向加强筋中间的第二固定部,在所述第二纵向加强筋和所述第三纵向加强筋中间从右至左依次为第三固定部、第四固定部、第五固定部,第三固定部、第四固定部和第五固定部均位于所述第一横向加强筋的上侧,所述定位孔位于所述第三纵向加强筋的左侧、所述第一横向加强筋和所述第二横向加强筋之间,且关于所述基板长度方向上的中心轴线对称。
2.根据权利要求1所述的焊接工装,其特征在于:所述第一固定部、第二固定部、第三固定部、第四固定部、第五固定部和定位孔的数目均为两个,对应的所述固定部关于所述基板长度方向上的中轴线对称布置。
3.根据权利要求1所述的焊接工装,其特征在于:所述固定部为在所述基板的相应位置开出矩形通孔后,在所述基板的下表面对应所述矩形通孔的位置焊接U型卡板,所述U型卡板的底部为一平板,所述平板上开设通孔。
4.根据权利要求1所述的焊接工装,其特征在于:所述支撑定位框的结构和尺寸以及在所述基板上的位置根据待焊接工件的形状和尺寸确定。
5.根据权利要求1所述的焊接工装,其特征在于:所述基板的背面焊接有把手。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020092942.8U CN211680695U (zh) | 2020-01-16 | 2020-01-16 | 一种焊接工装 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020092942.8U CN211680695U (zh) | 2020-01-16 | 2020-01-16 | 一种焊接工装 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN211680695U true CN211680695U (zh) | 2020-10-16 |
Family
ID=72772490
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202020092942.8U Expired - Fee Related CN211680695U (zh) | 2020-01-16 | 2020-01-16 | 一种焊接工装 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN211680695U (zh) |
-
2020
- 2020-01-16 CN CN202020092942.8U patent/CN211680695U/zh not_active Expired - Fee Related
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN211077464U (zh) | 一种快速换型的工装载具 | |
| CN205888428U (zh) | 一种机壳焊接定位工装 | |
| CN218800178U (zh) | 一种电池托盘边梁及框架总成焊接工装 | |
| CN205271266U (zh) | 纵梁定位装置 | |
| CN207521949U (zh) | 一种机器人柔性焊接通用平台 | |
| CN220445356U (zh) | 一种焊接试验台系统 | |
| CN209698320U (zh) | 垃圾压缩箱焊接工装 | |
| CN107442993A (zh) | 一种机器人柔性焊接通用平台及焊接装配方法 | |
| CN217023458U (zh) | 双极板工装及双极板生产线 | |
| CN212330009U (zh) | 一种锂电池盖板与电芯极耳的焊接装置 | |
| CN214868329U (zh) | 一种电机悬置安装板焊接工装 | |
| CN221735076U (zh) | 电芯焊接工装及移位装置 | |
| CN205271255U (zh) | 特种车零部件高精准控制变形的焊模 | |
| CN111545911B (zh) | 一种锂电池盖板与电芯极耳的焊接装置 | |
| CN222725888U (zh) | 一种框架横梁焊接专用定位工装 | |
| CN221582556U (zh) | 一种电芯焊接装置及电芯检测设备 | |
| CN221910452U (zh) | 一种多功能焊接工装 | |
| CN217453694U (zh) | 一种车架螺纹板的拼点定位工装 | |
| CN222492669U (zh) | 一种大梁承轨梁与内腹板的装配工装 | |
| CN220196739U (zh) | 一种电池包钣金焊接定位装置 | |
| CN220679830U (zh) | 一种槽钢总成组焊的定位装置 | |
| CN221916970U (zh) | 一种自动扶梯导轨支撑板定位梁 | |
| CN219767235U (zh) | 电力机车车钩箱压板焊接装配工装 | |
| CN223418737U (zh) | 电池焊接模具 | |
| CN206921898U (zh) | 电池包下箱体 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20201016 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |