CN211651483U - 一种电极帽内锥检测工装 - Google Patents
一种电极帽内锥检测工装 Download PDFInfo
- Publication number
- CN211651483U CN211651483U CN202020479594.XU CN202020479594U CN211651483U CN 211651483 U CN211651483 U CN 211651483U CN 202020479594 U CN202020479594 U CN 202020479594U CN 211651483 U CN211651483 U CN 211651483U
- Authority
- CN
- China
- Prior art keywords
- detection
- electrode cap
- groove
- handle
- inner cone
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Landscapes
- A Measuring Device Byusing Mechanical Method (AREA)
Abstract
本实用新型涉及一种电极帽内锥检测工装,包括检测柱本体,所述检测柱本体上端面和下端面相互平行,且上端面的端面积小于下端面的端面积,所述下端面的边缘开设有凹槽Ⅰ,所述凹槽Ⅰ的面积小于所述下端面的端面积,所述凹槽Ⅰ的高度的取决于所检测产品的误差范围,所述检测柱本体下端还连接有手柄;当检测电极帽时,检测柱插入电极帽内,当电极帽的最外端处在凹槽和下端面之间时,说明该电极帽的内锥度合格,检测速度较快,且操作较为简单,不需要对工人进行额外培训,短时间内,在保证质量的前提下可以测量大量产品。
Description
技术领域
本实用新型涉及机械测量技术领域,特别是涉及焊接用电极帽内锥检测的领域。
背景技术
电极帽属于焊接电极的一种,用于电阻焊接设备的焊接,如固定式点焊机、悬挂式点焊机及机械手点焊机等,属于焊接消耗部品。在使用数量上是非常多的,一个普通汽车制造企业,每月消耗量在30万个左右,所以,在加工生产中工作效率与质量是非常重要的;在日常加工过程中,需要对电极帽的内锥按时检测,但检测的量具需要校验并且读数,浪费大量的时间,导致人员检测时效率低,不能满足数量上的检测需要,并且检测操作过程也需要更加简化。
实用新型内容
本实用新型目的是要提供一种电极帽内锥检测工装,解决了现有电极帽内锥检测较为麻烦的问题。
为达到上述目的,本实用新型采用的技术方案是:
本实用新型提供了一种电极帽内锥检测工装,包括检测柱本体,所述检测柱本体上端面和下端面相互平行,且上端面的端面积小于下端面的端面积,所述下端面的边缘开设有凹槽Ⅰ,所述凹槽Ⅰ的面积小于所述下端面的端面积,所述凹槽Ⅰ的高度的取决于所检测产品的误差范围,所述检测柱本体下端还连接有手柄。
进一步地,所述手柄通过连接柱和所述检测柱本体相连,所述连接柱的直径小于所述检测柱下端面和所述手柄的直径。
进一步地,所述手柄上外表面还设置有多个印花凸起。
进一步地,所述手柄上还设置有用于展示型号的展示平面。
进一步地,所述检测工装还包括检测环,所述检测柱本体插设在所述检测环的中心孔内,所述检测环的上端面开设有凹槽Ⅱ,所述凹槽Ⅱ的高度与所述凹槽Ⅰ的高度相匹配。
由于上述技术方案运用,本实用新型与现有技术相比具有下列优点:
本实用新型的一种电极帽内锥检测工装,包括检测柱本体和连接在检测柱本体上的手柄,检测柱形状为圆台状,上端面的端面积小于下端面的端面积,下端面的外缘设置有凹槽,所述凹槽的面积小于下端面的端面积,一般为下端面的端面积的一半,凹槽的高度由电极帽误差范围决定,当检测电极帽时,检测柱插入电极帽内,当电极帽的最外端处在凹槽和下端面之间时,说明该电极帽的内锥度合格,检测速度较快,且操作较为简单,不需要对工人进行额外培训,短时间内,在保证质量的前提下可以测量大量产品。
附图说明
后文将参照附图以示例性而非限制性的方式详细描述本实用新型的一些具体实施例。附图中相同的附图标记标示了相同或类似的部件或部分。本领域技术人员应该理解,这些附图未必是按比例绘制的。附图中:
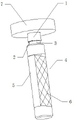
图1是本实用新型优选实施例的结构示意图;
图2是本实用新型优选实施例的主视图。
其中,附图标记说明如下:
1、检测柱本体;2、凹槽Ⅰ;3、连接柱;4、手柄;5、展示平面;6、印花凸起;7、检测环;8、中心孔;9、凹槽Ⅱ。
具体实施方式
下面将结合附图对本实用新型的技术方案进行清楚、完整地描述,显然,所描述的实施例是本实用新型一部分实施例,而不是全部的实施例。基于本实用新型中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本实用新型保护的范围。
在本实用新型的描述中,需要说明的是,术语“中心”、“上”、“下”、“左”、“右”、“竖直”、“水平”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。
如图1所示的本实用新型结构示意图,该实用新型检测工装包括检测柱本体1和手柄4,检测柱本体1由较高硬度的钢材经过精磨而成,用来保证其使用寿命;检测柱本体1的形状一般设置为圆台状,上下端面平行,且上端面的端面积小于下端面的端面积,下端面的外边缘处开设有凹槽Ⅰ2,凹槽Ⅰ2的高度取决于检测电极帽的误差范围,测量之前会设置好,且凹槽Ⅰ2的面积小于检测柱本体下端面的面积,检测柱本体1的下端通过连接柱3连接有手柄4,为了便于测量时观察,连接柱2的直径一般小于下端面的直径和手柄4的直径,为了增大防滑力,方便手握,就会在在手柄4上设置有多个印花凸起6,手柄4上还会设置有展示平面5,展示平面5上会刻有相应的型号和生产日期,检测工装还包括检测环7,检测环7的中心还开设有中心孔8,在不使用检测柱进行检测时,检测柱会插设在中心孔8内,检测环7的上端面还开设有与凹槽Ⅰ2高度相匹配的凹槽Ⅱ9,检测环7一方面是为了在检测柱本体1不工作时保护检测柱避免过程中的小磕碰,另一方面开设的凹槽Ⅱ9可以与检测柱本体1的凹槽Ⅰ2相互检测。
具体工作时,选用合适尺寸的检测工装,手持手柄4的印花处将检测柱本体1插设到电极帽内,观察电极帽的外边缘的位置,当外边缘的位置到达凹槽Ⅰ2和检测柱本体1下端面之间时,说明该电极帽内锥度合格,反之则不合格,该项检测方式方便快捷,不需要其他多余操作,当检测完成后,将检测柱本体1插入中心孔8中,避免多余的磕碰,凹槽Ⅱ9也可以对凹槽Ⅰ2进行一定的检测。
上述实施例只为说明本实用新型的技术构思及特点,其目的在于让熟悉此项技术的人士能够了解本实用新型的内容并据以实施,并不能以此限制本实用新型的保护范围,凡根据本实用新型精神实质所作的等效变化或修饰,都应涵盖在本实用新型的保护范围之内。
Claims (5)
1.一种电极帽内锥检测工装,其特征在于,包括检测柱本体(1),所述检测柱本体(1)上端面和下端面相互平行,且上端面的端面积小于下端面的端面积,所述下端面的边缘开设有凹槽Ⅰ(2),所述凹槽Ⅰ(2)的面积小于所述下端面的端面积,所述凹槽Ⅰ(2)的高度的取决于所检测产品的误差范围,所述检测柱本体(1)下端还连接有手柄(4)。
2.根据权利要求1所述的一种电极帽内锥检测工装,其特征在于:所述手柄(4)通过连接柱(3)和所述检测柱本体(1)相连,所述连接柱(3)的直径小于所述检测柱本体(1)下端面和所述手柄(4)的直径。
3.根据权利要求1所述的一种电极帽内锥检测工装,其特征在于:所述手柄(4)上外表面还设置有多个印花凸起(6)。
4.根据权利要求1所述的一种电极帽内锥检测工装,其特征在于:所述手柄(4)上还设置有用于展示型号的展示平面(5)。
5.根据权利要求1所述的一种电极帽内锥检测工装,其特征在于:所述检测工装还包括检测环(7),所述检测柱本体(1)插设在所述检测环(7)的中心孔(8)内,所述检测环(7)的上端面开设有凹槽Ⅱ(9),所述凹槽Ⅱ(9)的高度与所述凹槽Ⅰ(2)的高度相匹配。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020479594.XU CN211651483U (zh) | 2020-04-03 | 2020-04-03 | 一种电极帽内锥检测工装 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020479594.XU CN211651483U (zh) | 2020-04-03 | 2020-04-03 | 一种电极帽内锥检测工装 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN211651483U true CN211651483U (zh) | 2020-10-09 |
Family
ID=72688360
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202020479594.XU Expired - Fee Related CN211651483U (zh) | 2020-04-03 | 2020-04-03 | 一种电极帽内锥检测工装 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN211651483U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115837359A (zh) * | 2021-09-22 | 2023-03-24 | 浙江睿曦绿业新材料科技有限公司 | 一种氧铝联产惰性电极尺寸自动测量与筛分装置 |
-
2020
- 2020-04-03 CN CN202020479594.XU patent/CN211651483U/zh not_active Expired - Fee Related
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115837359A (zh) * | 2021-09-22 | 2023-03-24 | 浙江睿曦绿业新材料科技有限公司 | 一种氧铝联产惰性电极尺寸自动测量与筛分装置 |
| CN115837359B (zh) * | 2021-09-22 | 2026-01-30 | 浙江睿曦绿业新材料科技有限公司 | 一种氧铝联产惰性电极尺寸自动测量与筛分装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN104165603A (zh) | 一种单激光单psd无线深孔直线度检测装置 | |
| CN104165604A (zh) | 一种单激光单psd储存式深孔直线度检测装置 | |
| CN108971722A (zh) | 精确控制箍带电阻点焊过程特性和接头质量的工艺方法 | |
| CN207570502U (zh) | 一种内锥大径尺寸检测仪 | |
| CN207556416U (zh) | 一种圆锥滚子轴承大挡边高度测量装置 | |
| CN208847071U (zh) | 一种提高检测效率的仪表板横梁手持检具 | |
| CN211346622U (zh) | 一种电极帽长度测量量规 | |
| CN211147495U (zh) | 一种偏心十字轴位置度测量装置 | |
| CN207180582U (zh) | 一种气缸体缸孔止口端面跳动度及平面度的检具 | |
| CN221725098U (zh) | 一种弹簧高度测量工装 | |
| CN207688789U (zh) | 用于测量石墨电极圆锥内螺纹的专用测量工装 | |
| CN202710011U (zh) | 气动剖边测量器 | |
| CN207007074U (zh) | 一种新型焊核压痕深度测量装置 | |
| CN214199962U (zh) | 一种电极帽内外圆检测装置 | |
| CN215448388U (zh) | 一种钢球冲击的取点治具 | |
| CN210512944U (zh) | 一种轴承钢球检测工装 | |
| CN109099816A (zh) | 一种钻孔装置的钻头尺寸检测装置 | |
| CN203893811U (zh) | 一种检测汽缸盖瓦盖尺寸的综合检具 | |
| CN210060605U (zh) | 一种精密加工辅助检测装置 | |
| CN206496748U (zh) | 一种改进型探针结构 | |
| CN207688764U (zh) | 一种用于测量石墨电极接头圆锥外螺纹的专用测量环规 | |
| CN214149100U (zh) | 一种顶针组合式螺纹垂直度检测装置 | |
| CN207066274U (zh) | 圆形车标检测工装 | |
| CN206208159U (zh) | 一种测量电极头尺寸的工装 | |
| CN217167229U (zh) | 一种连接杆的焊接定位工装 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20201009 |