CN211640807U - 一种新型蒸汽模具 - Google Patents
一种新型蒸汽模具 Download PDFInfo
- Publication number
- CN211640807U CN211640807U CN202020156096.1U CN202020156096U CN211640807U CN 211640807 U CN211640807 U CN 211640807U CN 202020156096 U CN202020156096 U CN 202020156096U CN 211640807 U CN211640807 U CN 211640807U
- Authority
- CN
- China
- Prior art keywords
- steam
- cavity
- oil pipe
- mold
- lower mould
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000010438 heat treatment Methods 0.000 claims abstract description 20
- 238000007789 sealing Methods 0.000 claims abstract description 16
- 238000007493 shaping process Methods 0.000 claims abstract description 7
- 238000013461 design Methods 0.000 abstract description 7
- 239000000463 material Substances 0.000 abstract description 4
- 230000008859 change Effects 0.000 abstract description 3
- 230000007246 mechanism Effects 0.000 abstract description 2
- 239000002699 waste material Substances 0.000 abstract description 2
- 239000000243 solution Substances 0.000 description 5
- 238000001746 injection moulding Methods 0.000 description 4
- 230000007547 defect Effects 0.000 description 3
- 238000012545 processing Methods 0.000 description 3
- 238000001125 extrusion Methods 0.000 description 2
- 238000005242 forging Methods 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 238000000465 moulding Methods 0.000 description 2
- 238000003723 Smelting Methods 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000000071 blow moulding Methods 0.000 description 1
- 238000005266 casting Methods 0.000 description 1
- 239000000919 ceramic Substances 0.000 description 1
- 238000000748 compression moulding Methods 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000004512 die casting Methods 0.000 description 1
- 229920006351 engineering plastic Polymers 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 239000003365 glass fiber Substances 0.000 description 1
- 230000006872 improvement Effects 0.000 description 1
- 238000009776 industrial production Methods 0.000 description 1
- 238000002347 injection Methods 0.000 description 1
- 239000007924 injection Substances 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000004663 powder metallurgy Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000008569 process Effects 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
- 230000010076 replication Effects 0.000 description 1
- 239000005060 rubber Substances 0.000 description 1
- 230000003746 surface roughness Effects 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images


Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
本实用新型公开了一种新型蒸汽模具,包括下模型腔和上模型腔,所述下模型腔和上模型腔的中心设置有成型模腔,所述下模型腔和上模型腔之间的底部设置有排气缝,所述下模型腔和上模型腔的中心均设置有蒸汽汽管和加热油管,所述下模型腔顶部中心的两侧分别设置有与蒸汽汽管和加热油管相对应的蒸汽管连接口和油管连接口。本实用新型中,该新型蒸汽模具在不改变现有模具的整体设计结构的情况下,通过设计简单的密封机构,既节省了人力物力,同时也节约了大量的资源,采用排气缝与密封槽的方式来进行密封,既减少了人工的工作量,同时也避免了因更换密封条带来人工及设备资料的浪费,工作效率大大提高,值得大力推广。
Description
技术领域
本实用新型涉及蒸汽模具技术领域,尤其涉及一种新型蒸汽模具。
背景技术
模具,工业生产上用以注塑、吹塑、挤出、压铸或锻压成型、冶炼、冲压等方法得到所需产品的各种模子和工具,简而言之,模具是用来制作成型物品的工具,这种工具由各种零件构成,不同的模具由不同的零件构成,它主要通过所成型材料物理状态的改变来实现物品外形的加工,素有"工业之母"的称号,在外力作用下使坯料成为有特定形状和尺寸的制件的工具,广泛用于冲裁、模锻、冷镦、挤压、粉末冶金件压制、压力铸造,以及工程塑料、橡胶、陶瓷等制品的压塑或注塑的成形加工中,模具一般包括动模和定模(或凸模和凹模)两个部分,二者可分可合,分开时取出制件,合拢时使坯料注入模具型腔成形,模具是精密工具,形状复杂,承受坯料的胀力,对结构强度、刚度、表面硬度、表面粗糙度和加工精度都有较高要求,模具生产的发展水平是机械制造水平的重要标志之一。
在传统的恒温模注塑成型外观零件使,往往存在可见熔接痕、流痕、玻纤外露、皮纹复制不完全造成的外观表面光泽不一致等缺陷,为解决这些问题,模具变温技术为其提供了解决方案,也就是蒸汽模具,但目前现有的蒸汽模具结构设计存在一定的缺陷,密封结构设计不合理,从而在使用的过程中存在一定的问题,为此,我们提出了新的一种新型蒸汽模具。
实用新型内容
本实用新型的目的是为了解决现有技术中存在的缺点,而提出的一种新型蒸汽模具。
为了实现上述目的,本实用新型采用了如下技术方案:一种新型蒸汽模具,包括下模型腔和上模型腔,所述下模型腔和上模型腔的中心设置有成型模腔,所述下模型腔和上模型腔之间的底部设置有排气缝,所述下模型腔和上模型腔的中心均设置有蒸汽汽管和加热油管,所述下模型腔顶部中心的两侧分别设置有与蒸汽汽管和加热油管相对应的蒸汽管连接口和油管连接口。
作为上述技术方案的进一步描述:
所述下模型腔的中心设置有与蒸汽汽管相对应的加热油管。
作为上述技术方案的进一步描述:
所述上模型腔的内壁与下模型腔相对一侧的底部开设有与排气缝相对应的密封槽。
作为上述技术方案的进一步描述:
所述蒸汽管连接口和油管连接口分别与蒸汽汽管和加热油管相互贯通。
本实用新型具有如下有益效果:1、本实用新型提出的一种新型蒸汽模具与传统装置相比,该装置结构简单,方便实用,在不改变现有模具的整体设计结构的情况下,通过设计简单的密封机构,既节省了人力物力,同时也节约了大量的资源。
2、该装置与传统装置相比,其结构和设计均有较大创新和改进,该新型蒸汽模具改变了传统方案中利用密封条来进行蒸汽的密封,防止避免蒸汽的大量泄漏,采用排气缝与密封槽的方式来进行密封,既减少了人工的工作量,同时也避免了因更换密封条带来人工及设备资料的浪费,工作效率大大提高,值得大力推广。
附图说明
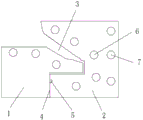
图1为本实用新型提出的一种新型蒸汽模具的主视结构图;
图2为图1中A-A剖面结构图;
图3为本实用新型提出的一种新型蒸汽模具下模型腔与上模型腔的密封结构示意图。
图例说明:
1、下模型腔;2、上模型腔;3、成型模腔;4、排气缝;5、密封槽;6、蒸汽汽管;7、加热油管;8、蒸汽管连接口;9、油管连接口。
具体实施方式
下面将结合本实用新型实施例中的附图,对本实用新型实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本实用新型一部分实施例,而不是全部的实施例。基于本实用新型中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本实用新型保护的范围。
在本实用新型的描述中,需要说明的是,术语“中心”、“上”、“下”、“左”、“右”、“竖直”、“水平”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制;术语“第一”、“第二”、“第三”仅用于描述目的,而不能理解为指示或暗示相对重要性,此外,除非另有明确的规定和限定,术语“安装”、“相连”、“连接”应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通。对于本领域的普通技术人员而言,可以具体情况理解上述术语在本实用新型中的具体含义。
参照图1-3,本实用新型提供的一种实施例:一种新型蒸汽模具,包括下模型腔1和上模型腔2,下模型腔1和上模型腔2的中心设置有成型模腔3,下模型腔1和上模型腔2之间的底部设置有排气缝4,下模型腔1和上模型腔2的中心均设置有蒸汽汽管6和加热油管7,下模型腔1顶部中心的两侧分别设置有与蒸汽汽管6和加热油管7相对应的蒸汽管连接口8和油管连接口9。
下模型腔1的中心设置有与蒸汽汽管6相对应的加热油管7。
上模型腔2的内壁与下模型腔1相对一侧的底部开设有与排气缝4相对应的密封槽5,传统方案的密封结构是采用密封条,但由于蒸汽压力比较大,经常出现密封条使用半年左右需要更换,增加人工工作量,同时浪费设备资源,通过在上模型腔2的内壁与下模型腔1相对一侧的底部开设有与排气缝4相对应的密封槽5,可以避免更换密封条带来人工及设备资料浪费,通过在下模型腔1和上模型腔2之间设计一道密封面,也就是排气缝4,排气缝4保留0.05-0.1间隙,可以给模具一定排气空间。
蒸汽管连接口8和油管连接口9分别与蒸汽汽管6和加热油管7相互贯通,通过将蒸汽管连接口8和油管连接口9分别与蒸汽汽管6和加热油管7相互贯通,从而使我们可以通过蒸汽管连接口8和油管连接口9分别向蒸汽汽管6和加热油管7注入蒸汽和热油,用来辅助下模型腔1和上模型腔2进行注模。
工作原理:本实用新型提出的一种新型蒸汽模具与传统装置有较大改进创新,在使用该新型蒸汽模具时,我们先向上模型腔2中的加热油管7通油,蒸汽汽管6内的汽路加热,然后再为下模型腔1中的加热油管7通油,待下模型腔1和上模型腔2温度升到140°时,我们可以开始向成型模腔3内放入材料,然后进行合模,合模后下模型腔1和上模型腔2先油加热5s,再蒸汽30S,在进行加热时,上模型腔2中蒸汽汽管6内蒸汽会被密封槽5封住,而且通过在下模型腔1和上模型腔2之间设计一道密封面,也就是排气缝4,排气缝4保留0.05-0.1间隙,可以给模具一定排气空间,待注模完成后下模型腔1和上模型腔2打开取出产品进行冷却。
最后应说明的是:以上所述仅为本实用新型的优选实施例而已,并不用于限制本实用新型,尽管参照前述实施例对本实用新型进行了详细的说明,对于本领域的技术人员来说,其依然可以对前述各实施例所记载的技术方案进行修改,或者对其中部分技术特征进行等同替换,凡在本实用新型的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本实用新型的保护范围之内。
Claims (4)
1.一种新型蒸汽模具,包括下模型腔(1)和上模型腔(2),其特征在于:所述下模型腔(1)和上模型腔(2)的中心设置有成型模腔(3),所述下模型腔(1)和上模型腔(2)之间的底部设置有排气缝(4),所述上模型腔(2)的中心设置有蒸汽汽管(6)和加热油管(7),所述下模型腔(1)顶部中心的两侧分别设置有与蒸汽汽管(6)和加热油管(7)相对应的蒸汽管连接口(8)和油管连接口(9)。
2.根据权利要求1所述的一种新型蒸汽模具,其特征在于:所述下模型腔(1)的中心设置有与蒸汽汽管(6)相对应的加热油管(7)。
3.根据权利要求1所述的一种新型蒸汽模具,其特征在于:所述上模型腔(2)的内壁与下模型腔(1)相对一侧的底部开设有与排气缝(4)相对应的密封槽(5)。
4.根据权利要求1所述的一种新型蒸汽模具,其特征在于:所述蒸汽管连接口(8)和油管连接口(9)分别与蒸汽汽管(6)和加热油管(7)相互贯通。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020156096.1U CN211640807U (zh) | 2020-02-08 | 2020-02-08 | 一种新型蒸汽模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020156096.1U CN211640807U (zh) | 2020-02-08 | 2020-02-08 | 一种新型蒸汽模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN211640807U true CN211640807U (zh) | 2020-10-09 |
Family
ID=72683185
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202020156096.1U Expired - Fee Related CN211640807U (zh) | 2020-02-08 | 2020-02-08 | 一种新型蒸汽模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN211640807U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115401869A (zh) * | 2022-09-22 | 2022-11-29 | 重庆佩尔哲汽车内饰系统有限公司 | 一种汽车前围的成型模具及成型工艺 |
-
2020
- 2020-02-08 CN CN202020156096.1U patent/CN211640807U/zh not_active Expired - Fee Related
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN115401869A (zh) * | 2022-09-22 | 2022-11-29 | 重庆佩尔哲汽车内饰系统有限公司 | 一种汽车前围的成型模具及成型工艺 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN214133934U (zh) | 一种具有水冷功能的铸造模具 | |
| CN211194661U (zh) | 一种塑料件外壳的浇注模具 | |
| CN110666130A (zh) | 一种双向冷却型压铸模具 | |
| CN110561695A (zh) | 一种防飞边型的注塑模具 | |
| CN216941505U (zh) | 一种带有余热回收结构的模具 | |
| CN213500511U (zh) | 一种具有快速冷却功能的模具 | |
| CN211564434U (zh) | 一种焊点螺丝模具 | |
| CN218314859U (zh) | 一种电子元器件注塑用工装 | |
| CN212124047U (zh) | 一种深腔塑胶模具 | |
| CN221622857U (zh) | 一种可加热的硅胶模具 | |
| CN212554807U (zh) | 一种五金塑胶模具 | |
| CN220864736U (zh) | 一种成型模具结构 | |
| CN214926540U (zh) | 一种多位复杂注塑模具 | |
| CN221622745U (zh) | 一种快速成型模具 | |
| CN218640215U (zh) | 高精度注塑模具 | |
| CN217704473U (zh) | 一种安全防泄漏的注塑模具 | |
| CN215550699U (zh) | 中型仓储桁梁挂件模具 | |
| CN211645777U (zh) | 一种密封性高的abs纸塑模具 | |
| CN213082261U (zh) | 一种压紧式汽车后车灯注塑模具 | |
| CN213107965U (zh) | 一种bmc冷流道模具 | |
| CN213564156U (zh) | 一种手机塑料注塑模具 | |
| CN220219319U (zh) | 一种玻纤板材的手机后盖热压成型模具 | |
| CN216656288U (zh) | 一种异形阀体锻造模具 | |
| CN218615143U (zh) | 一种小型家用热水器配件生产用的高精度钣金模具 | |
| CN217670768U (zh) | 一种散热性能好的注塑模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20201009 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |