CN211588639U - 构件钻孔快速定位工装组件 - Google Patents
构件钻孔快速定位工装组件 Download PDFInfo
- Publication number
- CN211588639U CN211588639U CN202020078884.3U CN202020078884U CN211588639U CN 211588639 U CN211588639 U CN 211588639U CN 202020078884 U CN202020078884 U CN 202020078884U CN 211588639 U CN211588639 U CN 211588639U
- Authority
- CN
- China
- Prior art keywords
- drilling
- component
- plate
- positioning
- tool assembly
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000005553 drilling Methods 0.000 title claims abstract description 39
- 230000007704 transition Effects 0.000 claims description 5
- 238000010923 batch production Methods 0.000 abstract description 5
- 238000005516 engineering process Methods 0.000 abstract description 2
- 238000000034 method Methods 0.000 description 3
- 238000003754 machining Methods 0.000 description 2
- 238000004519 manufacturing process Methods 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
Images




Landscapes
- Drilling And Boring (AREA)
Abstract
构件钻孔快速定位工装组件,涉及钻孔加工技术领域,其包括定位件、磁铁、两个楔形块、与构件待钻孔面相匹配且带有多个孔位的模板以及多根与孔位相匹配的插销,所述定位件包括用于搭靠在工件顶面上的横板和用于贴靠工件待加钻孔面的竖板,所述竖板上开设有多个定位孔。本实用新型可快速并精确定位出构件的钻孔位,批量生产时可在很大程度上降低工人的劳动强度,并且使用灵活,占用空间小。
Description
技术领域
本实用新型涉及钻孔加工技术领域,尤其指一种构件钻孔快速定位工装组件。
背景技术
在机械加工生产领域中,经常需要对一些钢构构件进行钻孔,对于H型构件或箱型构件等产品来说,由于体积相对较大,其钻孔位置的确定直接关系到了钻孔加工的精确度。
传统的钻孔定位方法是在这些构件上直接采用笔尺画线标记的形式来将应的钻孔位示出,这种方式下的生产效率非常低,工人劳动强度也较大,无法满足批量生产,并且钻孔位置不够精确。若采用工装夹具来对这些构件进行装夹以定位钻孔位置,则需耗费较大的成本去设计大型的定位夹具体,其不仅使用不够灵活,而且对于不同的构件则还需要设计不同的夹具体,不仅如此,制造多套夹具体会加大占用空间。
实用新型内容
本实用新型的目的在于提供一种构件钻孔快速定位工装组件,可快速并精确定位出构件的钻孔位,批量生产时可在很大程度上降低工人的劳动强度,并且使用灵活,占用空间小。
为了解决上述技术问题,本实用新型采用如下技术方案:一种构件钻孔快速定位工装组件,包括定位件、磁铁、两个楔形块、与构件待钻孔面相匹配且带有多个孔位的模板以及多根与孔位相匹配的插销,所述定位件包括用于搭靠在工件顶面上的横板和用于贴靠工件待加钻孔面的竖板,所述竖板上开设有多个定位孔。
优选地,所述插销为楔形插销。
更优选地,所述插销的数量为两根。
更优选地,所述定位孔的数量为至少两个。
更优选地,所述横板和竖板垂直连接并形成L型的所述定位件。
或者优选地,所述横板垂直连接有一块过渡板,所述竖板呈竖直状并固定连接于过渡板的内壁面,所述横板和竖板之间设有间隙。
本实用新型的有益效果在于:通过定位件与磁铁可预先在工件的待钻孔面上定位出至少两个钻孔部位,然后将这些部位的孔加工出来再将定位件和磁铁取下,由于模板与工件的待钻孔面是相匹配的,在同一种工件上能够通用,因此当一个工件已经加工出两个成型孔之后,可将模板贴靠于工件的待钻孔面,然后使用插销插入模板的孔位和对应的工件上的成型孔中,两个插销定位两组孔位和成型孔,即可将整块模板定位连接在工件的待钻孔面上了,后续的加工工作只需对着模板上的孔位依次进行钻孔即可,使用该套工装组件可快速并精确定位出构件的钻孔位,批量生产时可在很大程度上降低工人的劳动强度,并且定位板可适用于不同的构件上,使用灵活,体积小巧,而模板由于呈板状,因此占用空间也较小。
附图说明
图1为本实用新型实施例1中定位板定位在箱型构件上的整体结构示意图;
图2为实施例1中箱型构件的待钻孔面上已加工出成型孔后的示意图;
图3为实施例1中通过插销将模板定位到箱型构件上的示意图;
图4为实施例1中通过楔形块调整定位板位置的示意图;
图5为实施例1中定位板的整体结构示意图;
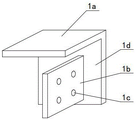
图6为本实用新型实施例2中定位板的整体结构示意图;
图7为实施例2中定位板定位在H型构件上的整体结构示意图;
图8为实施例2中通过插销将模板定位到H型构件上的示意图。
附图标记为:
1——定位板 1a——横板 1b——竖板
1c——定位孔 1d——过渡板 2——磁铁
3——楔形块 4——模板 5——插销
6——成型孔 7——箱型构件 8——H型构件。
具体实施方式
为了便于本领域技术人员的理解,下面结合实施例与附图对本实用新型作进一步的说明,实施方式提及的内容并非对本实用新型的限定。
需要提前说明的是,在本实用新型中,除非另有明确的规定和限定,术语“安装”、“相连”、“连接”、“固定” 等术语应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通。对于本领域的普通技术人员而言,可以根据具体情况理解上述术语在本实用新型中的具体含义。
此外,在本实用新型中,除非另有明确的规定和限定,第一特征在第二特征“上”或“下”可以包括第一和第二特征直接接触,也可以包括第一和第二特征不是直接接触而是通过它们之间的另外的特征接触。而且,第一特征在第二特征“之上”、“上方”和“上面”包括第一特征在第二特征正上方和斜上方,或仅仅表示第一特征水平高度高于第二特征。第一特征在第二特征“之下”、“下方”和“下面”包括第一特征在第二特征正下方和斜下方,或仅仅表示第一特征水平高度小于第二特征。术语“上”、“下”、“前”、“后”、“左”、“右”、“竖直”、“水平”、“顶”、“底”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。
实施例1
如图1-5所示,构件钻孔快速定位工装组件,包括定位件1、磁铁2、两个楔形块3、与构件待钻孔面相匹配且带有多个孔位的模板4以及多根与孔位相匹配的插销5,定位件1包括用于搭靠在工件顶面上的横板1a和用于贴靠工件待加钻孔面的竖板1b,竖板1b上开设有多个定位孔1c。
作为优选地,插销5为楔形插销,并且插销5的数量为两根。
作为更优选地,定位孔1c的数量为至少两个。
作为更优选地,横板1a和竖板1b垂直连接并形成L型的定位件1。
另外,本实施例还提供一种上述构件钻孔快速定位工装组件的使用方法,以供本领域的技术人员参考,其具体包括以下步骤:
S1,将定位件1的横板1a搭靠在工件的顶面,并使竖板1a贴靠于工件的待钻孔面。
S2,调整竖板1a的侧边沿,使之与工件的待钻孔面的侧边沿对齐,然后用磁铁2将横板1a与工件的顶面彼此吸住。
S3,使用钻孔工具从定位孔1c的位置对工件进行钻孔,从而在工件的待钻孔面上形成多个成型孔6。
S4,取下定位件1和磁铁2,将模板4贴靠于工件的待钻孔面并使二者对齐,然后使用插销5同时插入模板4上的孔位和工件上对应的成型孔6,通过两个插销5分别定位一组对应的孔位和成型孔6,从而可将模板4定位在工件上,并使模板4上的孔位对准工件待钻孔面上其余的待钻孔部位。
上述实施方式提供的构件钻孔快速定位工装,通过定位件1与磁铁2可预先在工件(如图1所示的箱型构件7)的待钻孔面上定位出至少两个钻孔部位,然后将这些部位的孔加工出来再将定位件1和磁铁2取下,由于模板4与工件的待钻孔面是相匹配的,在同一种工件上能够通用,因此当一个工件已经加工出两个成型孔6之后,可将模板4贴靠于工件的待钻孔面,然后使用插销5插入模板4的孔位和对应的工件上的成型孔6中,两个插销5定位两组孔位和成型孔6,即可将整块模板4定位连接在工件的待钻孔面上了,后续的加工工作只需对着模板4上的孔位依次进行钻孔即可。
使用该套工装组件可快速并精确定位出构件的钻孔位,批量生产时可在很大程度上降低工人的劳动强度,并且定位板1可适用于不同的构件上,使用灵活,体积小巧,而模板4由于呈板状,因此占用空间也较小。
需要说明的是,对于一些种类的构件而言,其待钻孔面的顶部边沿的孔位与该构件的侧边沿的间距是固定的,即多种构件的待钻孔位与各自构件的边沿间距是一致的,再者各孔位的间距也是一致的(区别可能仅在于待钻孔面的面积大小不同),因此定位板1能够在多种构件上实现通用,那么对于本领域技术人员而言,上述实施例中的定位板1在设计定位孔1c的位置时,只需保证竖板1b的顶部边沿的定位孔1c与竖板1b侧边沿的间距在指定大小即可。
作为优选地,在本实施例提供的方法中,也可预先在工件的待钻孔面的顶部边沿处用笔尺画线的方式标识出第一个加工部位,这样在安装定位板1时能够参考标识部位来精调定位孔1c的位置,从而进一步提高定位的精度度,减少偏差。而若竖板1b上的定位孔1c与标识部位之间存在偏差,除了左右移动定位板1之外,还可使用两块楔形块3分别从横板1a的两侧插入横板1a与工件的顶面之间(如图4所示),从而调整定位孔1c的高度位置,然后再用磁铁2将竖板1b与工件彼此吸住(竖板1b上除了必要的两个定位孔1c的位置之外可留有足够的空间来容纳磁铁2,只要不挡住必要的两个定位孔1c即可),从而使该定位工装组件能够更好的适应工件。
实施例2
如图6-8所示,本实施例与实施例1的不同之处仅在于定位板1的结构不同,具体来说,对于本实施例的定位板1,其横板1a垂直连接有一块过渡板1d,竖板1b呈竖直状并固定连接于过渡板1d的内壁面,横板1a和竖板1b之间设有间隙,该结构的定位板1是为了更好的适应于H型构件,如图7所示,由于H型构件的待钻孔面位于内侧中部,因此使用定位板1定位在该工件上之后,过渡板1d可抵靠在H型构件的前端,而竖板1b则可伸入到H型构件的中部并贴靠于待钻孔面,因此后续钻孔加工步骤与实施例1一致。
上述实施例为本实用新型较佳的实现方案,除此之外,本实用新型还可以其它方式实现,在不脱离本技术方案构思的前提下任何显而易见的替换均在本实用新型的保护范围之内。
为了让本领域普通技术人员更方便地理解本实用新型相对于现有技术的改进之处,本实用新型的一些附图和描述已经被简化,并且为了清楚起见,本申请文件还省略了一些其它元素,本领域普通技术人员应该意识到这些省略的元素也可构成本实用新型的内容。
Claims (6)
1.构件钻孔快速定位工装组件,其特征在于:包括定位件(1)、磁铁(2)、两个楔形块(3)、与构件待钻孔面相匹配且带有多个孔位的模板(4)以及多根与孔位相匹配的插销(5),所述定位件(1)包括用于搭靠在工件顶面上的横板(1a)和用于贴靠工件待加钻孔面的竖板(1b),所述竖板(1b)上开设有多个定位孔(1c)。
2.根据权利要求1所述的构件钻孔快速定位工装组件,其特征在于:所述插销(5)为楔形插销。
3.根据权利要求2所述的构件钻孔快速定位工装组件,其特征在于:所述插销(5)的数量为两根。
4.根据权利要求3所述的构件钻孔快速定位工装组件,其特征在于:所述定位孔(1c)的数量为至少两个。
5.根据权利要求4所述的构件钻孔快速定位工装组件,其特征在于:所述横板(1a)和竖板(1b)垂直连接并形成L型的所述定位件(1)。
6.根据权利要求4所述的构件钻孔快速定位工装组件,其特征在于:所述横板(1a)垂直连接有一块过渡板(1d),所述竖板(1b)呈竖直状并固定连接于过渡板(1d)的内壁面,所述横板(1a)和竖板(1b)之间设有间隙。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020078884.3U CN211588639U (zh) | 2020-01-15 | 2020-01-15 | 构件钻孔快速定位工装组件 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN202020078884.3U CN211588639U (zh) | 2020-01-15 | 2020-01-15 | 构件钻孔快速定位工装组件 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN211588639U true CN211588639U (zh) | 2020-09-29 |
Family
ID=72577384
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN202020078884.3U Active CN211588639U (zh) | 2020-01-15 | 2020-01-15 | 构件钻孔快速定位工装组件 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN211588639U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111036962A (zh) * | 2020-01-15 | 2020-04-21 | 凉山中水恒岳新能源装备有限公司 | 构件钻孔快速定位工装组件及其使用方法 |
-
2020
- 2020-01-15 CN CN202020078884.3U patent/CN211588639U/zh active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111036962A (zh) * | 2020-01-15 | 2020-04-21 | 凉山中水恒岳新能源装备有限公司 | 构件钻孔快速定位工装组件及其使用方法 |
| CN111036962B (zh) * | 2020-01-15 | 2025-06-20 | 凉山中水恒岳新能源装备有限公司 | 构件钻孔快速定位工装组件及其使用方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN205414500U (zh) | 一种加工斜面孔的工艺装备 | |
| CN101985178B (zh) | 机械钻孔过程中钻孔精确定位方法 | |
| CN110153980B (zh) | 一种板材划线装置及划线方法 | |
| CN105033323A (zh) | 一种角铁类零件钻孔装置及其钻孔方法 | |
| CN213730131U (zh) | 一种支腿箱焊接工装 | |
| CN111036962A (zh) | 构件钻孔快速定位工装组件及其使用方法 | |
| CN112681740A (zh) | 一种建筑钢模板连接组件及其成型加工方法 | |
| CN204381470U (zh) | 一种新型立卧组合多轴钻床 | |
| CN203400978U (zh) | 一种u型板材汽车纵梁冲孔智能模具 | |
| CN212635038U (zh) | 一种汽车塑料样件cnc铣削工装 | |
| CN215510114U (zh) | 一种基于数控铣削加工用的多功能角度垫块 | |
| CN217044694U (zh) | 链节板双头钻孔装置 | |
| CN106112068B (zh) | 减速机矩形箱体端面钻孔定位夹具 | |
| CN213672017U (zh) | 一种用于飞机制造的长桁工装 | |
| CN211029088U (zh) | Cnc加工落料一体夹具结构 | |
| CN113977310A (zh) | 一种三坐标数控铣可加工闭角的定位夹具和工艺方法 | |
| CN209936202U (zh) | 一种前车架专用工装 | |
| CN210817559U (zh) | 一种本体多孔位双向加工设备 | |
| CN218426561U (zh) | 一种用于链条锁紧装置加工工装 | |
| CN217966008U (zh) | 一种电梯工件加工用定位装置 | |
| CN216461858U (zh) | 一种机电一体化加工定位装置 | |
| CN221289619U (zh) | 一种传动转轴加工治具 | |
| CN218341540U (zh) | 一种具有多夹持工位的零件加工用工装 | |
| CN218904430U (zh) | 顶针加工治具 | |
| CN209986273U (zh) | 一种深孔加工定位装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |