CN211361822U - 一种曲轴轴颈沉割槽圆角抛光装置 - Google Patents
一种曲轴轴颈沉割槽圆角抛光装置 Download PDFInfo
- Publication number
- CN211361822U CN211361822U CN201922104542.4U CN201922104542U CN211361822U CN 211361822 U CN211361822 U CN 211361822U CN 201922104542 U CN201922104542 U CN 201922104542U CN 211361822 U CN211361822 U CN 211361822U
- Authority
- CN
- China
- Prior art keywords
- lining tile
- fillet
- pressing block
- tile
- blocks
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images





Landscapes
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Abstract
本实用新型公开一种曲轴轴颈沉割槽圆角抛光装置,包括上衬瓦、下衬瓦、回转轴,所述上衬瓦、下衬瓦通过回转轴连接;还包括轴向定位块、压紧块、圆角压块、砂带条;所述圆角压块为2个长条形状聚氨酯块,分别固定安装在上衬瓦和下衬瓦的定位槽内,上、下衬瓦闭合成整圆后,2个圆角压块在圆周上呈180°对称分布;圆角压块仿形设置;2个轴向定位块分别通过螺钉固定安装在上、下衬瓦定位槽的一端面,将砂带条一端穿过轴向定位块和圆角压块之间,砂带条另一端穿过压紧块和圆角压块之间;本实用新型的优点是:实现了曲轴轴颈沉割槽圆角整体抛光,满足了曲轴轴颈沉割槽圆角抛光的生产需要,具有较好的应用前景。
Description
技术领域
本实用新型涉及曲轴加工领域,具体说是一种用于曲轴的抛光装置。
背景技术
曲轴是发动机中的关键部件,曲轴的断裂故障大部分原因是轴颈圆角表面加工粗糙,圆角尺寸控制不好,因而曲轴工作时在轴颈圆角处就产生较大的应力集中,并缩短了曲轴的疲劳寿命。对船用曲轴的轴颈圆角经常设计成沉割槽圆角的形式,其作用是降低曲轴在发动机运转过程中在曲轴轴颈圆角部位的应力集中。此种曲轴轴颈沉割槽圆角需要在车削或铣削加工后,对其圆弧表面再进行抛光处理,现有的方法是将曲轴吊放到抛光机床上,两端定位夹紧后曲轴沿主轴中心旋转;手持风扳机带动千叶轮转动抛光曲轴各个轴颈沉割槽圆角;根据沉割槽圆角上的不同圆弧尺寸需要选择不同直径的千叶轮来抛光,圆角各部位抛光量不均匀,圆角尺寸控制不好,生产效率较低。因此,迫切需要一种能够提高生产效率,加工质量稳定的抛光方式满足生产的需要。
发明内容
为解决上述技术问题,本实用新型的目的是提供曲轴轴颈沉割槽圆角抛光装置,具体技术内容如下:
一种曲轴轴颈沉割槽圆角抛光装置,包括上衬瓦、下衬瓦、回转轴,所述上衬瓦、下衬瓦通过回转轴连接,上、下衬瓦以回转轴为轴心旋转实现闭合、张开;还包括轴向定位块、压紧块、圆角压块、砂带条;所述圆角压块为2个长条形状聚氨酯块,分别固定安装在上衬瓦和下衬瓦的定位槽内,上、下衬瓦闭合成整圆后,2个圆角压块在圆周上呈180°对称分布;圆角压块朝向曲轴轴颈和轴颈沉割槽圆角部分,为根据曲轴轴颈圆弧及轴颈沉割槽圆角的圆弧形状仿形设置; 2个轴向定位块分别通过螺钉固定安装在上、下衬瓦定位槽的一端面,起到限制圆角压块轴向移动作用,同时将砂带条一端穿过轴向定位块和圆角压块之间,通过拧紧的螺钉夹紧砂带条;2个压紧块分别通过螺钉连接,分别固定安装在上衬瓦和下衬瓦定位槽的另一端面,将砂带条另一端穿过压紧块和圆角压块之间,通过螺钉夹紧砂带条起到固定作用;还包括手柄、绳套,2个手柄通过螺纹分别连接在上下衬瓦上,上、下衬瓦闭合后,用绳套套在个手柄上。
上衬瓦两端设计有凸缘,下衬瓦两端设计与之对应的凹槽,上、下衬瓦闭合后凸缘和凹槽配合起到限位作用。
本实用新型的优点是:实现了曲轴轴颈沉割槽圆角整体抛光,圆角抛光量均匀,质量稳定,生产效率高,满足了曲轴轴颈沉割槽圆角抛光的生产需要,具有较好的应用前景。
附图说明
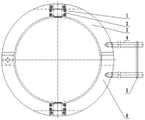
图1-1为本实用新型的结构示意图;
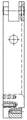
图1-2为图1-1的左视图;
图1-3为图1-1的俯视图;
图2-1为上衬瓦示意图;
图2-2为图2-1的左视图;
图3-1为下衬瓦示意图;
图3-2为图3-1的左视图;
图4-1为圆角压块示意图;
图4-2为图4-1中A-A位置的剖视图;
图5为圆角压块衬垫砂带条放置在沉割槽圆角示意图。
具体实施方式
下面结合附图具体说明本发明,如图所示,包括上衬瓦3、下衬瓦6、回转轴11,所述上衬瓦3、下衬瓦6通过回转轴11连接,上、下衬瓦以回转轴为轴心旋转实现闭合、张开;上衬瓦两端设计有凸缘,下衬瓦两端设计与之对应的凹槽,上、下衬瓦闭合后凸缘和凹槽配合起到限位作用;包括轴向定位块2、压紧块7、圆角压块9、砂带条 10,所述圆角压块9为2个长条形状聚氨酯块,分别固定安装在上衬瓦3和下衬瓦6的定位槽内,上、下衬瓦闭合成整圆后,2个圆角压块在圆周上呈180°对称分布;圆角压块9朝向曲轴轴颈和轴颈沉割槽圆角部分,为根据曲轴轴颈圆弧及轴颈沉割槽圆角的圆弧形状仿形设置;2个轴向定位块2分别通过螺钉1连接,固定安装在上、下衬瓦定位槽的一端面,起到限制圆角压块9轴向移动作用,同时将砂带条一端穿过轴向定位块2和圆角压块9之间,拧紧螺钉2夹紧砂带条起到固定作用;2个压紧块7分别通过螺钉8连接,分别固定安装在上衬瓦3和下衬瓦6定位槽的另一端面,将砂带条10一端穿过压紧块7和圆角压块9之间,拧紧螺钉8夹紧砂带条10起到固定作用;包括手柄4、绳套5,2个手柄4通过螺纹分别连接在上下衬瓦上,上、下衬瓦闭合后,用绳套套在2个手柄上。
本实用新型的工作原理是:将砂带条砂砾面朝外一端穿过轴向定位块后拧紧螺钉固定;将圆角压块放入上、下衬瓦的定位槽内,圆角压块不是轴颈圆角形状的一端挤压砂带条靠紧轴向定位块,将砂带条另一端穿过压紧块后调整砂带条松紧,使砂带条平整贴靠在圆角压块表面,再拧紧螺钉固定,此时砂带条形状和曲轴轴颈圆角一致;使用时,将曲轴吊放到抛光机床上,两端定位夹紧后,将轴颈沉割槽圆角抛光装置张开上衬瓦放置在轴颈沉割槽圆角上,圆角压块衬垫砂带条和沉割槽圆角贴合,将两个手柄合并,上、下衬瓦闭合,上、下衬瓦凸缘和凹槽配合在一起,2个圆角压块位置都位于轴颈沉割槽圆角上;圆角压块根据轴颈沉割槽圆角上的不同圆弧尺寸仿形设置,砂带条能够很好的贴合在整个沉割槽圆角上。两个圆角压块对称180°分布在整个轴颈沉割槽圆角抛光装置上,抛光受力均匀;在手柄上套上绳套,调试绳套在手柄上的远近距离,调整圆角压块抛光压力。调整后启动机床,手柄搭在机床导轨上,曲轴和轴颈沉割槽圆角抛光装置相对转动,实现对曲轴轴颈沉割槽圆角整体抛光,轴颈沉割槽圆角抛光量均匀,抛光过程稳定,轴颈沉割槽圆角尺寸质量稳定,生产效率高满足生产的需要。
Claims (2)
1.一种曲轴轴颈沉割槽圆角抛光装置,其特征在于:包括上衬瓦、下衬瓦、回转轴,所述上衬瓦、下衬瓦通过回转轴连接,上、下衬瓦以回转轴为轴心旋转实现闭合、张开;还包括轴向定位块、压紧块、圆角压块、砂带条;所述圆角压块为2个长条形状聚氨酯块,分别固定安装在上衬瓦和下衬瓦的定位槽内,上、下衬瓦闭合成整圆后,2个圆角压块在圆周上呈180°对称分布;圆角压块朝向曲轴轴颈和轴颈沉割槽圆角部分,为根据曲轴轴颈圆弧及轴颈沉割槽圆角的圆弧形状仿形设置;2个轴向定位块分别通过螺钉固定安装在上、下衬瓦定位槽的一端面,起到限制圆角压块轴向移动作用,同时将砂带条一端穿过轴向定位块和圆角压块之间,通过拧紧的螺钉夹紧砂带条;2个压紧块分别通过螺钉连接,分别固定安装在上衬瓦和下衬瓦定位槽的另一端面,将砂带条另一端穿过压紧块和圆角压块之间,通过螺钉夹紧砂带条起到固定作用;还包括手柄、绳套,2个手柄通过螺纹分别连接在上下衬瓦上,上、下衬瓦闭合后,用绳套套在个手柄上。
2.根据权利要求1所述的曲轴轴颈沉割槽圆角抛光装置,其特征在于:上衬瓦两端设计有凸缘,下衬瓦两端设计与之对应的凹槽,上、下衬瓦闭合后凸缘和凹槽配合起到限位作用。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201922104542.4U CN211361822U (zh) | 2019-11-29 | 2019-11-29 | 一种曲轴轴颈沉割槽圆角抛光装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201922104542.4U CN211361822U (zh) | 2019-11-29 | 2019-11-29 | 一种曲轴轴颈沉割槽圆角抛光装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN211361822U true CN211361822U (zh) | 2020-08-28 |
Family
ID=72162962
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201922104542.4U Active CN211361822U (zh) | 2019-11-29 | 2019-11-29 | 一种曲轴轴颈沉割槽圆角抛光装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN211361822U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112497020A (zh) * | 2020-11-27 | 2021-03-16 | 镇江市高等专科学校 | 一种哈呋式曲轴粗抛光瓦 |
| CN112873020A (zh) * | 2019-11-29 | 2021-06-01 | 辽宁五一八内燃机配件有限公司 | 一种预调整压力的抛光装置 |
-
2019
- 2019-11-29 CN CN201922104542.4U patent/CN211361822U/zh active Active
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112873020A (zh) * | 2019-11-29 | 2021-06-01 | 辽宁五一八内燃机配件有限公司 | 一种预调整压力的抛光装置 |
| CN112873020B (zh) * | 2019-11-29 | 2025-02-18 | 辽宁五一八内燃机配件有限公司 | 一种预调整压力的抛光装置 |
| CN112497020A (zh) * | 2020-11-27 | 2021-03-16 | 镇江市高等专科学校 | 一种哈呋式曲轴粗抛光瓦 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN100553880C (zh) | 砂带无心磨削与研抛的粗/精加工一体化加工装置 | |
| CN207953468U (zh) | 一种设有涨紧机构的砂带砂盘机 | |
| CN209681862U (zh) | 一种带浮动的便携式砂带机 | |
| CN104385099A (zh) | 曲轴轴颈研磨装置 | |
| CN207344280U (zh) | 止裂孔孔边打磨装置 | |
| CN112873020A (zh) | 一种预调整压力的抛光装置 | |
| CN101462246B (zh) | 特种轴承套圈滚道表面的光整研磨加工方法 | |
| CN102658392A (zh) | 一种钢板边缘r2凸圆角铣边机 | |
| CN204819072U (zh) | 一种数控弯头外抛光机 | |
| CN204325828U (zh) | 一种轨道打磨机 | |
| CN215281348U (zh) | 车床用复合抛光装置 | |
| CN210066386U (zh) | 一种高效的钢轨打磨机 | |
| CN202763626U (zh) | 一种适于木料的变截面外圆柱表面砂光机 | |
| CN205734242U (zh) | 一种硬质合金倒角圆片刀 | |
| CN106737024A (zh) | 磨砂机 | |
| CN207840908U (zh) | 一种自动上下位移砂头 | |
| CN213258592U (zh) | 一种用于船用曲轴沉切轴颈圆角的磨削装置 | |
| CN206536319U (zh) | 磨砂机 | |
| CN211916306U (zh) | 一种船用曲轴曲拐轴颈沉割圆角磨削装置 | |
| CN103801744A (zh) | 一种工业级气动铣边机 | |
| CN202701929U (zh) | 坯件端面打磨机 | |
| CN203679372U (zh) | 一种工业级气动铣边机 | |
| CN210232545U (zh) | 一种硬质合金产品磨削工装 | |
| CN217413610U (zh) | 一种多功能磨料砂轮 | |
| CN201329525Y (zh) | 研磨特种套圈的加工装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |