CN211334392U - 暗抽抽芯机构及多腔注塑模具 - Google Patents
暗抽抽芯机构及多腔注塑模具 Download PDFInfo
- Publication number
- CN211334392U CN211334392U CN201921787297.5U CN201921787297U CN211334392U CN 211334392 U CN211334392 U CN 211334392U CN 201921787297 U CN201921787297 U CN 201921787297U CN 211334392 U CN211334392 U CN 211334392U
- Authority
- CN
- China
- Prior art keywords
- pulling mechanism
- core
- slider
- injection mold
- shovel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Landscapes
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
本实用新型公开了一种暗抽抽芯机构及多腔注塑模具,暗抽抽芯机构包括滑块、铲机、斜导柱、暗抽块和传动块,传动块可水平滑动地设置在动模板上并位于滑块与暗抽块之间,其一端与滑块固连,另一端具有与斜孔的倾斜方向相反的倾斜端面,倾斜端面上形成有第一导滑部,暗抽块的底端上形成有与第一导滑部相适配的第二导滑部,第二导滑部与第一导滑部滑动配合。本实用新型暗抽抽芯机构及多腔注塑模具,暗抽抽芯机构结构简单、动作顺畅,具有此暗抽抽芯机构的多腔注塑模具在提高注塑产品生产效率的同时,稳定性好,且相比现有由浮动模板驱动抽芯动作的多腔注塑模具,模具结构尺寸小,安全可靠。
Description
技术领域
本实用新型属于注塑模具技术领域,具体涉及用于空调内机罩壳多腔注塑成型的暗抽抽芯机构结构改进及包括有该暗抽抽芯机构的多腔注塑模具。
背景技术
一些注塑产品比如空调罩壳,因结构复杂,通常采用单腔模具生产,生产效率低,且随着消费者审美的提高,有的注塑产品上通常会有倒扣结构,比如空调罩壳在出风口处具有弧形的倒扣结构,为成型此倒扣并方便成型后脱模,模具上通过设置暗抽机构(也称内抽机构)进行抽芯。现有机构中,原模具出风口处的暗抽块2的抽芯动作是采用整个动模浮动结构,如图1所示,垫板1固定在动模板上,连接块3固定在垫板1的上表面上,垫板1的上表面上具有向下倾斜的斜面,斜面上具有工字槽,暗抽块2位于连接块3的上方与连接块3的工字槽滑动配合,使得暗抽块2可沿连接块3的倾斜上表面上下滑动,工字槽连接块3向上贯穿浮动模板5,垫板1和浮动模板5之间设置有弹簧4进行连接,开模时,浮动模板5在弹簧4作用下向上浮动与垫板1先分离,进而通过连接块3对暗抽块2提供拨动力,带动暗抽块2斜向下移动脱离产品上的倒扣。
这种模具结构适合生产结构简单的产品,但是当产品结构复杂且需要增加型腔以实现多腔注塑来提高生产效率时,首先浮动模板的长宽尺寸要增大至少一倍,由于浮动模板是个动作部件,其长宽尺寸加大,势必使其稳定性减弱,相应模具结构稳定性减弱,为保证模具结构的稳定性,则需要进一步增大浮动模板的厚度,从而使得注塑模具整个体积加大,则对注塑机的要求进一步提高,比如注塑机的尺寸、注塑压力吨位要求相应提高,注塑成本大大提高,比如原有单腔注塑模具需要约800吨的注塑机,改为两腔后需要约1600吨的注塑机;且传统模具结构中浮动模板需要靠定模强压复位,浮动模板尺寸增大,增加了生产时的危险,生产时很容易卡滞导致生产停顿。
本背景技术所公开的上述信息仅仅用于增加对本申请背景技术的理解,因此,其可能包括不构成本领域普通技术人员已知的现有技术。
实用新型内容
本实用新型针对现有技术中多腔注塑模具暗抽抽芯机构存在的上述技术问题,提供一种新型的暗抽抽芯机构及多腔注塑模具,暗抽抽芯机构结构简单、动作顺畅,具有此暗抽抽芯机构的多腔注塑模具在提高注塑产品生产效率的同时,稳定性好,且相比现有由浮动模板驱动抽芯动作的多腔注塑模具,模具结构尺寸小,安全可靠。
为实现上述实用新型目的,本实用新型所提出的暗抽抽芯机构采用下述技术方案予以实现:
一种暗抽抽芯机构,包括:
滑块,其上形成有斜孔,所述滑块可水平滑动地设置在注塑模具的动模板上;
铲机,其固定在注塑模具的静模板上,用于模具合模时压紧和定位所述滑块;
斜导柱,其固定在所述静模板上,用于与所述斜孔配合以在模具开合模时驱动所述滑块水平移动;
暗抽块,用于成型注塑件上的倒扣;
传动块,其可水平滑动地设置在所述动模板上并位于所述滑块与所述暗抽块之间,其一端与所述滑块固连,另一端具有与所述斜孔的倾斜方向相反的倾斜端面,所述倾斜端面上形成有与所述倾斜端面倾斜方向一致的第一导滑部;
所述暗抽块的底端上形成有与所述第一导滑部相适配的第二导滑部,所述第二导滑部与所述第一导滑部滑动配合。
所述滑块包括水平部和于所述水平部的一侧与所述水平部固连的倾斜部,所述铲机的底面与所述水平部的顶面贴合,所述斜孔形成在所述水平部上;所述倾斜部具有倾斜侧面,所述倾斜侧面的倾斜方向与所述斜孔的倾斜方向一致,所述铲机具有与所述倾斜侧面适配贴合的倾斜侧面。
所述铲机及所述斜导柱沿所述滑块的长度方向间隔设置多个,且所述铲机与所述斜导柱一一对应,所述铲机上具有斜孔,所述斜导柱插设穿过所述铲机的斜孔。
所述动模板的顶面上形成有用于容置所述传动块的凹槽,所述传动块可水平滑动地置于所述凹槽内。
所述水平部与所述动模板的顶面贴合,所述倾斜部位于所述传动块的顶面上并与所述传动块固定连接。
所述传动块的顶面上形成有定位部,用于对所述倾斜部远离所述水平部的一侧进行定位。
所述第一导滑部为工字槽或燕尾槽。
本实用新型还提出了一种多腔注塑模具,包括:
静模板;
动模板,其位于所述静模板的下方,与所述静模板配合形成至少两个成型区域;
暗抽抽芯机构,其与所述成型区域一一对应设置,用于实现在所述成型区域成型的注塑件的倒扣抽芯;
所述暗抽抽芯机构为上述的暗抽抽芯机构。
所述成型区域的数量为两个,以所述多腔注塑模具的宽度中心线为基准对称设置,相应地,所述暗抽抽芯机构的数量为两套,以所述多腔注塑模具的宽度中心线为基准对称设置。
与现有技术相比,本实用新型的优点和积极效果是:
本实用新型暗抽抽芯机构及多腔注塑模具,暗抽抽芯机构结构简单、动作顺畅,具有此暗抽抽芯机构的多腔注塑模具在提高注塑产品生产效率的同时,稳定性好,且相比现有由浮动模板驱动抽芯动作的多腔注塑模具,模具结构尺寸小,安全可靠。
结合附图阅读本实用新型的具体实施方式后,本实用新型的其他特点和优点将变得更加清楚。
附图说明
为了更清楚地说明本实用新型实施例中的技术方案,下面将对实施例中所需要使用的附图作一简单地介绍,显而易见地,下面描述中的附图是本实用新型的一些实施例,对于本领域普通技术人员来讲,在不付出创造性劳动的前提下,还可以根据这些附图获得其他的附图。
图1 为现有技术单模腔注塑模具暗抽抽芯机构的结构示意图;
图2为本实用新型实施例中两腔注塑注塑的结构示意图;
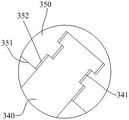
图3为图2中I部结构放大示意图。
图4为图3中A-A剖视结构示意图。
具体实施方式
为了使本实用新型的目的、技术方案及优点更加清楚明白,以下将结合附图和实施例,对本实用新型作进一步详细说明。
需要说明的是,在本实用新型的描述中,术语“上”、“下”、“顶”、“底”等指示的方向或位置关系的术语是基于附图所示的方向或位置关系,这仅仅是为了便于描述,而不是指示或暗示所述装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。此外,术语“第一”、“第二”仅用于描述目的,而不能理解为指示或暗示相对重要性。
参照图2和图3,图2、图3示例性地图示了一种多腔注塑模具,具体为一空调内机罩壳注塑模具,其包括静模部分100、动模部分200和暗抽抽芯机构300,静模部分100包括静模板110,动模部分200包括动模板210,动模部分200位于静模部分100的下方,动模板210位于静模板110的下方并与静模板110配合形成两个成型区域400,用于同一模具同时成型两个注塑件,以提高生产效率,相应地,暗抽抽芯机构300与成型区域400一一对应设置,用于成型区域400注塑件上的倒扣;当然,还包括热流道系统、顶出系统等注塑模具通用结构,在此不再赘述。
具体地,如图2和图3所示,本实施例中暗抽抽芯机构300包括滑块310、铲机320(也称滑块反锁块)、斜导柱330、暗抽块340和传动块350,滑块310上形成有斜孔311,且滑块310可水平滑动地设置在动模板210上;铲机320固定在静模板110上,用于模具合模时压紧和定位滑块310;斜导柱330也固定在静模板110上,用于与滑块310上的斜孔311配合以在模具开合模时驱动滑块310水平移动;暗抽块340用于实现倒扣的成型;传动块350可水平滑动地设置在动模板210上并位于滑块310与暗抽块340之间,其一端与滑块310固连为一起,另一端具有与斜孔311的倾斜方向相反的倾斜端面351,倾斜端面351上形成有与倾斜端面351倾斜方向一致的第一导滑部352;暗抽块340的底端上形成有与第一导滑部352相适配的第二导滑部341,第二导滑部341与第一导滑部352滑动配合,参照图4,图4中所示第一导滑部352为工字槽或燕尾槽,相应地,第二导滑部341为工字凸起导轨或燕尾状导轨。
本实施例中,如图1至图4所示,其两处暗抽抽芯机构300的动作原理是:模具开模时,动模部分200整体向下移动,静模部分100静止不动,则斜导柱330、铲机320静止不动,动模部分200与静模部分100分离,铲机320与滑块310分离,滑块310脱离铲机320的压紧和定位,由于斜导柱330与动模板210上的滑块310的斜孔311配合,斜导柱330静止不动,则驱动滑块310向远离模具中心的方向移动,带动传动块350向远离模具中心的方向移动,由于暗抽块340的第二导滑部341与传动块350的第一导滑部352滑动配合,则传动块350向远离模具中心的方向移动时驱动暗抽块340下降,以实现倒扣处抽芯。
本实施例中暗抽抽芯机构300中无浮动模板,是通过开模时斜导柱330驱动滑块310及传动块350的水平滑动最终实现暗抽块340的斜向上下移动,各部件连接结构及传动连接结构简单,各部件体积小、重量小,运行时不易出现卡滞,成型可靠性高;相应地,具有本实施例暗抽抽芯机构300的多腔注塑模具在提高注塑产品生产效率的同时,相比现有由浮动模板驱动抽芯动作的多腔注塑模具,模具结构尺寸小,体积小,安全可靠,稳定性好,对注塑机的要求低。
本实施例中如上所述成型区域400的数量为两个,以多腔注塑模具的宽度中心线为基准对称设置,以同时成型两个相同空调罩壳,相应地,暗抽抽芯机构300的数量为两套,以多腔注塑模具的宽度中心线为基准对称设置。
为尽可能减小整个模具的厚度尺寸,滑块310包括水平部312和于水平部312的一侧与水平部312固连的倾斜部313,合模状态时,铲机320的底面与水平部312的顶面贴合,斜孔311形成在滑块310的水平部312上;倾斜部313具有倾斜侧面314,倾斜侧面314的倾斜方向与斜孔311的倾斜方向一致,铲机320具有与倾斜侧面314适配贴合的倾斜侧面,合模状态时,铲机320的倾斜侧面与滑块310的倾斜侧面314适配贴合。合模状态时,铲机320一方面以其底面压住滑块310的水平部312,另一方面通过其倾斜侧面压住滑块310的倾斜侧面314,提高了对滑块310的压紧力,使得对滑块310定位可靠。
进一步地,对于空调内机罩壳这种长度较大的注塑件,相应地其滑块310的长度较大,为对进一步提高合模状态时对滑块310定位的可靠性,铲机320及斜导柱330沿滑块310的长度方向间隔设置多个,且铲机320与斜导柱330一一对应,铲机320上具有斜孔321,斜导柱330插设穿过铲机320的斜孔321,以使结构紧凑,进而有利于减小整个模具的体积。
同样为了尽可能减小模具厚度方向上的尺寸,动模板210的顶面上形成有用于容置传动块350的凹槽211,传动块350可水平滑动地置于凹槽211内,如图3所示,避免由于增设传动块350使得模具厚度增大。
进一步地,如图3所示,滑块310的水平部312与动模板210的顶面贴合,而其倾斜部313位于传动块350的顶面上并与传动块350固定连接,则传动块350还对滑块310起到支撑作用,使其滑动动作平稳。具体地,滑块310的倾斜部313与传动块350通过螺钉与螺钉孔的配合实现连接。
为便于滑块310在传动块350顶面上的安装,在传动块350的顶面上形成有定位部,用于对倾斜部313远离水平部312的一侧进行定位。本实施例中如图3所示,该定位部为定位凸台353,滑块310与传动块350连接时,滑块310的对应侧边抵靠在定位凸台353侧面上从而实现对滑块310的定位,以方便其与传动块350的连接。
以上实施例仅用以说明本实用新型的技术方案,而非对其进行限制;尽管参照前述实施例对本实用新型进行了详细的说明,对于本领域的普通技术人员来说,依然可以对前述实施例所记载的技术方案进行修改,或者对其中部分技术特征进行等同替换;而这些修改或替换,并不使相应技术方案的本质脱离本实用新型所要求保护的技术方案的精神和范围。
Claims (9)
1.一种暗抽抽芯机构,其特征在于,包括:
滑块,其上形成有斜孔,所述滑块可水平滑动地设置在注塑模具的动模板上;
铲机,其固定在注塑模具的静模板上,用于模具合模时压紧和定位所述滑块;
斜导柱,其固定在所述静模板上,用于与所述斜孔配合以在模具开合模时驱动所述滑块水平移动;
暗抽块,用于成型注塑件上的倒扣;
传动块,其可水平滑动地设置在所述动模板上并位于所述滑块与所述暗抽块之间,其一端与所述滑块固连,另一端具有与所述斜孔的倾斜方向相反的倾斜端面,所述倾斜端面上形成有与所述倾斜端面倾斜方向一致的第一导滑部;
所述暗抽块的底端上形成有与所述第一导滑部相适配的第二导滑部,所述第二导滑部与所述第一导滑部滑动配合。
2.根据权利要求1所述的暗抽抽芯机构,其特征在于,
所述滑块包括水平部和于所述水平部的一侧与所述水平部固连的倾斜部,所述铲机的底面与所述水平部的顶面贴合,所述斜孔形成在所述水平部上;所述倾斜部具有倾斜侧面,所述倾斜侧面的倾斜方向与所述斜孔的倾斜方向一致,所述铲机具有与所述倾斜侧面适配贴合的倾斜侧面。
3.根据权利要求2所述的暗抽抽芯机构,其特征在于,
所述铲机及所述斜导柱沿所述滑块的长度方向间隔设置多个,且所述铲机与所述斜导柱一一对应,所述铲机上具有斜孔,所述斜导柱插设穿过所述铲机的斜孔。
4.根据权利要求2所述的暗抽抽芯机构,其特征在于,
所述动模板的顶面上形成有用于容置所述传动块的凹槽,所述传动块可水平滑动地置于所述凹槽内。
5.根据权利要求4所述的暗抽抽芯机构,其特征在于,
所述水平部与所述动模板的顶面贴合,所述倾斜部位于所述传动块的顶面上并与所述传动块固定连接。
6.根据权利要求5所述的暗抽抽芯机构,其特征在于,
所述传动块的顶面上形成有定位部,用于对所述倾斜部远离所述水平部的一侧进行定位。
7.根据权利要求1-6中任一项所述的暗抽抽芯机构,其特征在于,
所述第一导滑部为工字槽或燕尾槽。
8.一种多腔注塑模具,包括:
静模板;
动模板,其位于所述静模板的下方,与所述静模板配合形成至少两个成型区域;
暗抽抽芯机构,其与所述成型区域一一对应设置,用于实现在所述成型区域成型的注塑件的倒扣抽芯;
其特征在于,
所述暗抽抽芯机构为权利要求1至7中任一项所述的暗抽抽芯机构。
9.根据权利要求8所述的多腔注塑模具,其特征在于,
所述成型区域的数量为两个,以所述多腔注塑模具的宽度中心线为基准对称设置,相应地,所述暗抽抽芯机构的数量为两套,以所述多腔注塑模具的宽度中心线为基准对称设置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921787297.5U CN211334392U (zh) | 2019-10-23 | 2019-10-23 | 暗抽抽芯机构及多腔注塑模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921787297.5U CN211334392U (zh) | 2019-10-23 | 2019-10-23 | 暗抽抽芯机构及多腔注塑模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN211334392U true CN211334392U (zh) | 2020-08-25 |
Family
ID=72088746
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201921787297.5U Active CN211334392U (zh) | 2019-10-23 | 2019-10-23 | 暗抽抽芯机构及多腔注塑模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN211334392U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112659491A (zh) * | 2020-12-22 | 2021-04-16 | 珠海格力精密模具有限公司 | 多功能滑块结构及其注塑模具 |
-
2019
- 2019-10-23 CN CN201921787297.5U patent/CN211334392U/zh active Active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112659491A (zh) * | 2020-12-22 | 2021-04-16 | 珠海格力精密模具有限公司 | 多功能滑块结构及其注塑模具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN203557662U (zh) | 注塑模具 | |
| CN207140252U (zh) | 型腔斜顶抽芯机构及模具 | |
| CN221677914U (zh) | 一种注塑模具的斜抽滑块机构 | |
| CN212147402U (zh) | 注塑模具的弹针顶出机构 | |
| CN2721369Y (zh) | 模具脱模装置 | |
| CN209440687U (zh) | 一种四六分儿童座椅座框底板注塑模 | |
| CN216267386U (zh) | 一种滑块里走两面滑块t槽脱模结构 | |
| CN218286587U (zh) | 一种基于注塑模具滑块延时出模结构 | |
| CN216635260U (zh) | 一种内外同时抽芯分型的塑胶模结构 | |
| CN212554847U (zh) | 一种注塑模具的多方向脱模机构 | |
| CN223290211U (zh) | 一种无顶出机构的定距抽芯模具结构 | |
| CN111516220A (zh) | 滑块抽芯结构 | |
| CN218615239U (zh) | 一种打印机盖体的模具 | |
| CN208197467U (zh) | 一种多侧抽芯注射模具 | |
| CN209036937U (zh) | 一种具有滑槽推动抽芯机构的模具 | |
| CN218615241U (zh) | 一种双层滑块注塑模具结构 | |
| CN210501222U (zh) | 一种注塑模具倾斜滑块内部斜顶内抽机构 | |
| CN222201315U (zh) | 一种空气净化器前壳的成型模具 | |
| CN221953792U (zh) | 一种侧抽芯脱模结构 | |
| CN221417303U (zh) | 一种成型支架两侧倒扣的模具 | |
| CN221212630U (zh) | 一种具有新型抽芯结构的模具 | |
| CN201784101U (zh) | 具有滑块的模具 | |
| CN219190936U (zh) | 一种具有二次顶出机构的模具 | |
| CN220390200U (zh) | 一种公扣壳体的模具 | |
| CN218660309U (zh) | 一种具有顶升机构的托盘成型模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |