CN211305728U - 一种多工位线下调整整机快换装置 - Google Patents
一种多工位线下调整整机快换装置 Download PDFInfo
- Publication number
- CN211305728U CN211305728U CN201921184710.9U CN201921184710U CN211305728U CN 211305728 U CN211305728 U CN 211305728U CN 201921184710 U CN201921184710 U CN 201921184710U CN 211305728 U CN211305728 U CN 211305728U
- Authority
- CN
- China
- Prior art keywords
- carrying
- working
- working machine
- machine
- offline
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn - After Issue
Links
- 230000008859 change Effects 0.000 claims abstract description 10
- 238000004519 manufacturing process Methods 0.000 abstract description 52
- 229910000831 Steel Inorganic materials 0.000 description 22
- 239000010959 steel Substances 0.000 description 22
- 238000010586 diagram Methods 0.000 description 16
- 230000009471 action Effects 0.000 description 5
- 230000005540 biological transmission Effects 0.000 description 5
- 238000000034 method Methods 0.000 description 2
- 239000010960 cold rolled steel Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000008569 process Effects 0.000 description 1
- 230000001360 synchronised effect Effects 0.000 description 1
Images



Landscapes
- Automatic Assembly (AREA)
Abstract
本实用新型实施例提供一种多工位线下调整整机快换装置,包括运载轨道、两个及以上的工作机、线上工作位和线下调整位和可上下移动的运载装置。所述多个工作机上均设置有生产线工作时需要的设备,并且不同的工作机上设置有不同规格的工作设备。所述运载装置可以运载工作机实现工作机和工作机之间的相互替换,能够将生产线更换规格的工作移到线下完成,从而不占用生产线的工作时间,提高生产线的工作效率。
Description
技术领域
本发明涉及带钢生产设备技术领域,具体涉及一种多工位线下调整整机快换装置。
背景技术
在现在的冷轧钢管生产线中,生产线通常不限于一种规格钢管的的生产,通常钢管生产线可以在小范围规格内可以实现自动调整改变规格生产,但是大规格的改变规格或者改变钢管形状的改变通常无法实现,或者实现起来都非常麻烦,更换规格配制的需要的时间很长,劳动强度很大,而且有非常多的限制。所以为了更快速的实现生产线更换规格,变更品种,设计一种多工位线下调整整机快换成为了必然的需求。
发明内容
本发明实施例提供一种多工位线下调整整机快换装置,能够将生产线更换规格的工作移到线下完成,从而不占用生产线的工作时间,提高生产线的工作效率。
一方面,一种多工位线下调整整机快换装置,包括运载轨道(1),两个及以上的工作机,其中可以包括第一工作机(2)和第二工作机(3),还包括线上工作位(4)和线下调整位(5)。所述多个工作机上均设置有生产线工作时需要的设备,并且不同的工作机上设置有不同规格的工作设备。本技术方案其特征在于还包括可上下移动的运载装置(6),所述运载装置(6)可以相对于水平面上下移动,所述运载装置(6)可以运载工作机实现工作机和工作机之间的相互替换。
根据本发明实施例的一个方面,所述运载轨道(1)可以是钢轨等运输通道也可以是激光引导轨道等虚拟轨道,所述线上工作位(4)和线下调整位(5)均设置在运载轨道(1)上,所述线上工作位(4)也同时位于生产线的工作区,被运送到线上工作位(4)的工作机无需额外的调整工作即可直接参与生产线的生产工作。
根据本发明实施例的一个方面,所述两个及以上的工作机均设置在运载轨道(1)上并可沿运载轨道(1)运行。
根据本发明实施例的一个方面,所述线上工作位(4)上还设有定位装置(41),所述定位装置可以是多种可以实现固定工作机的结构,包括但不限于螺栓螺钉固定定位、止口固定定位等方式。所述定位装置(41)可用于定位正在工作的工作机,以保证工作机在生产线工作区工作时可以与生产线上其它设备完美的配合。
根据本发明实施例的一个方面,还包括升降轨道(7),所述升降轨道(7)垂直于地面,升降轨道(7)可设置在升降框架(9)上,所述升降框架(9)与地面固定,在垂直于地面的方向上延伸。所述运载装置(6)可带动工作机沿升降轨道(7)上下运动。
根据本发明实施例的一个方面,所述运载装置(6)还包括第一运载装置(61)和第二运载装置(62)并均设置在工作机上,例如第一工作机(2)上设置有第一运载装置(61),第二工作机(3)上设置有第二运载装置(62),所述运载装置(6)可以是电动吊车、齿轮齿条传动系统、气缸或液压缸传动系统等,其设置在工作机上与工作机同步移动。所述第一运载装置(61)和第二运载装置(62)均能带动工作机沿升降轨道(7)上下运动。
根据本发明实施例的一个方面,所述两个及以上的工作机均设置在运载轨道(1)上并可沿运载轨道(1)运行,同时在运载装置(6)的作用下可以脱离运载轨道(1)从而进入升降轨道(7)并沿升降轨道(7)上下运动。
根据本发明实施例的一个方面,所述线下调整位(5)设于升降轨道(7)上方,所述线上工作位(4)设于运载轨道(1)的一端,所述线下调整位(5)还设有第一锁定装置(51),所述第一锁定装置(51)可锁定被运载装置(6)运载至升降轨道(7)上方的线下调整位(5)的工作机。
根据本发明实施例的一个方面,所述线下调整位(5)设于运载轨道(1)的一端,所述线上工作位(4)设于运载轨道(1)的另一端,所述线下调整位(5)还设有第一锁定装置(51),所述第一锁定装置(51)可锁定被运载装置(6)通过运载轨道(1)运载至线下调整位(5)的工作机。
根据本发明实施例的一个方面,其特征在于还包括待机位(8),所述待机位(8)用于暂时停靠待运输的工作机,用于躲避其它工作机的运载工作。
根据本发明实施例的一个方面,所述运载装置(6)还可以包括两个及以上的运载空间,其中可包括第一运载空间(66)和第二运载空间(67),所述第一运载空间(66)内设置有第二锁定装置(661),所述第二运载空间(67)内设置有第三锁定装置(671),所述第二锁定装置(661)和第三锁定装置(671)均可锁定移动到其运载空间内的工作机。
根据本发明实施例的一个方面,所述线下调整位(5)位于所述运载装置(6)内设置的运载空间内,当被替换下来的工作机需要做线下调整时,工作机被运送到运载空间内进行线下调整工作。
附图说明
下面将参考附图来描述本发明示例性实施例的特征、优点和技术效果。
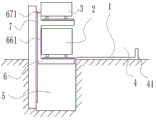
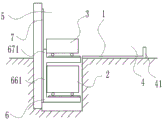
序号说明:运载轨道(1)、第一工作机(2)、第二工作机(3)、线上工作位(4)、定位装置(41)、线下调整位(5)、第一锁定装置(51)、运载装置(6)、第一运载装置(61)、第二运载装置(62)、第一运载空间(66)、第二锁定装置(661)、第二运载空间(67)、第三锁定装置(671)、升降轨道(7)、待机位(8)。
图1是本发明实施例的一种多工位线下调整整机快换装置具体实施例一第一工作机(2)正在工作状态的示意图。
图2是本发明实施例的一种多工位线下调整整机快换装置具体实施例一第一工作机(2)移除状态的示意图。
图3是本发明实施例的一种多工位线下调整整机快换装置具体实施例一第一工作机(2)和第二工作机(3)同步下移状态的示意图。
图4是本发明实施例的一种多工位线下调整整机快换装置具体实施例一第二工作机(3)完成替换状态的示意图。
图5是本发明实施例的一种多工位线下调整整机快换装置具体实施例一第一工作机(2)移动到线下调整位(5)状态的示意图。
图6是本发明实施例的一种多工位线下调整整机快换装置具体实施例二第一工作机(2)正在工作状态的示意图。
图7是本发明实施例的一种多工位线下调整整机快换装置具体实施例二第一工作机(2)移除状态的示意图。
图8是本发明实施例的一种多工位线下调整整机快换装置具体实施例二第二工作机(3)下移状态的示意图。
图9是本发明实施例的一种多工位线下调整整机快换装置具体实施例二第二工作机(3)完成替换状态的示意图。
图10是本发明实施例的一种多工位线下调整整机快换装置具体实施例二第一工作机(2)移动到升降轨道(7)状态的示意图。
图11是本发明实施例的一种多工位线下调整整机快换装置具体实施例二第一工作机(2)移动到线下调整位(5)状态的示意图。
图12是本发明实施例的一种多工位线下调整整机快换装置具体实施例四第一工作机(2)正在工作状态的示意图。
图13是本发明实施例的一种多工位线下调整整机快换装置具体实施例四第一工作机(2)移除状态的示意图。
图14是本发明实施例的一种多工位线下调整整机快换装置具体实施例四第一工作机(2)和第二工作机(3)同步下移状态的示意图。
图15是本发明实施例的一种多工位线下调整整机快换装置具体实施例四第二工作机(3)完成替换状态的示意图。
在附图中,相同的部件使用相同的附图标记。附图并未按照实际的比例绘制。
具体实施方式
下面结合附图和实施例对本发明的实施方式作进一步详细描述。以下实施例的详细描述和附图用于示例性地说明本发明的原理,但不能用来限制本发明的范围,即本发明不限于所描述的优选实施例,本发明的范围由权利要求书限定。
在本发明实施例的描述中,需要说明的是,除非另有说明,“垂直”、“平行”不只是数学意义上的绝对意义,可以理解为“大致垂直”、“大致平行”。
图1是本发明实施例的一种多工位线下调整整机快换装置具体实施例一第一工作机(2)正在工作状态的示意图。
根据图1可见,本发明实施例一的一个方面,一种多工位线下调整整机快换装置,包括运载轨道(1),两个及以上的工作机,其中可以包括且不限于第一工作机(2)和第二工作机(3),这里以第一工作机(2)和第二工作机(3)为实施例来做进一步描述。其还包括线上工作位(4)和线下调整位(5)。所述多个工作机上均设置有生产线工作时需要的设备,并且不同的工作机上设置有不同规格的工作设备。其还包括可上下移动的运载装置(6),所述运载装置(6)可以相对于水平面上下移动,所述运载装置(6)可以运载工作机实现工作机和工作机之间的相互替换。
根据本发明实施例一的一个方面,所述运载轨道(1)为两条钢轨平行设置,所述两条钢轨安装在一个坐落在地面上的支撑架上,所述第一工作机(2)和第二工作机(3)均设置有可以与所述两条钢轨相互配合的滑轮,所述滑轮和所述钢轨相互配合,驱动装置可驱动所述滑轮带动工作机运动实现第一工作机(2)和第二工作机(3)在运载轨道(1)上左右移动。
根据本发明实施例一的一个方面,如上所述的钢轨和滑轮,可以采用直线滑轨和直线滑块来代替。
根据本发明实施例一的另一个方面,所述线上工作位(4)位于运载轨道靠近生产线的一侧,所述线上工作位(4)也同时位于生产线的工作区,被运送到线上工作位(4)的工作机无需额外的调整工作即可直接参与生产线的生产工作。
根据本发明实施例的一个方面,所述线上工作位(4)上还设有定位装置(41),所述定位装置可以是多种可以实现固定工作机的结构,包括但不限于螺栓螺钉固定定位、止口固定定位、挡板定位等方式。本方案中采用挡板方式定位。所述定位装置(41)设置在所述线上工作位(4)的区域内,当工作机移动到线上工作位(4)后,为了便于精确定位工作机在生产线中的位置,将定位装置(41)的挡板设置在运载轨道(1)的端部,当工作机移动到与挡板接触后,工作机被迫停止移动,此时工作机停留的位置就是工作机在生产线中的最佳位置,以保证工作机在生产线工作区工作时可以与生产线上其它设备完美的配合。
根据本发明实施例的另一个方面,还包括升降轨道(7),所述升降轨道(7)为竖直方向设置的钢轨,所述钢轨设置在竖直插入地下的且向上延伸的钢架上。所述工作机上设置有与所述钢轨相互配合的滑块。所述滑块和钢轨配合可使工作机在升降轨道(7)上实现上下移动。所述运载装置(6)还包括第一运载装置(61)和第二运载装置(62)并均设置在工作机上,例如第一工作机(2)上设置有第一运载装置(61),第二工作机(3)上设置有第二运载装置(62),所述运载装置(6)可以是电动吊车、齿轮齿条传动系统、气缸或液压缸传动系统等,本实施方案采用齿轮齿条传动系统,在工作机一侧设置有齿轮及其驱动装置,在其设置在工作机上与工作机同步移动,在升降轨道(7)上设置有齿条,所述齿条可以与工作机上的齿轮相互啮合,工作机上的齿轮转动,即可带动工作机在升降轨道(7)上上下移动。所述第一运载装置(61)和第二运载装置(62)均能带动工作机沿升降轨道(7)上下运动。
根据本发明实施例的一个方面,所述线下调整位(5)设于升降轨道(7)上方,线下调整位(5)用于停靠替换下来的工作机,方便工作人员在此工作位上为替换下来的工作机更换新的工作设备,以便下一次替换使用。所述线下调整位(5)还设有第一锁定装置(51),所述第一锁定装置(51)可锁定被运载装置(6)运载至升降轨道(7)上方的线下调整位(5)的工作机。所述第一锁定装置(51)可以是螺栓螺钉固定、电磁铁固定或者是卡板固定,本实施方案采用的是卡板方式固定,在升降轨道(7)的相应位置上设置有可伸缩的卡板,当工作机移动到线下调整位(5)后,卡板伸出,卡板卡住并固定工作机,实现对工作机的固定定位。
根据图1至图5可见,本实施方案具体工作流程为,第一工作机(2)从生产线上撤下,第一工作机(2)在驱动装置的作用下沿着运载轨道(1)移动到升降轨道(7)位置处,而后所述第一工作机(2)上的滑块与升降轨道(7)上的钢轨相互配合且第一运载装置(61)的齿轮与升降轨道(7)上的齿条相互啮合,所述滑轮与所述运载轨道(1)脱离,所述齿轮转动,带动第一工作机(2)向下运动。同时第二工作机(3)同步跟随第一工作机(2)向下运动。当第二工作机(3)移动到其滑轮与所述运载轨道(1)相互贴合时,第一工作机(2)和第二工作机(3)均停止移动,第二工作机(3)上的滑块与升降轨道(7)脱离,第二工作机(3)上驱动装置驱动滑轮带动第二工作机(3)向线上工作位(4)移动,当第二工作机(3)移动到线上工作位(4)后定位装置(41)的挡板准确定位第二工作机(3)在生产线中的位置,此时第二工作机(3)完成了对第一工作机(2)的替换,并参与生产线的生产工作。然后第一工作机(2)向上运动到线下调整位(5),第一锁定装置(51)锁定第一工作机(2),工作人员可以利用生产线工作的时间完成对第一工作机(2)调整工作为下一次工作机的替换做好提前准备。
根据本发明的另一个实施例二,其区别于实施例一的区别技术特征在于,还包括待机位(8),所述待机位(8)设于运载轨道(1)远离生产线的一侧,所述升降轨道(7)为竖直方向设置的钢轨,所述钢轨设置在地面上且向上延伸的钢架上。所述工作机上设置有与所述钢轨相互配合的滑块。
根据图6至图11可见,实施方案二具体工作流程为,第一工作机(2)从生产线上撤下,第一工作机(2)在驱动装置的作用下沿着运载轨道(1)移动到待机位(8)位置处,同时第二工作机(3)向下运动。当第二工作机(3)移动到其滑轮与所述运载轨道(1)相互贴合时,第二工作机(3)停止移动,第二工作机(3)上的滑块与升降轨道(7)脱离,第二工作机(3)上驱动装置驱动滑轮带动第二工作机(3)向线上工作位(4)移动,当第二工作机(3)移动到线上工作位(4)后定位装置(41)的挡板准确定位第二工作机(3)在生产线中的位置,此时第二工作机(3)完成了对第一工作机(2)的替换,并参与生产线的生产工作。同时第一工作机(2)同步跟随第二工作机(3)向升降轨道(7)移动,而后所述第一工作机(2)上的滑块与升降轨道(7)上的钢轨相互配合且第一运载装置(61)的齿轮与升降轨道(7)上的齿条相互啮合,所述滑轮与所述运载轨道(1)脱离,所述齿轮转动,带动第一工作机(2)向上运动到线下调整位(5),第一锁定装置(51)锁定第一工作机(2),工作人员可以利用生产线工作的时间完成对第一工作机(2)调整工作为下一次工作机的替换做好提前准备。
根据本发明的另一个实施例三,其区别于实施例二的区别技术特征在于,所述待机位(8)设于升降轨道(7)的上方,所述线下调整位(5)设于运载轨道(1)远离生产线的一侧。
实施方案三具体工作流程中其区别于实施例二的区别技术特征在于,第一工作机(2)从生产线上撤下,第一工作机(2)在驱动装置的作用下沿着运载轨道(1)移动到升降轨道(7)位置处,而后所述第一工作机(2)上的滑块与升降轨道(7)上的钢轨相互配合且第一运载装置(61)的齿轮与升降轨道(7)上的齿条相互啮合,所述滑轮与所述运载轨道(1)脱离,所述齿轮转动,带动第一工作机(2)向上运动到待机位(8)。同时第二工作机(3)上驱动装置驱动滑轮带动第二工作机(3)从线下调整位(5)向线上工作位(4)移动,当第二工作机(3)移动到线上工作位(4)后定位装置(41)的挡板准确定位第二工作机(3)在生产线中的位置,此时第二工作机(3)完成了对第一工作机(2)的替换,并参与生产线的生产工作。此时第一工作机(2)向下运动,当第一工作机(2)移动到其滑轮与所述运载轨道(1)相互贴合时,第一工作机(2)停止移动,第一工作机(2)上的滑块与升降轨道(7)脱离,第一工作机(2)上驱动装置驱动滑轮带动第一工作机(2)移动到线下调整位(5),第一锁定装置(51)锁定第一工作机(2),工作人员可以利用生产线工作的时间完成对第一工作机(2)调整工作为下一次工作机的替换做好提前准备。
根据本发明的另一个实施例四,其区别于实施例一的区别技术特征在于,还包括第一运载空间(66)、第二锁定装置(661)、第二运载空间(67)和第三锁定装置(671),其特征在于所述运载装置(6)为设置在升降轨道(7)上的运载车所述运载车有多个运载空间,其中包含第一运载空间(66)和第二运载空间(67),所述第一运载空间(66)中设置有第二锁定装置(661),所述第二运载空间(67)中设置有第三锁定装置(671),所述第二锁定装置(661)和第三锁定装置(671)用于锁定靠近其的工作机,起到在运载装置(6)上下移动过程中稳定工作机的作用。所述运载装置(6)上设置有与所述钢轨相互配合的滑块。所述滑块和钢轨配合可使运载装置(6)在升降轨道(7)上实现上下移动。
根据本发明实施例的一个方面,所述线下调整位(5)位于所述运载装置(6)内设置的运载空间内,当被替换下来的工作机需要做线下调整时,工作机被运送到运载空间内进行线下调整工作。
根据图12至图15可见,本实施方案具体工作流程为,第一工作机(2)从生产线上撤下,第一工作机(2)在驱动装置的作用下沿着运载轨道(1)移动到第一运载空间(66)位置处,而后第二锁定装置(661)锁定第一工作机(2),运载装置(6)向下运动。同时第二工作机(3)同步跟随第一工作机(2)向下运动。当第二工作机(3)移动到其滑轮与所述运载轨道(1)可以相互贴合时,运载装置(6)停止移动,第三锁定装置(671)解锁第二工作机(3),第二工作机(3)上驱动装置驱动滑轮带动第二工作机(3)向线上工作位(4)移动,当第二工作机(3)移动到线上工作位(4)后定位装置(41)的挡板准确定位第二工作机(3)在生产线中的位置,此时第二工作机(3)完成了对第一工作机(2)的替换,并参与生产线的生产工作。第一工作机(2)被锁定在第一运载空间(66)内,工作人员可以利用生产线工作的时间完成对第一工作机(2)调整工作为下一次工作机的替换做好提前准备。
虽然已经参考优选实施例对本发明进行了描述,但在不脱离本发明的范围的情况下,可以对其进行各种改进并且可以用等效物替换其中的部件。尤其是,只要不存在结构冲突,各个实施例中所提到的各项技术特征均可以任意方式组合起来。本发明并不局限于文中公开的特定实施例,而是包括落入权利要求的范围内的所有技术方案。
Claims (10)
1.一种多工位线下调整整机快换装置,包括运载轨道(1),两个及以上的工作机,其中包括第一工作机(2)和第二工作机(3),线上工作位(4)和线下调整位(5),其特征在于还包括可上下移动的运载装置(6),所述运载装置(6)可以相对于水平面上下移动,所述运载装置(6)可以运载工作机实现工作机和工作机之间的相互替换。
2.根据权利要求1所述的一种多工位线下调整整机快换装置,其特征在于所述两个及以上的工作机均设置在运载轨道(1)上并可沿运载轨道(1)运行。
3.根据权利要求2所述的一种多工位线下调整整机快换装置,其特征在于所述线上工作位(4)上还设有定位装置(41),所述定位装置(41)可用于定位正在工作的工作机。
4.根据权利要求3所述的一种多工位线下调整整机快换装置,其特征在于还包括升降轨道(7),所述运载装置(6)可带动工作机沿升降轨道(7)上下运动。
5.根据权利要求4所述的一种多工位线下调整整机快换装置,其特征在于所述运载装置(6)还包括第一运载装置(61)和第二运载装置(62)并均设置在工作机上,第一工作机(2)上设置有第一运载装置(61),第二工作机(3)上设置有第二运载装置(62),所述第一运载装置(61)和第二运载装置(62)均能带动工作机沿升降轨道(7)上下运动。
6.根据权利要求5所述的一种多工位线下调整整机快换装置,其特征在于所述线下调整位(5)设于升降轨道(7)上方,所述线上工作位(4)设于运载轨道(1)的一端,所述线下调整位(5)还设有第一锁定装置(51),所述第一锁定装置(51)可锁定被运载装置(6)运载至升降轨道(7)上方的线下调整位(5)的工作机。
7.根据权利要求5所述的一种多工位线下调整整机快换装置,其特征在于所述线下调整位(5)设于运载轨道(1)的一端,所述线上工作位(4)设于运载轨道(1)的另一端,所述线下调整位(5)还设有第一锁定装置(51),所述第一锁定装置(51)可锁定被运载装置(6)通过运载轨道(1)运载至线下调整位(5)的工作机。
8.根据权利要求6或权利要求7所述的一种多工位线下调整整机快换装置,其特征在于还包括待机位(8),所述待机位(8)用于暂时停靠待运输的工作机,用于躲避其它工作机的运载工作。
9.根据权利要求4所述的一种多工位线下调整整机快换装置,其特征在于所述运载装置(6)还包括两个及以上的运载空间,其中可包括第一运载空间(66)和第二运载空间(67),所述第一运载空间(66)内设置有第二锁定装置(661),所述第二运载空间(67)内设置有第三锁定装置(671),所述第二锁定装置(661)和第三锁定装置(671)均可锁定移动到其运载空间内的工作机。
10.根据权利要求9所述的一种多工位线下调整整机快换装置,其特征在于所述线下调整位(5)位于所述运载装置(6)内设置的运载空间内,当被替换下来的工作机需要做线下调整时,工作机被运送到运载空间内进行线下调整工作。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921184710.9U CN211305728U (zh) | 2019-07-26 | 2019-07-26 | 一种多工位线下调整整机快换装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921184710.9U CN211305728U (zh) | 2019-07-26 | 2019-07-26 | 一种多工位线下调整整机快换装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN211305728U true CN211305728U (zh) | 2020-08-21 |
Family
ID=72060935
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201921184710.9U Withdrawn - After Issue CN211305728U (zh) | 2019-07-26 | 2019-07-26 | 一种多工位线下调整整机快换装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN211305728U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110340735A (zh) * | 2019-07-26 | 2019-10-18 | 大连富地重工机械制造有限公司 | 一种多工位线下调整整机快换装置 |
-
2019
- 2019-07-26 CN CN201921184710.9U patent/CN211305728U/zh not_active Withdrawn - After Issue
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110340735A (zh) * | 2019-07-26 | 2019-10-18 | 大连富地重工机械制造有限公司 | 一种多工位线下调整整机快换装置 |
| CN110340735B (zh) * | 2019-07-26 | 2024-09-03 | 大连富地重工机械制造有限公司 | 一种多工位线下调整整机快换装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN108311807B (zh) | 数控重型h型钢自动装夹焊接生产线 | |
| KR101882605B1 (ko) | 판금 절곡기 | |
| CN106671673B (zh) | 一种一机多驱式双工位雕刻机 | |
| CN109192496A (zh) | 一种变压器铁芯自动叠装生产装置 | |
| CN103567677A (zh) | 基于管道加工的切割、焊接、搬运机器人的一体式工作站 | |
| CA2377652C (en) | A corrugated pipe plant | |
| CN107900194B (zh) | 超长方管双端四面全自动智能冲裁组合装备 | |
| CN204953732U (zh) | 集成一体式全自动制罐机 | |
| CN209551099U (zh) | 一种活动扳手扳体的自动生产线 | |
| CN104942519A (zh) | 一种直管校管平台及校管方法 | |
| CN206870145U (zh) | 一种流水线石英台台面开孔机 | |
| CN103522058B (zh) | 一种锁具自动装配装置 | |
| CN105058143A (zh) | 一种自动上下料加工机床及其使用方法 | |
| CN104353937B (zh) | 一字型钢管束自动拼装焊接装置 | |
| CN107335931A (zh) | 一种激光切割装置 | |
| CN110340735B (zh) | 一种多工位线下调整整机快换装置 | |
| US5461896A (en) | Automated changeover tube mill | |
| CN118023745B (zh) | 一种激光切割机上下料装置 | |
| CN105817911A (zh) | 双层升降工作台 | |
| CN202861665U (zh) | 立式环缝焊机 | |
| CN104097061B (zh) | 罐式集装箱总装台 | |
| CN105171503A (zh) | 一种自动上料加工机床及其使用方法 | |
| CN110328552B (zh) | 适应多规格动力电池的整理上线装置及方法 | |
| CN209118918U (zh) | 一种变压器铁芯自动叠装生产装置 | |
| CN217452821U (zh) | 电气开关柜组装夹持定位装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| AV01 | Patent right actively abandoned | ||
| AV01 | Patent right actively abandoned | ||
| AV01 | Patent right actively abandoned |
Granted publication date: 20200821 Effective date of abandoning: 20240903 |
|
| AV01 | Patent right actively abandoned |
Granted publication date: 20200821 Effective date of abandoning: 20240903 |