CN211197493U - 一种用于无磁钢锭输送的装置 - Google Patents
一种用于无磁钢锭输送的装置 Download PDFInfo
- Publication number
- CN211197493U CN211197493U CN201921828734.3U CN201921828734U CN211197493U CN 211197493 U CN211197493 U CN 211197493U CN 201921828734 U CN201921828734 U CN 201921828734U CN 211197493 U CN211197493 U CN 211197493U
- Authority
- CN
- China
- Prior art keywords
- cylinder
- proximity switch
- rollers
- guide rail
- nonmagnetic
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 229910000831 Steel Inorganic materials 0.000 title claims abstract description 21
- 239000010959 steel Substances 0.000 title claims abstract description 21
- 230000005540 biological transmission Effects 0.000 abstract description 6
- 239000000463 material Substances 0.000 description 4
- 230000005389 magnetism Effects 0.000 description 3
- 238000010586 diagram Methods 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 101100478290 Arabidopsis thaliana SR30 gene Proteins 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000006467 substitution reaction Methods 0.000 description 1
Images



Landscapes
- Rollers For Roller Conveyors For Transfer (AREA)
Abstract
一种用于无磁钢锭输送的装置,包括控制器、若干组滚轮、导轨、底座、伺服电机,其特征在于,还包括挡块、气缸以及接近开关,所述若干组滚轮安装于导轨,所述导轨安装于底座,所述导轨安装有轴承座、气缸安装板和接近开关安装板,所述挡块安装有弧形弹簧片,挡块通过接头安装于气缸,所述伺服电机装配有主动链轮,所述气缸安装于气缸安装板,所述接近开关通过螺母紧固连接于接近开关安装板。整套传动系统均采用链传动,结构简单、传动效率高,通过弧形弹簧片的弹力可以有效地消除钢锭产生的惯性、减小冲击,使钢锭停止更加平稳。
Description
技术领域
本实用新型涉及特殊钢材生产设备相关技术领域,尤其涉及一种用于无磁钢锭输送的装置。
背景技术
物料输送装置在各行各业的使用都非常广泛,结构也千差万别。钢材生产企业目前使用的输送装置多数为单纯的轨道加电机结构,尤其在钢锭生产领域还有不少采用人工推送的方式,但是输送过程中因为钢锭质量较大、惯性大,不能平稳的输送及停止。
实用新型内容
本实用新型提供一种用于无磁钢锭输送的装置,可用于零件毛坯、成品以及加工过程中的输送转运,能平稳的对无磁钢锭进行输送以及控制停止位置,能实现对每个工位进行单独控制,停止时通过弹性/柔性接触有效防止物料碰撞,以及在输送线末端防止物料掉落。
为了实现本实用新型的目的,拟采用以下方案:
一种用于无磁钢锭输送的装置,包括控制器、若干组滚轮、导轨、底座、伺服电机,其特征在于,还包括挡块、气缸以及接近开关,所述若干组滚轮安装于导轨,所述导轨安装于底座,所述导轨安装有轴承座、气缸安装板和接近开关安装板,所述挡块安装有弧形弹簧片,挡块通过接头安装于气缸,所述伺服电机装配有主动链轮,所述气缸安装于气缸安装板,所述接近开关通过螺母紧固连接于接近开关安装板。
进一步,所述若干组滚轮包括滚筒、过盈装配在所述滚筒两端的轴承和安装于所述滚筒一端的从动链轮。
进一步,所述若干组滚轮其中任意一组滚轮设为主动滚轮,所述主动滚轮通过键连接安装有中间链轮,在从动链轮外侧过盈安装有轴承,所述主动滚轮通过轴承固定安装于轴承座。
进一步,所述若干组滚轮的从动链轮用于安装从动链条。
进一步,主动链轮和中间链轮用于安装主动链条。
进一步,所述挡块设有一对导向杆,导向杆竖向穿过气缸安装板并滑动配合于导向块,导向块设于气缸安装板。
进一步,所述气缸伸出后挡块高于若干组滚轮,气缸收回后挡块低于若干组滚轮。
进一步,所述接近开关上端面低于若干组滚轮。
进一步,所述底座安装有支撑脚和伺服电机安装板,所述支撑脚与底座配合部位为螺纹结构。
进一步,气缸、伺服电机和接近开关的电气线路连接于控制器。
本实用新型的有益效果在于:
1、整套传动系统均采用链传动,结构简单、传动效率高,配合的动力源采用可以正转和反转的伺服电机驱动,从而使轨道既能向前输送货物同时也可以向后输送货物;具体的,通过设置可升降的挡块,并为挡块的升降配置导向机构,提高升降的平稳性,同时挡块上安装有弧形弹簧片,通过弧形弹簧片的弹力可以有效地消除钢锭产生的惯性、减小冲击,使钢锭停止更加平稳;
2、通过控制器可以通过接近开关可以检测到货物是否到达设定点,然后发送停止运转信号给伺服电机使其停止工作,同时发送信号给气缸使其伸出接头阻止货物继续前行,控制系统可以使货物输送至设定的工位,并且能有效防止其掉落,避免造成损失,系统自动化工作不需要人为干预,从而提高了生产效率,降低生产成本;
3、本实用新型可以单独的设置于输送线的一端,同时也可以复制连接,形成整条成产线对每个工位加以控制,并且能防止货物的碰撞,该方案运用灵活,布局方便。
附图说明
本文描述的附图只是为了说明所选实施例,而不是所有可能的实施方案,更不是意图限制本实用新型的范围。
图1示出了本实用新型的整体结构图。
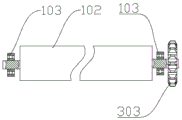
图2示出了主动滚轮的结构图。
图3示出了滚轮组的结构图。
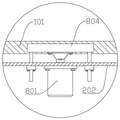
图4示出了气缸接头收回时与滚轮位置关系的局部示意图。
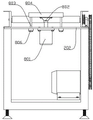
图5示出了接近开关与滚轮位置关系的局部示意图。
图6示出了气缸和接头的连接方式示意图。
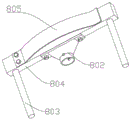
图7示出了挡块的构造。
图中标记:100-控制系统、101-若干组滚轮、102-滚筒、103-轴承、104-主动滚轮、110-轴承座、201-导轨、202-气缸安装板、203-接近开关安装板、301-主动链轮、302-中间链轮、303-从动链轮、401-主动链条、402-从动链条、501-底座、502-伺服电机安装板、601-支撑脚、701-伺服电机、801-气缸、802-接头、803-插销、804-挡块、901-接近开关。
具体实施方式
为了使本实用新型的目的、技术方案和优点更加清楚,下面将结合附图对本实用新型做进一步的详细描述。
如图1所示,一种用于无磁钢锭输送的装置,包括控制器100、若干组滚轮101、导轨201、挡块804、底座501、伺服电机701、气缸801以及接近开关901。
若干组滚轮101安装于导轨201,所述导轨201安装于底座501,所述导轨201安装有轴承座110、气缸安装板202和接近开关安装板203,所述挡块804安装有弧形弹簧片805、导向杆803、接头802,所述伺服电机701装配有主动链轮301,所述气缸801装配有接头802,并安装于气缸安装板202,所述接近开关901通过螺母紧固连接于接近开关安装板203。
作为具体实施方式的一种选择,控制器100选择西门子系列PLC控制模块,如西门子S7-200SMART CPU SR30模块。
如图2、图3所示,若干组滚轮101由滚筒102、装配在滚筒102两端的轴承103和安装于滚筒102一端的从动链轮303构成。若干组滚轮101其中任意一组滚轮设为主动滚轮104,主动滚轮104通过键连接安装有中间链轮302,在从动链轮303外侧过盈安装有轴承103,主动滚轮104通过轴承103固定安装于轴承座110。
若干组滚轮101的从动链轮303用于安装从动链条402,主动链轮301和中间链轮302用于安装主动链条401。
如图6、图4所示,气缸801伸出时挡块804高于若干组滚轮101,阻止货物通过,收回时挡块804低于若干组滚轮101,对货物实施放行,挡块804通过接头802与气缸801连接。
如图6、图7所示,导向杆803通过螺纹配合安装于挡块804,与导向块806滑动配合。
如图5所示,接近开关901上端面低于若干组滚轮101,不影响货物输送。
底座501安装有支撑脚601和伺服电机安装板502,支撑脚601与底座501配合部位为螺纹结构。
气缸801、伺服电机701以及接近开关901的电气线路连接于控制器100。
本实用新型具体地实施方式如下所述
1、货物置于输送装置,伺服电机701开始运转,动力通过主动链条401带动中间链轮302转动,主动滚轮104随中间链轮302一起转动,并通过从动连条402带动若干组滚轮101一同转动,从而实现对装置上物料的输送。
2、货物输送至接近开关901位置时,接近开关901向控制器100发出到位信号,控制器100通过PLC控制方式向气缸801发送伸出信号,气缸801带动挡块804向上伸出高于若干组滚轮101,阻挡货物继续运输,通过PLC控制方式同时向伺服电机701发送停止信号,伺服电机701停止运转,输送装置停止输送。
3、因惯性较大,钢锭会继续向前滑动,最终与弧形弹簧805接触,通过弧形弹簧805的弹力抵消掉钢锭的惯性,最终使钢锭平稳的停止。
以上所述仅为本实用新型的一种优选实施例,并不表示是唯一的或是限制本实用新型。本领域技术人员应理解,在不脱离本实用新型的范围情况下,对本实用新型进行的各种改变或同等替换,均属于本实用新型保护的范围。
Claims (10)
1.一种用于无磁钢锭输送的装置,包括控制器(100)、若干组滚轮(101)、导轨(201)、底座(501)、伺服电机(701),其特征在于,还包括挡块(804)、气缸(801)以及接近开关(901),所述若干组滚轮(101)安装于导轨(201),所述导轨(201)安装于底座(501),所述导轨(201)安装有轴承座(110)、气缸安装板(202)和接近开关安装板(203),所述挡块(804)安装有弧形弹簧片(805),挡块(804)通过接头(802)安装于气缸(801),所述伺服电机(701)装配有主动链轮(301),所述气缸(801)安装于气缸安装板(202),所述接近开关(901)通过螺母紧固连接于接近开关安装板(203)。
2.根据权利要求1所述的一种用于无磁钢锭输送的装置,其特征在于,所述若干组滚轮(101)包括滚筒(102)、过盈装配在所述滚筒(102)两端的轴承(103)和安装于所述滚筒(102)一端的从动链轮(303)。
3.根据权利要求2所述的一种用于无磁钢锭输送的装置,其特征在于,所述若干组滚轮(101)其中任意一组滚轮设为主动滚轮(104),所述主动滚轮(104)通过键连接安装有中间链轮(302),在从动链轮(303)外侧过盈安装有轴承(103),所述主动滚轮(104)通过轴承(103)固定安装于轴承座(110)。
4.根据权利要求2所述的一种用于无磁钢锭输送的装置,其特征在于,所述若干组滚轮(101)的从动链轮(303)用于安装从动链条(402)。
5.根据权利要求3所述的一种用于无磁钢锭输送的装置,其特征在于,主动链轮(301)和中间链轮(302)用于安装主动链条(401)。
6.根据权利要求1所述的一种用于无磁钢锭输送的装置,其特征在于,所述挡块(804)设有一对导向杆(803),导向杆(803)竖向穿过气缸安装板(202)并滑动配合于导向块(806),导向块(806)设于气缸安装板(202)。
7.根据权利要求1所述的一种用于无磁钢锭输送的装置,其特征在于,所述气缸(801)伸出后挡块(804)高于若干组滚轮(101),气缸(801)收回后挡块(804)低于若干组滚轮(101)。
8.根据权利要求1所述的一种用于无磁钢锭输送的装置,其特征在于,所述接近开关(901)上端面低于若干组滚轮(101)。
9.根据权利要求1所述的一种用于无磁钢锭输送的装置,其特征在于,所述底座(501)安装有支撑脚(601)和伺服电机安装板(502),所述支撑脚(601)与底座(501)配合部位为螺纹结构。
10.根据权利要求1所述的一种用于无磁钢锭输送的装置,其特征在于,气缸(801)、伺服电机(701)和接近开关(901)的电气线路连接于控制器(100)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921828734.3U CN211197493U (zh) | 2019-10-29 | 2019-10-29 | 一种用于无磁钢锭输送的装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921828734.3U CN211197493U (zh) | 2019-10-29 | 2019-10-29 | 一种用于无磁钢锭输送的装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN211197493U true CN211197493U (zh) | 2020-08-07 |
Family
ID=71862389
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201921828734.3U Active CN211197493U (zh) | 2019-10-29 | 2019-10-29 | 一种用于无磁钢锭输送的装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN211197493U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112320328A (zh) * | 2020-10-30 | 2021-02-05 | 广西玉柴机器股份有限公司 | 双保护停止器 |
-
2019
- 2019-10-29 CN CN201921828734.3U patent/CN211197493U/zh active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112320328A (zh) * | 2020-10-30 | 2021-02-05 | 广西玉柴机器股份有限公司 | 双保护停止器 |
| CN112320328B (zh) * | 2020-10-30 | 2024-03-12 | 广西玉柴机器股份有限公司 | 双保护停止器 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN105966837B (zh) | 一种托盘双向移载输送装置 | |
| CN205998511U (zh) | 一种轮毂输送线 | |
| CN203006360U (zh) | 输送车身滑撬的驱动机构 | |
| CN103552863A (zh) | 一种板材翻转机构 | |
| CN108557432B (zh) | 模具翻转装置 | |
| CN108190459B (zh) | 一种伸缩式旋转输送台装置 | |
| CN111168356B (zh) | 一种轮对轴承轴箱的自动装配系统 | |
| CN106185160A (zh) | 一种轮毂输送线 | |
| CN209097751U (zh) | 一种玻璃基板自动上下料仓 | |
| CN206202061U (zh) | 基点式自动避障运输装置 | |
| CN207551204U (zh) | 一种移行机 | |
| CN217050180U (zh) | 一种印铁生产线中的转运设备 | |
| CN213650838U (zh) | 磁性辊输送装置 | |
| CN214918210U (zh) | 一种分拣设备 | |
| CN212420164U (zh) | 一种电梯门板组装加强筋用的定位装置 | |
| CN208932295U (zh) | 一种伸缩式输送机 | |
| CN210883823U (zh) | 用于汽车零配件的循环输送设备 | |
| CN214140296U (zh) | 一种玻璃烘干设备网带输送组件 | |
| CN205294089U (zh) | 一种便于搬运的送料机 | |
| CN209226028U (zh) | 一种手机背板加工用送料转运装置 | |
| CN203497799U (zh) | 板材翻转机构 | |
| CN221215790U (zh) | 轨道传送装置及轨道传送系统 | |
| CN221606851U (zh) | 一种环形板链输送机 | |
| CN102363473B (zh) | 移载装置 | |
| CN222551411U (zh) | 一种窄带分拣机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |