CN211101085U - 一种采用单一冷弯成型机构的金属面彩钢复合板生产线 - Google Patents
一种采用单一冷弯成型机构的金属面彩钢复合板生产线 Download PDFInfo
- Publication number
- CN211101085U CN211101085U CN201920631299.9U CN201920631299U CN211101085U CN 211101085 U CN211101085 U CN 211101085U CN 201920631299 U CN201920631299 U CN 201920631299U CN 211101085 U CN211101085 U CN 211101085U
- Authority
- CN
- China
- Prior art keywords
- color steel
- plate
- steel plate
- conveying
- centering
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 230000007246 mechanism Effects 0.000 title claims abstract description 166
- 229910000831 Steel Inorganic materials 0.000 title claims abstract description 146
- 239000010959 steel Substances 0.000 title claims abstract description 146
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 36
- 239000002131 composite material Substances 0.000 title claims abstract description 31
- 239000002184 metal Substances 0.000 title claims abstract description 15
- 238000004026 adhesive bonding Methods 0.000 claims abstract description 30
- 238000005452 bending Methods 0.000 claims abstract description 18
- 239000011120 plywood Substances 0.000 claims abstract description 14
- 238000010008 shearing Methods 0.000 claims description 45
- 239000000463 material Substances 0.000 claims description 31
- 239000003292 glue Substances 0.000 claims description 6
- 241000252254 Catostomidae Species 0.000 claims description 5
- 238000001179 sorption measurement Methods 0.000 claims description 5
- 238000007493 shaping process Methods 0.000 claims description 4
- 239000002994 raw material Substances 0.000 claims description 3
- 238000007711 solidification Methods 0.000 abstract 1
- 230000008023 solidification Effects 0.000 abstract 1
- 238000001723 curing Methods 0.000 description 11
- 239000011490 mineral wool Substances 0.000 description 5
- 238000004080 punching Methods 0.000 description 4
- 230000007306 turnover Effects 0.000 description 4
- 239000011162 core material Substances 0.000 description 3
- 238000005520 cutting process Methods 0.000 description 3
- 238000010586 diagram Methods 0.000 description 3
- 239000000945 filler Substances 0.000 description 3
- 238000003825 pressing Methods 0.000 description 3
- 229910001220 stainless steel Inorganic materials 0.000 description 3
- 239000010935 stainless steel Substances 0.000 description 3
- 230000009286 beneficial effect Effects 0.000 description 2
- 238000007599 discharging Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 230000008569 process Effects 0.000 description 2
- 238000005507 spraying Methods 0.000 description 2
- 230000009471 action Effects 0.000 description 1
- 239000004566 building material Substances 0.000 description 1
- 238000013329 compounding Methods 0.000 description 1
- 239000000470 constituent Substances 0.000 description 1
- 230000007123 defense Effects 0.000 description 1
- 239000006260 foam Substances 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 239000000203 mixture Substances 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 230000001360 synchronised effect Effects 0.000 description 1
- 239000002699 waste material Substances 0.000 description 1
Images








Landscapes
- Laminated Bodies (AREA)
Abstract
本实用新型涉及一种采用单一冷弯成型机构的金属面彩钢复合板生产线,包括按进料方向顺序连接的进料机构、冷弯成型机构、上胶机构、自动分板机构、彩钢板对中翻转合板机构、固化机构。本实用新型通过自动分板机构以及对中翻转合板机构实现仅采用一套冷弯成型机构、一套上胶机构就可以完成金属面彩钢复合板的生产;减少了冷弯成型机构、上胶机构以及与之相配套的相关设备的数量,减少了占地面积和运行成本,同时提高了运行的稳定性、可靠性,还可以根据生产需要,可多机联动,从而达到降本增效的目的。另外由于彩钢板面板均出自同一台冷弯成型机构,减少了误差带来的问题,增加了彩钢面板的一致性,提高了复合板的质量,降低了废品率。
Description
技术领域
本发明涉及金属面彩钢复合板生产线领域,尤其涉及一种采用单一冷弯成型机构的金属面彩钢复合板生产线。
背景技术
金属面彩钢复合板(也称彩钢夹心板、手工板)是电子、医疗、国防高端领域中不可或缺的新型建筑用材。目前,在金属面彩钢复合板生产线中,都是将彩钢板钢卷(钢卷、镀锌卷、不锈钢卷)分别于两台或两套冷弯成型机构上滚压轧制成上板或下板;再分别上胶;之后填充芯材(芯材可为泡沫、岩棉等);在确保上板与下板垂直度、平行度完全一致后合板;再经固化炉进行固化定型,完成彩钢复合板的制作。常规生产线需要分别由两台冷弯成型机冷弯轧制成彩钢板面板(镀锌板、不锈钢板),并分别输送至填料处由人工填充上料、再合板;不仅需要耗费大量人员和成本、设备占地面积又大,而且两块彩钢板面板由两套成型机成型的精度很难保证一致性;因为板材的累积误差,所以会出现垂直度、平行度的不一致,所产生的废板是不可修复的;若要控制精度,那么对两台冷弯成型机的一致性要求极高,不仅成本巨大,且目前很难做到完全一致;故由两套成型机轧制出来的彩钢板面板,不仅设备投入成本高且不利于后期维护。因此提供一种占地面积小、结构简单的金属面彩钢复合板生产线是本实用新型所要解决的问题。
发明内容
本实用新型克服了现有技术的不足,提供一种占地面积小、结构简单的金属面彩钢复合板生产线。
为达到上述目的,本实用新型采用的技术方案为:提供了一种采用单一冷弯成型机构的金属面彩钢复合板生产线,其特征在于:包括按进料方向顺序连接的进料机构、冷弯成型机构、上胶机构、自动分板机构、彩钢板对中翻转合板机构、固化机构;所述进料机构可将彩钢板钢卷原料展开并输送至冷弯成型机构;所述冷弯成型机构将所述彩钢板钢卷冲切成型为一组组独立的彩钢板面板;所述上胶机构对所述各组彩钢板面板进行上胶;所述自动分板机构将上胶的彩钢板面板分别输送到两条输送轨道;所述彩钢板对中翻转合板机构将其中一条输送轨道输送来的彩钢板面板翻转并合拢在另一条输送轨道输送来的彩钢板面板上;所述固化机构对合拢后的彩钢板面板进行固化定型。
作为一种优选方案,所述两条输送轨道为上下两层平行的输送轨道。
作为一种优选方案,所述自动分板机构包括基座、升降托料部,所述升降托料部一端与基座可转动的连接,另一端下部设置升降装置。
作为一种更优选方案,所述上胶机构架设在一输送平台上,所述输送平台一端连接所述冷弯成型机构,另一端连接所述自动分板机构,所述输送平台将所述冷弯成型机构成型的彩钢板面板,经所述上胶机构上胶后,输送到所述自动分板机构。
作为一种优选方案,所述彩钢板对中翻转合板机构包括沿进料方向设置的纵长机架、垂直于所述机架并水平间隔设置的若干输送辊、位于所述机架一侧竖直设置的横梁升降架、横向连接在所述横梁升降架上的横梁;所述横梁与所述机架平行设置,并在所述横梁上垂直设置有吸盘臂,所述吸盘臂上设置有旋转架,所述旋转架上设置有若干个吸盘;所述横梁由动力装置驱动在所述横梁升降架上上下运动;所述旋转架由动力装置驱动在竖直面上转动,使得所述旋转架上的吸盘能整体翻转,从而使得吸盘的吸附面向上或者向下;所述横梁上下运动时,所述的吸盘臂,旋转架及吸盘可穿过所述输送辊之间的间隙上下运动。
作为一种更优选方案,所述机架上还设置有止挡装置,所述止挡装置平行于所述输送辊设置,并由驱动装置驱动上下升降,向上伸出所述输送辊所在平面,或者向下缩回至所述输送辊所在平面以下。
作为一种更优选方案,所述机架上还设置有对中机构;所述对中机构包括设置在输送辊两端处的对中靠板;对中靠板与连接杆可转动的连接;连接杆与主杆可转动的连接,主杆中心和直角转向器转动轴连接。
作为一种更优选方案,所述两条输送轨道和所述彩钢板对中翻转合板机构之间设置升降接驳板;所述升降接驳板靠近两条输送轨道的一端下部设置升降装置,靠近所述彩钢板对中翻转合板机构的另一端与其自身支架或者所述彩钢板对中翻转合板机构的机架枢转连接。
作为一种更优选方案,所述升降接驳板上设置若干万向球。
作为一种优选方案,所述冷弯成型机构包括基座以及依次设置在基座上的进料导向装置、冲压装置、成型滚轮组、剪折装置;所述剪折装置设置可上下运动的剪折上刀、可上下运动的剪折下刀、上压板、托料板;所述剪折下刀设置两个;两个所述剪折下刀之间具有用于容纳所述剪折上刀的第一间隙;所述剪折上刀与上压板之间具有用于容纳所述剪折下刀的第二间隙;所述托料板为两块,分别设置于两个剪折下刀的外侧。
本生产线流程为:彩钢板(钢卷、镀锌卷、不锈钢卷)自动上料放料、经单一冷弯成型机成型好所需的彩钢板面板;通过上胶机构间隔或连续上胶;通过自动分板机构及双层输送轨道,分出上板、下板,在下板处填料;之后分别由升降接驳板接驳进入对中翻转合板机构,对上板对中、升降、自动翻转;对下板对中;之后合板,再对中;之后进入固化炉机构固化定型;最后收料码堆,出产品。
本实用新型的有益技术效果主要在于:提供了一种占地面积小、结构简单的金属面彩钢复合板生产线。本实用新型通过自动分板机构以及彩钢板对中翻转合板机构实现仅采用一台/套冷弯成型机构、一台/套上胶机构就可以完成金属面彩钢复合板的生产;相比于传统生产线,减少了冷弯成型机构、上胶机构以及与之相配套的相关设备的数量(通常工艺需要两套冷弯成型机构及两套上胶机构),本生产线设计合理、结构简单,不仅减少了占地面积和运行成本,同时提高了运行的稳定性、可靠性,还可以根据生产需要,可多机联动,从而达到降本增效的目的。另外由于彩钢板面板均出自同一台冷弯成型机构,减少了误差带来的问题,增加了彩钢面板的一致性,提高了复合板的质量,降低了废品率。
附图说明
下面结合附图和实施例对本实用新型进一步说明。
图1是本实用新型的优选实施例的正视示意图。
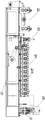
图2是本实用新型的优选实施例的俯视示意图。
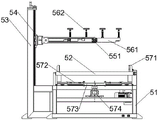
图3是本实用新型的彩钢板对中翻转合板机构的正视示意图。
图4是本实用新型的彩钢板对中翻转合板机构的侧视示意图。
图5是本实用新型的彩钢板对中翻转合板机构的对中机构的原理示意图。
图6是本实用新型的吸盘、吸盘臂、横梁、横梁升降架的位置关系图。
图7是本实用新型的彩钢板对中翻转合板机构的立体示意图。
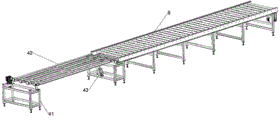
图8是本实用新型的自动分板机构及双层输送轨道的结构示意图。
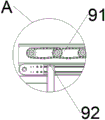
图9是图8的A处的放大图。
图10是图8的B处的放大图。
图11是图8的C处的放大图。
图12是本实用新型的自动分板机构及双层输送轨道的立体示意图。
图13是本实用新型的冷弯成型机构的结构示意图。
图14是图13的D处的放大图。
图15是本实用新型的升降接驳板的结构示意图。
图中:1为进料机构、2为冷弯成型机构、21为基座、22为进料导向装置、23为冲压装置、24为成型滚轮组、241为压滚轮、25为剪折装置、251为剪折上刀、252为剪折下刀、253为上压板、254为托料板、255为第一间隙、256为第二间隙、3为上胶机构、30为输送平台、4为自动分板机构、41为基座、42为升降托料部、421为升降托料部进口端、422为升降托料部出口端、423为驱动耳、43为气缸、5为彩钢板对中翻转合板机构、51为机架、52为输送辊、53为横梁升降架、54为横梁、55为吸盘臂、551为从动轮、56为吸盘、561为旋转架、562为吸盘的吸附面、57为对中机构、571为对中靠板、572为连接杆、573为主杆、574为直角转向器、58为箱体、59为止挡装置、6为固化机构、7为收料机构、8为升降接驳板、81为升降接驳板的升降装置、82为万向球、9为双层输送轨道、91为上输送轨道、92为下输送轨道。
具体实施方式
现在结合附图和实施例对本实用新型作进一步详细的说明,这些附图均为简化的示意图,仅以示意方式说明本实用新型的基本结构,因此其仅显示与本实用新型有关的构成。需要说明的是,下面描述中使用的词语“左”、“右”、“上”和“下”指的是附图中的方向,词语“内”和“外”分别指的是朝向或远离特定部件几何中心的方向。
如图1-15所示,一种采用单一冷弯成型机构的金属面彩钢复合板生产线,包括按进料方向顺序连接的进料机构1、冷弯成型机构2、上胶机构3、自动分板机构4、彩钢板对中翻转合板机构5、固化机构6、收料机构7。其中进料机构1仅设置一套,用于将彩钢板钢卷原料展开并输送至冷弯成型机构2;冷弯成型机构2仅设置一套,用于将彩钢板钢卷冲切成型为一组组独立的四边折叠的彩钢板面板;上胶机构3用于对各组彩钢板面板进行间隔或连续上胶;自动分板机构4用于将上胶的彩钢板面板分别输送到相互独立的、在垂直方向上下平行设置的上输送轨道91和下输送轨道92,这两条输送轨道构成上下结构的双层输送轨道9;彩钢板对中翻转合板机构5用于将从下输送轨道92输送而来的彩钢板面板翻转并合拢在从上输送轨道91输送而来的、已填充了芯材的彩钢板面板上;固化机构6用于对彩钢板复合合拢后加热固化定型;收料机构7用于收料码堆。
冷弯成型机构2包括基座21以及依次设置在基座21上的进料导向装置22、冲压装置23、成型滚轮组24、剪折装置25;其中冲压装置23包括两套设计成方形的冲头;成型滚轮组24包括压滚轮241;剪折装置25设置可上下运动的剪折上刀251、可上下运动的剪折下刀252、上压板253、托料板254;剪折下刀252设置两个,两者对称设置;两个剪折下刀252之间具有用于容纳剪折上刀251的第一间隙255;剪折上刀251与上压板253之间具有用于容纳剪折下刀252的第二间隙256;托料板254为两块,分别设置于两个剪折下刀252的外侧(即对称设置的两个剪折下刀252,两者的内侧设置第一间隙255、两者外侧设置托料板254);不工作时:剪折下刀252的上端不高于托料板254的上表面;剪折上刀251、剪折下刀252均采用气缸控制;剪折装置25采用机器剪折,从而代替了原来的手工操作模式,不仅提高了工作效率,也降低了工作成本;冲压装置23、成型滚轮组24可滑动地安装在基座21上,便于适应不同的板宽需求。
上胶机构3架设在一输送平台30上,输送平台30一端连接冷弯成型机构2,另一端连接自动分板机构4,输送平台30将冷弯成型机构2冲切成型的彩钢板面板,经上胶机构3上胶后,输送到自动分板机构4。
自动分板机构4包括基座41、升降托料部42;升降托料部42可以是升降输送轨道或者托板或者托辊,其进口端421(彩钢板面板从该端进入)与基座41可转动的连接,构成类似摆臂的结构;出口端422(彩钢板面板从该端离开)下部设置驱动耳423,驱动耳423与气缸43(也可以是丝杆升降机,或者其他电动、气动升降装置)的气缸臂可转动地连接,气缸43的底部设置在基座41上或者双层输送轨道9的支架上;通过气缸43的顶起和收回使升降托料部42的出口端422上下运动,与上输送轨道91或下输送轨道92相联系,从而将从升降托料部42输送过来的彩钢板面板有目的性的输送到上输送轨道91或下输送轨道92;其中上输送轨道91运输的在上胶机构3上过胶的彩钢板面板,在上输送轨道91上运输时被人工或者自动地在其中放置岩棉等填充物;下输送轨道92运输在上胶机构3上过胶的彩钢板面板,在之后的彩钢板对中翻转合板机构5上被翻转;该设计不仅充分利用了空间,缩短了生产线的长度和占地面积,同时避免了一隔一放置岩棉所带来的人为错误;气缸43的倾斜度可调,从而可以调节出口端422上下运动的距离,从而可以灵活调节上输送轨道91和下输送轨道92的距离以适应多种实际情况。
彩钢板对中翻转合板机构5,包括沿进料方向设置的纵长机架51、垂直于机架51并水平间隔设置的若干输送辊52、位于机架51一侧竖直设置的横梁升降架53、横向连接在横梁升降架53上且与机架51平行设置的横梁54;其中:输送辊52至少为两根,平行设置于机架51上构成彩钢板面板输送轨道;横梁54与横梁升降架53为可滑动地连接,连接方式可采用滑轨和滑块相配合的方式;横梁54还与丝杆升降装置(也可以是如气缸等其他电动的或气动的升降装置)相连接,丝杆升降装置可推动横梁54在垂直方向运动,即推动横梁54在横梁升降架53上上下运动;横梁54上垂直设置有多根相互平行的吸盘臂55,吸盘臂55为水平吸盘臂;吸盘56设置为4个且均设置在旋转架561上,构成一个整体;旋转架561侧面和吸盘臂55侧面通过转动装置可转动地相连接;转动装置为从动轮551,其可以带动旋转架561在垂直面上转动,进而带动4个吸盘56整体以从动轮551中心为轴整体翻转180°(从动轮551可通过同步带被由电机驱动的主动轮带动),使吸盘56的吸附面562向上或者向下;可根据实际情况调节各部件的相对位置,以保证吸盘56吸附彩钢板面板翻转时,彩钢板面板不会碰到吸盘臂55;同时横梁54上下运动时,吸盘臂55、旋转架561及吸盘56可穿过相互平行的输送辊52之间的间隙上下运动;且吸盘臂55、旋转架561及吸盘56向下可整体缩至输送辊52最高点所在平面以下(即吸盘臂55、旋转架561及吸盘56整体可均不高于输送辊2最高点),以保证彩钢板面板的输送。
机架51上设置2个对中机构57;对中机构57设置于输送辊52之间;对中机构57包括设置在输送辊2两端处的对中靠板571;对中靠板571底部通过连接部与连接杆572一端可转动地连接;连接杆572另一端与主杆573可转动的连接;直角转向器574为轴动的,其转动轴在主杆573中心处与主杆573垂直设置;直角转向器574运动,可带动主杆573以垂直通过主杆573中心的直线为旋转轴做旋转;主杆573旋转带动两侧的连接杆572转动,且使连接杆572连接对中靠板571的一端运动,进而带动对中靠板571同步朝向或远离直角转向器574运动,起到给输送过来的彩钢板面板对中,确定位置的作用;采用直角转向器推动573,可以使对中机构57更加可靠的同步进退;相比于常规的对中靠轮,本实用新型采用靠板的结构,稳定性更加好。
机架51下方还设置箱体58,可以放置物品或者电器设备,从而合理利用空间,使设备更加紧凑。机架51上,输送辊52之间还设置止挡装置59;止挡装置59平行于输送辊52设置,并由驱动装置驱动上下升降,可向上伸出输送辊52最高点所在平面,或者向下缩回至输送辊52最高点所在平面以下,确保彩钢板面板输送到指定位置。
双层输送轨道9和彩钢板对中翻转合板机构5之间设置升降接驳板8;升降接驳板8靠近双层输送轨道9一端下部设置升降装置81(如气缸或其他电动、气动升降装置),升降接驳板8靠近彩钢板对中翻转合板机构5一端与其自身支架或者机架51或输送辊52可转动的连接;升降接驳板8上设置若干万向球82,便于彩钢板面板的输送。
本生产线的工作原理:
(1)彩钢板从进料机构1送向冷弯成型机构2;
(2)通过导向装置22后,由冲压装置23冲压切除方形折弯多余的板料;之后在成型滚轮组24的压滚轮241的作用下对彩钢板两侧边进行成型;两侧边成型好的彩钢板进入剪折装置25,对彩钢板前、后端口进行剪折,此时彩钢板置于托料板254上;首先剪折上刀251被驱动而向下运动进入第一间隙255,此步骤将彩钢板切断;之后两个剪折上刀252被驱动向上运动,从两侧的托料板254之间伸出,进入第二间隙256,此时被切断的彩钢板断口被两个剪折下刀252分别折弯;通过剪折装置25后使特定长度的彩钢板被剪切下来,且该块彩钢板的后端被弯折(前端在上一次剪折时完成弯折),成为所需要的复合板的面板;同时该块彩钢板后面的彩钢板前端也在同一次操作中被弯折;
(3)四边折叠好的彩钢板面板进入上胶机构3淋胶水(自动淋胶喷胶或人工上胶);上胶机构3采用间隔或连续上胶的方式;
(4)彩钢板面板来到自动分板机构4,自动分板机构4通过常规的电控感应到前段过来的彩钢板面板,机构启动并按指令使托料部42出口端422上下运动,将彩钢板面板送入上输送轨道91或下输送轨道92;其中送入上输送轨道91的彩钢板面板,自动或人工地进行放框、加入岩棉等填充料的操作;
(5)双层输送轨道9与彩钢板对中翻转合板机构5之间通过升降接驳板8相联系,将从上输送轨道91、下输送轨道92输送过来的彩钢板面板间隔的(即先一块上输送轨道91输送的彩钢板面板,之后一块下输送轨道92输送的彩钢板面板,再一块上输送轨道91输送的彩钢板面板,以此类推)送至彩钢板面板对中翻转合板机构5的输送辊52上;
(6)从下输送轨道92输送过来的彩钢板面板进入对中翻转合板机构5后,对中机构57启动进行对中后,运动到预设位置(通过止挡装置59定位);此时横梁54在最低处,吸盘56及吸盘臂55置于输送辊52之间且吸盘吸附面562朝上;当从下输送轨道92输送过来的彩钢板面板达到预设位置时,吸盘56启动,将彩钢板面板吸住;横梁54向上运功,从而带动吸盘56,进而带动彩钢板面板上升(此时吸盘吸附面562向上,彩钢板面板处于吸盘56上方);当上升到设定的等候位后,横梁54停止运动;旋转架561带动吸盘56整体翻转180°,使吸盘56的吸附面562向下,此时彩钢板面板处于吸盘56下方;当后续从上输送轨道91输送而来的彩钢板面板(即放置岩棉等填充物的板)通过对中机构57对中后输送到之前悬吊在空中且整体翻转180°的彩钢板面板的正下方后,横梁54向下运动,带动吸盘56及彩钢板面板向下,当下降的预设高度时,吸盘56释放,使两块板合拢完成复合;
(6)合板后,彩钢复合板在固化机构6加温使胶水交联固化;
(7)最后由收料机构7收料堆码,完成彩钢板面板复合板的生产制作。
以上依据本实用新型的理想实施例为启示,通过上述的说明内容,相关人员完全可以在不偏离本项实用新型技术思想的范围内,进行多样的变更以及修改。本项实用新型的技术性范围并不局限于说明书上的内容,必须要根据权利要求范围来确定技术性范围。
Claims (10)
1.一种采用单一冷弯成型机构的金属面彩钢复合板生产线,其特征在于:包括按进料方向顺序连接的进料机构、冷弯成型机构、上胶机构、自动分板机构、彩钢板对中翻转合板机构、固化机构;所述进料机构可将彩钢板钢卷原料展开并输送至冷弯成型机构;所述冷弯成型机构将所述彩钢板钢卷冲切成型为一组组独立的彩钢板面板;所述上胶机构对所述各组彩钢板面板进行上胶;所述自动分板机构将上胶的彩钢板面板分别输送到两条输送轨道;所述彩钢板对中翻转合板机构将其中一条输送轨道输送来的彩钢板面板翻转并合拢在另一条输送轨道输送来的彩钢板面板上;所述固化机构对合拢后的彩钢板面板进行固化定型。
2.根据权利要求1所述的采用单一冷弯成型机构的金属面彩钢复合板生产线,其特征在于:所述两条输送轨道为上下两层平行的输送轨道。
3.根据权利要求1或2所述的采用单一冷弯成型机构的金属面彩钢复合板生产线,其特征在于:所述自动分板机构包括基座、升降托料部,所述升降托料部一端与基座可转动的连接,另一端下部设置升降装置。
4.根据权利要求2所述的采用单一冷弯成型机构的金属面彩钢复合板生产线,其特征在于:所述上胶机构架设在一输送平台上,所述输送平台一端连接所述冷弯成型机构,另一端连接所述自动分板机构,所述输送平台将所述冷弯成型机构成型的彩钢板面板,经所述上胶机构上胶后,输送到所述自动分板机构。
5.根据权利要求1所述的采用单一冷弯成型机构的金属面彩钢复合板生产线,其特征在于:所述彩钢板对中翻转合板机构包括沿进料方向设置的纵长机架、垂直于所述机架并水平间隔设置的若干输送辊、位于所述机架一侧竖直设置的横梁升降架、横向连接在所述横梁升降架上的横梁;所述横梁与所述机架平行设置,并在所述横梁上垂直设置有吸盘臂,所述吸盘臂上设置有旋转架,所述旋转架上设置有若干个吸盘;所述横梁由动力装置驱动在所述横梁升降架上上下运动;所述旋转架由动力装置驱动在竖直面上转动,使得所述旋转架上的吸盘能整体翻转,从而使得吸盘的吸附面向上或者向下;所述横梁上下运动时,所述的吸盘臂,旋转架及吸盘可穿过所述输送辊之间的间隙上下运动。
6.根据权利要求5所述的采用单一冷弯成型机构的金属面彩钢复合板生产线,其特征在于:所述机架上还设置有止挡装置,所述止挡装置平行于所述输送辊设置,并由驱动装置驱动上下升降,向上伸出所述输送辊所在平面,或者向下缩回至所述输送辊所在平面以下。
7.根据权利要求5所述的采用单一冷弯成型机构的金属面彩钢复合板生产线,其特征在于:所述机架上还设置有对中机构;所述对中机构包括设置在输送辊两端处的对中靠板;对中靠板与连接杆可转动的连接;连接杆与主杆可转动的连接,主杆中心和直角转向器转动轴连接。
8.根据权利要求2所述的采用单一冷弯成型机构的金属面彩钢复合板生产线,其特征在于:所述两条输送轨道和所述彩钢板对中翻转合板机构之间设置升降接驳板;所述升降接驳板靠近两条输送轨道的一端下部设置升降装置,靠近所述彩钢板对中翻转合板机构的另一端与其自身支架或者所述彩钢板对中翻转合板机构的机架枢转连接。
9.根据权利要求8所述的采用单一冷弯成型机构的金属面彩钢复合板生产线,其特征在于:所述升降接驳板上设置若干万向球。
10.根据权利要求1所述的采用单一冷弯成型机构的金属面彩钢复合板生产线,其特征在于:所述冷弯成型机构包括基座以及依次设置在基座上的进料导向装置、冲压装置、成型滚轮组、剪折装置;所述剪折装置设置可上下运动的剪折上刀、可上下运动的剪折下刀、上压板、托料板;所述剪折下刀设置两个;两个所述剪折下刀之间具有用于容纳所述剪折上刀的第一间隙;所述剪折上刀与上压板之间具有用于容纳所述剪折下刀的第二间隙;所述托料板为两块,分别设置于两个剪折下刀的外侧。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201920631299.9U CN211101085U (zh) | 2019-05-06 | 2019-05-06 | 一种采用单一冷弯成型机构的金属面彩钢复合板生产线 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201920631299.9U CN211101085U (zh) | 2019-05-06 | 2019-05-06 | 一种采用单一冷弯成型机构的金属面彩钢复合板生产线 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN211101085U true CN211101085U (zh) | 2020-07-28 |
Family
ID=71708062
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201920631299.9U Active CN211101085U (zh) | 2019-05-06 | 2019-05-06 | 一种采用单一冷弯成型机构的金属面彩钢复合板生产线 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN211101085U (zh) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110170573A (zh) * | 2019-05-06 | 2019-08-27 | 苏州金童机械制造股份有限公司 | 一种采用单一冷弯成型机构的金属面彩钢复合板生产线 |
| CN113246579A (zh) * | 2021-03-03 | 2021-08-13 | 苏州金童机械制造股份有限公司 | 一种多列式金属彩钢板复合生产复线 |
| CN113246581A (zh) * | 2021-03-03 | 2021-08-13 | 苏州金童机械制造股份有限公司 | 一种多列式金属彩钢板复合生产线 |
| CN114453512A (zh) * | 2022-01-22 | 2022-05-10 | 苏州新国宸精密机械有限公司 | 门板折弯系统、方法 |
-
2019
- 2019-05-06 CN CN201920631299.9U patent/CN211101085U/zh active Active
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110170573A (zh) * | 2019-05-06 | 2019-08-27 | 苏州金童机械制造股份有限公司 | 一种采用单一冷弯成型机构的金属面彩钢复合板生产线 |
| CN110170573B (zh) * | 2019-05-06 | 2024-08-09 | 苏州金童机械制造股份有限公司 | 一种采用单一冷弯成型机构的金属面彩钢复合板生产线 |
| CN113246579A (zh) * | 2021-03-03 | 2021-08-13 | 苏州金童机械制造股份有限公司 | 一种多列式金属彩钢板复合生产复线 |
| CN113246581A (zh) * | 2021-03-03 | 2021-08-13 | 苏州金童机械制造股份有限公司 | 一种多列式金属彩钢板复合生产线 |
| CN113246579B (zh) * | 2021-03-03 | 2026-03-27 | 苏州金童机械制造股份有限公司 | 一种多列式金属彩钢板复合生产复线 |
| CN114453512A (zh) * | 2022-01-22 | 2022-05-10 | 苏州新国宸精密机械有限公司 | 门板折弯系统、方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN110170573B (zh) | 一种采用单一冷弯成型机构的金属面彩钢复合板生产线 | |
| TWI751545B (zh) | 彩鋼板翻轉合板裝置 | |
| CN105618547B (zh) | 一种全自动冲压油压机生产线 | |
| CN105459440B (zh) | 一种自动折飞机纸盒机 | |
| CN111070400B (zh) | 一种隔墙板自动化生产线 | |
| CN109049177B (zh) | 多层热压机的板材推送系统 | |
| CN216461285U (zh) | 一种数控自动扣骨的机器 | |
| CN107139280A (zh) | 木板装料卸料升降总成 | |
| CN207327191U (zh) | 一种用于电线电缆铁木盘扇板加工的自动裁切设备 | |
| CN105856630A (zh) | 纸盒折叠粘合机 | |
| CN213890292U (zh) | 一种纸板模切机的下料收集装置 | |
| CN210678755U (zh) | 一种彩钢板翻转合板装置 | |
| CN209380939U (zh) | 具有自动竖拼功能的拼板机 | |
| CN108394127B (zh) | 一种酒盒成型机 | |
| CN209394814U (zh) | 一种木质板材切割装置 | |
| CN209409450U (zh) | 折边成型机构和折叠盒折边成型机 | |
| CN109572042B (zh) | 一种酒盒成型机 | |
| CN115366217B (zh) | 人造板热压整型机及其工作方法 | |
| CN109015933A (zh) | 一种木质板材切割装置 | |
| CN213593153U (zh) | 一种便于上料的雪糕棍冲切机 | |
| CN213170229U (zh) | 一种汽车顶棚生产的送料装置 | |
| CN211517931U (zh) | 一种隔墙板自动化生产线 | |
| CN115609699A (zh) | 一种胶合板的生产工艺及全自动组胚生产线 | |
| CN109572050B (zh) | 一种自动纸袋成型机 | |
| CN114084684A (zh) | 一种木塑地板表面处理后码垛装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |