CN211028641U - 一种燃气管件自动焊接装置 - Google Patents
一种燃气管件自动焊接装置 Download PDFInfo
- Publication number
- CN211028641U CN211028641U CN201922253611.8U CN201922253611U CN211028641U CN 211028641 U CN211028641 U CN 211028641U CN 201922253611 U CN201922253611 U CN 201922253611U CN 211028641 U CN211028641 U CN 211028641U
- Authority
- CN
- China
- Prior art keywords
- welding
- bracket
- gas pipe
- working plate
- welder
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000003466 welding Methods 0.000 title claims abstract description 71
- 238000010586 diagram Methods 0.000 description 4
- 238000004519 manufacturing process Methods 0.000 description 3
- 238000000034 method Methods 0.000 description 3
- 238000011161 development Methods 0.000 description 2
- 230000008569 process Effects 0.000 description 2
- 238000013461 design Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000009776 industrial production Methods 0.000 description 1
- 230000007246 mechanism Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
Images



Landscapes
- Butt Welding And Welding Of Specific Article (AREA)
Abstract
本实用新型公开了一种燃气管件自动焊接装置,涉及自动焊接设备领域,包括包括焊接装置底座,所述焊接装置底座的两侧均设置有焊枪底座,两个所述焊枪底座的顶端均固定连接有支撑杆,两个所述支撑杆的顶端均设置有固定块,两个所述固定块通过工作板相连,且所述工作板的两端分别贯穿两个固定块,所述工作板的正面开设有焊枪滑轨,所述工作板通过焊枪滑轨活动连接有滑动块,所述滑动块的顶端固定设置有焊枪,所述焊枪的底端设置有焊接头。本实用新型通过在固定装置上设置的限位套与紧固装置,在上料时将上夹具与下夹具合紧使限位支架套接入限位套内,气缸能带动紧固装置夹紧管件料,省去人工固定夹具的麻烦,提高工作效率。
Description
技术领域
本实用新型涉及自动焊接设备领域,特别涉及一种燃气管件自动焊接装置。
背景技术
焊接设备是指实现焊接工艺所需要的装备。焊接设备包括焊机、焊接工艺装备和焊接辅助器具。近20年来,随着数字化,自动化,计算机,机械设计技术的发展,以及对焊接质量的高度重视,自动焊接已发展成为一种先进的制造技术,自动焊接设备在各工业的应用中所发挥的作用越来越大,应用范围正在迅速扩大。在现代工业生产中,焊接生产过程的机械化和自动化是焊接机构制造工业现代化发展的必然趋势。
现有的自动焊接设备在对燃气管件进行焊接时,需要通过人工拧动螺栓将管道固定在设备上,且焊接好后整体的管件不易取出,因此提供一种燃气管件自动焊接装置来解决上述问题很有必要。
实用新型内容
本实用新型的目的在于提供一种燃气管件自动焊接装置,以解决上述背景技术中提出的问题。
为实现上述目的,本实用新型提供如下技术方案:一种燃气管件自动焊接装置,包括焊接装置底座,所述焊接装置底座的两侧均设置有焊枪底座,两个所述焊枪底座的顶端均固定连接有支撑杆,两个所述支撑杆的顶端均设置有固定块,两个所述固定块通过工作板相连,且所述工作板的两端分别贯穿两个固定块,所述工作板的正面开设有焊枪滑轨,所述工作板通过焊枪滑轨活动连接有滑动块,所述滑动块的顶端固定设置有焊枪,所述焊枪的底端设置有焊接头,且焊接头位于滑动块的上方,所述焊接装置底座的顶端通过支架安装有四个固定装置,四个所述固定装置均由下夹具与上夹具组成,所述下夹具与上夹具贴合连接,所述下夹具的两端均固定设置有限位装置,所述限位装置的顶端设置有限位支架,所述上夹具的两端均固定设置有限位套,所述限位套的顶端设置有紧固装置,所述限位支架与紧固装置相适配,所述焊接装置底座的一侧设置有控制台。
优选的,远离所述控制台的支撑杆上下两端均设置有气缸,所述气缸的输出端设置有制动杆,所述制动杆位于固定装置的上下两端并与限位装置贯穿连接。
优选的,所述制动杆的正面开设有多个第三凹槽,且所述第三凹槽与限位支架相适配。
优选的,所述固定装置的内部活动设置有两个夹紧块,所述下夹具与上夹具相互靠近的一侧均开设有第一凹槽,所述夹紧块与第一凹槽相适配。
优选的,所述夹紧块靠近固定装置的一端设置有控制支架,所述第一凹槽的一端开设有第二凹槽,所述控制支架位于第二凹槽的内部。
优选的,所述控制支架的两侧均设置有限位块,且所述控制支架与控制台通过电性连接。
本实用新型的技术效果和优点:
1、本实用新型通过在固定装置上设置的限位套与紧固装置,在上料时将上夹具与下夹具合紧使限位支架套接入限位套内,气缸能推动制动杆使限位支架固定,进而夹紧管件料,省去人工固定夹具的麻烦,提高工作效率;
2、本实用新型通过在夹紧块上设置的控制支架,通过控制支架在第二凹槽内的活动,带动夹紧块在固定装置上活动,使该装置能够兼容不同宽度的管件,同时该装置可以不松开夹具的情况下将管件从侧面取出,方便工人卸料。
附图说明
图1为本实用新型结构的示意图。
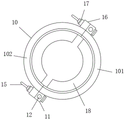
图2为本实用新型固定装置的侧视结构示意图。
图3为本实用新型固定装置的剖面结构示意图。
图4为本实用新型第三凹槽的结构示意图。
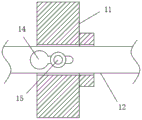
图5为本实用新型限位装置的剖面结构示意图。
图中:1、焊接装置底座;2、焊枪底座;3、支撑杆;4、固定块;5、工作板;6、焊枪滑轨;7、滑动块;8、焊枪;9、焊接头;10、固定装置;101、下夹具;102、上夹具;11、限位装置;12、制动杆;13、气缸;14、第三凹槽;15、限位支架;16、限位套;17、紧固装置;18、夹紧块;19、第一凹槽;20、控制支架;21、第二凹槽;22、限位块;23、控制台。
具体实施方式
下面将结合本实用新型实施例中的附图,对本实用新型实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本实用新型一部分实施例,而不是全部的实施例。基于本实用新型中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本实用新型保护的范围。
本实用新型提供了如图1-5所示的一种燃气管件自动焊接装置,包括焊接装置底座1,焊接装置底座1的两侧均设置有焊枪底座2,两个焊枪底座2的顶端均固定连接有支撑杆3,两个支撑杆3的顶端均设置有固定块4,两个固定块4通过工作板5相连,且工作板5的两端分别贯穿两个固定块4,便于安装焊枪8,工作板5的正面开设有焊枪滑轨6,工作板5通过焊枪滑轨6活动连接有滑动块7,便于焊枪8在工作时移动,滑动块7的顶端固定设置有焊枪8,焊枪8的底端设置有焊接头9,且焊接头9位于滑动块7的上方,便于焊接作业,焊接装置底座1的顶端通过支架安装有四个固定装置10,四个固定装置10均由下夹具101与上夹具102组成,下夹具101与上夹具102贴合连接,下夹具101的两端均固定设置有限位装置11,限位装置11的顶端设置有限位支架15,上夹具102的两端均固定设置有限位套16,限位套16的顶端设置有紧固装置17,限位支架15与紧固装置17相适配,便于将需要焊接的管件进行限位,焊接装置底座1的一侧设置有控制台23。
进一步的,远离控制台23的支撑杆3上下两端均设置有气缸13,气缸13的输出端设置有制动杆12,制动杆12位于固定装置10的上下两端并贯与限位装置11贯穿连接,使气缸13能够推动制动杆12。
进一步的,制动杆12的正面开设有多个第三凹槽14,且第三凹槽14与限位支架15相适配,使制动杆12的活动能够通过第三凹槽14固定限位支架15。
进一步的,固定装置10的内部活动设置有两个夹紧块18,下夹具101与上夹具102相互靠近的一侧均开设有第一凹槽19,夹紧块18与第一凹槽19相适配,便于固定住管件。
进一步的,夹紧块18靠近固定装置10的一端设置有控制支架20,第一凹槽19的一端开设有第二凹槽21,控制支架20位于第二凹槽21的内部,便于拆卸加工好的管件。
进一步的,控制支架20的两侧均设置有限位块22,且控制支架20与控制台23通过电性连接,使控制支架20可以通过控制台23操作。
在本装置空闲处,安置所有电器件与其相匹配的驱动器,并且通过本领域人员,将上述中所有驱动件,其指代动力元件、电器件以及适配的电源通过导线进行连接,具体连接手段,应参考下述工作原理中,各电器件之间先后工作顺序完成电性连接,其详细连接手段,为本领域公知技术。
本实用新型工作原理:
在使用本燃气管件自动焊接装置时,首先将需要焊接的管件放置在下夹具101上,然后将上夹具102与下夹具101合紧,同时限位套16贴合在限位装置11上,通过限位支架15套入限位套16内,由控制台23操作制动杆12,推动制动杆12使限位支架15固定在第三凹槽14内,进而使整个固定装置10固定住加工件,省去人工固定夹具的麻烦,提高工作效率,通过控制台23操作控制支架20在第二凹槽21内的活动,带动夹紧块18在固定装置10上活动,使该装置能够兼容不同宽度的管件,同时该装置可以不松开固定装置10的情况下将管件从侧面取出,方便工人卸料。
最后应说明的是:以上所述仅为本实用新型的优选实施例而已,并不用于限制本实用新型,尽管参照前述实施例对本实用新型进行了详细的说明,对于本领域的技术人员来说,其依然可以对前述各实施例所记载的技术方案进行修改,或者对其中部分技术特征进行等同替换,凡在本实用新型的精神和原则之内,所作的任何修改、等同替换、改进等,均应包含在本实用新型的保护范围之内。
Claims (6)
1.一种燃气管件自动焊接装置,包括焊接装置底座(1),其特征在于:所述焊接装置底座(1)的两侧均设置有焊枪底座(2),两个所述焊枪底座(2)的顶端均固定连接有支撑杆(3),两个所述支撑杆(3)的顶端均设置有固定块(4),两个所述固定块(4)通过工作板(5)相连,且所述工作板(5)的两端分别贯穿两个固定块(4),所述工作板(5)的正面开设有焊枪滑轨(6),所述工作板(5)通过焊枪滑轨(6)活动连接有滑动块(7),所述滑动块(7)的顶端固定设置有焊枪(8),所述焊枪(8)的底端设置有焊接头(9),且焊接头(9)位于滑动块(7)的上方,所述焊接装置底座(1)的顶端通过支架安装有四个固定装置(10),四个所述固定装置(10)均由下夹具(101)与上夹具(102)组成,所述下夹具(101)与上夹具(102)贴合连接,所述下夹具(101)的两端均固定设置有限位装置(11),所述限位装置(11)的顶端设置有限位支架(15),所述上夹具(102)的两端均固定设置有限位套(16),所述限位套(16)的顶端设置有紧固装置(17),所述限位支架(15)与紧固装置(17)相适配,所述焊接装置底座(1)的一侧设置有控制台(23)。
2.根据权利要求1所述的一种燃气管件自动焊接装置,其特征在于:远离所述控制台(23)的支撑杆(3)上下两端均设置有气缸(13),所述气缸(13)的输出端设置有制动杆(12),所述制动杆(12)位于固定装置(10)的上下两端并与限位装置(11)贯穿连接。
3.根据权利要求2所述的一种燃气管件自动焊接装置,其特征在于:所述制动杆(12)的正面开设有多个第三凹槽(14),且所述第三凹槽(14)与限位支架(15)相适配。
4.根据权利要求1所述的一种燃气管件自动焊接装置,其特征在于:所述固定装置(10)的内部活动设置有两个夹紧块(18),所述下夹具(101)与上夹具(102)相互靠近的一侧均开设有第一凹槽(19),所述夹紧块(18)与第一凹槽(19)相适配。
5.根据权利要求4所述的一种燃气管件自动焊接装置,其特征在于:所述夹紧块(18)靠近固定装置(10)的一端设置有控制支架(20),所述第一凹槽(19)的一端开设有第二凹槽(21),所述控制支架(20)位于第二凹槽(21)的内部。
6.根据权利要求5所述的一种燃气管件自动焊接装置,其特征在于:所述控制支架(20)的两侧均设置有限位块(22),且所述控制支架(20)与控制台(23)通过电性连接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201922253611.8U CN211028641U (zh) | 2019-12-16 | 2019-12-16 | 一种燃气管件自动焊接装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201922253611.8U CN211028641U (zh) | 2019-12-16 | 2019-12-16 | 一种燃气管件自动焊接装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN211028641U true CN211028641U (zh) | 2020-07-17 |
Family
ID=71561575
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201922253611.8U Expired - Fee Related CN211028641U (zh) | 2019-12-16 | 2019-12-16 | 一种燃气管件自动焊接装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN211028641U (zh) |
-
2019
- 2019-12-16 CN CN201922253611.8U patent/CN211028641U/zh not_active Expired - Fee Related
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN202701697U (zh) | 一种焊接套筒的定位夹具 | |
| CN203541928U (zh) | 定位夹具及臂架焊接工装 | |
| CN209503309U (zh) | 一种搅拌摩擦焊夹装装置 | |
| CN107378016A (zh) | 圆形火箭舱段机加夹具 | |
| CN114589391A (zh) | 一种超声波金属焊机焊头快换装置 | |
| CN103042323B (zh) | 塔式起重机标准节主弦杆焊接装置 | |
| CN206263304U (zh) | 一种管件连接法兰钻孔夹具 | |
| CN202147106U (zh) | 一种手动夹钳 | |
| CN208450909U (zh) | 一种外门架下横梁结构件焊接工装 | |
| CN107309677A (zh) | 一种圆筒状铸铁件加工夹具 | |
| CN205703020U (zh) | 一种桥壳联轴盘后桥盖组合夹具 | |
| CN205325278U (zh) | 一种自动消除偏差的夹具 | |
| CN106312421B (zh) | 用于排气系统消声器蚌壳型端锥的焊接夹具 | |
| CN205309627U (zh) | 烛台焊接设备 | |
| CN205702804U (zh) | 玻璃导轨螺柱焊专机 | |
| CN214418637U (zh) | 一种机械臂用缸套上套夹具 | |
| CN210819229U (zh) | 一种用于夹持电子器件的线夹工装 | |
| CN203437853U (zh) | 一种手自动一体的焊接夹具 | |
| CN112959316B (zh) | 一种机器人机头效验治具及效验方法 | |
| CN212170054U (zh) | 一种新型高效玻璃分片装置 | |
| CN216858734U (zh) | 一种焊接夹具 | |
| CN207104368U (zh) | 治具 | |
| CN206435979U (zh) | 一种产品去毛刺及钻孔复合机 | |
| CN217749995U (zh) | 一种侧围后部上内板焊装夹具 | |
| CN221952616U (zh) | 货车车架第三横梁焊接工装 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20200717 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |