CN210847858U - 一种自动落料冲床 - Google Patents
一种自动落料冲床 Download PDFInfo
- Publication number
- CN210847858U CN210847858U CN201921805963.3U CN201921805963U CN210847858U CN 210847858 U CN210847858 U CN 210847858U CN 201921805963 U CN201921805963 U CN 201921805963U CN 210847858 U CN210847858 U CN 210847858U
- Authority
- CN
- China
- Prior art keywords
- cleaning roller
- roller
- punch
- cleaning
- automatic blanking
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images




Landscapes
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
Abstract
本实用新型涉及一种自动落料冲床,涉及板材加工的技术领域,其包括冲床本体,冲床本体上设置有可上下移动的上模,冲床本体上设置有位于上模下方的工作台,工作台上设置有下模,工作台上设置有穿过下模的传送机构,传送机构包括两个转动连接在下模两端的传送辊,两传送辊平行且水平设置,两传送辊上环绕有传送带,传送带上间隔固定有吸盘,冲床本体上设置有驱动传送辊转动的电机,传送机构两端分别设置有清扫机构和落料机构,清扫机构包括设置在工作台上的支撑座,支撑座上转动连接有第一清扫辊,第一清扫辊水平设置,第一清扫辊侧壁设置有刷毛。本实用新型具有自动对板材进行清扫,避免板材上的杂质阻碍板材传输的优点。
Description
技术领域
本实用新型涉及板材加工的技术领域,尤其是涉及一种自动落料冲床。
背景技术
冲压是靠压力机和模具对板材、带材、管材和型材等施加外力,使之产生塑性变形或分离,从而获得所需形状和尺寸的冲压件的成形加工方法,板材在冲压过程中,尤其在单冲模具成型过程中,通常采用人工上下料的方式,劳动强度大、工作效率较低。
授权公告号为CN206241128U的中国专利公开了一种板材冲床,包括冲床主体、上模、下模以及供上模向下移动的冲压机构,冲床主体上设有支撑板,下模固定在支撑板上,冲压机构设置在下模正上方,上模固定连接在冲压机构上,冲床主体上设有落料机构,落料机构包括驱动器、输送带、输送辊、吸盘,两个输送辊分别转动连接在支撑板两端,驱动器驱动输送辊转动,两个输送带分别连接在输送辊两端,输送带围绕支撑板,下模上设有供输送带移动的输送凹槽,若干个吸盘阵列固定在输送带上,支撑板下侧面设有推料装置。
上述中的现有技术方案存在以下缺陷:板材通过吸盘固定在输送带上,当板材表面附着有灰尘或其他杂质时,吸盘无法吸附板材,导致板材无法跟随输送带同步移动,需要工作人员将杂质清理干净冲床才能继续工作。
实用新型内容
本实用新型的目的是提供一种自动落料冲床,具有自动对板材进行清扫,避免板材上的杂质阻碍板材传输的优点。
本实用新型的上述实用新型目的是通过以下技术方案得以实现的:
一种自动落料冲床,包括冲床本体,所述冲床本体上设置有可上下移动的上模,所述冲床本体上设置有位于上模下方的工作台,所述工作台上设置有下模,所述工作台上设置有穿过下模的传送机构,所述传送机构包括两个转动连接在下模两端的传送辊,两传送辊平行且水平设置,两传送辊上环绕有传送带,所述传送带上间隔固定有吸盘,所述冲床本体上设置有驱动传送辊转动的电机,所述传送机构两端分别设置有清扫机构和落料机构,所述清扫机构包括设置在工作台上的支撑座,所述支撑座上转动连接有第一清扫辊,所述第一清扫辊水平设置,所述第一清扫辊侧壁设置有刷毛。
通过采用上述技术方案,板材进行冲压前,首先通过清扫机构,然后进入传送机构,板材通过自重压在吸盘上,使吸盘吸紧在板材上,电机接通外部电源启动,驱动传送辊旋转,传送带随传送辊运转进而带动板材移动,传送机构将板材传输到下模上,上模下降对板材进行冲压,冲压完成之后,传送机构带动板材脱离下模,落料机构使板材脱离吸盘;第一清扫辊上的刷毛板材底部的进行清扫,避免板材上的杂质阻碍板材传输。
本实用新型进一步设置为:所述下模上与传送带平行开设有避空槽,所述传送带穿设在避空槽内。
通过采用上述技术方案,使冲压时,传送带不会干涉上模和下模的贴合,不影响冲压质量。
本实用新型进一步设置为:所述支撑座上转动连接有位于第一清扫辊上方的第二清扫辊,所述第一清扫辊和第二清扫辊平行设置。
通过采用上述技术方案,当板材上表面有杂质时,冲压过程中可能压伤板材,造成产品报废,第二清扫辊能够对板材上表面进行清扫。
本实用新型进一步设置为:所述第二清扫辊与传送辊夹角为锐角。
通过采用上述技术方案,为避免清扫出的杂质堆积在板材上表面,第二清扫辊与传送辊呈锐角设置能够将杂质扫离板材,提升清扫效果。
本实用新型进一步设置为:所述传送辊和第一清扫辊通过齿轮传动连接。
通过采用上述技术方案,电机在驱动传送辊旋时,传送辊通过齿轮传动带动清洁辊进行旋转,清洁辊上的刷毛连续对板材进行清扫,清扫效果较好,且与传送机构共用一个电机,能够实现传输机构和清扫机构的同步开启和停止,使冲压时清扫机构自动停止运转,节能环保。
本实用新型进一步设置为:所述落料机构包括设置在下模上的落料杆。
通过采用上述技术方案,冲压完成后传送带带动板材靠近落料杆,当板材到达传送带尾端时,板材底部与落料杆抵接,吸盘随传送移动远离板材,使板材和吸盘分离。
本实用新型进一步设置为:所述落料杆横截面为尖端朝向传输辊的楔形。
通过采用上述技术方案,落料杆的尖端紧贴板材插入板材与吸盘的间隙中,使吸盘和板材更加容易分离。
本实用新型进一步设置为:所述落料杆远离传送带的一侧焊接固定有导向板,所述导向板朝向远离工作台一侧倾斜向下设置,导向板底部设置有成品框。
通过采用上述技术方案,板材脱离吸盘后倾斜向下滑落进入导向板,通过导向板进入成品框,便于对成品板材进行收集。
综上所述,本实用新型的有益技术效果为:
1.第一清扫辊上的刷毛板材底部的进行清扫,避免板材上的杂质阻碍板材传输;
2.清扫机构与传送机构共用一个电机,能够实现传输机构和清扫机构的同步开启和停止,使冲压时清扫机构自动停止运转,节能环保。
附图说明
图1是本实用新型的整体结构示意图;
图2是图1中传送机构的局部结构示意图;
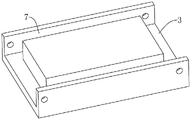
图3是图1中下模的局部结构示意图;
图4是图1中清扫机构的局部结构示意图;
图5是图1中A的局部放大示意图。
图中,1、冲床本体;2、上模;3、下模;4、传送机构;41、传送辊;42、传送带;43、吸盘;44、锥齿轮一;45、电机;5、清扫机构;51、支撑座;52、第一清扫辊;53、第二清扫辊;54、刷毛;55、锥齿轮二;56、直齿轮一;57、直齿轮二;6、落料机构;61、落料杆;62、导向板;63、成品框;7、避空槽。
具体实施方式
以下结合附图对本实用新型作进一步详细说明。
参照图1,为本实用新型公开的一种自动落料冲床,包括冲床本体1,所述冲床本体1上安装有可上下移动的上模2,冲床本体1上设置有位于上模2下方的工作台,工作台上设置有下模3,工作台上设置有穿过下模3的传送机构4,传送机构4两端分别设置有清扫机构5和落料机构6。
参照图2,传送机构4包括两个分别转动连接在下模3两端的传送辊41,两传送辊41平行且水平设置,两传送辊41上环绕有与传送辊41垂直的传送带42,传送带42上间隔固定有若干吸盘43,冲床本体1上设置有驱动传送辊41转动的电机45,电机45与外部电源连通;上料时,板材通过自重压在吸盘43上,使吸盘43吸紧在板材上,电机45启动,电机45输出轴驱动传送辊41旋转,传送辊41带动传送带42运转,传送带42带动板材移动,将板材传输到下模3上。
为了使板材更好的固定在传输机构上,传送带42平行设置有两条。
参照图2和图3,为了使传送带42不会干涉上模2和下模3的贴合,下模3上与传送带42对应开设有避空槽7,传送带42穿设在避空槽7内,且吸盘43顶部与下模3上表面处于同一高度。
参考图4,清扫机构5包括焊接固定在工作台上的支撑座51,支撑座51上转动连接有第一清扫辊52,第一清扫辊52水平设置且与传送辊41处于同一平面,支撑座51上转动连接有位于第一清扫辊52上方的第二清扫辊53,所述第一清扫辊52和第二清扫辊53平行设置,第一清扫辊52和第二清扫辊53侧壁胶粘有刷毛54;板材穿过清扫机构5上,第一清扫辊52和第二清扫辊53分别对板材下表面和上表面进行清扫。
为了避免扫出的杂质堆积在板材上表面,第二清扫辊53与传送辊41呈锐角设置,清扫时,板材上表面的杂质会沿第二清扫辊53脱离板材。
参考图2和图4,为了使第一清扫辊52和第二清扫辊53能够转动,提升清扫效果,靠近清扫机构5的一根传送辊41上同轴固定有锥齿轮一44,第一清扫辊52一端同轴固定有与锥齿轮啮合的锥齿轮二55,第一清扫辊52远离锥齿轮二55的一端同轴固定有直齿轮一56,第二清扫辊53一端同轴固定有与直齿轮一56啮合的直齿轮二57;电机45驱动传送辊41转动传输板材时,传送辊41通过锥齿轮一44和锥齿轮二55的配合驱动第一清扫辊52旋转,第一清扫辊52通过直齿轮一56和直齿轮二57的配合驱动第二清扫辊53同步旋转。
参考图1和图5,落料机构6包括焊接固定在下模3上的落料杆61,落料杆61远离落料杆61远离传送带42的一侧焊接固定有导向板62,导向板62底部设置有成品框63;板材冲压完成后在传送机构4带动下靠近落料机构6,板材下表面抵接在落料杆61上,吸盘43随传送带42继续移动,使板材和吸盘43脱离,板材沿导向板62倾斜向下移动,进入成品框63。
为了使板材和吸盘43更加容易分离,落料杆61横截面为尖端朝向传输辊的楔形;落料时落料杆61的尖端沿板材插入板材与吸盘43的间隙中。
本实施例的实施原理为:冲压前,板材首先通过清扫机构5,第一清扫辊52和第二清扫辊53分别对板材下表面和上表面进行清理,然后板材通过自重压在吸盘43上,使板材固定在传输带上,传送带42将板材传输到下模3上,上模2下降对板材进行冲压;冲压完成之后,传送带42带动板材远离下模3靠近落料杆61,落料杆61使板材和吸盘43分离,板材沿导向板62倾斜向下滑入成品框63内。
本具体实施方式的实施例均为本实用新型的较佳实施例,并非依此限制本实用新型的保护范围,故:凡依本实用新型的结构、形状、原理所做的等效变化,均应涵盖于本实用新型的保护范围之内。
Claims (8)
1.一种自动落料冲床,包括冲床本体(1),所述冲床本体(1)上设置有可上下移动的上模(2),所述冲床本体(1)上设置有位于上模(2)下方的工作台,所述工作台上设置有下模(3),所述工作台上设置有穿过下模(3)的传送机构(4),所述传送机构(4)包括两个转动连接在下模(3)两端的传送辊(41),两传送辊(41)平行且水平设置,两传送辊(41)上环绕有传送带(42),所述传送带(42)上间隔固定有吸盘(43),所述冲床本体(1)上设置有驱动传送辊(41)转动的电机(45),其特征在于:所述传送机构(4)两端分别设置有清扫机构(5)和落料机构(6),所述清扫机构(5)包括设置在工作台上的支撑座(51),所述支撑座(51)上转动连接有第一清扫辊(52),所述第一清扫辊(52)水平设置,所述第一清扫辊(52)侧壁设置有刷毛(54)。
2.根据权利要求1所述的一种自动落料冲床,其特征在于:所述下模(3)上与传送带(42)平行开设有避空槽(7),所述传送带(42)穿设在避空槽(7)内。
3.根据权利要求2所述的一种自动落料冲床,其特征在于:所述支撑座(51)上转动连接有位于第一清扫辊(52)上方的第二清扫辊(53),所述第一清扫辊(52)和第二清扫辊(53)平行设置。
4.根据权利要求3所述的一种自动落料冲床,其特征在于:所述第二清扫辊(53)与传送辊(41)夹角为锐角。
5.根据权利要求4所述的一种自动落料冲床,其特征在于:所述传送辊(41)和第一清扫辊(52)通过齿轮传动连接。
6.根据权利要求1所述的一种自动落料冲床,其特征在于:所述落料机构(6)包括设置在下模(3)上的落料杆(61)。
7.根据权利要求6所述的一种自动落料冲床,其特征在于:所述落料杆(61)横截面为尖端朝向传输辊的楔形。
8.根据权利要求7所述的一种自动落料冲床,其特征在于:所述落料杆(61)远离传送带(42)的一侧焊接固定有导向板(62),所述导向板(62)朝向远离工作台一侧倾斜向下设置,导向板(62)底部设置有成品框(63)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921805963.3U CN210847858U (zh) | 2019-10-24 | 2019-10-24 | 一种自动落料冲床 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921805963.3U CN210847858U (zh) | 2019-10-24 | 2019-10-24 | 一种自动落料冲床 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN210847858U true CN210847858U (zh) | 2020-06-26 |
Family
ID=71299358
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201921805963.3U Expired - Fee Related CN210847858U (zh) | 2019-10-24 | 2019-10-24 | 一种自动落料冲床 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN210847858U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113102588A (zh) * | 2021-03-24 | 2021-07-13 | 冷尧进 | 一种铝合金件生产冲压装置 |
| CN120095031A (zh) * | 2025-05-07 | 2025-06-06 | 闽南理工学院 | 一种户外运动器械金属板冲压成型设备及方法 |
-
2019
- 2019-10-24 CN CN201921805963.3U patent/CN210847858U/zh not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113102588A (zh) * | 2021-03-24 | 2021-07-13 | 冷尧进 | 一种铝合金件生产冲压装置 |
| CN113102588B (zh) * | 2021-03-24 | 2024-02-02 | 佛山市众广铝业有限公司 | 一种铝合金件生产冲压装置 |
| CN120095031A (zh) * | 2025-05-07 | 2025-06-06 | 闽南理工学院 | 一种户外运动器械金属板冲压成型设备及方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN109109380B (zh) | 一种纸箱提手的热熔胶自动穿扣机及其安装方法 | |
| CN108723182B (zh) | 一种弹片自动成型机 | |
| CN111496891A (zh) | 一种板材高质量切割设备 | |
| CN112792860A (zh) | 一种epe自动冲压机 | |
| CN118905091A (zh) | 一种自动清理废屑的冲床设备 | |
| CN118635349A (zh) | 一种机械设备板材冲压机 | |
| CN105835121A (zh) | 包装盒模切机 | |
| CN113200389A (zh) | 一种包装装潢印刷品生产收卷装置 | |
| CN109968735B (zh) | 一种围条成型铲边压泡一体机 | |
| CN213002204U (zh) | 一种便于对原料表面进行清理的冲压模具用送料机构 | |
| CN209682785U (zh) | 注塑产品自动整形设备 | |
| CN218315402U (zh) | 一种具有清理功能的工业固体废物压扁装置 | |
| CN113894859B (zh) | 一种汽车吸音棉封边裁切一体化装置 | |
| CN219294216U (zh) | 一种胶合板生产压合装置 | |
| CN213321245U (zh) | 一种板材定位刮边机 | |
| CN212331213U (zh) | 一种板材高质量裁断装置 | |
| CN116872011A (zh) | 一种空调导风板生产装置 | |
| CN212822306U (zh) | 一种纽扣冲压成型装置 | |
| CN222198504U (zh) | 一种罐盖加工用压盖装置 | |
| CN206611307U (zh) | 一种贴电刷机 | |
| CN113696538A (zh) | 一种瓦楞纸包装箱制作用加工装置 | |
| CN214053447U (zh) | 一种汽车零部件自动进料机构 | |
| CN222972300U (zh) | 一种自动上下料裁切机 | |
| CN221658278U (zh) | 一种钣金件加工下料装置 | |
| CN221834954U (zh) | 一种珍珠棉冲压排废机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20200626 |
|
| CF01 | Termination of patent right due to non-payment of annual fee |