CN210701822U - 薄壁圆筒型零件冲压模具 - Google Patents
薄壁圆筒型零件冲压模具 Download PDFInfo
- Publication number
- CN210701822U CN210701822U CN201921573177.5U CN201921573177U CN210701822U CN 210701822 U CN210701822 U CN 210701822U CN 201921573177 U CN201921573177 U CN 201921573177U CN 210701822 U CN210701822 U CN 210701822U
- Authority
- CN
- China
- Prior art keywords
- block
- die
- guide
- pressing
- blank
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000003825 pressing Methods 0.000 claims abstract description 46
- 238000001125 extrusion Methods 0.000 claims abstract description 22
- 230000006835 compression Effects 0.000 claims description 26
- 238000007906 compression Methods 0.000 claims description 26
- 238000005452 bending Methods 0.000 claims description 5
- 238000004519 manufacturing process Methods 0.000 abstract description 4
- 238000003754 machining Methods 0.000 abstract description 3
- 238000004080 punching Methods 0.000 abstract description 3
- 238000007493 shaping process Methods 0.000 abstract description 2
- 238000000034 method Methods 0.000 description 4
- 239000004484 Briquette Substances 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
Images


Landscapes
- Bending Of Plates, Rods, And Pipes (AREA)
Abstract
薄壁圆筒型零件冲压模具,涉及机械加工技术领域,其包括上模座和下模座,上模座安装有凸模,下模座对应设有凹模,位于凹模两侧的下模座上分别设有一个可前后移动的压块,压块的上端设有用于放置坯料的定位槽,压块前端的底部开设有用于压合坯料的弧形缺口,压块的后端固定连接有限位杆,限位杆的前端与压块固定连接、后端穿过下模座并固定连接有限位块,限位杆上套设有第二压缩弹簧,第二压缩弹簧的前端抵住下模座、后端抵住限位块,上模座底部的两侧分别固定连接有一个楔形挤压块,楔形挤压块的内侧设有倾斜的挤压面,压块的后端面对应设置有供楔形挤压块插入的缺口。本实用新型在工作时一次冲压即可使产品成型,从而提高生产效率和产品质量。
Description
技术领域
本实用新型涉及机械加工技术领域,尤其指一种薄壁圆筒型零件冲压模具。
背景技术
薄壁圆筒型零件通常是由薄板状的坯料加工而成,机加工行业通常采用冲压模具对其进行加工成型,在加工的过程中一般需要两个甚至两个以上的步骤,通过先将坯料中部压弯,再将坯料两端压合收拢得到薄壁圆筒型工件,由于加工步骤分步进行,其不仅增加了生产周期,还会因为坯料中部被压弯后,在下一道工序中容易出现坯料位置被推动而导致加工精度出现偏差的问题,影响产品质量。
实用新型内容
本实用新型所要解决的问题是,提供一种薄壁圆筒型零件冲压模具,一次冲压即可成型,从而提高生产效率和产品质量。
为了解决上述技术问题,本实用新型采用如下技术方案:一种薄壁圆筒型零件冲压模具,包括上模座和下模座,所述上模座的底部安装有圆柱体状的并用于压弯坯料的凸模,所述下模座的顶端对应开设有横截面呈半圆形的凹模,所述上模座的底端面向上开设有导向槽,所述凸模固定连接有导向块,所述凸模与导向块之间设有间隙,所述导向块向上插入导向槽中并可沿导向槽移动,所述导向块的顶端与导向槽的槽底部之间连接有第一压缩弹簧,所述上模座的两侧面上均开设有连通导向槽且呈竖直状的条形孔,所述导向块穿设有一根导向杆,所述导向杆的两端分别插入对应一侧的条形孔中并可沿条形孔移动,在所述第一压缩弹簧的弹力作用下,所述导向杆抵住条形孔的下端,位于所述凹模两侧的下模座上分别设有一个可前后移动的压块,所述压块的上端设有用于放置坯料的定位槽,所述定位槽的一侧延伸至压块的前端并呈敞开状,所述压块前端的底部开设有用于压合坯料的弧形缺口,所述压块的后端固定连接有限位杆,所述限位杆的前端与压块固定连接、后端穿过下模座并固定连接有限位块,所述压块可带动限位杆前后移动,所述限位杆上套设有第二压缩弹簧,所述第二压缩弹簧的前端抵住下模座、后端抵住限位块,所述上模座底部的两侧分别固定连接有一个楔形挤压块,所述楔形挤压块的内侧设有倾斜的挤压面,所述压块的后端面对应设置有供楔形挤压块插入的缺口,所述缺口内设有与挤压面相匹配的受压面,当所述上模座往下移动时,所述凸模可先将坯料的中部压弯,然后所述楔形挤压块插入缺口中将压块往前挤压,当所述凸模抵住凹模时,所述上模座继续往下移动,进而使所述楔形挤压块推抵两个压块使两个压块朝对向移动并伸入所述间隙,从而可使弧形缺口将坯料压合成型,此时所述导向块往导向槽的槽底部压入、所述限位块往前移动,从而分别使第一压缩弹簧和第二压缩弹簧进一步压缩。
优选地,所述弧形缺口横截面的弧线长度为其对应的圆周长的四分之一。
更优选地,每个压块后端连接的限位杆的数量为两个,所述压块后端的两根限位杆相互平行,所述缺口位于所述两根限位杆之间。
更优选地,所述限位块包括两个螺帽,所述两个螺帽与限位杆螺纹连接且相互靠紧,所述两个螺帽的位置均可调。
更优选地,所述凸模的一端固定设置有连接块,所述连接块的上端与导向块固定连接从而使凸模与导向块之间形成所述间隙。
本实用新型的有益效果在于:将薄板状的坯料平放在两个压块的定位槽中,位于两个压块的间隙部分的坯料将首先被凸模冲压至压弯变形,坯料在压弯变形的同后会被凸模向下顶入凹模中,此时坯料中部呈半圆弧状,两端则呈竖直状的直边,与此同时,上模座向下移动会使得楔形挤压块推挤压块,进而使两个压块朝对向移动,从而使弧形缺口将坯料的两个直边压弯并合拢成型,这样在一道工序内,利用一次冲压即可使产品成型,从而可在很大程度上提高生产效率和产品质量。
附图说明
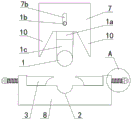
图1为本实用新型实施例中的整体结构示意图;
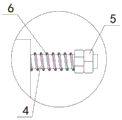
图2为图1中A处结构的放大示意图;
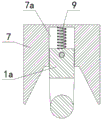
图3为实施例中上模座和凸模的剖视结构示意图;
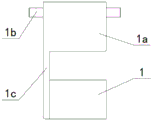
图4为实施例中上模座和凸模的侧视结构示意图;
图5为实施例中压块的结构示意图;
图6为实施例中薄板状坯料及其中部压弯后的状态示意图。
附图标记为:
1——凸模 1a——导向块 1b——导向杆
1c——连接块 2——凹模 3——压块
3a——定位槽 3b——弧形缺口 3c——受压面
4——限位杆 5——限位块 6——第二压缩弹簧
7——上模座 7a——导向槽 7b——条形孔
8——下模座 9——第一压缩弹簧 10——楔形挤压块。
具体实施方式
为了便于本领域技术人员的理解,下面结合实施例与附图对本实用新型作进一步的说明,实施方式提及的内容并非对本实用新型的限定。
需要提前说明的是,在本实用新型中,除非另有明确的规定和限定,术语“安装”、“相连”、“连接”、“固定” 等术语应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或一体地连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通。对于本领域的普通技术人员而言,可以根据具体情况理解上述术语在本实用新型中的具体含义。
此外,在本实用新型中,除非另有明确的规定和限定,第一特征在第二特征“上”或“下”可以包括第一和第二特征直接接触,也可以包括第一和第二特征不是直接接触而是通过它们之间的另外的特征接触。而且,第一特征在第二特征“之上”、“上方”和“上面”包括第一特征在第二特征正上方和斜上方,或仅仅表示第一特征水平高度高于第二特征。第一特征在第二特征“之下”、“下方”和“下面”包括第一特征在第二特征正下方和斜下方,或仅仅表示第一特征水平高度小于第二特征。术语“上”、“下”、“前”、“后”、“左”、“右”、“竖直”、“水平”、“顶”、“底”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。
如图1-6所示,薄壁圆筒型零件冲压模具,包括上模座7和下模座8,上模座7的底部安装有圆柱体状的并用于压弯坯料的凸模1,下模座8的顶端对应开设有横截面呈半圆形的凹模2,上模座7的底端面向上开设有导向槽7a,凸模1固定连接有导向块1a,凸模1与导向块1a之间设有间隙,导向块1a向上插入导向槽7a中并可沿导向槽7a移动,导向块1a的顶端与导向槽7a的槽底部之间连接有第一压缩弹簧9,上模座7的两侧面上均开设有连通导向槽7a且呈竖直状的条形孔7b,导向块1a穿设有一根导向杆1b,导向杆1b的两端分别插入对应一侧的条形孔7b中并可沿条形孔7b移动,在第一压缩弹簧9的弹力作用下,导向杆1b抵住条形孔7b的下端,位于凹模2两侧的下模座8上分别设有一个可前后移动的压块3,压块3的上端设有用于放置坯料的定位槽3a,定位槽3a的一侧延伸至压块3的前端并呈敞开状,压块3前端的底部开设有用于压合坯料的弧形缺口3b,压块3的后端固定连接有限位杆4,限位杆4的前端与压块3固定连接、后端穿过下模座8并固定连接有限位块5,压块3可带动限位杆4前后移动,限位杆4上套设有第二压缩弹簧6,第二压缩弹簧6的前端抵住下模座8、后端抵住限位块5,上模座7底部的两侧分别固定连接有一个楔形挤压块10,楔形挤压块10的内侧设有倾斜的挤压面,压块3的后端面对应设置有供楔形挤压块10插入的缺口,缺口内设有与挤压面相匹配的受压面3c。
上述实施方式提供的薄壁圆筒型零件冲压模具在工作时,首先将薄板状的坯料平放在两个压块3的定位槽3a中,位于两个压块3的间隙部分的坯料将首先被凸模1冲压至压弯变形,坯料在压弯变形的同后会被凸模1向下顶入凹模中,此时坯料中部呈半圆弧状,两端则呈竖直状的直边(如图6所示),与此同时,上模座7向下移动会使得形挤压块7a插入缺口中将压块3往前挤压,进而使两个压块3朝对向移动并伸入间隙,从而使弧形缺口3b将坯料的两个直边压弯并合拢成型,此时导向块1a往导向槽7a的槽底部压入、限位块5往前移动,从而分别使第一压缩弹簧9和第二压缩弹簧6进一步压缩,上模座7往回移动后,凸模1以及压块3又可在各弹簧的作用力下恢复原位。这样在一道工序内,利用一次冲压即可使产品成型,从而可在很大程度上提高生产效率和产品质量。
作为优选地,弧形缺口3b横截面的弧线长度为其对应的圆周长的四分之一,从而保证上述坯料的两个直边能够被完整地压弯并合拢成型。
作为更优选地,每个压块3后端连接的限位杆4的数量为两个,压块3后端的两根限位杆4相互平行,缺口位于所述两根限位杆4之间,通过在一个压块3上设置两根限位杆4,可使压块3的运动更加稳定和平顺,避免轻易出现晃动的情况。
作为更优选地,限位块5包括两个螺帽,两个螺帽与限位杆4螺纹连接且相互靠紧,两个螺帽的位置均可调,通过设置两个相互靠紧的螺帽,一方面能够起到调节第二压缩弹簧6的压缩程度的作用,进而可调节压块3的位置,从而使本模具能够适用于更多尺寸大小的坯料加工,提高通用性,另一方面,两个靠紧的螺帽能够提高限位块5的整体牢固性,防止轻易出现松动的情况。
另外,在本实施例中,凸模1的一端固定设置有连接块1c,连接块1c的上端与导向块1a固定连接,从而使凸模1与导向块1a之间形成间隙。
上述实施例为本实用新型较佳的实现方案,除此之外,本实用新型还可以其它方式实现,在不脱离本技术方案构思的前提下任何显而易见的替换均在本实用新型的保护范围之内。
为了让本领域普通技术人员更方便地理解本实用新型相对于现有技术的改进之处,本实用新型的一些附图和描述已经被简化,并且为了清楚起见,本申请文件还省略了一些其它元素,本领域普通技术人员应该意识到这些省略的元素也可构成本实用新型的内容。
Claims (5)
1.薄壁圆筒型零件冲压模具,包括上模座(7)和下模座(8),其特征在于:所述上模座(7)的底部安装有圆柱体状的并用于压弯坯料的凸模(1),所述下模座(8)的顶端对应开设有横截面呈半圆形的凹模(2),所述上模座(7)的底端面向上开设有导向槽(7a),所述凸模(1)固定连接有导向块(1a),所述凸模(1)与导向块(1a)之间设有间隙,所述导向块(1a)向上插入导向槽(7a)中并可沿导向槽(7a)移动,所述导向块(1a)的顶端与导向槽(7a)的槽底部之间连接有第一压缩弹簧(9),所述上模座(7)的两侧面上均开设有连通导向槽(7a)且呈竖直状的条形孔(7b),所述导向块(1a)穿设有一根导向杆(1b),所述导向杆(1b)的两端分别插入对应一侧的条形孔(7b)中并可沿条形孔(7b)移动,在所述第一压缩弹簧(9)的弹力作用下,所述导向杆(1b)抵住条形孔(7b)的下端,位于所述凹模(2)两侧的下模座(8)上分别设有一个可前后移动的压块(3),所述压块(3)的上端设有用于放置坯料的定位槽(3a),所述定位槽(3a)的一侧延伸至压块(3)的前端并呈敞开状,所述压块(3)前端的底部开设有用于压合坯料的弧形缺口(3b),所述压块(3)的后端固定连接有限位杆(4),所述限位杆(4)的前端与压块(3)固定连接、后端穿过下模座(8)并固定连接有限位块(5),所述压块(3)可带动限位杆(4)前后移动,所述限位杆(4)上套设有第二压缩弹簧(6),所述第二压缩弹簧(6)的前端抵住下模座(8)、后端抵住限位块(5),所述上模座(7)底部的两侧分别固定连接有一个楔形挤压块(10),所述楔形挤压块(10)的内侧设有倾斜的挤压面,所述压块(3)的后端面对应设置有供楔形挤压块(10)插入的缺口,所述缺口内设有与挤压面相匹配的受压面(3c),当所述上模座(7)往下移动时,所述凸模(1)可先将坯料的中部压弯,然后所述楔形挤压块(10)插入缺口中将压块(3)往前挤压,当所述凸模(1)抵住凹模(2)时,所述上模座(7)继续往下移动,进而使所述楔形挤压块(10)推抵两个压块(3)使两个压块(3)朝对向移动并伸入所述间隙,从而可使弧形缺口(3b)将坯料压合成型,此时所述导向块(1a)往导向槽(7a)的槽底部压入、所述限位块(5)往前移动,从而分别使第一压缩弹簧(9)和第二压缩弹簧(6)进一步压缩。
2.根据权利要求1所述的薄壁圆筒型零件冲压模具,其特征在于:所述弧形缺口(3b)横截面的弧线长度为其对应的圆周长的四分之一。
3.根据权利要求1所述的薄壁圆筒型零件冲压模具,其特征在于:每个压块(3)后端连接的限位杆(4)的数量为两个,所述压块(3)后端的两根限位杆(4)相互平行,所述缺口位于所述两根限位杆(4)之间。
4.根据权利要求1所述的薄壁圆筒型零件冲压模具,其特征在于:所述限位块(5)包括两个螺帽,所述两个螺帽与限位杆(4)螺纹连接且相互靠紧,所述两个螺帽的位置均可调。
5.根据权利要求1所述的薄壁圆筒型零件冲压模具,其特征在于:所述凸模(1)的一端固定设置有连接块(1c),所述连接块(1c)的上端与导向块(1a)固定连接从而使凸模(1)与导向块(1a)之间形成所述间隙。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921573177.5U CN210701822U (zh) | 2019-09-20 | 2019-09-20 | 薄壁圆筒型零件冲压模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921573177.5U CN210701822U (zh) | 2019-09-20 | 2019-09-20 | 薄壁圆筒型零件冲压模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN210701822U true CN210701822U (zh) | 2020-06-09 |
Family
ID=70959747
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201921573177.5U Active CN210701822U (zh) | 2019-09-20 | 2019-09-20 | 薄壁圆筒型零件冲压模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN210701822U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112474962A (zh) * | 2020-11-09 | 2021-03-12 | 北海市传创环保科技有限公司 | 一种u型铝方通加工装置 |
| CN116689621A (zh) * | 2023-07-10 | 2023-09-05 | 六安宝龙动力科技有限公司 | 电机零配件一次冲压成型装置 |
-
2019
- 2019-09-20 CN CN201921573177.5U patent/CN210701822U/zh active Active
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112474962A (zh) * | 2020-11-09 | 2021-03-12 | 北海市传创环保科技有限公司 | 一种u型铝方通加工装置 |
| CN112474962B (zh) * | 2020-11-09 | 2021-07-09 | 佛山市浩佳艺建材科技有限公司 | 一种u型铝方通加工装置 |
| CN116689621A (zh) * | 2023-07-10 | 2023-09-05 | 六安宝龙动力科技有限公司 | 电机零配件一次冲压成型装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN108160815A (zh) | 一种全自动无废料高质量的冲裁卷圆模具 | |
| CN111822585A (zh) | 一种精确定位的汽车零部件冲压成型模具 | |
| CN213350409U (zh) | 一种具有防偏移结构的冲孔模具 | |
| CN218983042U (zh) | 高精密小型锻压生产线 | |
| CN111229931B (zh) | 一种用于电容壳体的连续拉伸成型模 | |
| CN216263020U (zh) | 一种汽车覆盖件顶盖拉延模天线孔成型及顶件机构 | |
| CN215941241U (zh) | 一种环状产品自动成型模具 | |
| CN211191652U (zh) | 一种高效冲压模具及高效冲压设备 | |
| CN116637990B (zh) | 一种卡箍板胚弯曲成型机及成型方法 | |
| CN210497919U (zh) | 一种方钢管定位切口折弯机 | |
| CN219378536U (zh) | 一种弯曲模具 | |
| CN217941567U (zh) | 一种垂直向下边凸包成型模具 | |
| CN217912461U (zh) | 一种上冲压成型模具 | |
| CN210080533U (zh) | 钣金折弯模具及折弯机 | |
| CN222094594U (zh) | 用于钢筋切断、折弯、一体自动出件的模具结构 | |
| CN215467468U (zh) | 防止冲压后平面变形的模具 | |
| CN210817129U (zh) | 一种模具送料装置 | |
| CN210023496U (zh) | 一种具有新型滑块结构的模具 | |
| CN114406051B (zh) | 一种新型液压冲床 | |
| CN224010900U (zh) | 普冲折弯模具 | |
| CN118305223B (zh) | 一种用于扩展坞外壳的冲压装置 | |
| CN216095949U (zh) | 石管夹片加工定位装置 | |
| CN223465424U (zh) | 一种不对称u型件成型模 | |
| CN221336265U (zh) | 倒插整形模具 | |
| CN219253879U (zh) | 一种双头配合连接的模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |