CN210633443U - 一种全自动立式铸件表面打磨机 - Google Patents
一种全自动立式铸件表面打磨机 Download PDFInfo
- Publication number
- CN210633443U CN210633443U CN201921398193.5U CN201921398193U CN210633443U CN 210633443 U CN210633443 U CN 210633443U CN 201921398193 U CN201921398193 U CN 201921398193U CN 210633443 U CN210633443 U CN 210633443U
- Authority
- CN
- China
- Prior art keywords
- oil
- polishing
- conveyer
- conveyor
- frame
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000005266 casting Methods 0.000 title claims abstract description 33
- 238000000227 grinding Methods 0.000 title claims description 34
- 238000005498 polishing Methods 0.000 claims abstract description 44
- 239000000463 material Substances 0.000 claims abstract description 32
- 238000004506 ultrasonic cleaning Methods 0.000 claims abstract description 26
- 230000007704 transition Effects 0.000 claims abstract description 19
- 230000005540 biological transmission Effects 0.000 claims description 23
- 238000001914 filtration Methods 0.000 claims description 16
- 229910000831 Steel Inorganic materials 0.000 claims description 15
- 239000010959 steel Substances 0.000 claims description 15
- 239000007788 liquid Substances 0.000 claims description 13
- 238000006073 displacement reaction Methods 0.000 claims description 10
- JEIPFZHSYJVQDO-UHFFFAOYSA-N iron(III) oxide Inorganic materials O=[Fe]O[Fe]=O JEIPFZHSYJVQDO-UHFFFAOYSA-N 0.000 claims description 7
- 238000005406 washing Methods 0.000 claims description 7
- 238000007599 discharging Methods 0.000 claims description 6
- 230000010354 integration Effects 0.000 claims description 4
- 238000011068 loading method Methods 0.000 claims description 4
- 239000012530 fluid Substances 0.000 claims 5
- 238000000605 extraction Methods 0.000 claims 2
- 239000000945 filler Substances 0.000 claims 2
- 238000002386 leaching Methods 0.000 claims 2
- 238000004519 manufacturing process Methods 0.000 abstract description 6
- 230000000694 effects Effects 0.000 abstract description 5
- 230000008901 benefit Effects 0.000 abstract description 4
- 238000003912 environmental pollution Methods 0.000 abstract description 4
- 230000002035 prolonged effect Effects 0.000 abstract description 4
- 238000004140 cleaning Methods 0.000 description 18
- 238000011049 filling Methods 0.000 description 8
- 239000000126 substance Substances 0.000 description 5
- 239000011248 coating agent Substances 0.000 description 4
- 238000000576 coating method Methods 0.000 description 4
- 238000005260 corrosion Methods 0.000 description 4
- 230000007797 corrosion Effects 0.000 description 4
- 238000000034 method Methods 0.000 description 4
- 238000004381 surface treatment Methods 0.000 description 4
- 239000002253 acid Substances 0.000 description 3
- 239000000243 solution Substances 0.000 description 3
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 2
- 230000009471 action Effects 0.000 description 2
- 239000012670 alkaline solution Substances 0.000 description 2
- 238000010586 diagram Methods 0.000 description 2
- 238000009826 distribution Methods 0.000 description 2
- 238000003825 pressing Methods 0.000 description 2
- 239000000758 substrate Substances 0.000 description 2
- 239000010953 base metal Substances 0.000 description 1
- 238000006243 chemical reaction Methods 0.000 description 1
- 238000005034 decoration Methods 0.000 description 1
- 230000008021 deposition Effects 0.000 description 1
- 239000003599 detergent Substances 0.000 description 1
- 239000000428 dust Substances 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 239000012535 impurity Substances 0.000 description 1
- 239000003112 inhibitor Substances 0.000 description 1
- 229910052742 iron Inorganic materials 0.000 description 1
- 239000010410 layer Substances 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 238000005058 metal casting Methods 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 239000003110 molding sand Substances 0.000 description 1
- 239000003921 oil Substances 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 230000003449 preventive effect Effects 0.000 description 1
- 230000008569 process Effects 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- 239000002893 slag Substances 0.000 description 1
- 238000005507 spraying Methods 0.000 description 1
- 238000003860 storage Methods 0.000 description 1
- 239000002344 surface layer Substances 0.000 description 1
- 238000003466 welding Methods 0.000 description 1
Images


Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P70/00—Climate change mitigation technologies in the production process for final industrial or consumer products
- Y02P70/10—Greenhouse gas [GHG] capture, material saving, heat recovery or other energy efficient measures, e.g. motor control, characterised by manufacturing processes, e.g. for rolling metal or metal working
Landscapes
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Abstract
本实用新型涉及一种全自动立式铸件表面打磨机,所属铸件表面打磨技术领域,包括打磨输送机,打磨输送机上设有与打磨输送机相套接的立式打磨组件,打磨输送机前端设有与打磨输送机相活动式触接的上料机械臂,打磨输送机后端侧边设有超声波清洗组件和沥油输送机,打磨输送机、超声波清洗组件和沥油输送机间呈品字形分布,打磨输送机、超声波清洗组件和沥油输送机间设有过渡移料机械臂,沥油输送机侧边设有收料框,收料框与沥油输送机间设有出料机械臂。具有操作方便、生产效率高、打磨效果好、质量稳定性强和自动化程度高的优点。解决了对环境污染和成本高的问题。提高铸件表面光洁度,改善装配精度,延长铸件使用寿命。
Description
技术领域
本实用新型涉及铸件表面打磨技术领域,具体涉及一种全自动立式铸件表面打磨机。
背景技术
表面处理是在基体材料表面上人工形成一层与基体的机械、物理和化学性能不同的表层的工艺方法。表面处理的目的是满足产品的耐蚀性、耐磨性、装饰或其他特种功能要求。对于金属铸件,我们比较常用的表面处理方法是,机械打磨,化学处理,表面热处理,喷涂表面,表面处理就是对工件表面进行清洁、清扫、去毛刺、去油污、去氧化皮等。
工件在加工、运输、存放等过程中,表面往往带有氧化皮、铁锈制模残留的型砂、焊渣、尘土以及油和其他污物。要合深层能牢固地附着在工件表面上,在涂装前就必须对工件表面进行清理,否则,不仅影响涂层与金属的结合力和抗腐蚀性能,而且还会使基体金属在即使有涂层防护下也能继续腐蚀,使涂层剥落,影响工件的机械性能和使用寿命。
目前工厂打磨主要采用人工对铸件表面通过砂轮、砂带、磨光机等进行处理。手工处理:如刮刀、钢丝刷或砂轮等。用手工可以除去工件表面的锈迹和氧化皮,但手工处理劳动强度大、生产效率低,质量差,清理不彻底。
化学处理:主要是利用酸碱性或碱性溶液与工件表面的氧化物及油污发生化学反应,使其溶解在酸性或碱性的溶液中,以达到去除工件表面锈迹氧化皮及油污。若时间控制不当,即使加缓蚀剂,也能使钢材产生过蚀现象,对于较复杂的结构件和有孔的零件,经酸性溶液酸洗后,浸入缝隙或孔穴中的余酸难以彻底清除。若处理不当,将成为铸件以后的腐蚀隐患,且化学物易挥发,使得成本增加,处理后化学物排放工作难度大,容易对环境造成严重的污染。
发明内容
本实用新型主要解决现有技术中存在劳动强度大、生产效率低、质量差、成本高和污染严重的不足,提供了一种全自动立式铸件表面打磨机,具有操作方便、生产效率高、打磨效果好、质量稳定性强和自动化程度高的优点。解决了对环境污染和成本高的问题。提高铸件表面光洁度,改善装配精度,延长铸件使用寿命。
本实用新型的上述技术问题主要是通过下述技术方案得以解决的:
一种全自动立式铸件表面打磨机,包括打磨输送机,所述的打磨输送机上设有与打磨输送机相套接的立式打磨组件,所述的打磨输送机前端设有与打磨输送机相活动式触接的上料机械臂,所述的打磨输送机后端侧边设有超声波清洗组件和沥油输送机,所述的打磨输送机、超声波清洗组件和沥油输送机间呈品字形分布,所述的打磨输送机、超声波清洗组件和沥油输送机间设有过渡移料机械臂,所述的沥油输送机侧边设有收料框,所述的收料框与沥油输送机间设有出料机械臂。所述的打磨输送机包括输送皮带机架,所述的沥油输送机包括网格式输送机架,所述的输送皮带机架、网格式输送机架上均设有若干呈等间距的轴承座,所述的轴承座上设有限位凸台柱,所述的输送皮带机架、网格式输送机架两端均设有位移侧板架,所述的位移侧板架与限位凸台柱间均设有压紧气缸,所述的压紧气缸与限位凸台柱间设有与压紧气缸呈一体化的半圆卡环。
作为优选,所述的上料机械臂、过渡移料机械臂、出料机械臂均包括悬臂,所述的悬臂上端设有伸缩连接管,所述的伸缩连接管前端设有一对夹爪,所述的夹爪与伸缩连接管间设有夹取气缸,所述的伸缩连接管与悬臂间设有旋关节架,所述的旋关节架与夹取气缸间设有一对位于伸缩连接管两侧的伸缩气缸,所述的悬臂下端设有转盘基架,所述的转盘基架与悬臂间设有悬臂耳板座。
作为优选,所述的立式打磨组件包括打磨机壳体,所述的打磨机壳体内设有一对相对称式转轴连接固定的腰圆打磨砂带,所述的腰圆打磨砂带与打磨机壳体间设有转轴支撑架,所述的打磨机壳体上端设有与腰圆打磨砂带相齿轮传动连接的驱动电机,所述的驱动电机与打磨机壳体相轴承式套接。
作为优选,所述的驱动电机下方设有与打磨机壳体相轴承式套接的传动轴,所述的传动轴与腰圆打磨砂带间就有与腰圆打磨砂带相套接的斜齿转轴,所述的斜齿转轴与传动轴间设有与传动轴相一体化套接的过渡斜齿轮,两过渡斜齿轮间设有一对相镜像分布的传动斜齿轮,所述的传动斜齿轮与驱动电机间设有输出斜齿轮。
作为优选,所述的超声波清洗组件包括清洗槽,所述的清洗槽下端设有与清洗槽呈一体化的振动面钢板,所述的清洗槽内设有防锈油液,所述的清洗槽下侧端设有与防锈油液相连通的排油法兰管,所述的清洗槽上部设有与防锈油液上方相连通的填油管。
作为优选,所述的振动面钢板上设有与振动面钢板相密封式套接带动升降气缸,所述的升降气缸外围设有若干与振动面钢板底面呈一体化的超声波换能器。
超声波换能器的功能是将输入的电功率转换成机械功率(即超声波)再传递出去。超声波洗净作用,是以超过人类听觉声频以上的波动在液体中传导。当音波在洗净剂中传播时,由于音波是一种纵波,纵波推动介质的作用会使液体中压力变化而产生无数微小真空泡,称之为“空穴效应”。当汽泡受压爆破时,会产生强大的冲击能,可将固着在物件死角内的污垢打散,并增强洗净的洗净效果,由于超声波频率高波长短,穿透力强,因此对有隐蔽细缝或复杂结构的清洗物,可以达到惊人的洗净效果。
作为优选,所述的超声波清洗组件侧边设有与超声波清洗组件相管路连通的防锈油过滤组件。
作为优选,所述的防锈油过滤组件包括过滤油箱,所述的过滤油箱内设有与排油法兰管相法兰式螺栓连接的吸油泵,所述的过滤油箱内设有与填油管相管路连通的出油泵,所述的出油泵与填油管间设有与过滤油箱相支架式抱箍螺栓连接固定的油液过滤器,所述的油液过滤器与出油泵间设有出油阀门。
本实用新型能够达到如下效果:
本实用新型提供了一种全自动立式铸件表面打磨机,与现有技术相比较,具有操作方便、生产效率高、打磨效果好、质量稳定性强和自动化程度高的优点。解决了对环境污染和成本高的问题。提高铸件表面光洁度,改善装配精度,延长铸件使用寿命。
附图说明
图1是本实用新型的结构示意图。
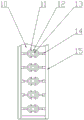
图2是本实用新型的打磨输送机的结构示意图。
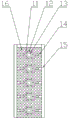
图3是本实用新型的沥油输送机的结构示意图。
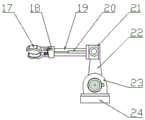
图4是本实用新型的上料机械臂、过渡移料机械臂、出料机械臂的结构示意图。
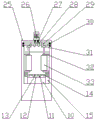
图5是本实用新型的立式打磨组件的结构示意图。
图6是本实用新型的超声波清洗组件的结构示意图。
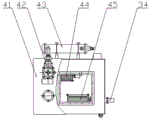
图7是本实用新型的防锈油过滤组件的结构示意图。
图中:上料机械臂1,立式打磨组件2,打磨输送机3,防锈油过滤组件4,超声波清洗组件5,过渡移料机械臂6,沥油输送机7,收料框8,出料机械臂9,输送皮带机架10,半圆卡环11,轴承座12,限位凸台柱13,压紧气缸14,位移侧板架15,网格式输送机架16,夹爪17,夹取气缸18,伸缩连接管19,伸缩气缸20,旋关节架21,悬臂22,悬臂耳板座23,转盘基架24,打磨机壳体25,驱动电机26,输出斜齿轮27,传动斜齿轮28,过渡斜齿轮29,传动轴30,斜齿转轴31,转轴支撑架32,腰圆打磨砂带33,排油法兰管34,清洗槽35,填油管36,防锈油液37,升降气缸38,振动面钢板39,超声波换能器40,过滤油箱41,出油阀门42,油液过滤器43,出油泵44,吸油泵45。
具体实施方式
下面通过实施例,并结合附图,对本实用新型的技术方案作进一步具体的说明。
实施例:如图1-7所示,一种全自动立式铸件表面打磨机,包括打磨输送机3,打磨输送机3上设有与打磨输送机3相套接的立式打磨组件2,打磨输送机3前端设有与打磨输送机3相活动式触接的上料机械臂1,打磨输送机3后端侧边设有超声波清洗组件5和沥油输送机7,打磨输送机3、超声波清洗组件5和沥油输送机7间呈品字形分布,打磨输送机3、超声波清洗组件5和沥油输送机7间设有过渡移料机械臂6,沥油输送机7侧边设有收料框8,收料框8与沥油输送机7间设有出料机械臂9。
打磨输送机3包括输送皮带机架10,沥油输送机7包括网格式输送机架16,输送皮带机架10、网格式输送机架16上均设有18个呈等间距的轴承座12,轴承座12上设有限位凸台柱13,输送皮带机架10、网格式输送机架16两端均设有位移侧板架15,位移侧板架15与限位凸台柱13间均设有压紧气缸14,压紧气缸14与限位凸台柱13间设有与压紧气缸14呈一体化的半圆卡环11。
上料机械臂1、过渡移料机械臂6、出料机械臂9均包括悬臂22,悬臂22上端设有伸缩连接管19,伸缩连接管19前端设有一对夹爪17,夹爪17与伸缩连接管19间设有夹取气缸18,伸缩连接管19与悬臂22间设有旋关节架21,旋关节架21与夹取气缸18间设有一对位于伸缩连接管19两侧的伸缩气缸20,悬臂22下端设有转盘基架24,转盘基架24与悬臂22间设有悬臂耳板座23。
立式打磨组件2包括打磨机壳体25,打磨机壳体25内设有一对相对称式转轴连接固定的腰圆打磨砂带33,腰圆打磨砂带33与打磨机壳体25间设有转轴支撑架32,打磨机壳体25上端设有与腰圆打磨砂带33相齿轮传动连接的驱动电机26,驱动电机26与打磨机壳体25相轴承式套接。驱动电机26下方设有与打磨机壳体25相轴承式套接的传动轴30,传动轴30与腰圆打磨砂带33间就有与腰圆打磨砂带33相套接的斜齿转轴31,斜齿转轴31与传动轴30间设有与传动轴30相一体化套接的过渡斜齿轮29,两过渡斜齿轮29间设有一对相镜像分布的传动斜齿轮28,传动斜齿轮28与驱动电机26间设有输出斜齿轮27。
超声波清洗组件5包括清洗槽35,清洗槽35下端设有与清洗槽35呈一体化的振动面钢板39,振动面钢板39上设有与振动面钢板39相密封式套接带动升降气缸38,升降气缸38外围设有若干与振动面钢板39底面呈一体化的超声波换能器40。清洗槽35内设有防锈油液37,清洗槽35下侧端设有与防锈油液37相连通的排油法兰管34,清洗槽35上部设有与防锈油液37上方相连通的填油管36。超声波清洗组件5侧边设有与超声波清洗组件5相管路连通的防锈油过滤组件4。防锈油过滤组件4包括过滤油箱41,过滤油箱41内设有与排油法兰管34相法兰式螺栓连接的吸油泵45,过滤油箱41内设有与填油管36相管路连通的出油泵44,出油泵44与填油管36间设有与过滤油箱41相支架式抱箍螺栓连接固定的油液过滤器43,油液过滤器43与出油泵44间设有出油阀门42。
上料机械臂1、过渡移料机械臂6、出料机械臂9通过转盘基架24进行旋转角度位移,悬臂耳板座23驱动悬臂22进行前后摆动位移,并且通过伸缩气缸20与悬臂22配合实现X、Y、Z三轴位移的精准抓取运行,再通过夹取气缸18控制夹爪17对铸件的夹取与松紧放置。经过铸造后的铸件通过上料机械臂1将铸件抓取至打磨输送机3上的限位凸台柱13处定位放置,然后采用压紧气缸14将半圆卡环11对铸件进行固定,此时输送皮带机架10与位移侧板架15呈等速位移。当打磨输送机3带着铸件通过立式打磨组件2时,打磨机壳体25内的腰圆打磨砂带33对输送运行的铸件进行旋转式表面打磨。当铸件完成表面打磨后,由过渡移料机械臂6将铸件夹取至超声波清洗组件5内的升降气缸38上套接,由超声波换能器40对振动面钢板39运行,使得防锈油液37对铸件表面的粘附颗粒进行清洗。当超声波清洗组件5由于杂质沉淀后,对铸件的清洗效果降低,此时采用吸油泵45抽取清洗槽35内的防锈油液37至过滤油箱41内。当清洗槽35内的防锈油液37不足时,通过出油阀门42和出油泵44,再经油液过滤器43对清洗槽35完成加油过程。完成清洗后的铸件,再通过过渡移料机械臂6抓取至沥油输送机7上,沥干表面的油液,最后再通过出料机械臂9夹取至收料框8。
综上所述,该全自动立式铸件表面打磨机,具有操作方便、生产效率高、打磨效果好、质量稳定性强和自动化程度高的优点。解决了对环境污染和成本高的问题。提高铸件表面光洁度,改善装配精度,延长铸件使用寿命。
对于本领域技术人员而言,显然本实用新型不限于上述示范实施例的细节,而且在不背离实用新型的基本特征的情况下,能够以其他的具体形式实现本实用新型。因此无论从哪一点来看,均应将实施例看作是示范性的,而且是非限制性的,本实用新型的范围由所附权利要求而不是上述说明限定,因此旨在将落在权利要求的等同要件的含义和范围内的所有变化囊括在本实用新型内。不应将权利要求中的任何附图标记视为限制所涉及的权利要求。
总之,以上所述仅为本实用新型的具体实施例,但本实用新型的结构特征并不局限于此,任何本领域的技术人员在本实用新型的领域内,所作的变化或修饰皆涵盖在本实用新型的专利范围之中。
Claims (8)
1.一种全自动立式铸件表面打磨机,其特征在于:包括打磨输送机(3),所述的打磨输送机(3)上设有与打磨输送机(3)相套接的立式打磨组件(2),所述的打磨输送机(3)前端设有与打磨输送机(3)相活动式触接的上料机械臂(1),所述的打磨输送机(3)后端侧边设有超声波清洗组件(5)和沥油输送机(7),所述的打磨输送机(3)、超声波清洗组件(5)和沥油输送机(7)间呈品字形分布,所述的打磨输送机(3)、超声波清洗组件(5)和沥油输送机(7)间设有过渡移料机械臂(6),所述的沥油输送机(7)侧边设有收料框(8),所述的收料框(8)与沥油输送机(7)间设有出料机械臂(9);所述的打磨输送机(3)包括输送皮带机架(10),所述的沥油输送机(7)包括网格式输送机架(16),所述的输送皮带机架(10)、网格式输送机架(16)上均设有若干呈等间距的轴承座(12),所述的轴承座(12)上设有限位凸台柱(13),所述的输送皮带机架(10)、网格式输送机架(16)两端均设有位移侧板架(15),所述的位移侧板架(15)与限位凸台柱(13)间均设有压紧气缸(14),所述的压紧气缸(14)与限位凸台柱(13)间设有与压紧气缸(14)呈一体化的半圆卡环(11)。
2.根据权利要求1所述的一种全自动立式铸件表面打磨机,其特征在于:所述的上料机械臂(1)、过渡移料机械臂(6)、出料机械臂(9)均包括悬臂(22),所述的悬臂(22)上端设有伸缩连接管(19),所述的伸缩连接管(19)前端设有一对夹爪(17),所述的夹爪(17)与伸缩连接管(19)间设有夹取气缸(18),所述的伸缩连接管(19)与悬臂(22)间设有旋关节架(21),所述的旋关节架(21)与夹取气缸(18)间设有一对位于伸缩连接管(19)两侧的伸缩气缸(20),所述的悬臂(22)下端设有转盘基架(24),所述的转盘基架(24)与悬臂(22)间设有悬臂耳板座(23)。
3.根据权利要求1所述的一种全自动立式铸件表面打磨机,其特征在于:所述的立式打磨组件(2)包括打磨机壳体(25),所述的打磨机壳体(25)内设有一对相对称式转轴连接固定的腰圆打磨砂带(33),所述的腰圆打磨砂带(33)与打磨机壳体(25)间设有转轴支撑架(32),所述的打磨机壳体(25)上端设有与腰圆打磨砂带(33)相齿轮传动连接的驱动电机(26),所述的驱动电机(26)与打磨机壳体(25)相轴承式套接。
4.根据权利要求3所述的一种全自动立式铸件表面打磨机,其特征在于:所述的驱动电机(26)下方设有与打磨机壳体(25)相轴承式套接的传动轴(30),所述的传动轴(30)与腰圆打磨砂带(33)间就有与腰圆打磨砂带(33)相套接的斜齿转轴(31),所述的斜齿转轴(31)与传动轴(30)间设有与传动轴(30)相一体化套接的过渡斜齿轮(29),两过渡斜齿轮(29)间设有一对相镜像分布的传动斜齿轮(28),所述的传动斜齿轮(28)与驱动电机(26)间设有输出斜齿轮(27)。
5.根据权利要求1所述的一种全自动立式铸件表面打磨机,其特征在于:所述的超声波清洗组件(5)包括清洗槽(35),所述的清洗槽(35)下端设有与清洗槽(35)呈一体化的振动面钢板(39),所述的清洗槽(35)内设有防锈油液(37),所述的清洗槽(35)下侧端设有与防锈油液(37)相连通的排油法兰管(34),所述的清洗槽(35)上部设有与防锈油液(37)上方相连通的填油管(36)。
6.根据权利要求5所述的一种全自动立式铸件表面打磨机,其特征在于:所述的振动面钢板(39)上设有与振动面钢板(39)相密封式套接带动升降气缸(38),所述的升降气缸(38)外围设有若干与振动面钢板(39)底面呈一体化的超声波换能器(40)。
7.根据权利要求5所述的一种全自动立式铸件表面打磨机,其特征在于:所述的超声波清洗组件(5)侧边设有与超声波清洗组件(5)相管路连通的防锈油过滤组件(4)。
8.根据权利要求7所述的一种全自动立式铸件表面打磨机,其特征在于:所述的防锈油过滤组件(4)包括过滤油箱(41),所述的过滤油箱(41)内设有与排油法兰管(34)相法兰式螺栓连接的吸油泵(45),所述的过滤油箱(41)内设有与填油管(36)相管路连通的出油泵(44),所述的出油泵(44)与填油管(36)间设有与过滤油箱(41)相支架式抱箍螺栓连接固定的油液过滤器(43),所述的油液过滤器(43)与出油泵(44)间设有出油阀门(42)。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921398193.5U CN210633443U (zh) | 2019-08-27 | 2019-08-27 | 一种全自动立式铸件表面打磨机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921398193.5U CN210633443U (zh) | 2019-08-27 | 2019-08-27 | 一种全自动立式铸件表面打磨机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN210633443U true CN210633443U (zh) | 2020-05-29 |
Family
ID=70793129
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201921398193.5U Active CN210633443U (zh) | 2019-08-27 | 2019-08-27 | 一种全自动立式铸件表面打磨机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN210633443U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110561235A (zh) * | 2019-08-27 | 2019-12-13 | 雅视特科技(杭州)有限公司 | 全自动立式铸件表面打磨机及其操作方法 |
| CN116360312A (zh) * | 2023-03-21 | 2023-06-30 | 重庆博奥镁铝金属制造有限公司 | 铝镁合金压铸车间监控系统 |
-
2019
- 2019-08-27 CN CN201921398193.5U patent/CN210633443U/zh active Active
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110561235A (zh) * | 2019-08-27 | 2019-12-13 | 雅视特科技(杭州)有限公司 | 全自动立式铸件表面打磨机及其操作方法 |
| CN110561235B (zh) * | 2019-08-27 | 2023-08-29 | 雅视特科技(杭州)有限公司 | 全自动立式铸件表面打磨机及其操作方法 |
| CN116360312A (zh) * | 2023-03-21 | 2023-06-30 | 重庆博奥镁铝金属制造有限公司 | 铝镁合金压铸车间监控系统 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN110561235B (zh) | 全自动立式铸件表面打磨机及其操作方法 | |
| CN210173270U (zh) | 一种五金配件加工用抛光装置 | |
| CN2463261Y (zh) | 铁路专用轴承及配件全自动超声波清洗机 | |
| CN214078115U (zh) | 一种石英砂生产用清洗装置 | |
| CN212444581U (zh) | 一种玻璃工艺品用打磨抛光装置 | |
| CN118720506B (zh) | 一种高温传感器焊接加工中的定位工装及其操作方法 | |
| CN217619999U (zh) | 铸铁锅坯的表面抛光喷砂处理装置 | |
| CN218312311U (zh) | 一种具有冲洗功能的排屑机 | |
| CN108856067A (zh) | 一种刹车片卡簧生产用自动清洗装置 | |
| CN211220159U (zh) | 一种环保型金属表面处理装置 | |
| CN115007547A (zh) | 一种机械加工清洗装置 | |
| CN212527274U (zh) | 一种水利施工管道外表面除锈装置 | |
| CN211760628U (zh) | 一种汽车冲压件表层处理装置 | |
| CN114346910A (zh) | 一种工件加工的废料分筛装置 | |
| CN113458916A (zh) | 一种工件的无尘打磨加工装置 | |
| CN221209122U (zh) | 一种预镀镍钢壳喷淋清洗装置 | |
| CN207873929U (zh) | 一种自动抛光清洗机 | |
| CN219542767U (zh) | 一种便于清洁的振动研磨机 | |
| CN219599057U (zh) | 一种精密机械组件的抛光结构 | |
| CN210499709U (zh) | 一种生产矫正器械配件的器具 | |
| CN223917662U (zh) | 行星转台式湿喷砂机 | |
| CN219616272U (zh) | 一种半自动光学部品超声波清洗机 | |
| CN213647209U (zh) | 一种履带抛丸机的清洗烘干装置 | |
| CN215240136U (zh) | 一种便于清理研磨废料的研磨机 | |
| CN223819228U (zh) | 一种锻件用高效清理设备 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CP02 | Change in the address of a patent holder |
Address after: Room 501-510, 5th Floor, Building 2, No. 158 Hongxing Road, Xiaoshan Economic and Technological Development Zone, Xiaoshan District, Hangzhou City, Zhejiang Province, 310000 Patentee after: YASHITE TECHNOLOGY (HANGZHOU) CO.,LTD. Address before: 311215 room b1-3f-014, 198 Qidi Road, Xiaoshan Economic and Technological Development Zone, Xiaoshan District, Hangzhou City, Zhejiang Province Patentee before: YASHITE TECHNOLOGY (HANGZHOU) CO.,LTD. |
|
| CP02 | Change in the address of a patent holder |