CN210615659U - 一种钢筋焊接生产线中的网片翻转定位装置 - Google Patents
一种钢筋焊接生产线中的网片翻转定位装置 Download PDFInfo
- Publication number
- CN210615659U CN210615659U CN201921442782.9U CN201921442782U CN210615659U CN 210615659 U CN210615659 U CN 210615659U CN 201921442782 U CN201921442782 U CN 201921442782U CN 210615659 U CN210615659 U CN 210615659U
- Authority
- CN
- China
- Prior art keywords
- mesh
- side frame
- production line
- cylinders
- positioning
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 42
- 238000003466 welding Methods 0.000 title claims abstract description 37
- 229910000831 Steel Inorganic materials 0.000 title claims description 21
- 239000010959 steel Substances 0.000 title claims description 21
- 238000000034 method Methods 0.000 claims abstract description 16
- 230000003014 reinforcing effect Effects 0.000 claims description 26
- 230000007306 turnover Effects 0.000 claims description 21
- 238000001514 detection method Methods 0.000 claims description 12
- 230000005540 biological transmission Effects 0.000 claims description 5
- 230000001360 synchronised effect Effects 0.000 claims description 3
- 229910001294 Reinforcing steel Inorganic materials 0.000 abstract 3
- 238000010276 construction Methods 0.000 description 10
- 230000002787 reinforcement Effects 0.000 description 6
- 238000010586 diagram Methods 0.000 description 2
- 230000001174 ascending effect Effects 0.000 description 1
- 239000004567 concrete Substances 0.000 description 1
- 239000011438 cord wood Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 238000011031 large-scale manufacturing process Methods 0.000 description 1
- 210000003205 muscle Anatomy 0.000 description 1
- 230000008092 positive effect Effects 0.000 description 1
- 239000011178 precast concrete Substances 0.000 description 1
- 239000011150 reinforced concrete Substances 0.000 description 1
- 230000000630 rising effect Effects 0.000 description 1
- 238000005096 rolling process Methods 0.000 description 1
Images

Landscapes
- Wire Processing (AREA)
Abstract
一种钢筋焊接生产线中的网片翻转定位装置,属于钢筋生产领域,所述翻转定位装置包括网片翻转机和网片定位机,网片翻转机设置在钢筋网焊接工序后,翻转机包括内侧框架和外侧框架,外侧框架左右两侧分别利用多个升降电缸支撑,内侧框架转动设置在外侧框架内,内侧框架上设置有网片夹紧装置,网片定位机为一对相对设置且沿水平方向相对滑动的L型结构部件,L型结构部件内设置有驱动辊轮,内侧框架位于一对L型结构部件中间位置,通过网片的翻转,可使两个网片正反叠加,缩小网片累加设置高度,增大一次搬运的网片数量,提高运输能力,免去用户在的网片翻转环节,可提高生产效益。
Description
技术领域
本实用新型所涉及一种网片翻转定位装置、特别涉及一种钢筋焊接生产线中的网片翻转定位装置,属于钢筋生产领域。
背景技术
传统的领域,混凝土浇筑过程中,一般都是在施工现场进行布筋、绑筋后进行浇筑,近年来,为了提高生产效率,降低生产现场施工工人的劳累,一般都采用预制钢筋网的施工方式,有的甚至是预制混凝土板,直接在施工现场进行搭积木式的施工,这样既提高了生产效率,有降低了现场施工工人的风吹日晒和雨淋。工人的施工环境逐渐得到了得到了提高,进度与从前相比有了质的飞跃,因此钢筋网的预制,也从施工工地移到了工厂厂房,新的钢筋网制造已经形成了规模化生产。
近年来,随着我国高铁产业的不断发展,由原来的国内建设,渐渐扩展到了向国外的输出,高铁订单排队等候,作为高铁建设中的基础部件钢筋需要量也是供不应求,尤其是高铁中要求的高延长率、高抗拉强度钢筋,更是提升了对钢筋的技术含量。鉴于高铁建设中均采用高价桥的建设方式,大都采用预制钢筋网和预制钢筋混凝土板的方式进行施工建设,钢筋网的制造技术也在速度和质量方面提出了更高的要求。
然而,钢筋网按照一个方向叠加放置运输会产生位置偏移,运输数量少、给用户带来钢筋网片翻转困难的现实问题。
发明内容
针对钢筋网按照一个方向放置运输会产生位置偏移,运输数量少、给用户带来钢筋网片翻转困难的现实问题,本实用新型提供一种钢筋焊接生产线中的网片翻转定位装置,其目的是通过网片的翻转,使两个网片之间相对设置,缩小网片在搬运过程中的叠加高度,增加搬运的网片数量,提高运输能力,降低运输成本,免去用户在使用过程中的网片翻转环节,为用户的生产提供方便,提高生产效益。
本实用新型的技术方案是一种钢筋焊接生产线中的网片翻转定位装置,所述翻转定位装置包括网片翻转机和网片定位机,网片翻转机设置在钢筋焊接生产线钢筋网焊接工序后方,翻转机包括内侧框架和外侧框架,外侧框架左右两侧分别利用多个升降电缸支撑,内侧框架转动设置在外侧框架内,内侧框架上设置有网片夹紧装置,网片定位机包括一对相对设置且沿水平方向相对滑动的L型结构部件,L型结构部件内下方设置有多个驱动辊轮,内侧框架在一对网片定位机中间上下升降,网片翻转时,多个升降电缸带动翻转机下降到与钢筋网焊接工序网片传动高度相同高度后,网片利用网片定位机驱动辊轮传动到内侧框架上方,内侧框架周边设置有多个网片夹紧装置,多个网片夹紧装置夹紧网片后,先上升,将网片翻转后下降,将网片释放,叠加在下面辊子传送带上的网片上;
进一步,所述内侧框架前后两端框架外侧中心位置固定连接有翻转轴,翻转轴与外侧框架两端短边中间位置之间转动连接,外侧框架上设置有伺服电机,伺服电机与翻转轴连接;
进一步,所述网片定位机滑动设置在机架上的滑动套内,左右两侧的滑动套与L型结构部件之间设置有定位气缸,驱动辊轮的驱动轴延伸至L型结构部件外侧,多个驱动轴上分别设置有两个链轮,多个链轮之间利用链条连接,至少有一个辊轮轴上连接有链轮电机,链轮电机与控制器电连接;
进一步,所述网片夹紧装置包括多个夹紧气缸,多个夹紧气缸杆端部分别连接有转动夹紧臂,转动夹紧臂转动设置在转轴上;
进一步,所述网片翻转机的下方设置有辊子传送带,辊子传送带上正反叠加钢筋网片;
进一步,所述翻转机上设置有多个气缸、多个电机、多个升降电缸以及位置检测装置,多个气缸、电机以及位置检测装置与钢筋网焊接生产线上的PLC控制器连接,与生产线上的设备联动;
进一步,所述多个升降电缸、多个定位气缸或多个夹紧气缸分别为同步气缸。
本实用新型具有的积极效果是:通过在外侧框架下方设置多个升降电缸,可以在需要翻转时将电缸同步下降,使内侧框架沿水平方向设置在与焊接工序网片传动反方向相同的高度上,将网片传送到网片翻转机内框架上,不翻转的网片到来时,抬高网片翻转机使网片沿着网片定位装置向前传送,等到达规定位置后,网片定位机将网片定位后叠加到下方的辊子传送带上的网片上;通过在内侧框架周边设置多个网片夹紧装置,可保证网片在上升后翻转过程中不会脱落,而且能够在翻转后,下降到一定高度,夹紧装置松开夹紧臂,将网片按照反方向叠加;通过在外侧框架上设置伺服电机,伺服电机轴与翻转轴连接,能够在伺服电机的带动下旋转180度;通过在机架上滑动设置网片定位机,能够保证网片中心与下面的网片在同一个位置上沿垂直方向的叠加;通过设置驱动辊轮,能够将网片在驱动辊轮内滚动传递,并可保证前后方向的叠加位置;通过将多个夹紧气缸、各种电机、多个定位气缸以及位置检测装置与控制器连接,能够在整个焊接生产线上各个动作之间的联动,通过在钢筋焊接生产线中设置网片翻转机,能够将焊接后的钢筋网片按照一正一反的顺序进行钢筋网片的叠加,可在每两片的高度方向与原来相比减少1/3的高度,也就是说在运输过程中,在相同高度范围内,可以比原来多搬运更多的的钢筋网片,能够降低运输成本,更重要的是在用户使用过程将降低了翻转钢筋网片的环节,不仅可以给用户带来方便,还可以提高生产效率。
附图说明
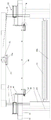
图1 网片翻转定位装置在生产线中的正面示意图。
图2 网片翻转定位装置在生产线中的俯结构示意图。
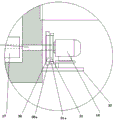
图3 网片定位装置内下侧辊轮驱动放大图。
图4 网片夹紧装置的俯视放大图。
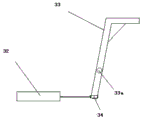
图5网片夹紧装置的侧面放大示意图。
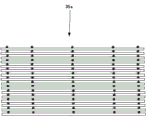
图6钢筋网片翻转前的叠加示意图。
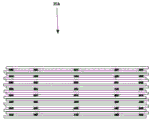
图7钢筋网片翻转后的叠加示意图。
标号说明:10-机架、11-升降电缸、11a-电缸升降杆、12-网片定位机、13-滑动套、14-滑动内套、15-定位气缸、16-L型结构部件、17-驱动辊轮、18-链轮电机、19-内侧框架19、20-网片、21-伺服电机、22-辊子传送带、22a-辊子底架、23-翻转轴、24-轴承、25-夹紧装置、30-链轮一、30a-链条一、31-链轮二、31a-链条二、32夹紧气缸、33-夹紧臂、33a-转轴、34-铰接轴、35-外侧框架、35a-未翻转的网片叠加状况、35b-交替叠加网片状况。
具体实施方式
以下参照附图就本实用新型的具体技术方案进行详细说明,在以下的说明中,将网片从焊接工序流动到翻转工序的方向作为前后方向,将网片流动方向的两侧作为左右方向对本申请的技术方案进行详细说明。
本实用新型的技术方案是一种钢筋焊接生产线中的网片翻转定位装置,图1 是网片翻转定位装置生产线中的正面示意图。图2 是网片翻转定位装置在生产线中的俯结构示意图。所述翻转定位装置包括网片翻转机和网片定位机12,网片翻转机设置在钢筋焊接生产线钢筋网焊接工序后方,翻转机包括内侧框架19和外侧框架35,外侧框架35左右两侧分别利用多个升降电缸11支撑,11a为电缸升降杆,内侧框架19转动设置在外侧框架35内,内侧框架19上设置有网片夹紧装置25,网片定位机12包括一对相对设置且沿水平方向相对滑动的L型结构部件16,L型结构部件16外侧连接有滑动内套14,L型结构部件16内下方设置有多个驱动辊轮17,翻转机内侧框架19在包括一对L型结构部件16的网片定位机12中间升降,网片翻转时,多个升降电缸11带动网片翻转机下降,将内侧框架19上表面下降到与钢筋网焊接工序网片传动高度相同高度后,网片20利用网片定位机12驱动辊轮17传动到内侧框架19上方,内侧框架19周边设置有多个网片夹紧装置25,多个网片夹紧装置25夹紧网片后,网片翻转机上升,在伺服电机21的带动下,网片翻转机的内侧框架19转动180°,将网片翻转到内侧框架19下方位置,网片翻转机下降到网片高度上方,释放网片,将网片叠加在辊子传送带下面的网片20上,此时,网片侧面的机架上设置有叠加网片高度检测传感器,叠加网片高度检测传感器将信号反馈到PLC控制器,控制器在叠加网片上方同时松开夹紧装置的夹紧臂33,释放网片20。
所述辊子传送带22设置在辊子底架22a上,可手动使网片在上面移动,也可利用电机驱动向前方移动。
所述内侧框架19前后两端框架外侧中心位置固定连接有翻转轴23,翻转轴23与外侧框架35两端短边中间位置之间转动连接,外侧框架35上设置有伺服电机21,伺服电机21与翻转轴23连接,翻转轴23与外侧框架35之间设置有轴承24,伺服电机21固定在外侧框架35端部外固定的电机支架上。
图3 网片定位装置内下侧辊轮驱动放大图。所述网片定位机12的滑动内套14滑动设置在机架10上的滑动套13内,左右两侧的滑动套13与左右两侧的L型结构部件16之间分别设置有定位气缸15,定位气缸15主体部固定在滑动套13一侧,定位气缸15的气缸杆连接在L型结构部件上,定位气缸15带动L型结构部件16以及与之连接的滑动套13左右移动,将设置在其中的网片20移动到到中间位置,驱动辊轮17的驱动轴从L型结构部件16内测延伸至L型结构部件16外侧,多个驱动轴上分别设置有两个链轮,即:链轮一30、链轮二31,链轮一30和链轮二31上分别利用链条一30a和链条二31a与其他链轮之间连接,多个链轮之间利用链条连接,至少有一个辊轮轴上连接有链轮电机18,链轮电机18与控制器电连接。
图4 是网片夹紧装置的俯视放大图。图5是网片夹紧装置的侧面放大图。所述网片夹紧装置25包括多个夹紧气缸32,多个夹紧气缸32的分别固定在内侧框架的外侧,多个夹紧气缸32的气缸杆端部分别铰接有转动夹紧臂的一端,34为铰接轴,转动夹紧臂转动设置在转轴33a上。
图6是钢筋网片翻转前后的叠加示意图。图7是钢筋网片翻转后的叠加示意图。所述网片翻转机的下方设置有辊子传送带22,辊子传送带22上正反叠加钢筋网片。
所述翻转机上设置有多个气缸、多个电机、多个升降电缸11以及位置检测装置,多个气缸、多个电机、位置检测装置与钢筋网焊接生产线上的PLC控制器连接,与生产线上的设备联动。其中,气缸通过电磁阀气动连接。所述多个升降电缸11、多个定位气缸15或多个夹紧气缸32分别为同步气缸,33为夹紧装置的夹紧臂,33a为夹紧臂的转轴,夹紧气缸32的气缸杆端部通过铰接轴34铰接有夹紧臂33的另一端。
在本实施例中,生产线上使用的PLC控制器为台湾台达电子生产的DVP64EH0073控制器。
在本实施例中,在网片焊接工位中,驱动焊接完毕的网片离开焊接工序,信号反馈到控制器,进入网片定位机12中,L型结构部件16侧面安装的起点磁性检测装置会将网片12检测到,驱动辊轮17上连接的链轮电机18通过多个链轮和链条驱动多个驱动辊轮17转动、网片20到达L型结构部件16终点位置后, L型结构部件16终点位置侧面的终点设置的终点磁性检测装置会检测到网片20到位,网片靠近终点,此时的翻转机位于定位机12的上方待机,定位机12对第一片从左右两侧利用定位气缸15从左右两侧夹紧网片20,进行定中心,完成了网片前后、左右方向的定位,然后,L型结构部件16向左右移动,网片20从定位机12的L型结构部件16下落到下方的辊子传送带22上;当焊接工序出口的网片检测装置检测到焊接完毕的下一个网片20流出时,控制器会指令翻转机的升降电缸10电缸升降杆11a带动翻转机下降,使内侧框架19上表面降到与驱动辊轮17上表面同一高度或略低于驱动辊轮17上表面位置,当L型结构部件16侧面终点设置的终点磁性检测装置检测到网片20到位后,夹紧装置25侧设置的夹紧臂33上连接的夹紧气缸32退缩,使多个夹紧装置25的夹紧臂33同时压紧网片20,此时,定位装置12的L型结构部件16在定位气缸15的带动下向两侧移动,翻转机在升降电缸10的电缸升降杆11a带动下上升,上升到位后,在翻转伺服电机21的带动下,使内侧框架19转动180°,网片20由原来的位于内侧框架19上面转动到下方,翻转机再次在翻转机在升降电缸10的电缸升降杆11a带动下下降,机架10侧设置有网片高度检测的光电传感器,翻转机下降到距离叠加网片上表面一定高度后,夹紧装置25的夹紧气缸32伸出,使夹紧臂33松开网片20 ,翻转后的网片20叠加在前一次的网片上,在网片20叠加过程中,按照一正一反方向进行叠加,翻转机每间隔一片网片下降翻转一次,当网片高度检测的光电传感器检测到叠加高度到达设定高度后,控制器会驱动辊子传送带22向前移动,重新叠加新的一摞网片。
本实用新型通过在外侧框架35下设置多个升降电缸11,可以在需要翻转时将电缸同步下降,使内侧框架19沿水平方向设置在与焊接工序网片传动方向相同的高度上,将网片20传送到网片翻转机内侧框架19上,不需要翻转的网片可直接抬高网片翻转机使网片20沿着网片定位装置向前传送,等到达规定位置后,网片定位机12将网片定位后叠加在下方的辊子传送带22上网片上方;通过在内侧框架19周边设置多个网片夹紧装置25,可保证网片20在网片翻转机提升后的翻转过程中不会脱落,而且能够在翻转后下降,网片夹紧装置25松开夹紧臂33将网片20按照一正一反的方向依次叠加;通过在外侧框架35上设置伺服电机21,伺服电机轴与翻转轴23连接,能够在伺服电机21的带动下使内侧框架19连同网片20旋转180度;通过在机架10上滑动设置网片定位机12,能够保证网片20中心与叠加中心重合,沿垂直方向的叠加;通过设置驱动辊轮17,能够将网片20在驱动辊轮17内滚动传递,直到规定位置停止;通过将多个夹紧气缸32、各种电机、多个定位气缸15以及位置检测装置与控制器连接,能够在整个焊接生产线上各个动作之间的联动,通过在钢筋焊接生产线中设置网片翻转机,能够将焊接后的钢筋网片20按照一正一反的顺序进行钢筋网片20的叠加,可在每两片的高度方向与原来相比减少1/3的高度,35a为未翻转的网片叠加状况、35b为交替叠加网片状况,也就是说在运输过程中,在相同高度范围内,可以比原来多搬运更多的的钢筋网片20,能够降低运输成本,更重要的是在用户使用过程,免去了翻转钢筋网片20的环节,不仅可以给用户带来方便,还可以提高生产效率。
Claims (7)
1.一种钢筋焊接生产线中的网片翻转定位装置,其特征在于:所述翻转定位装置包括网片翻转机和网片定位机,网片翻转机设置在钢筋焊接生产线钢筋网焊接工序后方,翻转机包括内侧框架和外侧框架,外侧框架左右两侧分别利用多个升降电缸支撑,内侧框架转动设置在外侧框架内,内侧框架上设置有网片夹紧装置,网片定位机包括一对相对设置且沿水平方向相对滑动的L型结构部件,L型结构部件内下方设置有多个驱动辊轮,内侧框架在一对网片定位机中间上下升降,网片翻转时,多个升降电缸带动翻转机下降到与钢筋网焊接工序网片传动高度相同高度后,网片利用网片定位机驱动辊轮传动到内侧框架上方,内侧框架周边设置有多个网片夹紧装置,多个网片夹紧装置夹紧网片后,先上升,将网片翻转后下降,将网片释放,叠加在下面辊子传送带上的网片上。
2.根据权利要求1所述的一种钢筋焊接生产线中的网片翻转定位装置,其特征在于:所述内侧框架前后两端框架外侧中心位置固定连接有翻转轴,翻转轴与外侧框架两端短边中间位置之间转动连接,外侧框架上设置有伺服电机,伺服电机与翻转轴连接。
3.根据权利要求1所述的一种钢筋焊接生产线中的网片翻转定位装置,其特征在于:所述网片定位机滑动设置在机架上的滑动套内,左右两侧的滑动套与L型结构部件之间设置有定位气缸,驱动辊轮的驱动轴延伸至L型结构部件外侧,多个驱动轴上分别设置有两个链轮,多个链轮之间利用链条连接,至少有一个辊轮轴上连接有链轮电机,链轮电机与控制器电连接。
4.根据权利要求1所述的一种钢筋焊接生产线中的网片翻转定位装置,其特征在于:所述网片夹紧装置包括多个夹紧气缸,多个夹紧气缸杆端部分别连接有转动夹紧臂,转动夹紧臂转动设置在转轴上。
5.根据权利要求1所述的一种钢筋焊接生产线中的网片翻转定位装置,其特征在于:所述网片翻转机的下方设置有辊子传送带,辊子传送带上正反叠加钢筋网片。
6.根据权利要求1所述的一种钢筋焊接生产线中的网片翻转定位装置,其特征在于:所述翻转机上设置有多个气缸、多个电机、多个升降电缸以及位置检测装置,多个气缸、电机以及位置检测装置与钢筋网焊接生产线上的PLC控制器连接,与生产线上的设备联动。
7.根据权利要求1、3或4所述的一种钢筋焊接生产线中的网片翻转定位装置,其特征在于:所述多个升降电缸、多个定位气缸或多个夹紧气缸分别为同步气缸。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921442782.9U CN210615659U (zh) | 2019-09-02 | 2019-09-02 | 一种钢筋焊接生产线中的网片翻转定位装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921442782.9U CN210615659U (zh) | 2019-09-02 | 2019-09-02 | 一种钢筋焊接生产线中的网片翻转定位装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN210615659U true CN210615659U (zh) | 2020-05-26 |
Family
ID=70747686
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201921442782.9U Active CN210615659U (zh) | 2019-09-02 | 2019-09-02 | 一种钢筋焊接生产线中的网片翻转定位装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN210615659U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110480245A (zh) * | 2019-09-02 | 2019-11-22 | 河南省鼎鼎实业有限公司 | 一种钢筋焊接生产线中的网片翻转定位装置及其方法 |
| CN112320364A (zh) * | 2020-10-24 | 2021-02-05 | 杭州华盛钢网有限公司 | 一种用于钢网的全自动收料装置 |
-
2019
- 2019-09-02 CN CN201921442782.9U patent/CN210615659U/zh active Active
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110480245A (zh) * | 2019-09-02 | 2019-11-22 | 河南省鼎鼎实业有限公司 | 一种钢筋焊接生产线中的网片翻转定位装置及其方法 |
| CN112320364A (zh) * | 2020-10-24 | 2021-02-05 | 杭州华盛钢网有限公司 | 一种用于钢网的全自动收料装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN110480245A (zh) | 一种钢筋焊接生产线中的网片翻转定位装置及其方法 | |
| CN108557490B (zh) | 自动装框机 | |
| CN109969755B (zh) | 门板制造生产线 | |
| CN212355728U (zh) | Uv地板生产中的自动码垛装置 | |
| CN105729129A (zh) | 厅门柔性生产线 | |
| CN205906735U (zh) | 一种机器人自动码垛装置 | |
| CN207943585U (zh) | 新型物料拨离式拆垛机 | |
| CN207275743U (zh) | 用于汽车前后桥生产过程中的片材自动收料码垛装置 | |
| CN207808695U (zh) | 门板自动组装机 | |
| CN209583440U (zh) | 一种全自动龙门式高位板砖分离码垛机 | |
| CN213444815U (zh) | 一种汽车生产线上的高效输送设备 | |
| CN104192562A (zh) | 自动化机械抓手搬运机 | |
| CN210451492U (zh) | 一种焊接钢筋网片时的纵向短筋上料布筋装置 | |
| CN206172527U (zh) | 多工位点焊码垛机器人系统 | |
| CN203998083U (zh) | 自动化机械抓手搬运机 | |
| CN105290597B (zh) | 焊接开孔钢筋网片的开孔横筋定位装置 | |
| CN112441424B (zh) | 一种空托盘自动整理机构 | |
| CN114505770A (zh) | 一种电动车的电机端盖修磨生产线 | |
| CN209349723U (zh) | 装配式建筑矩形钢管输送及组装系统 | |
| CN209758259U (zh) | 一种用于橡皮筋加工的自动提升机 | |
| CN203127769U (zh) | 成品堆垛机 | |
| CN202369129U (zh) | 板栅自动堆放装置 | |
| CN202239209U (zh) | 集装箱鹅颈槽自动生产系统 | |
| CN205472435U (zh) | 一种加气混凝土制品自动分拣卸载装置 | |
| CN214770301U (zh) | 一种箍筋焊接生产线 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |