CN210413608U - 一种多工位机加工柔性夹具 - Google Patents
一种多工位机加工柔性夹具 Download PDFInfo
- Publication number
- CN210413608U CN210413608U CN201921370468.4U CN201921370468U CN210413608U CN 210413608 U CN210413608 U CN 210413608U CN 201921370468 U CN201921370468 U CN 201921370468U CN 210413608 U CN210413608 U CN 210413608U
- Authority
- CN
- China
- Prior art keywords
- hanging
- positioning pin
- workpiece
- plate
- sides
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images
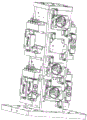
Landscapes
- Jigs For Machine Tools (AREA)
Abstract
本实用新型公布一种多工位机加工柔性夹具,属于机加工技术领域。包括四面方箱,四面方箱中两侧面设有工序Ⅰ模块,四面方箱中另两侧面设有工序Ⅱ模块;工序Ⅰ模块包括挂板Ⅰ,下侧的挂板Ⅰ上安装有弹性锥销,上侧的挂板Ⅰ上安装有顶紧锥销;工序Ⅱ模块包括挂板Ⅱ、基板,基板上安装有压紧挡板。采用四面方箱+可拆卸挂板式模块化结构,后续设计夹具时只需要为四面方箱配置可拆卸挂板即可;一次加工采用弹性锥销、辅助支撑、顶紧锥销相结合的定位夹紧方式,二次加工采用压紧挡板、短圆柱定位销孔、棱形定位销孔相结合的定位夹紧方式;降低夹具采购成本,降低阀体机加工夹具费用,提高了加工效率,对于各类多路阀机加工都有较好的适用性。
Description
技术领域
本实用新型涉及机加工技术领域,具体是一种多工位机加工柔性夹具。
背景技术
铸造阀体加工是液压多路阀加工制造的关键特征点,也是加工难点之一。国内铸造阀体的加工起步较晚,对于铸造阀体加工技术虽然初具水平,但与国外相比还存在一定的差距,铸造阀体的加工技术只能依靠自主研发和国外借鉴。研究铸造阀体的加工技术,对于提高铸造多路阀加工质量,提高加工效率以及降低制造成本,提高市场竞争力,具有很强的推动力,同时为后续打破进口高端液压多路阀技术垄断奠定了坚实的基础。
液压多路阀是工程机械液压系统的核心控制元件,阀体是核心零部件,目前多采用铸造式结构。其中,带滑阀结构的铸造阀体,阀芯孔、插装孔等的加工质量直接影响液压多路阀的工作性能及使用寿命,而加工成本则直接影响产品在市场中的竞争力。目前国外较多厂家已经实现铸造阀体的批量化高效率低成本生产,并向着高效率高集成化智能化柔性化方向发展。
铸造阀体一般采用四面方箱式机加工夹具,但传统的四面方箱式机加工夹具是针对特定阀体定制专用夹具,为焊接结构,通用性极差。例如,中国专利公开了一种多工位组合机床的夹具(CN204524937U),其设置在多工位组合机床的工作台和活动钻模板之间,该夹具包括与多工位组合机床的工作台固定连接的夹具体底座以及设置在夹具体底座上的多个夹具体,所述的夹具体包括夹具体外壳以及设置在夹具体外壳内部的定位机构和夹紧机构,所述的夹紧机构分别与夹具体底座和待加工工件连接,所述的定位机构与待加工工件定位连接。
现有的四面方箱式机加工夹具存在以下不足:
1,多工位组合机床的夹具采用了液压系统作为驱动部分,制造成本高,故障率高;
2,夹具仅适用于结构简单的工件,不适用于复杂液压多路阀的阀体的机加工,不利于市场推广。
发明内容
为解决上述技术问题,本实用新型提供一种多工位机加工柔性夹具。
本实用新型通过以下技术方案实现:一种多工位机加工柔性夹具,包括四面方箱,所述四面方箱中两侧面设有工序Ⅰ模块,四面方箱中另两侧面设有工序Ⅱ模块;
所述工序Ⅰ模块包括可拆卸式连接在四面方箱侧面的成对布置的挂板Ⅰ;所述挂板Ⅰ水平向布置,下侧的挂板Ⅰ上安装有弹性锥销,弹性锥销顶紧端朝上布置;上侧的挂板Ⅰ上安装有顶紧锥销,顶紧锥销顶紧端朝下布置;工件下端阀芯孔配合安装在弹性锥销上,顶紧锥销顶紧在工件上端阀芯孔;
所述工序Ⅱ模块包括可拆卸式连接在四面方箱侧面的成对布置的挂板Ⅱ,两个挂板Ⅱ支架设有可拆卸式连接在四面方箱侧面的基板;所述挂板Ⅱ上安装有压紧挡板;工件放置在基板上,压紧挡板紧压在工件上、下端。
其进一步是:所述挂板Ⅰ两侧设有台阶,挂板Ⅰ台阶上开设有辅助支撑孔,辅助支撑孔中安装用于支撑工件下端的辅助支撑。
所述基板上开设有短圆柱定位销孔、棱形定位销孔;所述短圆柱定位销孔中安装用于限位工件的短圆柱定位销,棱形定位销孔中安装用于限位工件的棱形定位销;所述棱形定位销的长对角边垂直于短圆柱定位销、棱形定位销之间的连线。
所述压紧挡板铰接在挂板Ⅱ上的一对耳板上,在压紧挡板远离工件的一端通过螺纹连接有顶紧螺栓,顶紧螺栓的螺纹端抵在挂板Ⅱ上。
所述四面方箱两相对的侧面上分别设置两对挂板Ⅰ,两对挂板Ⅰ竖向排列;所述挂板Ⅰ上设置有两个工位,挂板Ⅰ上每个工位包括两个所述弹性锥销。
所述四面方箱两相对的侧面上分别设置四对挂板Ⅱ,四对挂板Ⅱ竖向排列。
与现有技术相比,本实用新型的有益效果是:
1,采用四面方箱+可拆卸挂板式模块化结构,后续设计夹具时只需要为四面方箱配置可拆卸挂板即可,降低夹具采购成本;
2,充分的结合了阀体构造设计,分两步加工阀体;一次加工采用弹性锥销、辅助支撑、顶紧锥销相结合的定位夹紧方式,二次加工采用压紧挡板、短圆柱定位销孔、棱形定位销孔相结合的定位夹紧方式,结构简单,方便装拆,可操作性强;
3,一次能装夹16个工件,一次完成8件成品加工,不仅降低阀体机加工夹具费用,而且提高了加工效率,对于各类多路阀机加工都有较好的适用性。将换刀时间由40×7=280s降低到40×7/8=35s;操作者有较长间隔空闲时间做其他工作,降低劳动强度;降低了设备待机时间,同时设备换型周期由8h减少为2h。
附图说明
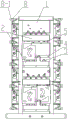
图1是本实用新型实施例的主视图;
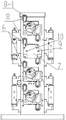
图2是本实用新型实施例的右视图;
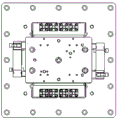
图3是本实用新型实施例的俯视图;
图4是本实用新型实施例的立体示意图;
图中:1、四面方箱;2、挂板Ⅰ;3、弹性锥销;4、辅助支撑孔;5、顶紧锥销;6、挂板Ⅱ;7、基板;8、压紧挡板;8-1、顶紧螺栓;9、短圆柱定位销孔;10、棱形定位销孔。
具体实施方式
下面将结合本实用新型实施例中的附图,对本实用新型实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本实用新型一部分实施例,而不是全部的实施例。基于本实用新型中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本实用新型保护的范围。
如图1至图4所示,一种多工位机加工柔性夹具,四面方箱1中两相对侧面设有工序Ⅰ模块,四面方箱1中另两相对侧面设有工序Ⅱ模块。
工序Ⅰ模块包括通过螺栓可拆卸式连接在四面方箱1侧面的成对布置的挂板Ⅰ2,四面方箱1每个侧面上设置两对挂板Ⅰ2,两对挂板Ⅰ2竖向排列。挂板Ⅰ2水平向布置,下侧的挂板Ⅰ2上安装有弹性锥销3,弹性锥销3顶紧端朝上布置,上侧的挂板Ⅰ2上安装有顶紧锥销5,顶紧锥销5顶紧端朝下布置。挂板Ⅰ2上设置有两个工位,挂板Ⅰ2上每个工位包括两个弹性锥销3。挂板Ⅰ2两侧设有台阶,挂板Ⅰ2台阶上开设有辅助支撑孔4,根据工况,辅助支撑孔4中安装辅助支撑。使用时,工件下端阀芯孔配合安装在弹性锥销3上,辅助支撑支撑在工件下端,顶紧锥销5顶紧在工件上端阀芯孔。
工序Ⅱ模块包括通过螺栓可拆卸式连接在四面方箱1侧面的成对布置的挂板Ⅱ6,四面方箱1每个侧面上设置四对挂板Ⅱ6,四对挂板Ⅱ6竖向排列。每对挂板Ⅱ6之间设有通过螺栓可拆卸式连接在四面方箱1侧面的基板7。压紧挡板8铰接在挂板Ⅱ上的一对耳板上,在压紧挡板8远离工件的一端通过螺纹连接有顶紧螺栓8-1,顶紧螺栓8-1的螺纹端抵在挂板Ⅱ上;通过紧固顶紧螺栓8-1,压紧挡板8另一端能够紧压在工件侧面。基板7上开设有短圆柱定位销孔9、棱形定位销孔10;短圆柱定位销孔9中安装用于限位工件的短圆柱定位销,棱形定位销孔10中安装用于限位工件的棱形定位销;棱形定位销的长对角边垂直于短圆柱定位销、棱形定位销之间的连线。
工作原理:
工序Ⅰ模块主要包括挂板Ⅰ、弹性锥销、辅助支撑、顶紧锥销;工件以成对阀芯孔在成对弹性锥销上定位,工件阀芯孔端与弹性锥销接触,其交线是一个圆,相当于六个止推定位支承,限制了工件的六个自由度;增设辅助支撑,适应不同工件尺寸,最后通过顶紧锥销顶紧,钻削工件阀体三面孔特征;
工序Ⅱ模块主要包括挂板Ⅱ、基板、压紧挡板、短圆柱定位销、棱形定位销;采用一面两销组合:一面,限制了3个自由度,沿Z移动、绕X转动、绕Y转动;短圆柱定位销限制两个自由度,限制沿X、Y移动,棱形定位销长对角边应垂直于两销连线,限制1个自由度,限制绕Z转动,通过压紧挡板压紧,钻削工件阀体其余三面孔特征。
尽管已经示出和描述了本实用新型的实施例,对于本领域的普通技术人员而言,可以理解在不脱离本实用新型的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本实用新型的范围由所附权利要求及其等同物限定。
Claims (6)
1.一种多工位机加工柔性夹具,包括四面方箱(1),其特征在于:
所述四面方箱(1)中两侧面设有工序Ⅰ模块,四面方箱(1)中另两侧面设有工序Ⅱ模块;
所述工序Ⅰ模块包括可拆卸式连接在四面方箱(1)侧面的成对布置的挂板Ⅰ(2);所述挂板Ⅰ(2)水平向布置,下侧的挂板Ⅰ(2)上安装有弹性锥销(3),弹性锥销(3)顶紧端朝上布置;上侧的挂板Ⅰ(2)上安装有顶紧锥销(5),顶紧锥销(5)顶紧端朝下布置;
工件下端阀芯孔配合安装在弹性锥销(3)上,顶紧锥销(5)顶紧在工件上端阀芯孔;
所述工序Ⅱ模块包括可拆卸式连接在四面方箱(1)侧面的成对布置的挂板Ⅱ(6),两个挂板Ⅱ(6)支架设有可拆卸式连接在四面方箱(1)侧面的基板(7);所述挂板Ⅱ(6)上安装有压紧挡板(8);
工件放置在基板(7)上,压紧挡板(8)紧压在工件上、下端。
2.根据权利要求1所述的一种多工位机加工柔性夹具,其特征在于:所述挂板Ⅰ(2)两侧设有台阶,挂板Ⅰ(2)台阶上开设有辅助支撑孔(4),辅助支撑孔(4)中安装用于支撑工件下端的辅助支撑。
3.根据权利要求1所述的一种多工位机加工柔性夹具,其特征在于:所述基板(7)上开设有短圆柱定位销孔(9)、棱形定位销孔(10);所述短圆柱定位销孔(9)中安装用于限位工件的短圆柱定位销,棱形定位销孔(10)中安装用于限位工件的棱形定位销;所述棱形定位销的长对角边垂直于短圆柱定位销、棱形定位销之间的连线。
4.根据权利要求1所述的一种多工位机加工柔性夹具,其特征在于:所述压紧挡板(8)铰接在挂板Ⅱ上的一对耳板上,在压紧挡板(8)远离工件的一端通过螺纹连接有顶紧螺栓(8-1),顶紧螺栓(8-1)的螺纹端抵在挂板Ⅱ上。
5.根据权利要求1所述的一种多工位机加工柔性夹具,其特征在于:所述四面方箱(1)两相对的侧面上分别设置两对挂板Ⅰ(2),两对挂板Ⅰ(2)竖向排列;所述挂板Ⅰ(2)上设置有两个工位,挂板Ⅰ(2)上每个工位包括两个所述弹性锥销(3)。
6.根据权利要求1所述的一种多工位机加工柔性夹具,其特征在于:所述四面方箱(1)两相对的侧面上分别设置四对挂板Ⅱ(6),四对挂板Ⅱ(6)竖向排列。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921370468.4U CN210413608U (zh) | 2019-08-22 | 2019-08-22 | 一种多工位机加工柔性夹具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921370468.4U CN210413608U (zh) | 2019-08-22 | 2019-08-22 | 一种多工位机加工柔性夹具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN210413608U true CN210413608U (zh) | 2020-04-28 |
Family
ID=70363830
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201921370468.4U Active CN210413608U (zh) | 2019-08-22 | 2019-08-22 | 一种多工位机加工柔性夹具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN210413608U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114029769A (zh) * | 2021-12-13 | 2022-02-11 | 徐州阿马凯液压技术有限公司 | 一种高压、高刚性、多工位液压夹具 |
-
2019
- 2019-08-22 CN CN201921370468.4U patent/CN210413608U/zh active Active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN114029769A (zh) * | 2021-12-13 | 2022-02-11 | 徐州阿马凯液压技术有限公司 | 一种高压、高刚性、多工位液压夹具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN110883589A (zh) | 一种主框架钻铣智能夹具 | |
| CN118544046A (zh) | 一种工件柔性焊接工装及焊接方法 | |
| CN202388282U (zh) | 一种用于二次装夹大型工件的机床夹具 | |
| CN201783835U (zh) | 偏心式定位及夹紧卡具 | |
| CN215357301U (zh) | 一种阀门箱体铸件的铣削工装 | |
| CN111015285B (zh) | 一种摇臂产品多工序加工用组合式夹具 | |
| CN219881835U (zh) | 一种换挡箱左箱盖三工位机加夹具 | |
| CN219542176U (zh) | 一种机器人焊接用三维拼装柔性焊接平台 | |
| CN217394394U (zh) | 一种自定心气动夹具 | |
| CN214979479U (zh) | 一种气缸体箱盖加工用装夹夹具 | |
| CN216912166U (zh) | 用于管件加工的高效钻孔装置 | |
| CN215789247U (zh) | 一种燃料组件上管座连接板工装夹具 | |
| CN202224975U (zh) | 多件阀体孔加工卡具 | |
| CN211192651U (zh) | 一种电池模组的焊接夹具 | |
| CN223338971U (zh) | 传感阀体铣削液压工装 | |
| CN223235739U (zh) | 风电齿轮箱行星架长头内孔端面螺纹孔加工用的辅助工装 | |
| CN222740636U (zh) | 一种固定性极佳的汽车侧板定位夹具 | |
| CN216633395U (zh) | 一种车床加工用双气动固定夹具 | |
| CN222345366U (zh) | 一种重型夹具 | |
| CN220388467U (zh) | 一种工程机械车架拼装用工装夹具 | |
| CN223084650U (zh) | 安装治具 | |
| CN222536971U (zh) | 一种用于套筒类零件在卧式加工中心加工用的装夹固定工装 | |
| CN218110513U (zh) | 通用的工装快速安装机构 | |
| CN224209402U (zh) | 变位机夹具通用安装框架 | |
| CN219212346U (zh) | 一种侧壁上具有同轴孔的框架类零件加工用固定工装 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant |