CN210389861U - 一种聚酰亚胺薄膜手动成模台 - Google Patents
一种聚酰亚胺薄膜手动成模台 Download PDFInfo
- Publication number
- CN210389861U CN210389861U CN201920775782.4U CN201920775782U CN210389861U CN 210389861 U CN210389861 U CN 210389861U CN 201920775782 U CN201920775782 U CN 201920775782U CN 210389861 U CN210389861 U CN 210389861U
- Authority
- CN
- China
- Prior art keywords
- roller
- servo motor
- polyimide film
- polyimide
- manual
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
Images

Landscapes
- Casting Or Compression Moulding Of Plastics Or The Like (AREA)
- Processing And Handling Of Plastics And Other Materials For Molding In General (AREA)
- Extrusion Moulding Of Plastics Or The Like (AREA)
Abstract
本实用新型公开了一种聚酰亚胺薄膜手动成模台,属于薄膜成模技术领域,包括工作台,所述工作台顶端的一侧设置有安装座,所述安装座顶端的一侧设置有加热仓,所述加热仓的顶端设置有旋转电机,所述旋转电机的底端连接有搅拌辊,所述加热仓的一侧设置有出料口,且加热仓与出料口之间设置有插拔阀,所述安装座顶端的另一侧设置有凹槽,所述安装座顶部位于凹槽的两端设置有固定块,一组所述固定块的一端设置有第一伺服电机,所述第一伺服电机的输出端设置有碾压辊。本实用新型通过设置的旋转电机、搅拌辊,聚酰亚胺在加热仓内被加热为液态,配合着由旋转电机带动的搅拌辊,使得聚酰亚胺融化的更加均匀,有利于后期成膜的质量。
Description
技术领域
本实用新型涉及薄膜成模技术领域,具体为一种聚酰亚胺薄膜手动成模台。
背景技术
聚酰亚胺薄膜综合性能最佳的有机高分子材料之一,耐高温达400℃以上,长期使用温度范围-200~300℃,部分无明显熔点,高绝缘性能。
现有的聚酰亚胺薄膜手动成模台无法将固定的聚酰亚胺材料均匀的融为液态,严重影响后期薄膜成形的质量,且现有的聚酰亚胺薄膜手动成模台无法根据客户需求调整薄膜的厚度。
实用新型内容
本实用新型的目的在于:为了解决现有的聚酰亚胺薄膜手动成模台无法将固定的聚酰亚胺材料均匀的融为液态,严重影响后期薄膜成形的质量,且现有的聚酰亚胺薄膜手动成模台无法根据客户需求调整薄膜的厚度的问题,提供一种聚酰亚胺薄膜手动成模台。
为实现上述目的,本实用新型提供如下技术方案:一种聚酰亚胺薄膜手动成模台,包括工作台,所述工作台顶端的一侧设置有安装座,所述安装座顶端的一侧设置有加热仓,所述加热仓的顶端设置有旋转电机,所述旋转电机的底端连接有搅拌辊,所述加热仓的一侧设置有出料口,且加热仓与出料口之间设置有插拔阀,所述安装座顶端的另一侧设置有凹槽,所述安装座顶部位于凹槽的两端设置有固定块,一组所述固定块的一端设置有第一伺服电机,所述第一伺服电机的输出端设置有碾压辊,所述工作台顶端的另一侧设置有安装块,所述安装块内部的顶端设置有滑槽,所述滑槽的内部设置有活动辊,所述安装块的顶端设置有第二伺服电机,且第二伺服电机的输出端连接有螺纹杆,所述安装块内部位于活动辊的下方设置有固定辊。
优选地,所述加热仓呈中空的圆柱体结构,且加热仓的一端设置有进料口。
优选地,所述碾压辊位于两组固定块之间,且碾压辊通过轴承与固定块转动连接。
优选地,所述碾压辊的大小与凹槽相匹配。
优选地,所述安装块的数量为四个,且四个安装块分为两组位于工作台顶部的两端,所述第二伺服电机的数量与安装块相匹配。
优选地,所述螺纹杆贯穿活动辊两端,所述螺纹杆通过螺纹与活动辊转动连接。
与现有技术相比,本实用新型的有益效果是:本实用新型通过设置的旋转电机、搅拌辊,聚酰亚胺在加热仓内被加热为液态,配合着由旋转电机带动的搅拌辊,使得聚酰亚胺融化的更加均匀,有利于后期成膜的质量,通过设置的碾压辊、活动辊和固定辊,在聚酰亚胺推进的过程中,温度逐渐下降,并在移动至碾压辊下方式,由第一伺服电机带动碾压辊对聚酰亚胺进行挤压,使其被限制为固定的厚度,随后,工作人员需将聚酰亚胺的开端依次放入两组安装块内,期间,可通过第二伺服电机带动螺纹杆进行旋转,促使活动辊两端能够在滑槽内上下滑动,以调整活动辊与固定辊之间的间距来达到所需聚酰亚胺薄膜的厚度,满足客户需求。
附图说明
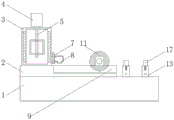
图1为本实用新型的结构示意图;
图2为本实用新型的内部结构示意图;
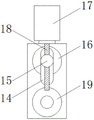
图3为本实用新型的挤压辊结构示意图。
图中:1、工作台;2、安装座;3、加热仓;4、旋转电机;5、搅拌辊;6、进料口;7、插拔阀;8、出料口;9、凹槽;10、固定块;11、碾压辊;12、第一伺服电机;13、安装块;14、滑槽;15、活动辊;16、第二伺服电机;17、螺纹杆;18、固定辊。
具体实施方式
下面将结合本实用新型实施例中的附图,对本实用新型实施例中的技术方案进行清楚、完整地描述,显然,所描述的实施例仅仅是本实用新型一部分实施例,而不是全部的实施例。基于本实用新型中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本实用新型保护的范围。
本实用新型采用的旋转电机(型号为YS80)、第一伺服电机(型号为80YYJJ)和第二伺服电机(型号为90YYJJ)均可在市场或者私人订购所得。
请参阅图1-3,一种聚酰亚胺薄膜手动成模台,包括工作台1,工作台1顶端的一侧设置有安装座2,安装座2顶端的一侧设置有加热仓3,加热仓3的顶端设置有旋转电机4,旋转电机4的底端连接有搅拌辊5,加热仓3的一侧设置有出料口8,且加热仓3与出料口8之间设置有插拔阀7,安装座2顶端的另一侧设置有凹槽9,安装座2顶部位于凹槽9的两端设置有固定块10,一组固定块10的一端设置有第一伺服电机12,第一伺服电机12的输出端设置有碾压辊11,工作台1顶端的另一侧设置有安装块13,安装块13内部的顶端设置有滑槽14,滑槽14的内部设置有活动辊15,安装块13的顶端设置有第二伺服电机16,且第二伺服电机16的输出端连接有螺纹杆17,安装块13内部位于活动辊15的下方设置有固定辊18。
本实施例:通过设置的旋转电机4、搅拌辊5,聚酰亚胺在加热仓3内被加热为液态,配合着由旋转电机4带动的搅拌辊5,使得聚酰亚胺融化的更加均匀,有利于后期成膜的质量,通过设置的碾压辊11、活动辊15和固定辊18,在聚酰亚胺推进的过程中,温度逐渐下降,并在移动至碾压辊11下方式,由第一伺服电机12带动碾压辊11对聚酰亚胺进行挤压,使其被限制为固定的厚度,随后,工作人员需将聚酰亚胺的开端依次放入两组安装块13内,期间,可通过第二伺服电机16带动螺纹杆17进行旋转,促使活动辊15两端能够在滑槽14内上下滑动,以调整活动辊15与固定辊18之间的间距来达到所需聚酰亚胺薄膜的厚度,满足客户需求
请着重参阅图1,加热仓3呈中空的圆柱体结构,且加热仓3的一端设置有进料口6,碾压辊11位于两组固定块10之间,且碾压辊11通过轴承与固定块10转动连接,通过设置加热仓3,将固体聚酰亚胺融化为液体。
请着重参阅图1和图2,碾压辊11的大小与凹槽9相匹配,安装块13的数量为四个,且四个安装块13分为两组位于工作台1顶部的两端,第二伺服电机16的数量与安装块13相匹配,通过设置的碾压辊11,对聚酰亚胺进行挤压,使其被限制为固定的厚度。
请着重参阅图1和图3,螺纹杆17贯穿活动辊15两端,所述螺纹杆17通过螺纹与活动辊15转动连接,通过设置的螺纹杆17,使得聚酰亚胺融化的更加均匀,有利于后期成膜的质量。
工作原理:使用前,需将装置与外部电源进行连接,使用时,需由工作人员将聚酰亚胺材料通过进料口6倒入加热仓3内,并在加热仓3内加热为液态,配合着由旋转电机4带动的搅拌辊5,能够使聚酰亚胺融化的更加均匀,当到达合适的程度后,由工作人员手动将插拔阀7打开,使液态的聚酰亚胺能够由出料口8流入凹槽9内,并向着凹槽9开口处推进,在聚酰亚胺推进的过程中,温度逐渐下降,并在移动至碾压辊11下方式,由第一伺服电机12带动碾压辊11对聚酰亚胺进行挤压,使其被限制为固定的厚度,随后,工作人员需将聚酰亚胺的开端依次放入两组安装块13内,由两组活动辊15与固定辊18对进行挤压,期间,可通过第二伺服电机16带动螺纹杆17进行旋转,促使活动辊15两端能够在滑槽14内上下滑动,以调整活动辊15与固定辊18之间的间距来达到所需聚酰亚胺薄膜的厚度。
对于本领域技术人员而言,显然本实用新型不限于上述示范性实施例的细节,而且在不背离本实用新型的精神或基本特征的情况下,能够以其他的具体形式实现本实用新型。因此,无论从哪一点来看,均应将实施例看作是示范性的,而且是非限制性的,本实用新型的范围由所附权利要求而不是上述说明限定,因此旨在将落在权利要求的等同要件的含义和范围内的所有变化囊括在本实用新型内。不应将权利要求中的任何附图标记视为限制所涉及的权利要求。
Claims (6)
1.一种聚酰亚胺薄膜手动成模台,包括工作台(1),其特征在于:所述工作台(1)顶端的一侧设置有安装座(2),所述安装座(2)顶端的一侧设置有加热仓(3),所述加热仓(3)的顶端设置有旋转电机(4),所述旋转电机(4)的底端连接有搅拌辊(5),所述加热仓(3)的一侧设置有出料口(8),且加热仓(3)与出料口(8)之间设置有插拔阀(7),所述安装座(2)顶端的另一侧设置有凹槽(9),所述安装座(2)顶部位于凹槽(9)的两端设置有固定块(10),一组所述固定块(10)的一端设置有第一伺服电机(12),所述第一伺服电机(12)的输出端设置有碾压辊(11),所述工作台(1)顶端的另一侧设置有安装块(13),所述安装块(13)内部的顶端设置有滑槽(14),所述滑槽(14)的内部设置有活动辊(15),所述安装块(13)的顶端设置有第二伺服电机(16),且第二伺服电机(16)的输出端连接有螺纹杆(17),所述安装块(13)内部位于活动辊(15)的下方设置有固定辊(18)。
2.根据权利要求1所述的一种聚酰亚胺薄膜手动成模台,其特征在于:所述加热仓(3)呈中空的圆柱体结构,且加热仓(3)的一端设置有进料口(6)。
3.根据权利要求1所述的一种聚酰亚胺薄膜手动成模台,其特征在于:所述碾压辊(11)位于两组固定块(10)之间,且碾压辊(11)通过轴承与固定块(10)转动连接。
4.根据权利要求1所述的一种聚酰亚胺薄膜手动成模台,其特征在于:所述碾压辊(11)的大小与凹槽(9)相匹配。
5.根据权利要求1所述的一种聚酰亚胺薄膜手动成模台,其特征在于:所述安装块(13)的数量为四个,且四个安装块(13)分为两组位于工作台(1)顶部的两端,所述第二伺服电机(16)的数量与安装块(13)相匹配。
6.根据权利要求1所述的一种聚酰亚胺薄膜手动成模台,其特征在于:所述螺纹杆(17)贯穿活动辊(15)两端,所述螺纹杆(17)通过螺纹与活动辊(15)转动连接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201920775782.4U CN210389861U (zh) | 2019-05-27 | 2019-05-27 | 一种聚酰亚胺薄膜手动成模台 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201920775782.4U CN210389861U (zh) | 2019-05-27 | 2019-05-27 | 一种聚酰亚胺薄膜手动成模台 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN210389861U true CN210389861U (zh) | 2020-04-24 |
Family
ID=70347308
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201920775782.4U Expired - Fee Related CN210389861U (zh) | 2019-05-27 | 2019-05-27 | 一种聚酰亚胺薄膜手动成模台 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN210389861U (zh) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112123613A (zh) * | 2020-09-10 | 2020-12-25 | 衡阳市衡山科学城科技创新服务有限公司 | 一种负模板构造式超薄热管理材料的生产设备 |
| CN113715236A (zh) * | 2021-09-02 | 2021-11-30 | 江苏传艺科技股份有限公司 | 一种低延迟量的聚酰亚胺薄膜加工工艺及其生产设备 |
-
2019
- 2019-05-27 CN CN201920775782.4U patent/CN210389861U/zh not_active Expired - Fee Related
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN112123613A (zh) * | 2020-09-10 | 2020-12-25 | 衡阳市衡山科学城科技创新服务有限公司 | 一种负模板构造式超薄热管理材料的生产设备 |
| CN113715236A (zh) * | 2021-09-02 | 2021-11-30 | 江苏传艺科技股份有限公司 | 一种低延迟量的聚酰亚胺薄膜加工工艺及其生产设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN102601885A (zh) | 一种纵横纵拉伸强化锂离子电池隔膜的制备工艺 | |
| CN115042405A (zh) | 一种pvc管材加工的挤出成型设备 | |
| CN113932092B (zh) | 一种超大型纳米微孔绝热板生产设备 | |
| CN109648684B (zh) | 一种先进陶瓷零件注射成型模具及其注射成型方法 | |
| CN219950086U (zh) | 一种用于电阻带生产的卷料装置 | |
| CN217553060U (zh) | 一种pe管挤塑成型装置 | |
| CN220664211U (zh) | 定量投料装置 | |
| CN218394421U (zh) | 一种智能型硅胶耐高温电线制造成套设备 | |
| CN215750342U (zh) | 一种pp薄膜高效成型装置 | |
| CN113752449A (zh) | 一种具有缓冷段的防水材料成型机及使用方法 | |
| CN213377539U (zh) | 一种硅钢变压器铁芯生产用铁芯自动涂胶装置 | |
| CN222970069U (zh) | 一种锂电池生产用涂布机 | |
| CN211194843U (zh) | 一种塑料颗粒生产线的挤料装置 | |
| CN214026876U (zh) | 一种硅胶恒压自动喂料装置 | |
| CN218742843U (zh) | 一种蜂鸣器封口注胶机 | |
| CN220904056U (zh) | 一种挤出机 | |
| CN223616121U (zh) | 一种石墨烯电热膜生产用涂覆设备 | |
| CN215282992U (zh) | 一种托辊衬胶模压模具装置 | |
| CN207120552U (zh) | 光伏卷材自动加工设备 | |
| CN214491442U (zh) | 一种便于调节温度的螺旋状热流道装置 | |
| CN220561975U (zh) | 一种辅助定型装设备 | |
| CN222799591U (zh) | 一种隧道炉烧结线 | |
| CN218947851U (zh) | 带牵引机构的热缩管剪切机 | |
| CN212193763U (zh) | 一种用于密炼机的自动卸料机构 | |
| CN223877608U (zh) | 一种复合材料成型装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20200424 |