CN210336965U - 一种用于塑胶件的热熔冲切一体化装置 - Google Patents
一种用于塑胶件的热熔冲切一体化装置 Download PDFInfo
- Publication number
- CN210336965U CN210336965U CN201921234313.8U CN201921234313U CN210336965U CN 210336965 U CN210336965 U CN 210336965U CN 201921234313 U CN201921234313 U CN 201921234313U CN 210336965 U CN210336965 U CN 210336965U
- Authority
- CN
- China
- Prior art keywords
- hot
- punching
- plate
- hot melting
- fixed
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images

Landscapes
- Perforating, Stamping-Out Or Severing By Means Other Than Cutting (AREA)
Abstract
本实用新型公开了一种用于塑胶件的热熔冲切一体化装置,包括工作台和热熔冲切机构,所述工作台上设置有固定治具,所述热熔冲切机构活动设置在工作台的上方;所述热熔冲切机构包括安装板、升降驱动部件、活动板、加热板、冲切刀和热熔头,所述升降驱动部件驱动活动板在安装板上升降运动,所述加热板固定在活动板下侧,所述热熔头固定在加热板下侧,所述冲切刀固定在活动板或加热板下侧;所述热熔冲切机构还包括导向柱,所述导向柱设置在活动板或加热板的下侧,所述固定治具上设置有导向孔,所述导向孔与导向柱相适配。本实用新型用于两个塑胶部件间的热熔和塑胶部件上的水口冲切。
Description
技术领域
本实用新型涉及塑胶件加工处理设备技术领域,具体涉及一种用于塑胶件的热熔冲切一体化装置。
背景技术
塑胶件是许多产品上常用的部件,塑胶件一般通过注塑成型,注塑成型时会在产品上留下水口,需要去除多余的水口部分才能得到最终的产品。有的部件由两部分安装在一起形成,两部分中的一部分或两部分为塑胶结构,这种结构可以通过在一个塑胶部件上设置安装胶柱,在另一个部件上设置安装孔,将安装胶柱插入到安装孔内,再通过热熔的方式将安装胶柱顶部热压形成阻挡结构,阻挡在安装孔的顶部,从而将两个部件固定在一起。在目前的生产中,上述的水口去除与热熔固定都是通过两个步骤分开完成,不仅效率低、需要的人工多,而且需要分别配制的水口去除与热熔固定设备,设备成本也比较高。
实用新型内容
本实用新型解决的技术问题是针对背景技术中的不足,提供一种可以解决的用于塑胶件的热熔冲切一体化装置。
为解决上述技术问题,本实用新型的技术方案是:一种用于塑胶件的热熔冲切一体化装置,包括工作台和热熔冲切机构,所述工作台上设置有固定治具,所述热熔冲切机构活动设置在工作台的上方;所述热熔冲切机构包括安装板、升降驱动部件、活动板、加热板、冲切刀和热熔头,所述升降驱动部件驱动活动板在安装板上升降运动,所述加热板固定在活动板下侧,所述热熔头固定在加热板下侧,所述冲切刀固定在活动板或加热板下侧;所述热熔冲切机构还包括导向柱,所述导向柱设置在活动板或加热板的下侧,所述固定治具上设置有导向孔,所述导向孔与导向柱相适配。
进一步地,所述热熔冲切机构还包括隔热板,所述隔热板设置在升降驱动部件与活动板之间。
进一步地,所述热熔冲切机构还包括导向杆,所述导向杆固定在隔热板上,并且插入到安装板上设置的导向孔内。
进一步地,所述热熔冲切机构还包括压合框,所述压合框设置在加热板的外侧,并且通过弹簧连接在活动板下侧。
进一步地,所述工作台上还设置有滑轨和滑动驱动部件,所述滑轨固定在工作台上,所述固定治具滑动设置在滑轨上,所述滑动驱动部件驱动固定治具在滑轨上滑动。
进一步地,所述工作台设置有立柱,所述安装板设置在立柱上,并且安装板在立柱上的位置可调。
本实用新型实现的有益效果主要有以下几点:热熔冲切机构的下侧同时设置有冲切刀和热熔头,工作时可以同步进行热熔作业和切除水口作业,作业效率高、可以减少人力的使用,而且通过一台设备可以完成热熔作业和切除水口作业,节省了设备成本;设置导向柱和导向孔,使得冲切刀和热熔头降落到固定治具上切水口和热熔时可以通过导向柱和导向孔的配合来导向,使得冲切刀和热熔头恰好落到水口位置和需要热熔的胶柱位置,从而避免冲切刀和热熔头发生偏移产生的偏差,由此可以提高热熔和水口冲切的精度。
附图说明
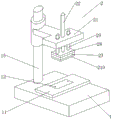
图1为本实用新型实施例一中用于塑胶件的热熔冲切一体化装置的结构示意图;
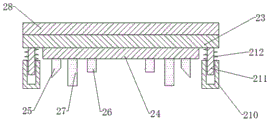
图2为本实用新型实施例一中用于塑胶件的热熔冲切一体化装置的热熔冲切机构的纵向剖面结构示意图(不包括安装板、升降驱动部件和导向杆);
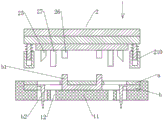
图3为本实用新型实施例一中用于塑胶件的热熔冲切一体化装置的热熔冲切机构与固定治具配合的纵向剖面结构示意图;
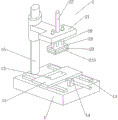
图4为本实用新型实施例二中用于塑胶件的热熔冲切一体化装置的结构示意图;
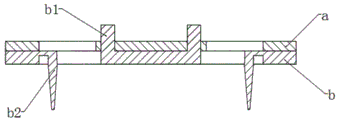
图5为本实用新型实施例一或二中待热熔冲切的两个部件在热熔冲切前的纵向剖面结构示意图;
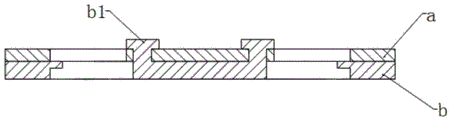
图6为本实用新型实施例一或二中待热熔冲切的两个部件在热熔冲切后的纵向剖面结构示意图;
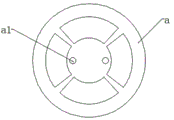
图7为本实用新型实施例一或二中待热熔冲切的一个部件的俯视结构示意图;
图8为本实用新型实施例一或二中待热熔冲切的另一个部件的俯视结构示意图。
附图仅用于示例性说明,不能理解为对本专利的限制;为了更好说明本实施例,附图某些部件会有省略、放大或缩小,并不代表实际产品的尺寸;对于本领域技术人员来说,附图中某些公知结构及其说明可能省略是可以理解的;相同或相似的标号对应相同或相似的部件;附图中描述位置关系的用语仅用于示例性说明,不能理解为对本专利的限制。
具体实施方式
为了便于本领域技术人员理解,下面将结合附图以及实施例对本实用新型进行进一步详细描述。
实施例一
参阅图1~3、5~8,一种用于塑胶件的热熔冲切一体化装置,可以一个塑胶部件与另一个部件通过热熔的方式固定在一起,并同步将塑胶部件上的水口切除,例如图5~8中所示的部件a和塑胶部件b,可以将a和b热熔固定在一起,并且同步切除塑胶部件b上的水口。
参阅图1~7,热熔冲切一体化装置包括工作台1和热熔冲切机构2,工作台1用于固定待热熔冲切的两个部件,热熔冲切机构2完成两个部件的热熔和切除水口动作。所述工作台1上设置有固定治具11,固定治具11上设置有用于固定两个部件的固定槽,固定槽的外形根据两个部件的外形设置,使得两个部件可以恰好放置和固定在固定槽内,例如两个部件均为圆形,则将固定槽设置为圆槽;固定槽底部设置有镂空结构,可以将切除的水口从镂空部分掉落到固定治具11下方,可以在固定治具11下方另外设置回收盒收集切除的水口。热熔冲切机构2的各个部件和固定治具11的各个部件最好均采用耐热性较好的材料制作,例如采用金属件。
参阅图1,所述热熔冲切机构2活动设置在工作台1的上方,所述工作台1上设置有立柱15,热熔冲切机构2的安装板21设置在立柱15上,可以将安装板21套在立柱15外围,并通过螺丝固定;最好将安装板21在立柱15上的位置可调设置,从而可以根据两个部件的高度来调节热熔冲切机构2的高度,具体可以松开螺丝调节,调节到合适位置后拧紧螺丝固定。固定治具11与热熔冲切机构2的位置对应,使得热熔冲切机构2恰好可以降落到固定治具11上进行冲切水口和热熔。
参阅图1,所述热熔冲切机构2包括安装板21、升降驱动部件22、活动板23、加热板24、冲切刀25和热熔头26,活动板23用来安装加热板24、冲切刀25和热熔头26等部件,安装板21用来安装活动板23及活动板上的结构,升降驱动部件22驱动活动板23在安装板21上升降运动,从而驱动冲切刀25和热熔头26升降到固定治具11的塑胶部件上,实现热熔和冲切水口;升降驱动部件22可以采用伸缩气缸或丝杆机构。加热板24固定在活动板23下侧,热熔头26固定在加热板24下侧,加热板24为热熔头26加热,加热板24可以采用电热板加热的方式,热熔头26采用导热性好的金属柱状结构。冲切刀25可以固定在活动板23或加热板24下侧,本实施例示出的是设置在加热板24下侧的方式,实际中也可以设置在活动板23下侧。热熔冲切机构2的下侧同时设置有冲切刀25和热熔头26,工作时可以同步进行热熔作业和切除水口作业,作业效率高、可以减少人力的使用,而且通过一台设备可以完成热熔作业和切除水口作业,节省了设备成本。
参阅图1~3,所述热熔冲切机构2还包括导向柱27,所述导向柱27设置在活动板23或加热板24的下侧,设置在活动板23或加热板24上均可,本实施例的图中示出了设置在加热板24的下侧。所述固定治具11上设置有导向孔12,所述导向孔12与导向柱27相适配。导向柱27和导向孔12一般设置两组或两组以上,从而更好的对冲切刀25和热熔头26的动作更好的导向。设置导向柱27和导向孔12,使得冲切刀25和热熔头26降落到固定治具11上切水口和热熔时可以通过导向柱27和导向孔12的配合来导向,使得冲切刀25和热熔头26恰好落到水口b2位置和需要热熔的胶柱b1位置,从而避免冲切刀25和热熔头26发生偏移产生的偏差,由此可以提高热熔和水口冲切的精度。
参阅图1~3,作为进一步的优选方案,所述热熔冲切机构2还包括隔热板28,所述隔热板28设置在升降驱动部件22与活动板23之间,从而可以避免加热板24产生的热量传导到升降驱动部件22内,影响升降驱动部件22的工作。隔热板28可以采用石棉板等隔热较好的板材。
参阅图1,所述热熔冲切机构2还包括导向杆29,所述导向杆29固定在隔热板28上,并且插入到安装板21上设置的导向孔内;导向杆29和导向孔最好设置两组或两组以上,并在最好在导向孔内设置直线轴承。设置导向杆29和导向孔对活动板23上在安装板21保持直线升降,从而使得冲切刀25和热熔头26向固定治具11上移动时也保持直线运动,进一步保证了冲切刀25和热熔头26冲切和热熔的精度。
参阅图2和图3,所述热熔冲切机构2还包括压合框210,所述压合框210设置在加热板24的外侧,并且通过弹簧212连接在活动板23下侧,最好再进一步在活动板23下侧设置导杆211,在压合框210设置导向孔,导杆211插入到导向孔内,使得压合框210在活动板23下侧直线弹性活动。设置压合框210,在活动板23下压过程中,压合框210先接触部件a,活动板23进一步下压过程中可以通过压合框210将部件a与部件b压合在一起,还可以在热熔冲切的过程中压紧部件a与部件b,避免部件a在部件b上翘起影响热熔和冲切的精度;压合框210是一个框体结构且弹性设置在冲切刀25、导向柱27和热熔头26的外侧,活动板23进一步下压时压缩弹簧212可以将冲切刀25、导向柱27和热熔头26压到压合框210的下方位置,不影响冲切刀25、导向柱27和热熔头26工作。
本实施例的热熔冲切一体化装置工作过程如下:先将塑胶部件b放入到固定治具11中,再将部件a(可以是塑胶件或其他材质的部件)放到塑胶部件b上,胶柱b1对准部件a的穿孔a1;接着启动热熔冲切机构2,升降驱动部件22驱动活动板23下降,压合框210先接触部件a先接触部件a将部件a与部件b压合到位;升降驱动部件22驱动活动板23继续下降,冲切刀25穿过部件a的镂空部为到达部件b上切除水口b2,热熔头26压到胶柱b1上热熔至胶柱b1变形,在上侧将部件a固定在部件b上;完成后升降驱动部件22驱动活动板23收回,人工将完成热熔和水口冲切的部件从固定治具11中取出即可。
实施例二
参阅图4,本实施例中用于塑胶件的热熔冲切一体化装置总体结构与实施例一相同,下面仅就不同之处进行说明。本实施例中所述工作台1上还设置有滑轨13和滑动驱动部件14,所述滑轨13固定在工作台1上,所述固定治具11底部设置有滑槽,固定治具11通过滑槽滑动设置在滑轨13上,所述滑动驱动部件14驱动固定治具11在滑轨13上滑动;滑动驱动部件14可以采用伸缩气缸或丝杆机构。通过上述结构,在上料时,可以将固定治具11通过滑动驱动部件14驱动滑出,以方便上料,特别是方便配合机械手等自动化设备上料,避免热熔冲切机构2下方空间局限影响上料;上料完成后再通过滑动驱动部件14驱动将固定治具11滑动到热熔冲切机构2的正下方,与热熔冲切机构2配合进行热熔和水口切除作业。
显然,本实用新型的上述实施例仅仅是为清楚地说明本实用新型所作的举例,而并非是对本实用新型的实施方式的限定。对于所属领域的普通技术人员来说,在上述说明的基础上还可以做出其它不同形式的变化或变动。这里无需也无法对所有的实施方式予以穷举。凡在本实用新型的精神和原则之内所作的任何修改、等同替换和改进等,均应包含在本实用新型权利要求的保护范围之内。
Claims (6)
1.一种用于塑胶件的热熔冲切一体化装置,其特征在于:包括工作台(1)和热熔冲切机构(2),所述工作台(1)上设置有固定治具(11),所述热熔冲切机构(2)活动设置在工作台(1)的上方;所述热熔冲切机构(2)包括安装板(21)、升降驱动部件(22)、活动板(23)、加热板(24)、冲切刀(25)和热熔头(26),所述升降驱动部件(22)驱动活动板(23)在安装板(21)上升降运动,所述加热板(24)固定在活动板(23)下侧,所述热熔头(26)固定在加热板(24)下侧,所述冲切刀(25)固定在活动板(23)或加热板(24)下侧;所述热熔冲切机构(2)还包括导向柱(27),所述导向柱(27)设置在活动板(23)或加热板(24)的下侧,所述固定治具(11)上设置有导向孔(12),所述导向孔(12)与导向柱(27)相适配。
2.根据权利要求1所述的用于塑胶件的热熔冲切一体化装置,其特征在于:所述热熔冲切机构(2)还包括隔热板(28),所述隔热板(28)设置在升降驱动部件(22)与活动板(23)之间。
3.根据权利要求2所述的用于塑胶件的热熔冲切一体化装置,其特征在于:所述热熔冲切机构(2)还包括导向杆(29),所述导向杆(29)固定在隔热板(28)上,并且插入到安装板(21)上设置的导向孔内。
4.根据权利要求1~3任一项所述的用于塑胶件的热熔冲切一体化装置,其特征在于:所述热熔冲切机构(2)还包括压合框(210),所述压合框(210)设置在加热板(24)的外侧,并且通过弹簧连接在活动板(23)下侧。
5.根据权利要求4所述的用于塑胶件的热熔冲切一体化装置,其特征在于:所述工作台(1)上还设置有滑轨(13)和滑动驱动部件(14),所述滑轨(13)固定在工作台(1)上,所述固定治具(11)滑动设置在滑轨(13)上,所述滑动驱动部件(14)驱动固定治具(11)在滑轨(13)上滑动。
6.根据权利要求5所述的用于塑胶件的热熔冲切一体化装置,其特征在于:所述工作台(1)设置有立柱(15),所述安装板(21)设置在立柱(15)上,并且安装板(21)在立柱(15)上的位置可调。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921234313.8U CN210336965U (zh) | 2019-08-01 | 2019-08-01 | 一种用于塑胶件的热熔冲切一体化装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201921234313.8U CN210336965U (zh) | 2019-08-01 | 2019-08-01 | 一种用于塑胶件的热熔冲切一体化装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN210336965U true CN210336965U (zh) | 2020-04-17 |
Family
ID=70218434
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201921234313.8U Active CN210336965U (zh) | 2019-08-01 | 2019-08-01 | 一种用于塑胶件的热熔冲切一体化装置 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN210336965U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113895048A (zh) * | 2021-11-12 | 2022-01-07 | 张家港先锋自动化机械设备股份有限公司 | 一种点烫打孔装置 |
-
2019
- 2019-08-01 CN CN201921234313.8U patent/CN210336965U/zh active Active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN113895048A (zh) * | 2021-11-12 | 2022-01-07 | 张家港先锋自动化机械设备股份有限公司 | 一种点烫打孔装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN108247728B (zh) | 一种多工位自动冲切机机械装置及冲切方法 | |
| CN106410568B (zh) | 一种Pin针排插的组装装置 | |
| CN217570396U (zh) | 分模边及孔内毛刺去除装置 | |
| CN108673849A (zh) | 一种注塑件气动冲切水口治具 | |
| CN210617188U (zh) | 一种自动去除注塑产品水口料的设备 | |
| CN111452310B (zh) | 一种塑件水口分离装置 | |
| CN211101057U (zh) | 一种电子雷管剪平装置 | |
| CN118249158B (zh) | 一种模内铆接夹线端子的冲压装置及工艺 | |
| CN214442604U (zh) | 一种引脚折弯成型设备 | |
| CN219486447U (zh) | 一种半自动冲胶机 | |
| CN118123910A (zh) | 一种密封垫片的成型装置 | |
| CN216152890U (zh) | 一种缩短小型注塑件生产周期的生产设备 | |
| CN216369806U (zh) | 带活动刀口的上模、下模及具有整形功能的冲切模 | |
| CN209851093U (zh) | 一种槽绝缘纸成型的快速生产工装 | |
| CN210182333U (zh) | 一种单列直插集成电路引脚切筋装置 | |
| CN212322878U (zh) | 一种剪刀脚自动组装机用组合模具 | |
| CN211542221U (zh) | 切水口装置 | |
| CN210877771U (zh) | 一种用于交通构件材料加工的剪板机 | |
| CN108856589A (zh) | 一种电子元器件自动冲切成型模具及使用方法 | |
| CN109128833B (zh) | 一种推杆电机套件自动组装机 | |
| CN113878789A (zh) | 一种缩短小型注塑件生产周期的生产方法 | |
| CN113878788A (zh) | 一种缩短小型注塑件生产周期的生产设备 | |
| CN107159955B (zh) | 一种精确剪切下料装置 | |
| CN206840637U (zh) | 一种切浇口装置 | |
| CN220259285U (zh) | 一种双头冲切斜角设备 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CP03 | Change of name, title or address | ||
| CP03 | Change of name, title or address |
Address after: 516032 Nangang Road, Tongqiao Town, Zhongkai High-tech Zone, Huizhou City, Guangdong Province Patentee after: Huizhou Honglida Technology Industrial Co.,Ltd. Country or region after: China Address before: 516032 Nangang Road, Tongqiao Town, Zhongkai High-tech Zone, Huizhou City, Guangdong Province Patentee before: Huizhou Lida Industry Co.,Ltd. Country or region before: China |