CN210284703U - 家用卷膜机 - Google Patents
家用卷膜机 Download PDFInfo
- Publication number
- CN210284703U CN210284703U CN201920729904.6U CN201920729904U CN210284703U CN 210284703 U CN210284703 U CN 210284703U CN 201920729904 U CN201920729904 U CN 201920729904U CN 210284703 U CN210284703 U CN 210284703U
- Authority
- CN
- China
- Prior art keywords
- collecting pipe
- water collecting
- film
- cylinder
- supporting
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Active
Links
Images


Landscapes
- Lining Or Joining Of Plastics Or The Like (AREA)
Abstract
本实用新型公开了一种家用卷膜机,它包括机架、集水管支撑装置、移动驱动装置及分别安装在机架上的上料装置、打胶装置、送膜装置、胶带供应装置和下料装置;集水管支撑装置包括用于沿集水管的轴向夹取集水管的集水管夹取装置和与集水管夹取装置的至少一部分相连且用于驱动集水管旋转的集水管旋转驱动装置;移动驱动装置设置在机架和集水管支撑装置之间,以便通过移动驱动装置驱动集水管支撑装置依次移动至上料装置、送膜装置、胶带供应装置和下料装置;上料装置用于为集水管夹取装置提供集水管;打胶装置用于对膜料进行打胶。本实用新型可以很好地完成集水管的卷膜,提高了工作效率及产品质量。
Description
技术领域
本实用新型涉及一种家用卷膜机。
背景技术
目前,现有的卷膜机在工作过程中自动化程度低,对人的依赖性很强,工作效率低下,工人在工作过程中也容易出现疲劳,导致卷膜质量不稳定。
发明内容
本实用新型所要解决的技术问题是克服现有技术的缺陷,提供一种家用卷膜机,它可以很好地完成集水管的卷膜,提高了工作效率及产品质量。
为了解决上述技术问题,本实用新型的技术方案是:一种家用卷膜机,它包括机架、集水管支撑装置、移动驱动装置及分别安装在机架上的上料装置、打胶装置、送膜装置、胶带供应装置和下料装置;其中,
所述集水管支撑装置包括用于沿集水管的轴向夹取集水管的集水管夹取装置和与集水管夹取装置的至少一部分相连且用于驱动集水管旋转的集水管旋转驱动装置;
所述移动驱动装置设置在机架和集水管支撑装置之间,以便通过移动驱动装置驱动集水管支撑装置依次移动至上料装置、送膜装置、胶带供应装置和下料装置;
所述上料装置用于为集水管夹取装置提供集水管;
所述打胶装置用于对膜料进行打胶;
所述送膜装置用于将打完胶的膜料送至集水管夹取装置所夹取的集水管,以便通过集水管旋转驱动装置驱动集水管旋转卷膜以得到膜料卷;
所述胶带供应装置用于为膜料卷提供胶带,以便通过集水管旋转驱动装置驱动集水管旋转,进而对膜料卷进行缠胶带操作以得到成品;
所述下料装置用于移去集水管夹取装置上的成品。
进一步为了可以自动切断膜料和胶带,家用卷膜机还包括:
在集水管完成卷膜操作后用于切断膜料的切膜装置;
在膜料卷完成缠胶带操作后用于切断胶带的切胶带装置。
进一步提供了一种集水管夹取装置和集水管旋转驱动装置的具体结构,所述集水管夹取装置包括安装架、第一抵接杆、第二抵接杆和抵接气缸,所述第一抵接杆可旋转地支承在安装架上,所述第二抵接杆与抵接气缸的气缸杆转动连接,所述抵接气缸的缸体固定在安装架上,以便通过抵接气缸驱动第二抵接杆与集水管插装配合,并推动集水管与第一抵接杆插装配合;
所述集水管旋转驱动装置包括集水管旋转驱动件,所述集水管旋转驱动件与第一抵接杆相连,以便通过集水管旋转驱动件驱动第一抵接杆转动,第一抵接杆又带动集水管和第二抵接杆转动。
进一步提供了一种移动驱动装置的具体结构,所述移动驱动装置包括直线导轨。
进一步提供了一种上料装置的具体结构,所述上料装置包括:
用于放置集水管的料仓,所述料仓安装在机架上;
用于将集水管自料仓取至集水管夹取装置的取料装置,所述取料装置包括用于抓取集水管的抓手机构及与抓手机构相连且用于驱动抓手机构移动的抓手移动驱动装置;
顶料机构,所述顶料机构包括顶块和顶料气缸,所述顶块设置有用于托起集水管的V型槽,所述顶料气缸的缸体安装在机架上,所述顶料气缸气缸杆与所述顶块相连, 所述料仓设置有用于避让顶块的避让孔,在顶料气缸驱动顶块上升的过程中,所述顶块穿过料仓的避让孔并顶起料仓内的集水管;其中,
所述抓手机构包括气动手指和两个夹臂,所述气动手指与两个夹臂相连,以便通过气动手指驱动两个夹臂合拢以夹取集水管;和通过气动手指驱动两个夹臂打开以松开集水管;
所述抓手移动驱动装置包括抓手升降驱动机构和抓手横移驱动机构,所述抓手升降驱动机构包括升降气缸,所述抓手横移驱动机构包括横向安装在机架上的丝杆螺母副,所述升降气缸的缸体与丝杆螺母副的螺母相连。
进一步提供了一种送膜装置的具体结构,所述送膜装置包括滑配在机架上且用于夹取膜料的夹膜装置、设置在机架和夹膜装置之间且用于驱动夹膜装置移动以送料的膜料移动驱动装置及用于将送膜装置所送的膜料的首端焊至位于集水管夹取装置上的集水管的点焊装置;其中,
所述夹膜装置包括底板、压膜板和压膜气缸,所述底板滑配在机架上,所述压膜气缸的缸体固定在底板上,所述压膜气缸的气缸杆与所述压膜板相连,以便通过压膜气缸驱动压膜板上升以松开膜料;和驱动压膜板下降以压紧膜料。
所述膜料移动驱动装置包括直线导轨;
所述点焊装置包括点焊机和点焊气缸,所述点焊气缸的缸体连接在机架上,所述点焊机连接在点焊气缸的气缸杆上,以便当送膜装置将膜料送至集水管下方时,点焊气缸驱动点焊机上升,进而通过点焊机顶起膜料并将膜料焊至集水管。
进一步提供了一种胶带供应装置的具体结构,所述胶带供应装置包括可旋转支承在机架上的胶带卷,在移动驱动装置驱动集水管支撑装置移动至胶带卷所在位置时,从胶带卷引出的胶带与膜料卷相粘接。
进一步提供了一种下料装置的具体结构,所述下料装置包括成品滑道和托料机构,所述成品滑道安装在机架上,所述托料机构包括托块和托料气缸,所述所述托块设置有用于托起成品的V型槽,所述托料气缸的缸体安装在机架上,所述托料气缸气缸杆与所述托块相连, 所述成品滑道设置有用于避让托块的避让孔,在托料气缸驱动托块下降的过程中,所述托块穿过成品滑道的避让孔,托块上的成品留至成品滑道上。
进一步为了使得集水管上的膜料卷缠绕紧实,并防止膜料卷在移动过程中散料,所述集水管支撑装置还包括压辊装置,所述压辊装置包括支撑架、压辊和压辊气缸,所述压辊可旋转地支承在支撑架上,所述压辊气缸连接在集水管夹取装置和支撑架之间,以便在集水管完成卷膜后,通过压辊气缸驱动压辊架朝向集水管方向移动,进而使得压辊与集水管上的膜料卷相压接。
采用了上述技术方案后,上料装置为集水管夹取装置提供集水管,集水管夹取装置沿集水管的轴向夹取上料装置所提供的集水管,移动驱动装置驱动夹取有集水管的集水管支撑装置移动至送膜装置所在位置;打胶装置对膜料进行打胶,送膜装置将打胶后的膜料送至集水管夹取装置所夹取的集水管,集水管旋转驱动装置驱动集水管旋转卷膜,得到膜料卷;移动驱动装置驱动支承有膜料卷的集水管支撑装置移动至胶带供应装置所在位置,集水管旋转驱动装置再驱动集水管带动膜料卷旋转以缠绕胶带,得到成品;移动驱动装置再驱动支承有成品的集水管支撑装置移动至下料装置所在位置,集水管夹取装置松开集水管,同时下料装置移走成品,如此循环,本实用新型的家用卷膜机,自动化程度高,可以自动上料、卷膜、缠胶带和下料,工作效率高,卷膜效果好,还节省了人工成本。
附图说明
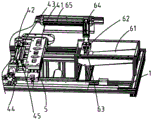
图1为本实用新型的家用卷膜机的结构示意图;
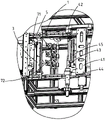
图2为图1的主视图;
图3为图1的俯视图;
图4为本实用新型的集水管支撑装置和上料装置的结构示意图;
图5为本实用新型的送膜装置的机构示意图。
具体实施方式
为了使本实用新型的内容更容易被清楚地理解,下面根据具体实施例并结合附图,对本实用新型作进一步详细的说明。
如图1~5所示,一种家用卷膜机,它包括机架1、集水管支撑装置、移动驱动装置及分别安装在机架1上的上料装置、打胶装置2、送膜装置、胶带供应装置和下料装置;其中,
所述集水管支撑装置包括用于沿集水管的轴向夹取集水管的集水管夹取装置和与集水管夹取装置的至少一部分相连且用于驱动集水管旋转的集水管旋转驱动装置;
所述移动驱动装置设置在机架1和集水管支撑装置之间,以便通过移动驱动装置驱动集水管支撑装置依次移动至上料装置、送膜装置、胶带供应装置和下料装置;
所述上料装置用于为集水管夹取装置提供集水管;
所述打胶装置2用于对膜料进行打胶;
所述送膜装置用于将打完胶的膜料送至集水管夹取装置所夹取的集水管,以便通过集水管旋转驱动装置驱动集水管旋转卷膜以得到膜料卷;
所述胶带供应装置用于为膜料卷提供胶带,以便通过集水管旋转驱动装置驱动集水管旋转,进而对膜料卷进行缠胶带操作以得到成品;
所述下料装置用于移去集水管夹取装置上的成品。在本实施例中,所述打胶装置2为现有技术,不做详细介绍。上料装置和下料装置在水平方向上位于机架1的同一位置。
如图1、2、3、5所示,为了可以自动切断膜料和胶带,家用卷膜机还包括:
在集水管完成卷膜操作后用于切断膜料的切膜装置3;
在膜料卷完成缠胶带操作后用于切断胶带的切胶带装置。在本实施例中,所述切膜装置3和切胶带装置均为现有技术,不做详细介绍。
如图1~5所示,所述集水管夹取装置包括安装架41、第一抵接杆42、第二抵接杆43和抵接气缸44,所述第一抵接杆42可旋转地支承在安装架41上,所述第二抵接杆43与抵接气缸44的气缸杆转动连接,所述抵接气缸44的缸体固定在安装架41上,以便通过抵接气缸44驱动第二抵接杆43与集水管插装配合,并推动集水管与第一抵接杆42插装配合;
所述集水管旋转驱动装置包括集水管旋转驱动件,所述集水管旋转驱动件与第一抵接杆42相连,以便通过集水管旋转驱动件驱动第一抵接杆42转动,第一抵接杆42又带动集水管和第二抵接杆43转动。在本实施例中,所述第一抵接杆42上设置有起缓冲作用的弹簧。所述集水管旋转驱动件为现有技术,可以包括电机和传动机构,所述电机通过传动机构与第一抵接杆42传动连接。
如图1~5所示,所述移动驱动装置包括直线导轨5。
如图1、2、3、4所示,所述上料装置包括:
用于放置集水管的料仓61,所述料仓61安装在机架1上;
用于将集水管自料仓61取至集水管夹取装置的取料装置,所述取料装置包括用于抓取集水管的抓手机构62及与抓手机构62相连且用于驱动抓手机构62移动的抓手移动驱动装置;
顶料机构63,所述顶料机构63包括顶块和顶料气缸,所述顶块设置有用于托起集水管的V型槽,所述顶料气缸的缸体安装在机架1上,所述顶料气缸气缸杆与所述顶块相连,所述料仓61设置有用于避让顶块的避让孔,在顶料气缸驱动顶块上升的过程中,所述顶块穿过料仓61的避让孔并顶起料仓61内的集水管;其中,
所述抓手机构62包括气动手指和两个夹臂,所述气动手指与两个夹臂相连,以便通过气动手指驱动两个夹臂合拢以夹取集水管;和通过气动手指驱动两个夹臂打开以松开集水管;
所述抓手移动驱动装置包括抓手升降驱动机构和抓手横移驱动机构,所述抓手升降驱动机构包括升降气缸64,所述抓手横移驱动机构包括横向安装在机架1上的丝杆螺母副65,所述升降气缸64的缸体与丝杆螺母副65的螺母相连。在本实施例中,为了防止顶块顶空,所述料仓61的底部的内侧设置有坡度,所述料仓61的避让孔设置在料仓61的底部的最低点。
如图1、2、3、5所示,所述送膜装置包括滑配在机架1上且用于夹取膜料的夹膜装置71、设置在机架1和夹膜装置71之间且用于驱动夹膜装置71移动以送料的膜料移动驱动装置及用于将送膜装置所送的膜料的首端焊至位于集水管夹取装置上的集水管的点焊装置72;其中,
所述夹膜装置71包括底板、压膜板和压膜气缸,所述底板滑配在机架1上,所述压膜气缸的缸体固定在底板上,所述压膜气缸的气缸杆与所述压膜板相连,以便通过压膜气缸驱动压膜板上升以松开膜料;和驱动压膜板下降以压紧膜料。
所述膜料移动驱动装置包括直线导轨5;
所述点焊装置72包括点焊机和点焊气缸,所述点焊气缸的缸体连接在机架1上,所述点焊机连接在点焊气缸的气缸杆上,以便当送膜装置将膜料送至集水管下方时,点焊气缸驱动点焊机上升,进而通过点焊机顶起膜料并将膜料焊至集水管。
如图2所示,所述胶带供应装置包括可旋转支承在机架1上的胶带卷8,在移动驱动装置驱动集水管支撑装置移动至胶带卷8所在位置时,从胶带卷8引出的胶带与膜料卷相粘接。
如图1、2、3所示,所述下料装置包括成品滑道91和托料机构92,所述成品滑道91安装在机架1上,所述托料机构92包括托块和托料气缸,所述所述托块设置有用于托起成品的V型槽,所述托料气缸的缸体安装在机架1上,所述托料气缸气缸杆与所述托块相连, 所述成品滑道91设置有用于避让托块的避让孔,在托料气缸驱动托块下降的过程中,所述托块穿过成品滑道91的避让孔,托块上的成品留至成品滑道91上。
如图1~5所示,为了使得集水管上的膜料卷缠绕紧实,并防止膜料卷在移动过程中散料,所述集水管支撑装置还包括压辊装置45,所述压辊装置45包括支撑架、压辊和压辊气缸,所述压辊可旋转地支承在支撑架上,所述压辊气缸连接在集水管夹取装置和支撑架之间,以便在集水管完成卷膜后,通过压辊气缸驱动压辊架朝向集水管方向移动,进而使得压辊与集水管上的膜料卷相压接。
本实用新型的工作原理如下:
上料装置为集水管夹取装置提供集水管,集水管夹取装置沿集水管的轴向夹取上料装置所提供的集水管,移动驱动装置驱动夹取有集水管的集水管支撑装置移动至送膜装置所在位置;打胶装置2对膜料进行打胶,送膜装置将打胶后的膜料送至集水管夹取装置所夹取的集水管,集水管旋转驱动装置驱动集水管旋转卷膜,得到膜料卷;移动驱动装置驱动支承有膜料卷的集水管支撑装置移动至胶带供应装置所在位置,集水管旋转驱动装置再驱动集水管带动膜料卷旋转以缠绕胶带,得到成品;移动驱动装置再驱动支承有成品的集水管支撑装置移动至下料装置所在位置,集水管夹取装置松开集水管,同时下料装置移走成品,如此循环,本实用新型的家用卷膜机,自动化程度高,可以自动上料、卷膜、缠胶带和下料,工作效率高,卷膜效果好,还节省了人工成本。
以上所述的具体实施例,对本实用新型解决的技术问题、技术方案和有益效果进行了进一步详细说明,所应理解的是,以上所述仅为本实用新型的具体实施例而已,并不用于限制本实用新型,凡在本实用新型的精神和原则之内,所做的任何修改、等同替换、改进等,均应包含在本实用新型的保护范围之内。
在本实用新型的描述中,需要理解的是,指示方位或位置关系的术语为基于附图所示的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的设备或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。
在本实用新型中,除非另有明确的规定和限定,术语“安装”、“相连”、“连接”、“固定”等术语应做广义理解,例如,可以是固定连接,也可以是可拆卸连接,或成一体;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通或两个元件的相互作用关系。对于本领域的普通技术人员而言,可以根据具体情况理解上述术语在本实用新型中的具体含义。
在本实用新型的描述中,需要说明的是,术语“中心”、“上”、“下”、“左”、“右”、“竖直”、“水平”、“内”、“外”等指示的方位或位置关系为基于附图所示的方位或位置关系,或者是该实用新型产品使用时惯常摆放的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。此外,术语“第一”、“第二”、“第三”等仅用于区分描述,而不能理解为指示或暗示相对重要性。
此外,术语“水平”、“竖直”、“悬垂”等术语并不表示要求部件绝对水平或悬垂,而是可以稍微倾斜。如“水平”仅仅是指其方向相对“竖直”而言更加水平,并不是表示该结构一定要完全水平,而是可以稍微倾斜。
在本实用新型中,除非另有明确的规定和限定,第一特征在第二特征之上或之下可以包括第一和第二特征直接接触,也可以包括第一和第二特征不是直接接触而是通过它们之间的另外的特征接触。而且,第一特征在第二特征之上、上方和上面包括第一特征在第二特征正上方和斜上方,或仅仅表示第一特征水平高度高于第二特征。第一特征在第二特征之下、下方和下面包括第一特征在第二特征正下方和斜下方,或仅仅表示第一特征水平高度小于第二特征。
Claims (9)
1.一种家用卷膜机,其特征在于:它包括机架(1)、集水管支撑装置、移动驱动装置及分别安装在机架(1)上的上料装置、打胶装置(2)、送膜装置、胶带供应装置和下料装置;其中,
所述集水管支撑装置包括用于沿集水管的轴向夹取集水管的集水管夹取装置和与集水管夹取装置的至少一部分相连且用于驱动集水管旋转的集水管旋转驱动装置;
所述移动驱动装置设置在机架(1)和集水管支撑装置之间,以便通过移动驱动装置驱动集水管支撑装置依次移动至上料装置、送膜装置、胶带供应装置和下料装置;
所述上料装置用于为集水管夹取装置提供集水管;
所述打胶装置(2)用于对膜料进行打胶;
所述送膜装置用于将打完胶的膜料送至集水管夹取装置所夹取的集水管,以便通过集水管旋转驱动装置驱动集水管旋转卷膜以得到膜料卷;
所述胶带供应装置用于为膜料卷提供胶带,以便通过集水管旋转驱动装置驱动集水管旋转,进而对膜料卷进行缠胶带操作以得到成品;
所述下料装置用于移去集水管夹取装置上的成品。
2.根据权利要求1所述的家用卷膜机,其特征在于,还包括:
在集水管完成卷膜操作后用于切断膜料的切膜装置(3);
在膜料卷完成缠胶带操作后用于切断胶带的切胶带装置。
3.根据权利要求1所述的家用卷膜机,其特征在于:
所述集水管夹取装置包括安装架(41)、第一抵接杆(42)、第二抵接杆(43)和抵接气缸(44),所述第一抵接杆(42)可旋转地支承在安装架(41)上,所述第二抵接杆(43)与抵接气缸(44)的气缸杆转动连接,所述抵接气缸(44)的缸体固定在安装架(41)上,以便通过抵接气缸(44)驱动第二抵接杆(43)与集水管插装配合,并推动集水管与第一抵接杆(42)插装配合;
所述集水管旋转驱动装置包括集水管旋转驱动件,所述集水管旋转驱动件与第一抵接杆(42)相连,以便通过集水管旋转驱动件驱动第一抵接杆(42)转动,第一抵接杆(42)又带动集水管和第二抵接杆(43)转动。
4.根据权利要求1所述的家用卷膜机,其特征在于:所述移动驱动装置包括直线导轨(5)。
5.根据权利要求1所述的家用卷膜机,其特征在于,所述上料装置包括:
用于放置集水管的料仓(61),所述料仓(61)安装在机架(1)上;
用于将集水管自料仓(61)取至集水管夹取装置的取料装置,所述取料装置包括用于抓取集水管的抓手机构(62)及与抓手机构(62)相连且用于驱动抓手机构(62)移动的抓手移动驱动装置;
顶料机构(63),所述顶料机构(63)包括顶块和顶料气缸,所述顶块设置有用于托起集水管的V型槽,所述顶料气缸的缸体安装在机架(1)上,所述顶料气缸气缸杆与所述顶块相连,所述料仓(61)设置有用于避让顶块的避让孔,在顶料气缸驱动顶块上升的过程中,所述顶块穿过料仓(61)的避让孔并顶起料仓(61)内的集水管;其中,
所述抓手机构(62)包括气动手指和两个夹臂,所述气动手指与两个夹臂相连,以便通过气动手指驱动两个夹臂合拢以夹取集水管;和通过气动手指驱动两个夹臂打开以松开集水管;
所述抓手移动驱动装置包括抓手升降驱动机构和抓手横移驱动机构,所述抓手升降驱动机构包括升降气缸(64),所述抓手横移驱动机构包括横向安装在机架(1)上的丝杆螺母副(65),所述升降气缸(64)的缸体与丝杆螺母副(65)的螺母相连。
6.根据权利要求1所述的家用卷膜机,其特征在于:所述送膜装置包括滑配在机架(1)上且用于夹取膜料的夹膜装置(71)、设置在机架(1)和夹膜装置(71)之间且用于驱动夹膜装置(71)移动以送料的膜料移动驱动装置及用于将送膜装置所送的膜料的首端焊至位于集水管夹取装置上的集水管的点焊装置(72);其中,
所述夹膜装置(71)包括底板、压膜板和压膜气缸,所述底板滑配在机架(1)上,所述压膜气缸的缸体固定在底板上,所述压膜气缸的气缸杆与所述压膜板相连,以便通过压膜气缸驱动压膜板上升以松开膜料;和驱动压膜板下降以压紧膜料,
所述膜料移动驱动装置包括直线导轨(5);
所述点焊装置(72)包括点焊机和点焊气缸,所述点焊气缸的缸体连接在机架(1)上,所述点焊机连接在点焊气缸的气缸杆上,以便当送膜装置将膜料送至集水管下方时,点焊气缸驱动点焊机上升,进而通过点焊机顶起膜料并将膜料焊至集水管。
7.根据权利要求1所述的家用卷膜机,其特征在于:所述胶带供应装置包括可旋转支承在机架(1)上的胶带卷(8),在移动驱动装置驱动集水管支撑装置移动至胶带卷(8)所在位置时,从胶带卷(8)引出的胶带与膜料卷相粘接。
8.根据权利要求1所述的家用卷膜机,其特征在于:所述下料装置包括成品滑道(91)和托料机构(92),所述成品滑道(91)安装在机架(1)上,所述托料机构(92)包括托块和托料气缸,所述托块设置有用于托起成品的V型槽,所述托料气缸的缸体安装在机架(1)上,所述托料气缸气缸杆与所述托块相连,所述成品滑道(91)设置有用于避让托块的避让孔,在托料气缸驱动托块下降的过程中,所述托块穿过成品滑道(91)的避让孔,托块上的成品留至成品滑道(91)上。
9.根据权利要求1所述的家用卷膜机,其特征在于:所述集水管支撑装置还包括压辊装置(45),所述压辊装置(45)包括支撑架、压辊和压辊气缸,所述压辊可旋转地支承在支撑架上,所述压辊气缸连接在集水管夹取装置和支撑架之间,以便在集水管完成卷膜后,通过压辊气缸驱动压辊架朝向集水管方向移动,进而使得压辊与集水管上的膜料卷相压接。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201920729904.6U CN210284703U (zh) | 2019-05-21 | 2019-05-21 | 家用卷膜机 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201920729904.6U CN210284703U (zh) | 2019-05-21 | 2019-05-21 | 家用卷膜机 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN210284703U true CN210284703U (zh) | 2020-04-10 |
Family
ID=70070008
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201920729904.6U Active CN210284703U (zh) | 2019-05-21 | 2019-05-21 | 家用卷膜机 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN210284703U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110171594A (zh) * | 2019-05-21 | 2019-08-27 | 江苏讯海自动化科技有限公司 | 家用卷膜机及其工作方法 |
-
2019
- 2019-05-21 CN CN201920729904.6U patent/CN210284703U/zh active Active
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN110171594A (zh) * | 2019-05-21 | 2019-08-27 | 江苏讯海自动化科技有限公司 | 家用卷膜机及其工作方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP4357279A1 (en) | Roll replacement device | |
| CN111168184A (zh) | 一种太阳能电池焊接机及焊接方法 | |
| CN110180394A (zh) | 一种卷式ro膜元件自动卷膜生产设备 | |
| CN105668316A (zh) | 自动收线摇盘机 | |
| CN218319751U (zh) | 一种供胶装置及换卷设备 | |
| CN109986219A (zh) | 一种软包动力电池极耳切割设备 | |
| CN217522077U (zh) | 桌面式极片自动叠片机 | |
| CN111168188B (zh) | 一种太阳能电池焊接机 | |
| CN218491010U (zh) | 一种备料装置及换卷设备 | |
| CN207426034U (zh) | 一种电芯加工设备 | |
| CN112478850A (zh) | 一种铝箔化成生产线 | |
| CN107527753B (zh) | 一种电容包胶纸机 | |
| CN110171594A (zh) | 家用卷膜机及其工作方法 | |
| CN218507136U (zh) | 一种放卷装置及换卷设备 | |
| CN218595641U (zh) | 一种收废机构、拾取装置及换卷设备 | |
| CN111170061B (zh) | 一种太阳能电池焊接机的焊带定长上料装置 | |
| CN218939750U (zh) | 一种贴胶设备 | |
| CN118905659B (zh) | 一种自动对齐式软铜片焊接生产线 | |
| CN220873605U (zh) | 一种电池串贴膜设备 | |
| CN218595661U (zh) | 一种拾取机构、拾取装置及换卷设备 | |
| CN221662143U (zh) | 极片交换带装置 | |
| CN218595657U (zh) | 一种搬运装置及换卷设备 | |
| CN218707698U (zh) | 一种换卷设备 | |
| CN113471506B (zh) | 一种自动包膜机 | |
| CN209709076U (zh) | 一种极耳焊接成型机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CP03 | Change of name, title or address | ||
| CP03 | Change of name, title or address |
Address after: 213000 No.15 Zhengqiang Road, Xinbei District, Changzhou City, Jiangsu Province Patentee after: Jiangsu Xunhai Automation Technology Co.,Ltd. Country or region after: China Address before: 213000 No.2 Jianye Road, Xuejia Town, Xinbei District, Changzhou City, Jiangsu Province Patentee before: Jiangsu Xunhai Automation Technology Co.,Ltd. Country or region before: China |