CN210188082U - 一种钛合金汽车螺栓挤压模具 - Google Patents
一种钛合金汽车螺栓挤压模具 Download PDFInfo
- Publication number
- CN210188082U CN210188082U CN201920659873.1U CN201920659873U CN210188082U CN 210188082 U CN210188082 U CN 210188082U CN 201920659873 U CN201920659873 U CN 201920659873U CN 210188082 U CN210188082 U CN 210188082U
- Authority
- CN
- China
- Prior art keywords
- die
- titanium alloy
- die base
- extrusion
- upper die
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Expired - Fee Related
Links
- 238000001125 extrusion Methods 0.000 title claims abstract description 34
- 229910001069 Ti alloy Inorganic materials 0.000 title claims abstract description 30
- 238000002347 injection Methods 0.000 claims abstract description 16
- 239000007924 injection Substances 0.000 claims abstract description 16
- 239000007788 liquid Substances 0.000 claims description 17
- 239000002699 waste material Substances 0.000 claims description 17
- 238000010438 heat treatment Methods 0.000 claims description 14
- 230000007246 mechanism Effects 0.000 claims description 8
- 230000017525 heat dissipation Effects 0.000 claims description 6
- 238000007789 sealing Methods 0.000 claims description 5
- 238000001816 cooling Methods 0.000 claims description 4
- 230000000149 penetrating effect Effects 0.000 claims 1
- 239000000463 material Substances 0.000 abstract description 10
- 238000000465 moulding Methods 0.000 abstract description 6
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 abstract description 4
- 229910052742 iron Inorganic materials 0.000 abstract description 2
- 238000000034 method Methods 0.000 description 6
- 238000007493 shaping process Methods 0.000 description 5
- 238000005242 forging Methods 0.000 description 3
- 230000008569 process Effects 0.000 description 3
- 238000010586 diagram Methods 0.000 description 2
- 238000001746 injection moulding Methods 0.000 description 2
- 238000002844 melting Methods 0.000 description 2
- 230000008018 melting Effects 0.000 description 2
- 239000000243 solution Substances 0.000 description 2
- 241001331845 Equus asinus x caballus Species 0.000 description 1
- 238000003723 Smelting Methods 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 230000004075 alteration Effects 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 238000000071 blow moulding Methods 0.000 description 1
- 238000005266 casting Methods 0.000 description 1
- 239000000919 ceramic Substances 0.000 description 1
- 230000008859 change Effects 0.000 description 1
- 238000000748 compression moulding Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 238000004512 die casting Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 229920006351 engineering plastic Polymers 0.000 description 1
- 238000001192 hot extrusion Methods 0.000 description 1
- 238000007731 hot pressing Methods 0.000 description 1
- 238000009776 industrial production Methods 0.000 description 1
- 230000003993 interaction Effects 0.000 description 1
- 239000004922 lacquer Substances 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 239000007769 metal material Substances 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 238000004663 powder metallurgy Methods 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 230000001681 protective effect Effects 0.000 description 1
- 239000002994 raw material Substances 0.000 description 1
- 238000001953 recrystallisation Methods 0.000 description 1
- 239000005060 rubber Substances 0.000 description 1
- 239000011550 stock solution Substances 0.000 description 1
- 238000006467 substitution reaction Methods 0.000 description 1
- 238000003856 thermoforming Methods 0.000 description 1
Images


Landscapes
- Forging (AREA)
Abstract
本实用新型公开了一种钛合金汽车螺栓挤压模具,包括上模座和下模座,下模座的顶部表面放置有上模座,其特征在于,上模座的顶部四个边角处均开设有插槽,插槽内穿插设有的螺杆,四个螺杆的一端均分别与下模座的底部四个边角固定连接,上模座的中部表面开设有挤压槽,挤压槽的表面两边侧均开设有上半部成模槽,两个上半部成模槽的内部一端均开设有出料口,本实用新型通过设有的上半部上半部成模槽和下半部成模槽结合上模座和下模座组成一个完整的钛合金汽车螺栓模型,解决了一步成型后难以取下的问题,通过设有的出料口和注料管,易于将高温的钛合金熔化后的800度的铁水顺着注料管导入到成模槽内进行塑模处理。
Description
技术领域
本实用新型涉及一种模具,特别涉及一种钛合金汽车螺栓挤压模具。
背景技术
热挤压就是将金属材料加热到热锻成形温度进行挤压,即在挤压前将坯料加热到金属的再结晶温度以上的某个温度下进行的挤压。
模具(mú jù),工业生产上用以注塑、吹塑、挤出、压铸或锻压成型、冶炼、冲压等方法得到所需产品的各种模子和工具。简而言之,模具是用来制作成型物品的工具,这种工具由各种零件构成,不同的模具由不同的零件构成。它主要通过所成型材料物理状态的改变来实现物品外形的加工。
在外力作用下使坯料成为有特定形状和尺寸的制件的工具。广泛用于冲裁、模锻、冷镦、挤压、粉末冶金件压制、压力铸造,以及工程塑料、橡胶、陶瓷等制品的压塑或注塑的成形加工中。模具具有特定的轮廓或内腔形状,应用具有刃口的轮廓形状可以使坯料按轮廓线形状发生分离(冲裁)。应用内腔形状可使坯料获得相应的立体形状。模具一般包括动模和定模(或凸模和凹模)两个部分,二者可分可合。分开时取出制件,合拢时使坯料注入模具型腔成形,现有的模具在使用过程中无法实现对塑模成型的产品进行反复的加热反复加压的功能,使用过程中脱模较为困,无法便于对钛合金制成的螺栓进行加工成模处理。
发明内容
本实用新型的目的在于提供一种钛合金汽车螺栓挤压模具,以解决上述背景技术中提出的现有的模具在使用过程中无法实现对塑模成型的产品进行反复的加热反复加压的功能,使用过程中脱模较为困,无法便于对钛合金制成的螺栓进行加工成模处理的问题。
为实现上述目的,本实用新型提供如下技术方案:一种钛合金汽车螺栓挤压模具,包括上模座和下模座,所述下模座的顶部表面放置有上模座,所述上模座的顶部四个边角处均开设有插槽,所述插槽内穿插设有的螺杆,四个所述螺杆的一端均分别与下模座的底部四个边角固定连接,所述上模座的中部表面开设有挤压槽,所述挤压槽的表面两边侧均开设有上半部成模槽,两个所述上半部成模槽的内部一端均开设有出料口,所述出料口的一端均分别与上模座外部穿插设有的注料管密封连接,所述上模座的一侧外璧设有若干个风扇安装槽,所述风扇安装槽内安装有与外接电源电性连接的散热风扇。
作为本实用新型的一种优选技术方案,所述上模座与下模座的正面均开设有一圈散热孔,所述散热孔的底部均安装有拉杆。
作为本实用新型的一种优选技术方案,所述下模座的表面固定安装有设有与挤压槽尺寸大小相对应的卡合凸块,所述卡合凸块的表面开设有与上半部成模槽尺寸大小相对应的下半部模槽。
作为本实用新型的一种优选技术方案,两个所述下半部模槽之间开设有若干个废液排出口,所述废液排出口的底部通过连接设有的若干根导管与下模座的正面边侧穿插设有的废液导出管连通。
作为本实用新型的一种优选技术方案,所述下模座的一侧外壁固定安装有加热机构,所述加热机构包括表面穿插设有的若干个注气管,若干个所述注气管的表面均安装有出气阀,其中一个所述注气管的一端通过连通设有的导气软管与煤气罐的出气口连通。
与现有技术相比,本实用新型的有益效果是:本实用新型一种钛合金汽车螺栓挤压模具,通过设有的上半部上半部成模槽和下半部成模槽结合上模座和下模座组成一个完整的钛合金汽车螺栓模型,解决了一步成型难以取下的问题,通过设有的出料口和注料管,易于将高温的钛合金熔化后的800度的铁水顺着注料管导入到成模槽内进行塑模处理,随后结合注气管通过液化气体对整个模座进行加热热以便温度恒定在800度,再经过外部的液压缸反复挤压即可塑造成型。
附图说明
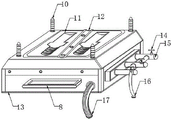
图1为本实用新型的结构示意图。
图2为本实用新型上模座的表面结构示意图。
图3为本实用新型下模座的表面结构示意图。
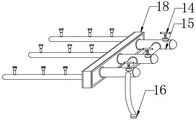
图4为本实用新型加热机构的的结构示意图。
图中:1、挤压槽;2、注料管;3、插槽;4、风扇安装槽;5、出料口;6、上半部成模槽;7、散热孔;8、拉杆;9、上模座;10、螺杆;11、下半部模槽;12、废液排出口;13、下模座;14、出气阀;15、注气管;16、导气软管;17、废液导出管;18、加热机构。
具体实施方式
下面将结合本实用新型实施例中的附图,对本实用新型实施例中的技术方案进行清楚、完整地描述,显然,描述的实施例仅仅是本实用新型一部分实施例,而不是全部的实施例。基于本实用新型中的实施例,本领域普通技术人员在没有做出创造性劳动前提下所获得的所有其他实施例,都属于本实用新型保护的范围。
请参阅图1-4,本实用新型提供了一种钛合金汽车螺栓挤压模具,包括上模座9和下模座13,下模座13的顶部表面放置有上模座9,上模座9的顶部四个边角处均开设有插槽3,插槽3内穿插设有的螺杆10,四个螺杆10的一端均分别与下模座13的底部四个边角固定连接,上模座9的中部表面开设有挤压槽1,挤压槽1的表面两边侧均开设有上半部成模槽6,两个上半部成模槽6的内部一端均开设有出料口5,出料口5的一端均分别与上模座9外部穿插设有的注料管2密封连接,上模座9的一侧外璧设有若干个风扇安装槽4,风扇安装槽4内安装有与外接电源电性连接的散热风扇。
优选的,上模座9与下模座13的正面均开设有一圈散热孔7,散热孔7的底部均安装有拉杆8,通过设有的散热孔7加快模具整体的冷却速度,设有的拉杆8易于将两个模座放置在一起。
优选的,下模座13的表面固定安装有设有与挤压槽1尺寸大小相对应的卡合凸块,卡合凸块的表面开设有与上半部成模槽6尺寸大小相对应的下半部模槽11,通过设有的卡合凸块和挤压槽1易于将上模座9和下模座13精密的卡和在一其起,避免漏液。
优选的,两个下半部模槽11之间开设有若干个废液排出口12,废液排出口12的底部通过连接设有的若干根导管与下模座13的正面边侧穿插设有的废液导出管17连通,通过设有的废液排出口12和废液导出管17易于将多余的废液排出。
优选的,下模座13的一侧外壁固定安装有加热机构18,加热机构18包括表面穿插设有的若干个注气管15,若干个注气管15的表面均安装有出气阀14,其中一个注气管15的一端通过连通设有的导气软管16与煤气罐的出气口连通,通过导气软管16和煤气罐内的液化气体即可对下模座13进行加热恒温,即可实现对模型的反复加热铸模的作用。
具体安装时,本实用新型一种钛合金汽车螺栓挤压模具,使用人员首先将制作的钛合金汽车螺栓的原材料进行高温熔化处理,随后将下模座13放置在带有电动液压缸的加工台面上,使用人员穿好高温防护服,戴好防烫手套,利用臂力提着拉杆8将上模座9放置在下部,将下模座13放置在上模座9的顶部,通过将四根螺杆10分别对准各个插槽3内,接着结合挤压槽1和卡合凸块实现两个模座的密封固定,打开电动液压缸开关,通过电动液压缸的加压进一步的实现密封,使用人员再将高温熔化后的钛合金熔液,从注料管2处注入再顺着出料口5流出并注满上半部成模槽6和下半部模槽11,实现定形,当注入的钛合金过多时多余的钛合金原液可以顺着废液排出口12流入到导管内再顺着导管从废液导出管17处流出,避免浪费,钛合金溶液冷却后通过下半部模槽11和上半部成模槽6塑造成钛合金汽车螺栓的原始形状,再打开出气阀14通过点燃液化气即可对下半部模槽11进行加热,将温度恒定在800度 ,在加热的过程中通过电动液压缸的挤压即可反复对钛合金汽车螺栓进行热压塑造成型,加热成型后再通过散热风扇对整个挤压槽1进行降温处理,冷却完成后方可拆开两个模座将成型的钛合金汽车螺栓取出放置在刨床的表面进行打磨处理去除表面毛刺,再进行抛光,渡漆实现钛合金汽车螺栓成品的制作。
在本实用新型的描述中,需要理解的是,指示的方位或位置关系为基于附图所示的方位或位置关系,仅是为了便于描述本实用新型和简化描述,而不是指示或暗示所指的装置或元件必须具有特定的方位、以特定的方位构造和操作,因此不能理解为对本实用新型的限制。
在本实用新型中,除非另有明确的规定和限定,例如,可以是固定连接,也可以是可拆卸连接,或成一体;可以是机械连接,也可以是电连接;可以是直接相连,也可以通过中间媒介间接相连,可以是两个元件内部的连通或两个元件的相互作用关系,除非另有明确的限定,对于本领域的普通技术人员而言,可以根据具体情况理解上述术语在本实用新型中的具体含义。
尽管已经示出和描述了本实用新型的实施例,对于本领域的普通技术人员而言,可以理解在不脱离本实用新型的原理和精神的情况下可以对这些实施例进行多种变化、修改、替换和变型,本实用新型的范围由所附权利要求及其等同物限定。
Claims (5)
1.一种钛合金汽车螺栓挤压模具,包括上模座(9)和下模座(13),其特征在于,所述下模座(13)的顶部表面放置有上模座(9),所述上模座(9)的顶部四个边角处均开设有插槽(3),所述插槽(3)内穿插设有的螺杆(10),四个所述螺杆(10)的一端均分别与下模座(13)的底部四个边角固定连接,所述上模座(9)的中部表面开设有挤压槽(1),所述挤压槽(1)的表面两边侧均开设有上半部成模槽(6),两个所述上半部成模槽(6)的内部一端均开设有出料口(5),所述出料口(5)的一端均分别与上模座(9)外部穿插设有的注料管(2)密封连接,所述上模座(9)的一侧外璧设有若干个风扇安装槽(4),所述风扇安装槽(4)内安装有与外接电源电性连接的散热风扇。
2.根据权利要求1所述的一种钛合金汽车螺栓挤压模具,其特征在于:所述上模座(9)与下模座(13)的正面均开设有一圈散热孔(7),所述散热孔(7)的底部均安装有拉杆(8)。
3.根据权利要求1所述的一种钛合金汽车螺栓挤压模具,其特征在于:所述下模座(13)的表面固定安装有设有与挤压槽(1)尺寸大小相对应的卡合凸块,所述卡合凸块的表面开设有与上半部成模槽(6)尺寸大小相对应的下半部模槽(11)。
4.根据权利要求3所述的一种钛合金汽车螺栓挤压模具,其特征在于:两个所述下半部模槽(11)之间开设有若干个废液排出口(12),所述废液排出口(12)的底部通过连接设有的若干根导管与下模座(13)的正面边侧穿插设有的废液导出管(17)连通。
5.根据权利要求1所述的一种钛合金汽车螺栓挤压模具,其特征在于:所述下模座(13)的一侧外壁固定安装有加热机构(18),所述加热机构(18)包括表面穿插设有的若干个注气管(15),若干个所述注气管(15)的表面均安装有出气阀(14),其中一个所述注气管(15)的一端通过连通设有的导气软管(16)与煤气罐的出气口连通。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201920659873.1U CN210188082U (zh) | 2019-05-09 | 2019-05-09 | 一种钛合金汽车螺栓挤压模具 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| CN201920659873.1U CN210188082U (zh) | 2019-05-09 | 2019-05-09 | 一种钛合金汽车螺栓挤压模具 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| CN210188082U true CN210188082U (zh) | 2020-03-27 |
Family
ID=69882686
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| CN201920659873.1U Expired - Fee Related CN210188082U (zh) | 2019-05-09 | 2019-05-09 | 一种钛合金汽车螺栓挤压模具 |
Country Status (1)
| Country | Link |
|---|---|
| CN (1) | CN210188082U (zh) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111482559A (zh) * | 2020-04-20 | 2020-08-04 | 钟顺超 | 一种便于脱模的铝合金汽车轮毂用铸造设备 |
-
2019
- 2019-05-09 CN CN201920659873.1U patent/CN210188082U/zh not_active Expired - Fee Related
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN111482559A (zh) * | 2020-04-20 | 2020-08-04 | 钟顺超 | 一种便于脱模的铝合金汽车轮毂用铸造设备 |
| CN111482559B (zh) * | 2020-04-20 | 2021-08-17 | 钟顺超 | 一种便于脱模的铝合金汽车轮毂用铸造设备 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN112356386A (zh) | 一种胶鞋注塑模具 | |
| CN211074518U (zh) | 一种注塑制品生产用注塑模具 | |
| CN211194826U (zh) | 一种用于注塑汽车饰件的前模模具结构 | |
| CN210501162U (zh) | 一种可调式固定支架加工模具 | |
| CN218224611U (zh) | 一种航空发动机生产用精铸模具 | |
| CN217315806U (zh) | 一种五金加工用模具 | |
| CN217514592U (zh) | 一种利用烘箱制造舵面成型工装 | |
| CN110666130A (zh) | 一种双向冷却型压铸模具 | |
| CN216400359U (zh) | 一种多用式模具 | |
| CN212554807U (zh) | 一种五金塑胶模具 | |
| CN211389889U (zh) | 一种具有移动注塑流道的注塑模具 | |
| CN211566777U (zh) | 一种快速冷却成型的手机外壳模具 | |
| CN212603107U (zh) | 一种高强复合材料方管模压成型模具 | |
| CN211467147U (zh) | 一种模具快速冷却装置 | |
| CN215242697U (zh) | 一种具有有导向辅助机构的塑胶包五金注塑模具 | |
| CN112792315A (zh) | 轻量化阀体压铸模具 | |
| CN220219319U (zh) | 一种玻纤板材的手机后盖热压成型模具 | |
| CN218928585U (zh) | 一种剪切口镶嵌结构 | |
| CN222792699U (zh) | 一种卡扣注塑模具 | |
| CN213533955U (zh) | 一种水冷模具承座水冷结构 | |
| CN213107965U (zh) | 一种bmc冷流道模具 | |
| CN221232972U (zh) | 一种缩短冷压或热压冷却时间的模具 | |
| CN213440846U (zh) | 一种数字温度计的成型模具 | |
| CN217670768U (zh) | 一种散热性能好的注塑模具 | |
| CN212385888U (zh) | 一种具有高效冷却效果的塑料模具 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| GR01 | Patent grant | ||
| GR01 | Patent grant | ||
| CF01 | Termination of patent right due to non-payment of annual fee | ||
| CF01 | Termination of patent right due to non-payment of annual fee |
Granted publication date: 20200327 |